


MH-CHP
MINGHUNG
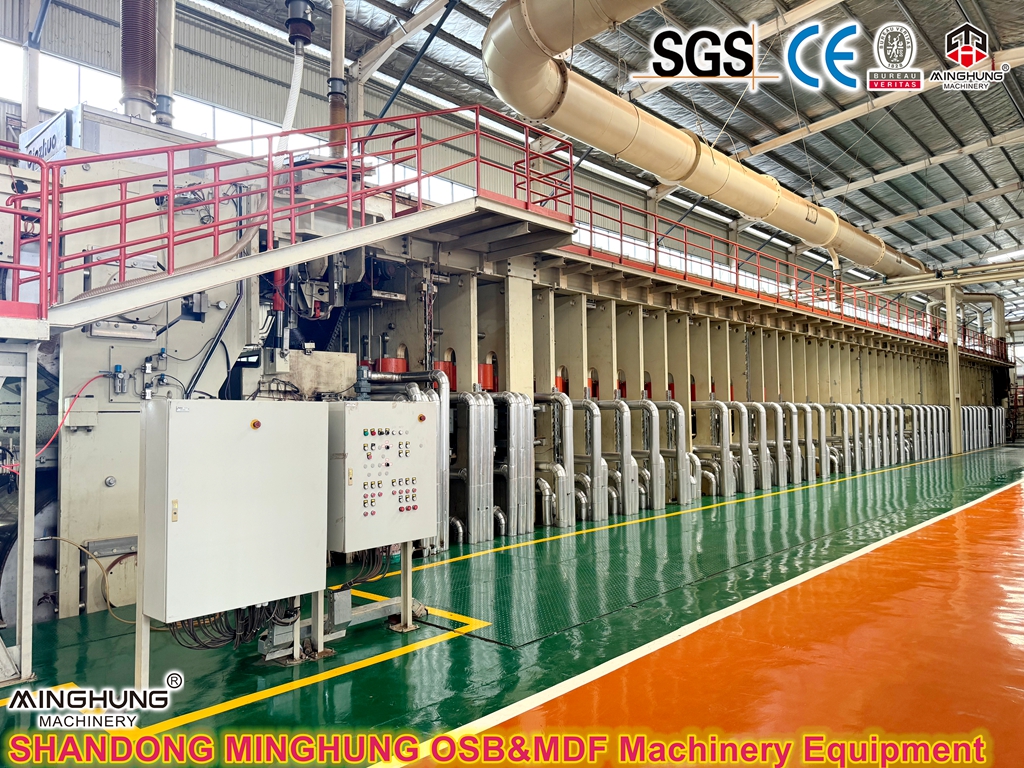
Räätälöity MDF nopea jatkuva kuumapuristin koostuu pääasiassa seuraavista ydinjärjestelmistä:
1. Kehys ja kehysjärjestelmä
Runko on koko puristimen kantava perusta. Se on hitsattu lujista teräslevyistä suljetuksi rungoksi, joka kestää korkeaa painetta ja raskaita kuormia. Kehykset on järjestetty ryhmiin tasaisen kuormituksen jakautumisen mukaan, mikä takaa vakaat mitat ja suuren tarkkuuden. Kehyksen liikkeessä käytetään liukuhihoja ja sidostankoja lämpökompensaation saavuttamiseksi. Joissakin huippuluokan malleissa on myös saranoitu runkorakenne, mikä mahdollistaa rullien nopean irrottamisen helpottamaan huoltoa.

2. Teräshihna ja käyttöjärjestelmä
Ylempi ja alempi lämmönkestävä teräshihna (tyypillisesti 1,5–2 mm paksu) kiertää ylemmän ja alemman puristinlevykokoonpanon ympäri ja kulkee syklisesti kiinnittäen ja kuljettaen maton puristimen läpi. Teräshihnoja käyttävät käyttörullat ja ne on varustettu poikkeaman korjauslaitteilla (kuten kolmiulotteinen korjausjärjestelmä) toiminnan vakauden varmistamiseksi ja hihnan käyttöiän pidentämiseksi. Kehittynyt passiivinen teräshihnarullarakenne helpottaa kokoamista, säätöä ja huoltoa.

3. Kuumalevyt ja lämmitysjärjestelmä
Kuumalevyt ovat puristimen ydinlämmityselementtejä. Ne on yleensä valmistettu umpivalssatuista teräslevyistä, joissa on syväreikäporaukset ja joissa on sisäiset kanavat lämmönsiirtoainetta varten. Lämmitysväliaine voi olla lämpööljyä tai kylläistä höyryä. Lämpööljy tarjoaa korkean lämpökapasiteetin, tasaisen lämpötilan ja kyvyn saavuttaa korkeita lämpötiloja ilmakehän paineessa; höyrylämmitys nostaa lämpötilaa nopeammin. Kuumalevyjen pinta on koneistettu erittäin tarkasti, tasaisuustoleranssilla 0,1–0,18 mm ja pinnan karheudella 3,2 μm. Lämpötilaero koko levyn pinnalla ei ylitä 2–3 °C, mikä varmistaa levyn tasaisen kuumenemisen. Lämmityskanavan poikittaisrakenne tekee lämmön jakautumisesta järkevämpää.

4. Hydraulijärjestelmä
Hydraulijärjestelmä on puristimen voimanlähde, joka koostuu hydraulisesta voimayksiköstä, hydraulisylintereistä, servoventtiileistä, antureista jne. Se käyttää kaksoispumppua ja patruunaventtiiliohjausta, jolla on korkea hyötysuhde, vähemmän ohjauskomponentteja ja luotettava toiminta. Huippuluokan malleissa on servohydraulinen järjestelmä, joka koostuu 200–400 itsenäisestä sylinteriyksiköstä suljetun kierron paineensäätöservoventtiileillä, joiden ohjaustarkkuus on ±0,1 bar ja vasteaika ≤10 ms.

5. Modulaarinen rakenne
Jatkuva puristin koostuu tyypillisesti neljästä vakiomoduulista: syöttömoduulista, keskimoduulista, säätömoduulista ja ulossyöttömoduulista. Paksuuden kalibrointi suoritetaan säätömoduulissa, kun taas kolme muuta moduulia pysyvät vakiona. Modulaarinen rakenne ei ainoastaan helpota valmistusta, kuljetusta ja asennusta, vaan tarjoaa myös mukavuuden tulevia huoltoja ja päivityksiä varten.
6. Ohjausjärjestelmä
Ohjelmoitava logiikkaohjain (PLC) toimii ohjausytimenä yhdessä HMI-kosketusnäytön (Human-Machine Interface) kanssa mahdollistaen reaaliaikaisen seurannan ja parametrien, kuten lämpötilan, paineen, nopeuden ja paksuuden, automaattisen säätämisen. Järjestelmä tukee sekä manuaalisia että automaattisia käyttötiloja. Lämpötila- ja painesignaalit kerätään analogisten tulomoduulien kautta, ja sumea itsevirittyvä suljetun silmukan PID-ohjausalgoritmi varmistaa vakaat ja tarkat prosessiparametrit.

Räätälöidyn MDF:n nopean jatkuvan kuumapuristimen toimintaperiaate voidaan tiivistää seuraavasti: 'maton lämmityksen, puristuksen ja kovettumisen loppuun saattaminen jatkuvan ajon aikana.' Yksityiskohtainen prosessi on seuraava:
Maton muodostus ja syöttö: Liiman levittämisen ja kuivumisen jälkeen puu- tai kasvikuidut levitetään tasaisesti muodostuskoneella muodostaen kuitumaton, jolla on tietty paksuus ja tiheys. Matto esitiivistetään esipuristusteloilla ilman poistamiseksi, minkä jälkeen se tulee jatkuvan puristimen syöttöön.
Joustava syöttöohjaus: Puristussyöttö on varustettu kääntyvillä ylä- ja alasyöttömekanismeilla ja syöttöteloilla, mikä mahdollistaa syöttöaukon joustavan säädön maton paksuuden ja prosessivaatimusten mukaan, mikä estää maton pinoamisen tai puhaltamisen. Syöttöosan erityiset poikittaisliitosrakenteet helpottavat myös maton kaasunpoistoa.
Vyöhykepuristusprosessi: Puristimeen saapumisen jälkeen matto läpäisee kolme vaihetta: lämmitysvyöhyke, kovetusvyöhyke ja jäähdytysvyöhyke.
Lämmitysvyöhyke (200–250 °C): Nopea kuumennus aktivoi liiman ja aloittaa levyn pintakovettumisen.
Kovettumisvyöhyke (180–200 °C): Jatkuva lämpötila ja paine päästävät lämmön tunkeutumaan ydinkerroksen läpi ja kovettaen liiman täysin.
Jäähdytysvyöhyke (150–170 °C): Asteittainen jäähdytys vaimentaa takaisinjousituksen muodonmuutoksia ja vakauttaa valmiit mitat.
Jatkuva puristus ja ulossyöttö: Mattoa kuljetetaan jatkuvasti koko puristuspituuden läpi kiinnitettynä ylemmän ja alemman teräshihnan väliin. Korkeassa lämpötilassa ja korkeassa paineessa kuidut ja liima sitoutuvat täysin yhteen muodostaen levyn. Valmis levy tulee jatkuvasti ulos puristimesta, jäähtyy ja leikataan sitten pituudeksi lentävällä sahalla asetettujen mittojen mukaan.
Koko puristusprosessin ajan hydraulijärjestelmä käyttää jatkuvasti painetta, lämmitysjärjestelmä ohjaa vyöhykkeiden lämpötiloja ja ohjausjärjestelmä valvoo ja säätää automaattisesti kaikkia parametreja varmistaakseen levyn vakaan laadun.
1. Passiivisen teräshihnan rullan rakenne ja poikkeaman korjaustekniikka
Teräshihnat ovat passiivisesti käytettäviä, ja puristimen molemmissa päissä on käyttörullat. Kun teräshihnat pyörivät passiivirullilla, kitkavastus on alhainen, mikä parantaa voimansiirron tehokkuutta ja pidentää hihnan käyttöikää. Kolmiulotteinen poikkeaman korjausjärjestelmä säätää teräshihnan asentoa automaattisesti kolmeen suuntaan, mikä estää kohdistusvirheitä ja pidentää hihnan käyttöikää.
2. Servo-Hydraulic Precision Control Technology
Servoventtiilit ohjaavat hydraulisylinterien painetta, mikä mahdollistaa ohjausstrategioiden reaaliaikaisen vaihdon levyn paksuuden perusteella: ohuissa levyissä asennonsäätö (tarkkuus jopa ±0,05 mm) on etusijalla; paksuille levyille tasainen paine (vyöhykkeen paine-ero <0,3 bar) on etusijalla. Puristuksen ja noston yhdistelmä mahdollistaa ylemmän levyn taivutuskaarevuuden jatkuvan säätämisen, mikä mahdollistaa levyn tiheysprofiilin hienosäädön.
3. Vyöhykkeen lämpötilan ohjausjärjestelmä
Kuumalevyt on tyypillisesti jaettu 12–24 itsenäiseen lämpötilansäätövyöhykkeeseen. Jokainen vyöhyke on varustettu termoparilla ja PID-säätimellä, mikä mahdollistaa lämpötilojen itsenäisen asettamisen ja säätämisen eri levypaksuuksien erilaisten lämpötilaprofiilien vaatimusten mukaisesti. Lämpötilaero kuumalevyn pinnalla ei ylitä 2–3 °C, mikä estää tehokkaasti epätasaisen kuumenemisen aiheuttaman vääntymisen.
4. Tarkkuus paksuuden säätö
Kaksoisohjaustekniikka, jossa yhdistyvät pitkittäissuuntainen vyöhykepaineen säätö ja poikittaissuuntainen hieno mikrosäätö, mahdollistaa levyn paksuustoleranssin säätämisen ±0,1 mm:n tarkkuudella, mikä täyttää huippuluokan käyttövaatimukset. Hydraulijärjestelmän yleinen konfiguraatio pitää puristintekniikan lähes isobarisena, jolloin saadaan ohuita levyjä, joiden paksuus poikkeaa minimaalisesti ja usein ei vaadi hiontaa ennen jatkokäsittelyä.
5. Älykäs tuotannonhallintajärjestelmä
Teollisuus 4.0 -tason älykkäällä tuotannonhallintajärjestelmällä varustettu se voi kerätä tuotantotietoja verkossa reaaliajassa (lämpötila, paine, nopeus, paksuus jne.), mukautua automaattisesti muuttuviin prosessiolosuhteisiin, optimoida tuotantoprosesseja ja tukea etädiagnostiikkaa ja -huoltoa.

Parametri |
Specification Range |
Paina pituus |
23,9 – 48,8 m (muokattavissa) |
Paina leveys |
4–10 jalkaa (noin 1,2–3,2 m) |
Valmiin levyn paksuus |
0,8 - 80 mm (mallista riippuen) |
Valmiin levyn leveys |
915 – 3000 mm |
Valmiin laudan pituus |
1830 – 5490 mm (mikä tahansa mukautettu pituus) |
Toimintanopeus |
Jopa 2500 mm/s |
Päivittäinen kapasiteetti |
300 – 2500 m³ |
Levyjen tiheysalue |
450 – 1100 kg/m³ |
Työpaine |
2-8 MPa (vyöhyke säädettävissä) |
Kuumalevyn lämpötila |
150–250 °C (12–24 itsenäistä vyöhykettä) |
Asennettu virta |
2500-5000 kW |
Paksuuden säädön tarkkuus |
±0,1 mm |
Lämmitysmenetelmä |
Lämpööljy / kyllästetty höyry / sähkölämmitys |
1. Erittäin korkea tuotantotehokkuus
Jatkuva puristin eliminoi ylimääräisen ajan lautasten käynnistämiseen/pysäytyksiin ja lastaamiseen/purkamiseen perinteisten eräpuristimien yhteydessä. Sen yksikköaikakapasiteetti voi olla jopa 15 kertaa suurempi kuin kerta-aukkoisen puristimen ja 23 kertaa saman spesifikaation mukaisen moniavaimen puristimen kapasiteetti, jonka vuosituotanto on enintään 700 000 m³.
2. Erinomainen viimeistellyn levyn laatu
Tiukka paksuustoleranssi, tasainen tiheysprofiili ja korkea pinnan sileys – monet huippuluokan tuotteet eivät vaadi hiontaa täyttääkseen jatkokäsittelyvaatimukset.
3. Energiansäästö ja pienempi kulutus
Kuumalevyjen vyöhykelämpötilan säätö ja hydraulijärjestelmän korkea hyötysuhde vähentävät merkittävästi energiankulutusta ja raaka-ainehävikkiä eräpuristimiin verrattuna.
4. Joustavat tuotetiedot
Suurin leveys 3000 mm, paksuus 0,8-80 mm ja pituus teoriassa rajoittamaton. Se pystyy valmistamaan MDF-, HDF-, lastulevy-, OSB- ja muita puupohjaisia paneeleja.
5. Korkea automaatioaste
Älykäs PLC + HMI ohjausjärjestelmä mahdollistaa täysin automaattisen toiminnan, vähentää manuaalisia toimenpiteitä, vähentää käyttövaikeuksia ja minimoi inhimilliset virheet.
6. Helppo huoltaa
Modulaarinen rakenne ja edistynyt passiivinen teräshihnarullarakenne tekevät asennuksesta, säädöstä ja huollosta kätevää. Avainkomponenttien käyttöikä on pitkä, mikä johtaa alhaiseen kokonaiskäyttökustannuksiin.


Nopeiden, jatkuvien ja älykkäiden ominaisuuksiensa ansiosta tästä laitteesta on tullut korvaamaton ydinkone nykyaikaisille puulevytuotantolinjoille ja tärkeä indikaattori valmistajan teknologisesta kehityksestä.


