MINGHUNG

La production de contreplaqué ignifuge ajoute l'étape essentielle du « traitement ignifuge » au processus standard. Les deux principales voies techniques sont : ① Imprégnation du placage et ② Traitement de la surface des panneaux finis. L'imprégnation du placage est la méthode la plus courante et la plus efficace pour produire du contreplaqué ignifuge durable et de haute performance.
1. Traitement des grumes et production de placages : Identique au contreplaqué ordinaire : écorçage, tronçonnage, cuisson à la vapeur, pelage, coupure pour produire du placage vert.
2. Séchage du placage : Sécher le placage vert à une teneur en humidité de 8 à 12 %, en le préparant pour l'imprégnation.
3. Étape principale : Imprégnation ignifuge des placages :
Imprégnation : Le placage séché est placé dans une cuve d'imprégnation. Un vide est effectué pour éliminer l'air des cellules du bois, suivi d'une injection sous pression d'une solution chimique ignifuge (FR), assurant une pénétration profonde.
Ré-séchage : le placage imprégné doit être ré-séché (souvent dans un séchoir à basse température) pour éliminer l'excès d'humidité, durcir les produits chimiques ignifuges présents dans le placage et ajuster la teneur en humidité pour le collage. Critique pour éviter le délaminage/les cloques pendant le pressage.
4. Mélange et application de la colle : des charges FR (par exemple, hydroxyde d'aluminium, hydroxyde de magnésium) sont ajoutées à l'adhésif (généralement une résine UF ou PF modifiée) pour créer une colle ignifuge. Cette colle est appliquée sur les facettes déjà imprégnées (généralement des âmes) via un épandeur de colle, créant ainsi un système de « double protection ».
5. Stratification et pré-pressage à froid : les placages collés et les placages face/dos non collés sont orientés en croix et assemblés en un tapis, qui est ensuite pré-pressé à froid pour une liaison initiale et une manipulation plus facile.
6. Pressage à chaud : Le tapis est chargé dans une presse à chaud. La chaleur et la pression durcissent la résine, liant les placages en un panneau solide.
7. Finition et durcissement : Refroidissement, coupe, ponçage identique au contreplaqué ordinaire. Durcissement : Les panneaux sont stockés pendant 24 à 72 heures pour libérer les contraintes internes et équilibrer la teneur en humidité.
8. Contrôle qualité et emballage : les panneaux finis sont testés pour leurs performances au feu (envoyés au laboratoire) et leurs propriétés physiques/mécaniques avant l'emballage.
(Remarque : la voie ② implique l'application de revêtements ou de stratifiés ignifuges sur la surface du contreplaqué ordinaire fini. Moins cher mais moins durable et moins intégral que l'imprégnation.)

Une ligne de production complète peut être divisée en les sections principales suivantes :
 |
Section 1 : Section de traitement des grumes et de production de placages |
Cette section transforme les grumes en placage vert dimensionné, commun avec les lignes de contreplaqué standard.
1. Déchargeur de grumes et machine de transport : décharge automatiquement les grumes des véhicules de transport et les transporte de manière ordonnée jusqu'au début de la ligne.
2. Écorceuse : élimine efficacement l'écorce et la saleté des bûches via des tambours rotatifs ou des têtes de coupe, garantissant des bûches propres pour un placage de haute qualité et protégeant les couteaux à éplucher coûteux ultérieurs.
3. Scie à tronçonner : coupe les longues bûches en blocs de longueur standard en fonction de la longueur de placage requise et des défauts des bûches.
4. Bassin/cuve de trempage : ramollit les blocs de bûches via de l'eau chaude ou de la vapeur, augmentant ainsi la plasticité de la fibre de bois pour un pelage plus doux et sans rupture.
5. Tour/éplucheur à placage : un équipement de base. Serre et fait tourner le bloc ramolli contre un lit de couteau d'alimentation de précision, le pelant continuellement en un ruban d'épaisseur prédéfinie. Sa précision détermine l’uniformité de l’épaisseur du placage et la qualité de la surface.
6. Veneer Clipper : coupe le ruban de placage continu en feuilles rectangulaires de dimensions prédéfinies en temps réel, rejetant automatiquement les pièces gravement défectueuses.
écorceuse
scierie
machine à éplucher les placages
|
Section 2 : Séchage des placages et traitement ignifuge |
Il s’agit de la section distinctive principale du contreplaqué ignifuge, déterminant sa performance au feu.
1. Sécheur (primaire) : généralement du type à rouleaux ou à bande maillée, utilise de l'air chaud pour réduire rapidement la teneur en humidité du placage de >60 % à 8-12 %, le préparant ainsi à l'imprégnation FR.

2. Ligne d'imprégnation FR :
Réservoir d'imprégnation : L'équipement le plus critique. Un grand récipient sous pression. Processus : Charger → Aspirer (éliminer l'air des cellules de bois) → Remplir avec une solution FR → Pressuriser (forcer une pénétration profonde) → Vidanger → Décharger.
Système de stockage et de mélange : réservoirs, agitateurs, pompes et tuyaux pour stocker, mélanger et transférer la solution FR.
Re-séchoir : crucial. Sèche lentement le placage trempé (humidité élevée) à l'aide d'un séchoir dédié à basse température (souvent une bande maillée, un contrôle précis de la température) jusqu'à la MC requise pour le collage (8-12 %). Empêche la migration chimique et les défauts de pressage.
3. Équipement de finition de placage :
Épisseur de placage : assemble de petites feuilles de placage séchées en grandes feuilles pleines par décharnage, améliorant ainsi le rendement.
Veneer Patcher : Détecte et corrige automatiquement les défauts tels que les trous ou les fentes, améliorant ainsi la qualité du placage.
|
Section 3 : Section de collage, de superposition et de formage |
1. Mélangeur de colle : ajoute des charges FR (par exemple, ATH), des durcisseurs, etc., dans les adhésifs (par exemple, résine MUF, PF) et les mélange uniformément.
2. Épandeur de colle : applique la colle FR uniformément et quantitativement sur les surfaces de placage (généralement des noyaux), souvent via un système à 4 rouleaux.
3. Ligne de pose automatique : assemble des placages à âme collée avec des placages face/dos non collés en un tapis complet selon les couches prédéfinies et la direction du grain.
4. Pré-presse : applique une brève pression à froid sur le tapis pour une liaison initiale, facilitant ainsi la manipulation et empêchant la rupture du tapis avant le pressage à chaud.
machine à étaler la colle
prépresse
|
Section 4 : Section de pressage à chaud et de durcissement continus |
Le cœur et la partie la plus chère de la gamme.
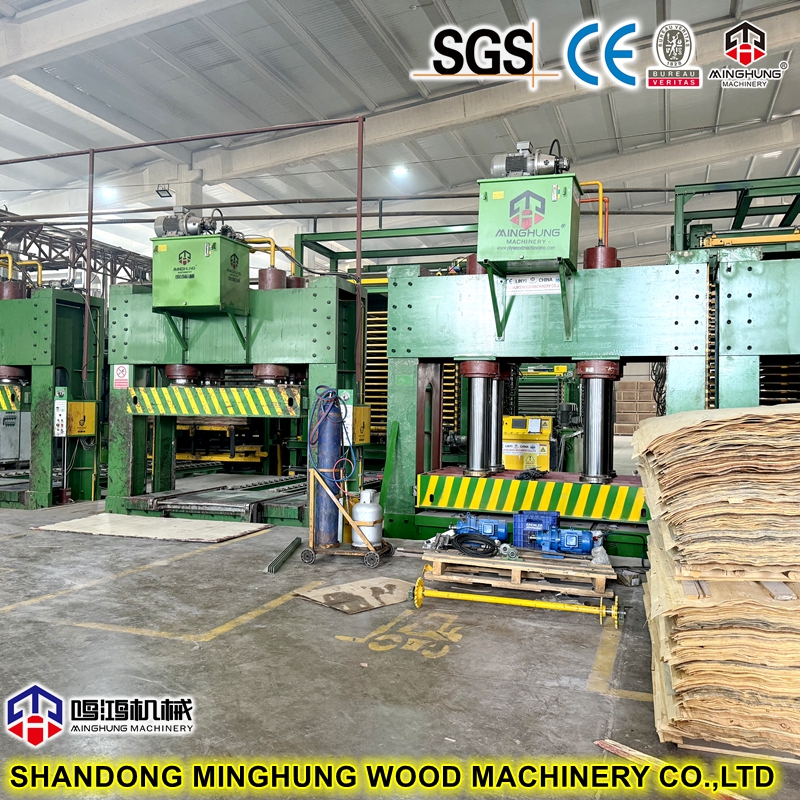
Presse continue : le tapis entre entre deux courroies en acier sans fin, passant sur des dizaines de plateaux chauffés à contrôle de segments. Il subit en permanence un préchauffage, une compression, un durcissement de la résine, une prise et une libération de pression.
Avantages clés :
Qualité supérieure du produit : profil de densité uniforme, tolérance d'épaisseur minimale (± 0,15 mm), surface lisse, faible contrainte interne, déformation minimale.
Haute efficacité : fonctionnement continu, pas de temps d'arrêt, rendement énorme.
Économie d'énergie : répartition rationnelle de la chaleur, 15 à 20 % plus efficace que les presses multi-ouvertures.
Composition : Système de courroie en acier, système de plateaux chauffants segmentés, système hydraulique de précision, système d'entraînement principal, système de contrôle avancé PLC/DCS.

|
Section 5 : Section Finition et emballage |
1. Refroidisseur et retourneur : refroidit les panneaux chauds (>90°C) de la presse, empêchant ainsi la déformation due à la chaleur accumulée et soulageant les contraintes.
2. Scies à coupe transversale et à coupe de bords : coupez avec précision les bords irréguliers pressés des panneaux aux tailles standard.
3. Ponceuse : Généralement une ponceuse de calibrage à large bande à plusieurs têtes (par exemple 4-6). Ponce les deux surfaces pour éliminer la couche pré-durcie, les variations d'épaisseur et les défauts, obtenant ainsi une épaisseur uniforme et une finition lisse.
4. Contrôle qualité et système d'emballage : inspecte les panneaux finis, puis les empile, les filme, les regroupe et les étiquette automatiquement pour le stockage/l'expédition.
scie à tronçonner
ponceuse
1. Introduction à la presse continue
La presse continue est l'équipement de premier ordre dans l'industrie moderne des panneaux, représentant le plus haut niveau d'efficacité de production et de qualité de produit.
Principe de fonctionnement : Le tapis entre en continu entre deux courroies en acier sans fin. Les courroies passent sur une rangée de plaques de pressage chauffées à commande de segments. Le tapis subit une « libération de pression de pressage-chauffage-durcissement-pression » continue en un seul passage, avec des profils de pression et de température de contrôle de segment extrêmement précis.
Principales caractéristiques et structure :
Système de courroies en acier : deux courroies massives en acier allié à haute résistance circulant sur des rouleaux, transportant le tapis à travers la presse.
Plaques chauffantes : plusieurs segments chauffants contrôlés indépendamment permettent un zonage précis de la température.
Système hydraulique : Fournit une pression uniforme et stable.
Système de contrôle : PLC/DCS avancé pour un contrôle au niveau de la milliseconde de la température, de la pression, de la vitesse et de l'épaisseur.

Avantages par rapport à la presse à ouvertures multiples :
Très haute efficacité : fonctionnement continu, pas de temps d'arrêt, rendement énorme.
Qualité supérieure du produit : profil de densité plus uniforme, surface plus lisse, tolérance d'épaisseur minimale (± 0,15 mm), contrainte interne plus faible, moins de déformation.
Économie d'énergie : répartition plus rationnelle de la chaleur, consommation d'énergie inférieure de 15 à 20 % à celle des presses par lots.
Haute automatisation : supervision manuelle minimale requise (1 à 2 opérateurs).
2. Taux d'adoption dans l'industrie du contreplaqué Son taux d'adoption reste relativement faible (estimé <10 %), bien qu'il augmente rapidement.
Scénarios d'application idéaux :
1. Production à grande échelle : lignes d'une capacité annuelle supérieure à 100 000 m⊃3 ;, recherchant des économies d'échelle et une efficacité maximale.
2. Produits haut de gamme : Idéal pour produire des panneaux minces (<3 mm), des panneaux grand format et des produits de haute qualité comme le contreplaqué FR. Son contrôle précis est parfait pour gérer la vapeur générée par les placages imprégnés.
3. Nouveaux projets haut de gamme : Les usines de contreplaqué de premier plan nouvellement construites choisissent de plus en plus les presses continues pour établir leur supériorité technologique et qualitative.
1. Matériau du bois : Divers placages de bois (par exemple, peuplier, eucalyptus, pin, bouleau). Identique au contreplaqué ordinaire.
2. Adhésif : généralement une résine d'urée-formaldéhyde (MUF) ou de formaldéhyde phénolique (PF) modifiée à la mélamine pour répondre aux exigences de résistance à l'humidité et de durabilité.
3. Matériau de base : ignifuges.
Les FR inorganiques les plus courants comprennent :
Systèmes phosphore-azote : par exemple, polyphosphate d'ammonium (APP). Travaillez en favorisant la formation de charbon, créant une barrière protectrice.
Hydrates inorganiques : par exemple, trihydroxyde d'aluminium (ATH), dihydroxyde de magnésium (MDH). Travailler par décomposition endothermique, libérant de la vapeur d’eau pour refroidir le matériau et diluer les gaz. Également d'excellents abat-fumée.
Ces FR sont utilisés dans des solutions aqueuses pour l'imprégnation ou comme charges en poudre dans les adhésifs.
peuplier
pin
eucalyptus
|
Comment la performance au feu est obtenue |
La performance au feu est obtenue grâce à des mécanismes physiques et chimiques combinés :
1. Effet barrière : les FR fondent pour former une couche vitreuse ou se décomposent pour former une couche de charbon intumescente (systèmes PN), recouvrant la surface et isolant le bois sous-jacent de la chaleur et de l'oxygène.
2. Effet refroidissant : La décomposition endothermique des hydrates inorganiques (ATH, MDH) absorbe une chaleur importante et libère de la vapeur d'eau, refroidissant le matériau et retardant la décomposition thermique.
3. Effet de dilution : Les gaz ininflammables (vapeur d'eau, CO₂, N₂) libérés par la décomposition des FR diluent la concentration d'oxygène et les gaz de pyrolyse inflammables (par exemple, CH₄, CO), étouffant ainsi la combustion.
4. Piégeage des radicaux en phase gazeuse : Certains FR capturent les radicaux libres (H·, OH·) qui propagent la combustion, interrompant la réaction en chaîne dans la flamme.
5. Promotion du charbon : les FR à base de phosphore catalysent la déshydratation et la carbonisation du bois, formant une couche de carbone protectrice et isolante.
L'imprégnation des FR en profondeur dans le bois, combinée à la colle FR dans les liants, crée un réseau de protection complet et durable. Ce réseau retarde efficacement l'allumage, inhibe la propagation des flammes et réduit la production de fumée lorsqu'il est exposé au feu, permettant ainsi au panneau d'atteindre les classements au feu obligatoires.
|
Scénarios d'application |
La valeur fondamentale du contreplaqué ignifuge réside dans sa capacité à retarder la propagation des flammes, ce qui permet de gagner un temps précieux pour l'évacuation et la protection des biens. Ses principaux scénarios d’application sont les suivants :
I. Bâtiment et décoration intérieure
Il s’agit du marché le plus important et le plus important pour le contreplaqué ignifuge.
1. Espaces commerciaux :
Centres commerciaux/centres de vente au détail : Utilisé pour les cloisons entre les magasins, les plafonds suspendus, les panneaux de support et les étagères pour les vitrines, et les revêtements de murs/plafonds dans les sorties de secours.
Immeubles de bureaux : Utilisés pour les cloisons de bureaux, les enceintes de cages d'ascenseur, les portes d'accès aux gaines de service et les plafonds.
Hôtels : Utilisé pour les cloisons entre les chambres d'hôtes, les revêtements des murs et des plafonds des couloirs et les meubles (par exemple, les armoires, les tables de chevet).
2. Équipements publics :
Hôpitaux/Écoles/Bibliothèques/Musées/Théâtres/Stades : Ce sont des zones à forte fréquentation où la sécurité incendie est primordiale. Largement utilisé pour les cloisons intérieures, les plafonds, les panneaux muraux, les casiers et les armoires de rangement.
Aéroports/gares ferroviaires/stations de métro : utilisé pour les plafonds des salles d'attente, les cloisons de vente au détail, les supports de panneaux publicitaires et les revêtements intérieurs des zones de manutention des bagages.
3. Bâtiments de grande hauteur et souterrains :
Selon les codes nationaux de prévention des incendies dans le bâtiment, les matériaux de finition des espaces de grande hauteur et souterrains (par exemple, les sous-sols, les parkings souterrains) sont soumis à des exigences strictes en matière de résistance au feu (par exemple, grade chinois B1). Le contreplaqué ignifuge est un choix idéal pour répondre à ces exigences.
II. Transport
1. Construction navale :
Navires à passagers/paquebots de croisière : Utilisés pour les cloisons, les plafonds et les meubles (lits, armoires) dans les cabines de l'équipage et des passagers. L'Organisation maritime internationale (OMI) impose des normes strictes en matière de résistance au feu, d'ignifugation et de faible toxicité des fumées pour les matériaux intérieurs des navires. Le contreplaqué ignifuge est essentiel.
Compartiments pour bateaux de travail : utilisés pour la finition intérieure de divers compartiments de travail.
2. Transport ferroviaire :
Véhicules ferroviaires à grande vitesse/UEM/métro/véhicules légers sur rail : utilisés pour les panneaux muraux intérieurs, les plafonds, les porte-bagages et les cloisons dans les toilettes et les cuisines. Doit répondre à des normes strictes en matière d'ignifugation, de faible taux de dégagement de chaleur, de faible densité de fumée et de faible toxicité (par exemple, la norme européenne EN45545).
3. Fabrication et conversion de véhicules :
Camping-cars/camions de pompiers/ambulances/véhicules spéciaux : Utilisé pour les panneaux intérieurs, les cloisons et les armoires à l'intérieur de la carrosserie du véhicule, nécessitant un équilibre entre propriétés légères et sécurité incendie dans les espaces confinés.
III. Meubles et applications industrielles
1. Meubles avec des exigences élevées en matière de feu :
Racks de serveurs dans les centres de données.
Mobilier de laboratoire et armoires de stockage de produits chimiques.
Mobilier sur mesure pour espaces commerciaux haut de gamme.
2. Secteur industriel :
Cloisons de salle blanche : utilisées pour les murs et les plafonds des salles blanches des industries électronique, pharmaceutique et alimentaire.
Protection de l'équipement : Fabrication d'enceintes ou de couvercles pour les équipements nécessitant une protection contre l'incendie.
Pour plus d'informations, n'hésitez pas à nous contacter, nous vous répondrons rapidement et vous proposerons des vidéos de travail avec vous.
WhatsApp : +86 18769900191 +86 15589105786 +86 18954906501
E-mail: osbmdfmachinery@gmail.com