


Cette ligne de production d'OSB sans formaldéhyde de qualité E1 de 500 m³ /jour utilise une technologie de pointe pour produire des panneaux de copeaux orientés de haute qualité et respectueux de l'environnement sans additifs de formaldéhyde. Avec une automatisation élevée et un rendement stable, il répond aux normes internationales E1, idéal pour les applications de mobilier, de décoration intérieure et de construction, permettant aux entreprises d'accéder aux marchés des panneaux verts haut de gamme.
MH-OSB
MINGHUNG
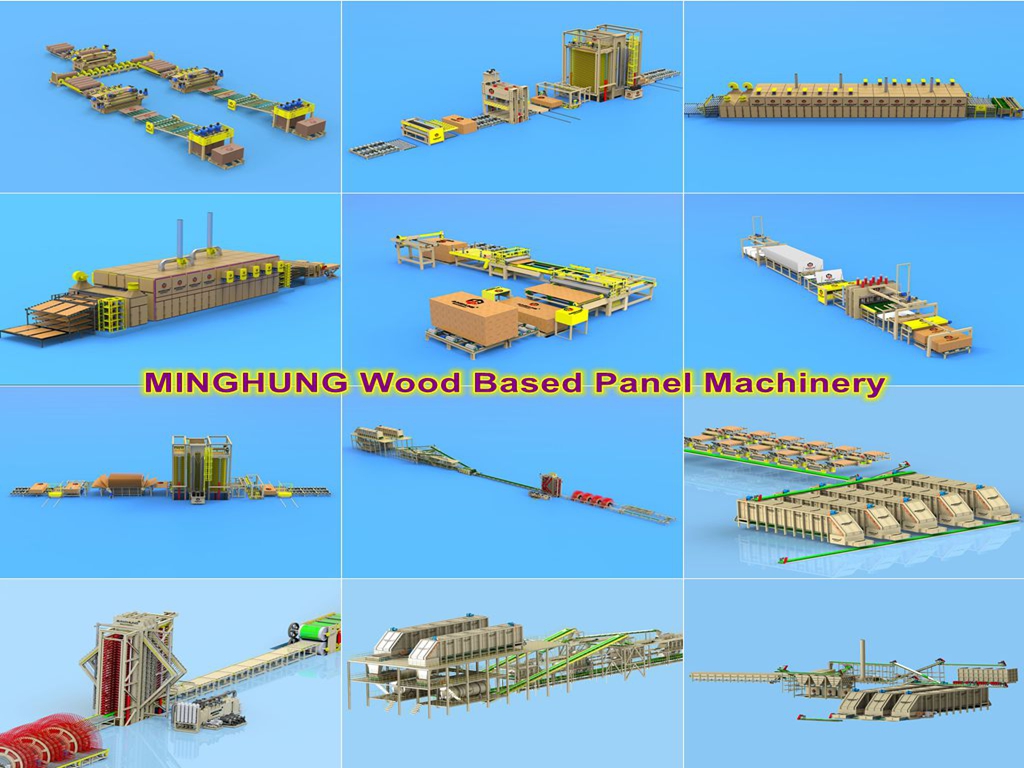
1. Préparation des matières premières
Des bûches de résineux de haute qualité (par exemple, pin, peuplier) sont utilisées.
Les grumes sont écorcées, nettoyées et introduites dans la toronneuse.
2. Échouage et séchage
Les bûches sont coupées en brins de bois de taille précise (généralement 50 à 100 mm de long, 10 à 30 mm de large, 0,3 à 0,8 mm d'épaisseur) par la toronneuse.
Les brins humides sont transportés dans de grands séchoirs (généralement des séchoirs rotatifs) pour réduire uniformément leur teneur en humidité d'environ 40 à 60 % jusqu'à 2 à 4 % pour les étapes suivantes.
3. Criblage et mélange
Les brins séchés sont criblés à travers des tamis à plusieurs étages pour séparer le matériau fin de la couche frontale du matériau grossier de la couche centrale et éliminer les particules surdimensionnées ou sous-dimensionnées.
Les brins de face et de noyau acceptables sont envoyés vers des lignes de mélangeur continues séparées.
Étape principale : Un adhésif sans formaldéhyde (généralement du MDI polymère - isocyanate) est appliqué uniformément sur les surfaces des brins via des buses de pulvérisation à haute pression. Le MDI est crucial pour obtenir la propriété « sans formaldéhyde » car il ne contient pas de formaldéhyde et offre une liaison supérieure.
4. Formage orienté
Les brins recouverts de résine sont disposés en un tapis à l'aide de têtes de formage à orientation avancée.
Une structure typique à trois couches est formée : les couches externes sont alignées sur la longueur du panneau (orientation longitudinale), tandis que la couche centrale est alignée perpendiculairement (orientation transversale). Cette structure transversale confère à l’OSB sa haute résistance et sa stabilité dimensionnelle.
5. Pressage à chaud
Le tapis formé est légèrement comprimé dans une prépresse puis chargé dans une presse chaude à haute température et haute pression.
À haute température (200-220°C) et sous pression (3-5 MPa), la résine MDI durcit rapidement, liant fermement les brins de bois en un panneau solide.
6. Refroidissement, coupe et ponçage
Les panneaux chauds de la presse sont refroidis sur une pile de refroidissement pour stabiliser les contraintes internes et éviter la déformation.
Les panneaux refroidis sont découpés avec précision aux dimensions standard (par exemple 1 220 mm x 2 440 mm).
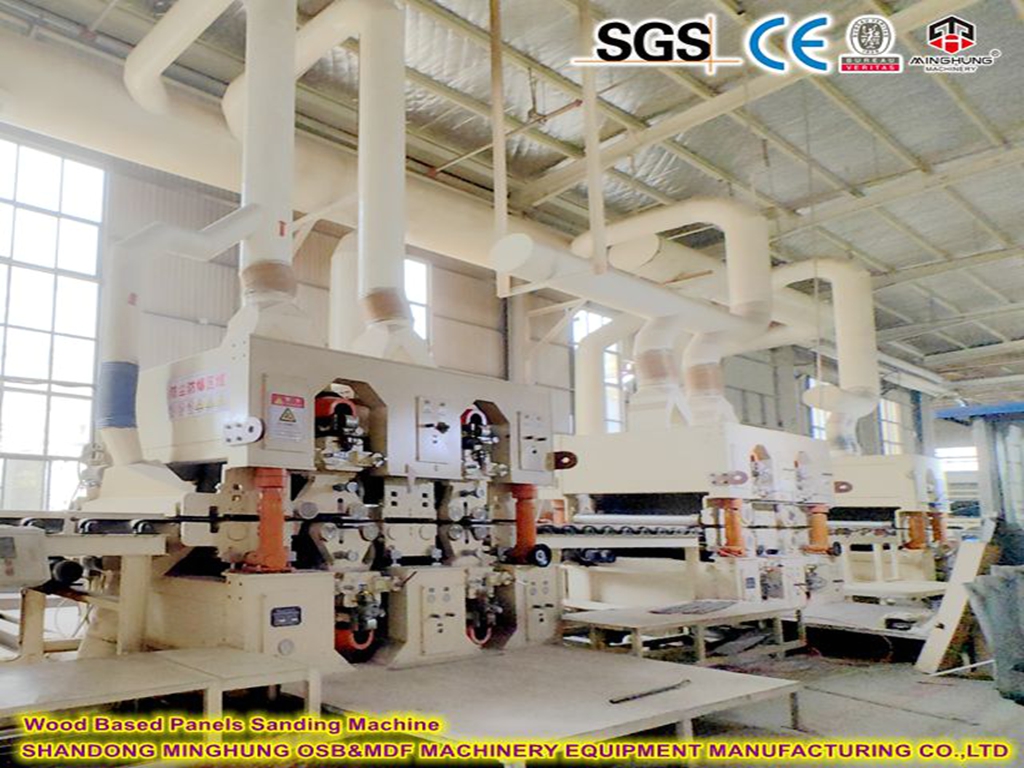
Les surfaces et les bords des panneaux sont poncés par une ponceuse pour garantir une épaisseur uniforme et une surface lisse et uniforme.
7. Inspection de qualité et emballage
Les panneaux finis sont échantillonnés et testés pour garantir que des paramètres tels que la densité, la force d'adhérence interne, le module de rupture, la teneur en humidité et les émissions de formaldéhyde (confirmant la norme E1 ou F-free) répondent aux spécifications.
Les produits qualifiés sont étiquetés, empilés et enveloppés d’un film rétractable pour le stockage et l’expédition.


Une ligne de production complète d’OSB est un système complexe intégrant des technologies de machines, d’hydraulique, d’énergie thermique, de contrôle électrique et d’automatisation.

1. Section des matières premières
Écorceur : (type tambour ou anneau) enlève l'écorce des bûches.
Brûleur de bûches longues/déchiqueteuse à tambour : une machine à noyau qui transforme des bûches entières en brins de bois de taille idéale.
Bac de surtension de brins : Fournit un stockage tampon pour les brins verts avant le séchage.
Écorceuse
Déchiqueteuse à tambour
2. Section de séchage et de criblage
Sécheur à tambour rotatif : une machine de base. Un grand tambour rotatif chauffé qui réduit la teneur en humidité des brins au niveau cible (2-4 %) à l'aide de gaz chauds.
Système de criblage multi-étages : sépare les brins séchés en fractions de face et de noyau acceptées, et élimine les surdimensions et les fines.
Concasseur/Recoupeur : Recrushe les brins surdimensionnés pour les réutiliser.
Sécheur à tambour rotatif
Système de dépistage
3. Section Mélange
Trémies de pesée et balances à bande : mesurez avec précision les brins de face et de noyau pour garantir une densité et une composition constantes des panneaux.
Mélangeur continu à grande vitesse : une machine à noyau (souvent du type à tambour) dans laquelle de la résine sans formaldéhyde (par exemple, MDI), de la cire et d'autres additifs sont appliqués uniformément sur les brins via des buses à haute pression.

Système d'alimentation spécialisé MDI : comprend des réservoirs de stockage chauffés, des conduites chauffées, des pompes doseuses de précision et des pistolets pulvérisateurs, conçus pour gérer le MDI sensible à l'humidité.
4. Section de formage et de prépressage
Têtes de formage à orientation mécanique : le cœur de la structure « orientée » d'OSB. Plusieurs têtes créent le tapis en couches orientées en croix.
Courroie de formage et système de vide : une courroie mobile avec aspiration sous vide qui maintient le tapis lâche en place après le formage.
Prépresse à bande continue : compacte doucement le tapis meuble pour réduire l'épaisseur, éliminer l'air et fournir une résistance initiale pour la manipulation.
machine de formage
prépresse pour OSB
5. Section de pressage et de finition
Presse à chaud : Le cœur de la chaîne de production.
Presse à chaud à pressage continu : Cette technologie est plus avancée. La billette passe continuellement à travers la presse entre deux énormes courroies en acier, ce qui entraîne une densité de produit plus uniforme, une qualité supérieure et une efficacité de production plus élevée, mais l'investissement est énorme.
Fonction : Il fournit une température élevée (200-220°C) et une haute pression (3-5 MPa), permettant à la colle MDI de durcir rapidement en peu de temps, liant de manière permanente les copeaux de bois en une feuille à haute résistance.

Empileur de refroidissement : refroidit les panneaux chauds en utilisant de l'air pulsé pour les stabiliser et éviter leur déformation.

Scie à découper : Un système de coupe transversale et de garniture de bord qui coupe les panneaux aux dimensions finales (par exemple, 1 220 mm x 2 440 mm).

Ponceuse à large bande : Ponce les surfaces supérieure et inférieure pour obtenir une épaisseur précise et une finition lisse.
6. Systèmes auxiliaires et de soutien
Centrale énergétique : système de chaudière qui brûle les résidus de transformation (écorces, fines) pour générer de l'énergie thermique pour le séchage et le pressage, permettant ainsi l'autosuffisance énergétique.
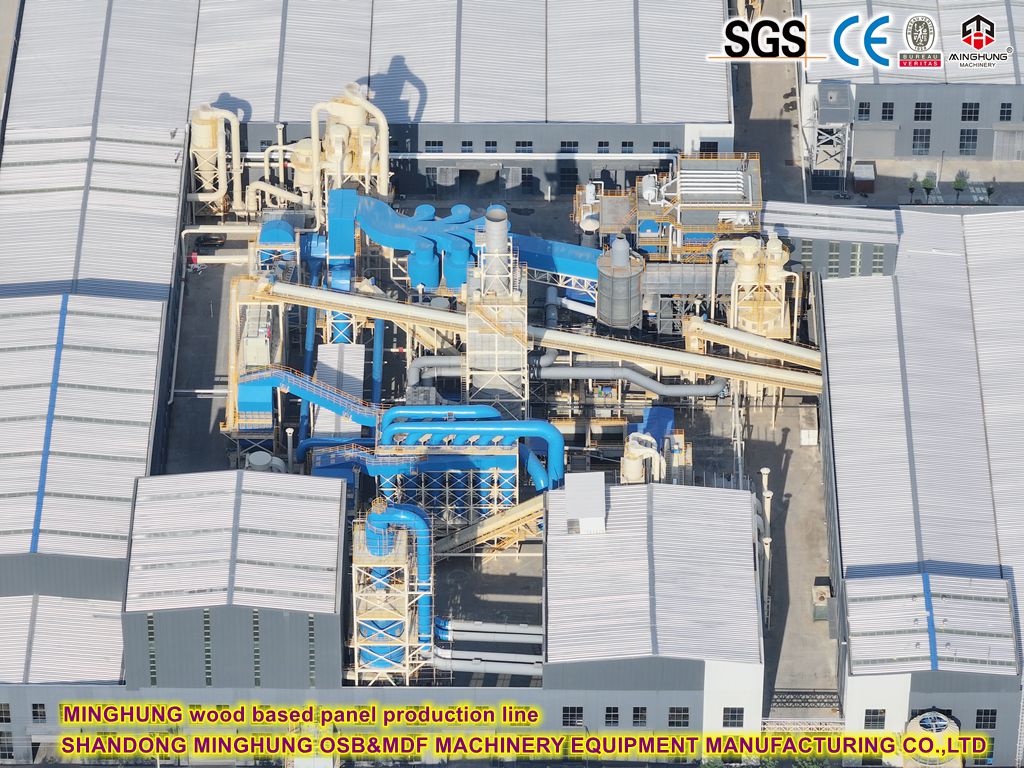
Système d'extraction de poussière : un système central de collecte de poussière qui maintient un environnement propre de l'usine et alimente la centrale énergétique en poussières combustibles.
Système de contrôle automatisé (DCS/PLC) : Le cerveau de l'usine. Un système informatisé intégrant tous les équipements pour le contrôle central, la surveillance et la gestion des recettes.

Il englobe deux aspects clés :
1. Aucun adhésif à base de formaldéhyde n’est ajouté :
C’est le principe de base. Les panneaux de bois d'ingénierie traditionnels (comme certains MDF ou panneaux de particules) utilisent des résines d'urée-formaldéhyde (UF) ou de phénol-formaldéhyde (PF) comme adhésifs. La principale matière première de ces adhésifs est le formaldéhyde, ce qui les amène à libérer continuellement du formaldéhyde tout au long de leur cycle de vie.
Les panneaux « sans formaldéhyde » utilisent cependant des adhésifs qui ne contiennent aucun formaldéhyde. Le type le plus courant est le MDI polymère (isocyanate) ou les adhésifs d'origine biologique (par exemple, colle à base de soja). On élimine ainsi la source de formaldéhyde à son origine.
2. Les émissions de formaldéhyde du panneau sont extrêmement faibles, souvent indétectables :
Alors que le bois lui-même contient des traces de formaldéhyde naturel (négligeables), les panneaux « sans formaldéhyde » sont rigoureusement testés et il est prouvé qu'ils ont des émissions aussi faibles que le bois naturel. Ces émissions sont souvent trop faibles pour être détectées par les méthodes standards ou sont bien plus strictes que les normes internationales les plus strictes (telles que la norme japonaise F★★★★ ou la norme américaine NAF - No Added Formaldehyde).
« Sans formaldéhyde » signifie qu'aucun adhésif ou additif à base de formaldéhyde n'est délibérément utilisé dans le processus de fabrication. Le produit final présente des émissions de formaldéhyde extrêmement faibles, répondant au plus haut niveau de performance environnementale et de sécurité.
La notation de protection de l'environnement n'a pas de norme complètement unifiée à l'échelle mondiale, mais les principaux marchés et régions ont leurs systèmes de normes largement reconnus. Les principaux indicateurs d’évaluation sont tous liés aux rejets de formaldéhyde.
Le grade E1 fait référence au niveau d'émission de formaldéhyde : ≤ 0,124 mg/m⊃3 ;. Cette norme est équivalente à la norme de qualité E1 en Europe.
Réclamez votre disposition de ligne OSB gratuite ! Bénéficiez d'une conception d'usine de bout en bout, de la préparation des torons au ponçage. Recevez le plan d'usine 3D sous 30 jours.
Nos contacts :
WhatsApp : +86 18769900191 +86 15589105786 +86 18954906501
E-mail: osbmdfmachinery@gmail.com


