МІНХУНГ

Вытворчасць вогнеўстойлівай фанеры дадае да стандартнага працэсу асноўны этап «вогнеахоўнай апрацоўкі». Два асноўныя тэхнічныя спосабы: ① Насычэнне шпону і ② Апрацоўка паверхні гатовай дошкі. Насычэнне шпонам з'яўляецца найбольш распаўсюджаным і эфектыўным метадам вытворчасці высокапрадукцыйнай, трывалай вогнетрывалай фанеры.
1. Апрацоўка бярвення і вытворчасць шпону: ідэнтычна звычайнай фанеры: ачыстка, раскряжоўка, прапарванне, лушчэнне, стрыжка для атрымання зялёнага шпону.
2. Сушка шпону: Сушка зялёнага шпону да вільготнасці 8-12%, падрыхтоўка яго да насычэнні.
3. Асноўны этап: вогнеахоўная насычэнне шпону:
Насычэнне: высушаны шпон змяшчаецца ў бак для насычэння. Для выдалення паветра з вочак драўніны ствараецца вакуум, пасля чаго ўводзіцца пад ціскам вогнеахоўнага хімічнага раствора, які забяспечвае глыбокае пранікненне.
Паўторная сушка: прасякнуты шпон неабходна паўторна высушыць (часта ў нізкатэмпературнай сушылцы), каб выдаліць лішнюю вільгаць, зацвярдзець хімічныя рэчывы FR у шпоне і адрэгуляваць утрыманне вільгаці для склейвання. Крытычна важны для прадухілення расслаення/ўзнікнення бурбалак падчас прэсавання.
4. Змешванне і нанясенне клею: FR напаўняльнікі (напрыклад, гідраксід алюмінію, гідраксід магнію) дадаюцца ў клей (звычайна мадыфікаваная смала UF або PF) для стварэння вогнеахоўнага клею. Гэты клей наносіцца на ўжо прасякнутыя вініры (звычайна на стрыжні) з дапамогай распыляльніка клею, ствараючы сістэму «падвойнай абароны».
5. Накладка і халоднае папярэдняе прэсаванне: клееныя вініры і незаклееныя асабовыя/заднія вініры арыентуюцца крыжавана і збіраюцца ў мат, які затым падвяргаецца халоднаму папярэдняму прэсу для першапачатковага склейвання і палягчэння выкарыстання.
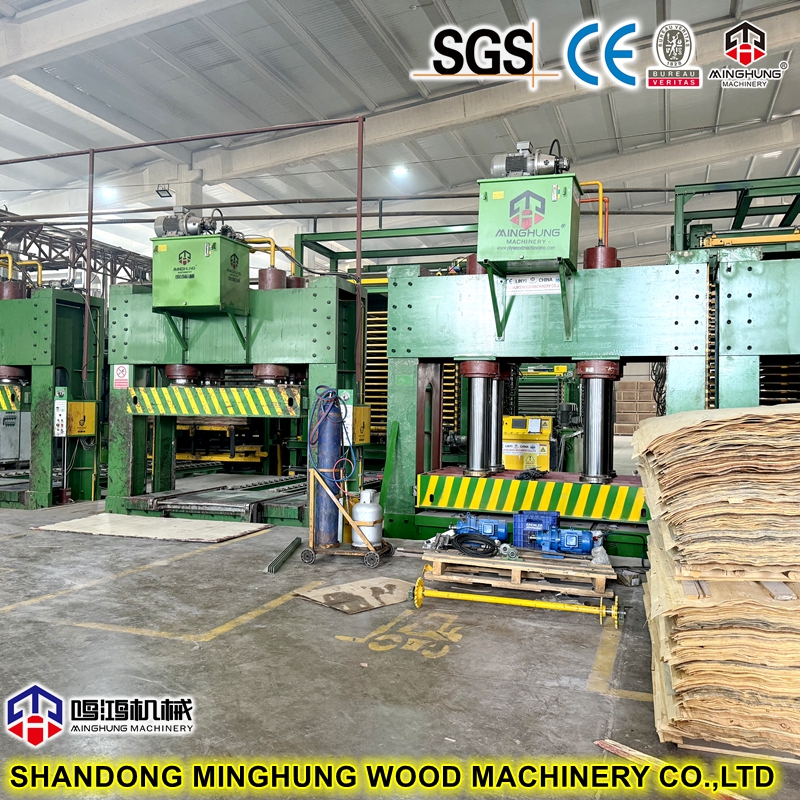
6. Гарачае прэсаванне: мат загружаецца ў гарачы прэс. Цяпло і ціск отверждают смалу, склейваючы вініры ў суцэльную панэль.
7. Аздабленне і отверждение: астуджэнне, абрэзка, шліфоўка ідэнтычныя звычайнай фанеры. Зацвярдзенне: панэлі захоўваюцца на працягу 24-72 гадзін, каб зняць унутраную нагрузку і збалансаваць утрыманне вільгаці.
8. КК і ўпакоўка: перад упакоўкай гатовыя панэлі правяраюцца на вогнеахоўнасць (адпраўляюць у лабараторыю) і фізічныя/механічныя ўласцівасці.
(Заўвага: шлях ② прадугледжвае нанясенне вогнеўстойлівых пакрыццяў або ламінатаў на паверхню гатовай звычайнай фанеры. Гэта танней, але менш трывалае і неад'емнае, чым насычэнне.)

Поўную вытворчую лінію можна падзяліць на наступныя асноўныя секцыі:
 |
Раздзел 1: Раздзел па апрацоўцы бярвення і вытворчасці шпону |
Гэты раздзел апрацоўвае бярвёны ў зялёны шпон адпаведнага памеру, звычайны для стандартных фанерных ліній.
1. Машына для разгрузкі бярвення і перавозкі: аўтаматычна разгружае бярвення з транспартных сродкаў і ўпарадкавана дастаўляе іх да пачатку лініі.
2. Акорка: эфектыўна выдаляе кару і бруд з бярвення з дапамогай верціцца барабанаў або рэжучых галоў, забяспечваючы чысціню бярвення для высакаякаснага шпону і абараняючы наступныя дарагія нажы для лушчэння.
3. Расцяжная піла: рэжа доўгія бярвёны на блокі стандартнай даўжыні ў залежнасці ад патрэбнай даўжыні шпону і дэфектаў бярвення.
4. Сажалка/чан: змякчае бярвеністыя блокі гарачай вадой або парай, павялічваючы пластычнасць драўнянага валакна для больш гладкага адслойвання без разрываў.
5. Такарны станок/ачышчальнік шпону: асноўнае абсталяванне. Заціскае і паварочвае размякчаны блок на станіне нажа дакладнай падачы, бесперапынна адслойваючы яго ў стужку зададзенай таўшчыні. Яго дакладнасць вызначае аднастайнасць таўшчыні шпону і якасць паверхні.
6. Машына для стрыжкі шпону: разразае бесперапынную стужку шпону на прастакутныя лісты зададзеных памераў у рэжыме рэальнага часу, аўтаматычна адбракоўваючы сур'ёзныя дэфекты.
акорочнік
піларама
машына для лушчэння шпону
|
Раздзел 2: Раздзел сушкі і супрацьпажарнай апрацоўкі шпону |
Гэта асноўны адметны раздзел вогнеўстойлівай фанеры, які вызначае яе вогнетрывалыя характарыстыкі.
1. (Асноўная) сушылка: звычайна ролікавая або сеткаватая істужачная, выкарыстоўвае гарачае паветра для хуткага зніжэння вільготнасці шпону з >60% да 8-12%, рыхтуючы яго да насычэння FR.

2. Лінія насычэння FR:
Бак для насычэння: самае важнае абсталяванне. Вялікая ёмістасць пад ціскам. Працэс: Загрузка → Вакуум (выдаліць паветра з драўляных вочак) → Запоўніць растворам FR → Стварыць ціск (прымусіць глыбокае пранікненне) → Зліць → Выгрузіць.
Сістэма захоўвання і змешвання: рэзервуары, мешалкі, помпы і трубы для захоўвання, змешвання і перадачы раствора FR.
Паўторная сушылка: важна. Павольна сушыць змочаны шпон (высокая вільготнасць) з дапамогай спецыяльнай нізкатэмпературнай сушылкі (часта сеткаваты пояс, дакладны кантроль тэмпературы) да неабходнай для склейвання МС (8-12%). Прадухіляе хімічную міграцыю і дэфекты прэсавання.
3. Абсталяванне для аздаблення шпону:
Машына для зрошчвання шпону: злучае невялікія высушаныя лісты шпону ў вялікія поўныя лісты з дапамогай шарфавання, паляпшаючы ўраджайнасць.
Veneer Patcher: аўтаматычна выяўляе і выпраўляе дэфекты, такія як дзіркі або расколы, паляпшаючы клас шпону.
|
Раздзел 3: Раздзел склейвання, кладкі і фармавання |
1. Змяшальнік для клею: дадае FR напаўняльнікі (напрыклад, ATH), ацвярджальнікі і г.д. у клеі (напрыклад, MUF, PF resin) і змешвае іх аднастайна.
2. Распаўсюджвальнік клею: раўнамерна і колькасна наносіць клей FR на паверхні шпону (звычайна стрыжні), часта з дапамогай 4-валковай сістэмы.
3. Аўтаматычная лінія кладкі: збірае клееныя асноўныя вініры з незаклеенымі асабовымі/заднімі шпонамі ў поўны мат у адпаведнасці з зададзенымі пластамі і кірункам зерня.
4. Папярэдняя прэса: прымяняе кароткі халодны ціск на мат для першапачатковага склейвання, што палягчае працу і прадухіляе паломку кілімка перад гарачым прэсаваннем.
машына для нанясення клею
пераддрук
|
Раздзел 4: Секцыя бесперапыннага гарачага прэсавання і отвержденія |
Сэрца і самая дарагая частка лінейкі.
Бесперапынны націск: мат уваходзіць паміж дзвюма бясконцымі сталёвымі стужкамі, праходзячы праз дзесяткі нагрэтых валікаў з кіраваннем сегментамі. Ён пастаянна падвяргаецца папярэдняму нагрэву, сціску, отверждению смалы, схопліванню і скіду ціску.
Асноўныя перавагі:
Найвышэйшая якасць прадукцыі: аднастайны профіль шчыльнасці, мінімальны допуск на таўшчыню (±0,15 мм), гладкая паверхня, нізкае ўнутранае напружанне, мінімальная дэфармацыя.
Высокая эфектыўнасць: бесперапынная праца, адсутнасць прастояў, велізарная прадукцыйнасць.
Энергазберажэнне: рацыянальнае размеркаванне цяпла, на 15-20% больш эфектыўна, чым прэсы з некалькімі адкрыццямі.
Склад: сталёвая істужачная сістэма, сегментаваная сістэма нагрэву пліты, прэцызійная гідраўлічная сістэма, сістэма галоўнага прывада, удасканаленая сістэма кіравання PLC/DCS.

|
Раздзел 5: Секцыя аздаблення і ўпакоўкі |
1. Кулер і Турнер: астуджае гарачыя панэлі (>90°C) ад прэса, прадухіляючы дэфармацыю ад назапашанага цяпла і здымаючы напружанне.
2. Пілы для папярочнай рэзкі і абрэзкі краёў: Дакладна адрэжце няправільныя прэсаваныя краю панэляў да стандартных памераў.
3. Шліфавальная машынка: звычайна гэта калібравальная шліфавальная машынка з некалькімі галоўкамі (напрыклад, 4-6). Адшліфоўвае абедзве паверхні, каб выдаліць папярэдне зацвярдзелы пласт, змены таўшчыні і дэфекты, дасягнуўшы аднастайнай таўшчыні і гладкай паверхні.
4. Сістэма кантролю якасці і ўпакоўкі: правярае гатовыя панэлі, затым аўтаматычна складвае іх у стосы, плёнкі, пакеты і этыкеткі для захоўвання/адпраўкі.
папярочная піла
шліфавальная машынка
1. Уводзіны ў бесперапынны друк
Прэсы бесперапыннага дзеяння з'яўляюцца найвышэйшым абсталяваннем у сучаснай плітнай прамысловасці, якое забяспечвае найвышэйшы ўзровень эфектыўнасці вытворчасці і якасці прадукцыі.
Прынцып працы: кілімок пастаянна ўваходзіць паміж двума бясконцымі сталёвымі стужкамі. Стужкі праходзяць па нагрэтым пласцінам, якія кіруюць сегментамі. Мат праходзіць бесперапыннае «прэсаванне-награванне-адверджанне-скід ціску» за адзін праход з надзвычай дакладным кантролем ціску і тэмпературы сегментаў.
Асноўныя характарыстыкі і структура:
Сістэма сталёвых рамянёў: дзве масіўныя рамяні з высокатрывалай легаванай сталі, якія цыркулююць на роліках, пераносячы мат праз прэс.
Награвальныя пліты: Некалькі незалежна кіраваных награвальных сегментаў дазваляюць дакладна занаваць тэмпературу.
Гідраўлічная сістэма: забяспечвае раўнамерны і стабільны ціск.
Сістэма кіравання: удасканалены PLC/DCS для кіравання тэмпературай, ціскам, хуткасцю і таўшчынёй на ўзроўні мілісекунд.

Перавагі ў параўнанні з Multi-Opening Press:
Вельмі высокая эфектыўнасць: бесперапынная праца, адсутнасць прастояў, велізарная прадукцыйнасць.
Найвышэйшая якасць прадукту: больш аднастайны профіль шчыльнасці, больш гладкая паверхня, мінімальны допуск па таўшчыні (±0,15 мм), меншае ўнутранае напружанне, меншая дэфармацыя.
Энергазберажэнне: Больш рацыянальнае размеркаванне цяпла, спажыванне энергіі на 15-20% ніжэй, чым у прэсах перыядычнага дзеяння.
Высокая аўтаматызацыя: патрабуецца мінімальны ручной кантроль (1-2 аператара).
2. Каэфіцыент прыняцця ў фанернай прамысловасці. Каэфіцыент прыняцця застаецца адносна нізкім (паводле ацэнак, <10%), хоць ён хутка расце.
Ідэальныя сцэнары прымянення:
1. Буйнамаштабная вытворчасць: лініі з гадавой прадукцыйнасцю больш за 100 000 м⊃3, якія імкнуцца да эканоміі на маштабе і максімальнай эфектыўнасці.
2. Прадукты высокага класа: ідэальна падыходзяць для вытворчасці тонкіх панэляў (<3 мм), панэляў вялікага фармату і высакаякасных вырабаў, такіх як FR фанера. Яго дакладны кантроль ідэальна падыходзіць для працы з парай, якая ўтвараецца з прасякнутых вініраў.
3. Новыя высокакласныя праекты: Нядаўна пабудаваныя фанерныя фабрыкі вышэйшага ўзроўню ўсё часцей выбіраюць прэсы бесперапыннага дзеяння, каб усталяваць перавагу ў тэхналогіях і якасці.
1. Драўляны матэрыял: розныя шпоны (напрыклад, таполя, эўкаліпт, хвоя, бяроза). Тое ж, што і звычайная фанера.
2. Клей: звычайна меламін-мадыфікаваная фармальдэгідная мачавіна (MUF) або фенолафармальдэгідная (PF) смала для задавальнення патрабаванняў да вільгацятрываласці і даўгавечнасці.
3. Асноўны матэрыял: антыпірэны.
Найбольш распаўсюджаныя неарганічныя FR ўключаюць:
Фосфарна-азотныя сістэмы: напрыклад, поліфасфат амонія (APP). Працуйце, спрыяючы адукацыі вугляў, ствараючы ахоўны бар'ер.
Неарганічныя гідраты: напрыклад, тригидроксид алюмінія (ATH), дигидроксид магнію (MDH). Працуюць шляхам эндатэрмічнага раскладання з вылучэннем вадзяной пары для астуджэння матэрыялу і развядзення газаў. Таксама выдатныя дымадушыцелі.
Гэтыя FR выкарыстоўваюцца ў водных растворах для насычэння або ў якасці парашковых напаўняльнікаў у клеях.
таполя
сасна
эўкаліпт
|
Як дасягаецца супрацьпажарная эфектыўнасць |
Вогнеўстойлівасць дасягаецца за кошт камбінаваных фізічных і хімічных механізмаў:
1. Бар'ерны эфект: FR плавяцца, утвараючы шклопадобны пласт, або раскладаюцца, утвараючы ўспухлы вугальны пласт (сістэмы PN), які пакрывае паверхню і ізалюе падсцілаючую драўніну ад цяпла і кіслароду.
2. Эфект астуджэння: Эндатэрмічнае раскладанне неарганічных гідратаў (ATH, MDH) паглынае значнае цяпло і вылучае вадзяную пару, астуджаючы матэрыял і затрымліваючы тэрмічнае раскладанне.
3. Эфект развядзення: негаручыя газы (вадзяная пара, CO₂, N₂), якія выдзяляюцца пры раскладанні FR, разбаўляюць канцэнтрацыю кіслароду і гаручых газаў піролізу (напрыклад, CH₄, CO), душачы гарэнне.
4. Захоп радыкалаў у газавай фазе: некаторыя FR захопліваюць свабодныя радыкалы (H·, OH·), якія распаўсюджваюць гарэнне, перарываючы ланцуговую рэакцыю ў полымі.
5. Прасоўванне вугляроду: FR на аснове фосфару каталізуюць абязводжванне і абвугленне драўніны, утвараючы ахоўны ізаляцыйны вугляродны пласт.
Насычэнне FR глыбока ў драўніну ў спалучэнні з FR клеем у сувязях стварае поўную, трывалую ахоўную сетку. Гэтая сетка эфектыўна затрымлівае ўзгаранне, прадухіляе распаўсюджванне полымя і памяншае адукацыю дыму пры ўздзеянні агню, што дазваляе панэлі дасягнуць патрабаваных рэйтынгаў узгарання.
|
Сцэнары прымянення |
Асноўная каштоўнасць вогнеўстойлівай фанеры заключаецца ў яе здольнасці затрымліваць распаўсюджванне полымя, купляючы каштоўны час на эвакуацыю і абарону маёмасці. Яго асноўныя сцэнарыі прымянення наступныя:
I. Будаўніцтва і ўнутранае аздабленне
Гэта найбуйнейшы і асноўны рынак вогнетрывалай фанеры.
1. Камерцыйныя плошчы:
Гандлёвыя цэнтры/цэнтры рознічнага гандлю: выкарыстоўваюцца для перагародак паміж крамамі, падвесных столяў, апорных дошак і паліц для вітрын і ашалёўкі сцен/столі ў аварыйных выхадах.
Офісныя будынкі: выкарыстоўваюцца для офісных перагародак, агародж ліфтавых шахт, дзвярэй для пад'ездаў гаспадарчых шахт і столяў.
Гасцініцы: выкарыстоўваецца для перагародак паміж гасцявымі пакоямі, ашалёўкі сцен і столі ў калідоры, а таксама для мэблі (напрыклад, гардэробаў, тумбачак).
2. Грамадскія аб'екты:
Бальніцы/Школы/Бібліятэкі/Музеі/Тэатры/Стадыёны: гэта месцы з высокай загружанасцю, дзе пажарная бяспека мае першараднае значэнне. Шырока выкарыстоўваецца для ўнутраных перагародак, столяў, сценавых панэляў, шафак і шаф для захоўвання.
Аэрапорты/чыгуначныя вакзалы/станцыі метро: выкарыстоўваецца для столі ў залах чакання, гандлёвых перагародак, падкладкі рэкламных дошак і ўнутранай ашалёўкі зон апрацоўкі багажу.
3. Вышынныя і падземныя будынкі:
У адпаведнасці з нацыянальнымі будаўнічымі нормамі супрацьпажарнай бяспекі, да аздобных матэрыялаў у вышынных і падземных памяшканнях (напрыклад, падвалах, падземных паркінгах) прад'яўляюцца строгія патрабаванні па супрацьпажарнай якасці (напрыклад, кітайскі клас В1). Вогнетрывалая фанера - ідэальны выбар для задавальнення гэтых патрабаванняў.
II. Транспарт
1. Суднабудаванне:
Пасажырскія караблі/круізныя лайнеры: выкарыстоўваюцца для перагародак, столяў і мэблі (ложкаў, шаф) у каютах экіпажа і пасажыраў. Міжнародная марская арганізацыя (IMO) прадпісвае строгія стандарты вогнеўстойлівасці, вогнеўстойлівасці і нізкай таксічнасці дыму для матэрыялаў унутранага корпуса судна. Неабходная вогнетрывалая фанера.
Адсекі працоўнай лодкі: выкарыстоўваюцца для ўнутранага аздаблення розных працоўных адсекаў.
2. Чыгуначны транспарт:
Высокахуткасная чыгунка/EMU/метро/легкарэйкавы транспарт: выкарыстоўваецца для ўнутраных сценавых панэляў, столі, багажных паліц і перагародак у туалетах і камбузах. Павінен адпавядаць строгім стандартам вогнеўстойлівасці, нізкай хуткасці цеплавыдзялення, нізкай шчыльнасці дыму і нізкай таксічнасці (напрыклад, еўрапейскі стандарт EN45545).
3. Вытворчасць і пераабсталяванне аўтамабіляў:
Аўтафургоны/пажарныя машыны/машыны хуткай дапамогі/спецыяльныя аўтамабілі: выкарыстоўваецца для ўнутраных панэляў, перагародак і шаф у кузаве транспартнага сродку, што патрабуе балансу лёгкіх уласцівасцей і пажарнай бяспекі ў абмежаваных прасторах.
III. Мэбля і прамысловае прымяненне
1. Мэбля з высокімі супрацьпажарнымі патрабаваннямі:
Серверныя стойкі ў цэнтрах апрацоўкі дадзеных.
Лабараторная мэбля і шафы для захоўвання хімікатаў.
Мэбля на заказ для высакакласных камерцыйных памяшканняў.
2. Прамысловы сектар:
Перагародкі для чыстых памяшканняў: выкарыстоўваюцца для сцен і столі ў чыстых памяшканнях для электроннай, фармацэўтычнай і харчовай прамысловасці.
Абарона абсталявання: выраб карпусоў або чахлоў для абсталявання, якое патрабуе супрацьпажарнай абароны.
Для атрымання дадатковай інфармацыі, калі ласка, звяжыцеся з намі, мы адкажам вам хутка і прапануем працоўныя відэа з вамі.
Whatsapp: +86 18769900191 +86 15589105786 +86 18954906501
электронная пошта: osbmdfmachinery@gmail.com