МИНХУН

Производство огнестойкой фанеры добавляет к стандартному процессу основной этап «огнезащитной обработки». Двумя основными техническими путями являются: ① Пропитка шпона и ② Обработка поверхности готовой плиты. Пропитка шпона — наиболее распространенный и эффективный метод производства высокопрочной и прочной огнестойкой фанеры.
1. Обработка бревен и производство шпона: Идентично обычной фанере: окорка, раскряжевка, пропаривание, лущение, обрезка для производства зеленого шпона.
2. Сушка шпона: Сушка сырого шпона до влажности 8-12%, подготовка его к пропитке.
3. Основной этап: огнезащитная пропитка шпона:
Пропитка: Высушенный шпон помещают в резервуар для пропитки. Для удаления воздуха из ячеек древесины создается вакуум, после чего впрыскивается под давлением огнезащитный химический раствор (FR), обеспечивающий глубокое проникновение.
Повторная сушка: пропитанный шпон необходимо повторно высушить (часто в низкотемпературной сушилке), чтобы удалить излишнюю влагу, отвердить огнестойкие химикаты внутри шпона и отрегулировать содержание влаги для склеивания. Крайне важно предотвратить расслоение/вздутие во время прессования.
4. Смешивание и нанесение клея: огнестойкие наполнители (например, гидроксид алюминия, гидроксид магния) добавляются к клею (обычно модифицированной смоле UF или PF) для создания огнестойкого клея. Этот клей наносится на уже пропитанные виниры (обычно сердцевины) с помощью клеевого распределителя, создавая систему «двойной защиты».
5. Укладка и холодное предварительное прессование: склеенный шпон и несклеенный лицевой/задний шпон перекрестно ориентированы и собираются в мат, который затем подвергается предварительному холодному прессованию для первоначального склеивания и облегчения обработки.
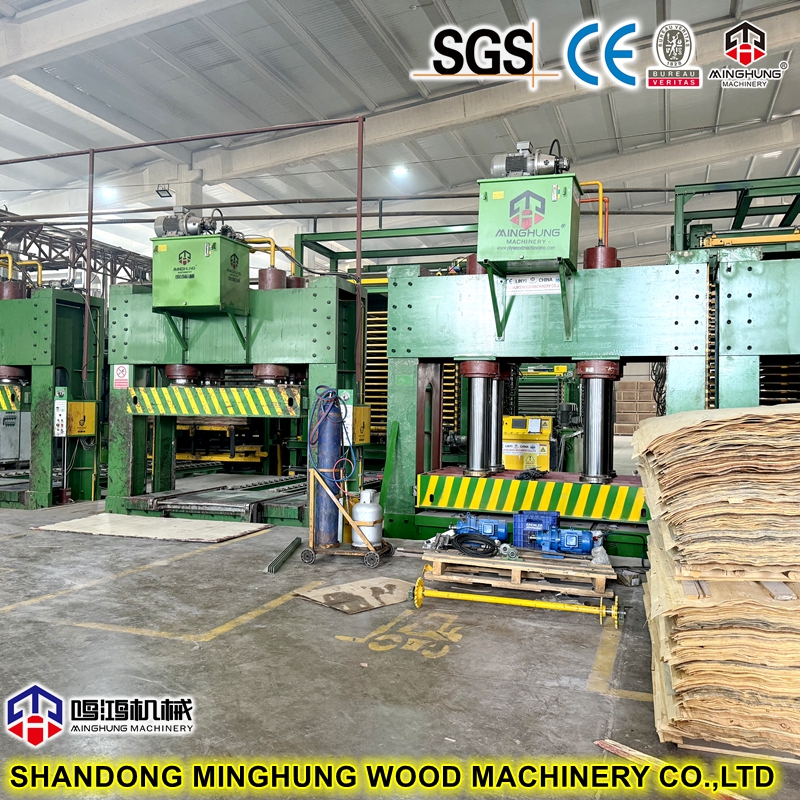
6. Горячее прессование: мат загружается в горячий пресс. Отверждая смолу под воздействием тепла и давления, виниры склеиваются в прочную панель.
7. Отделка и обработка: охлаждение, обрезка, шлифовка, как у обычной фанеры. Отверждение: панели хранятся в течение 24–72 часов, чтобы снять внутреннее напряжение и сбалансировать содержание влаги.
8. Контроль качества и упаковка: Готовые панели перед упаковкой проверяются на огнестойкость (отправляются в лабораторию) и физические/механические свойства.
(Примечание: Путь ② предполагает нанесение огнестойких покрытий или ламинатов на поверхность готовой обычной фанеры. дешевле, но менее долговечно и цельно, чем пропитка.)

Полную производственную линию можно разделить на следующие основные секции:
 |
Секция 1: Секция обработки бревен и производства шпона |
На этом участке бревна обрабатываются зеленым шпоном по размеру, как и стандартные линии по производству фанеры.
1. Машина для разгрузки и подъема бревен: автоматически выгружает бревна из транспортных средств и аккуратно транспортирует их к началу линии.
2. Окорочный станок: эффективно удаляет кору и грязь с бревен с помощью вращающихся барабанов или режущих головок, обеспечивая чистоту бревен для получения высококачественного шпона и защищая последующие дорогостоящие лущильные ножи.
3. Распиловочная пила: распиливает длинные бревна на бруски стандартной длины в зависимости от требуемой длины шпона и дефектов бревна.
4. Пруд/чан для замачивания: размягчает бревенчатые блоки с помощью горячей воды или пара, увеличивая пластичность древесного волокна для более гладкого отслаивания без разрывов.
5. Токарный станок/очиститель для шпона: основное оборудование. Зажимает и вращает размягченный блок на станине ножа прецизионной подачи, непрерывно отделяя его от ленты заданной толщины. От его точности зависит однородность толщины шпона и качество поверхности.
6. Устройство для обрезки шпона: разрезает непрерывную ленту шпона на прямоугольные листы заданных размеров в режиме реального времени, автоматически отбраковывая сильно дефектные детали.
окорочный станок
лесопилка
машина для шелушения шпона
|
Участок 2: Участок сушки и огнезащитной обработки шпона |
Это основное отличительное сечение огнестойкой фанеры, определяющее ее огнестойкость.
1. (Основная) сушилка: обычно роликовая или сетчато-ленточная, использует горячий воздух для быстрого снижения содержания влаги в шпоне с >60% до 8-12%, подготавливая его к огнестойкой пропитке.

2. Линия пропитки FR:
Резервуар для пропитки: самое критичное оборудование. Большой сосуд под давлением. Процесс: Загрузка → Вакуум (удаление воздуха из ячеек древесины) → Заполнение огнестойким раствором → Подача давления (принудительное глубокое проникновение) → Слив → Выгрузка.
Система хранения и смешивания: Резервуары, мешалки, насосы и трубы для хранения, смешивания и транспортировки огнестойкого раствора.
Повторная сушилка: крайне важно. Медленно высушивает замоченный шпон (высокая влажность) с помощью специальной низкотемпературной сушилки (часто сетчатая лента, точный контроль температуры) до необходимой MC для склейки (8-12%). Предотвращает химическую миграцию и запрессовку дефектов.
3. Оборудование для отделки шпона:
Устройство для сращивания шпона: соединяет небольшие высушенные листы шпона в большие цельные листы посредством зачистки, повышая производительность.
Средство для исправления шпона: автоматически обнаруживает и исправляет дефекты, такие как отверстия или расколы, повышая качество шпона.
|
Раздел 3: Раздел склеивания, укладки и формования |
1. Смеситель клея: добавляет огнестойкие наполнители (например, ATH), отвердители и т. д. в клеи (например, смолы MUF, PF) и равномерно их смешивает.
2. Распределитель клея: равномерно и количественно наносит огнестойкий клей на поверхности шпона (обычно сердцевины), часто с помощью 4-валковой системы.
3. Автоматическая линия укладки: соединяет склеенный шпон с несклеенным лицевым/задним шпоном в полный мат в соответствии с заданными слоями и направлением волокон.
4. Предварительная прессовка: к мату применяется кратковременное холодное давление для первоначального склеивания, что облегчает обращение и предотвращает поломку мата перед горячим прессованием.
машина для нанесения клея
допечатная подготовка
|
Раздел 4: Секция непрерывного горячего прессования и отверждения |
Сердце и самая дорогая часть линейки.
Непрерывный пресс: мат проходит между двумя бесконечными стальными лентами, проходя через десятки нагреваемых плит управления сегментами. Он постоянно подвергается предварительному нагреву, сжатию, отверждению смолы, схватыванию и сбросу давления.
Ключевые преимущества:
Превосходное качество продукции: равномерный профиль плотности, минимальный допуск по толщине (±0,15 мм), гладкая поверхность, низкое внутреннее напряжение, минимальное коробление.
Высокая эффективность: непрерывная работа, отсутствие простоев, высокая производительность.
Энергосбережение: Рациональное распределение тепла, на 15-20% эффективнее, чем прессы с несколькими отверстиями.
Состав: система стальных лент, система сегментированных нагревательных плит, прецизионная гидравлическая система, система главного привода, усовершенствованная система управления ПЛК/РСУ.

|
Раздел 5: Отдел отделки и упаковки |
1. Охладитель и токарь: охлаждает горячие панели (>90°C) после пресса, предотвращая деформацию из-за накопленного тепла и снимая напряжение.
2. Пилы для поперечной резки и обрезки кромок. Точно отрежьте неровные запрессованные кромки панелей до стандартных размеров.
3. Шлифовальная машина. Обычно это широколенточная калибровочная шлифовальная машина с несколькими головками (например, 4–6). Шлифует обе поверхности для удаления предварительно отвержденного слоя, разнотолщинности и дефектов, обеспечивая однородную толщину и гладкую поверхность.
4. Система контроля качества и упаковки: проверяет готовые панели, затем автоматически укладывает, снимает пленку, связывает и маркирует их для хранения/отправки.
поперечная пила
шлифовальная машина
1. Знакомство с непрерывной прессой
Пресс непрерывного действия – это оборудование высшего класса в современной плитной промышленности, обеспечивающее высочайший уровень эффективности производства и качества продукции.
Принцип работы: Мат непрерывно входит между двумя бесконечными стальными лентами. Ремни проходят через группу нагретых прижимных пластин с сегментным управлением. Мат подвергается непрерывному сбрасыванию давления «прессование-нагрев-отверждение» за один проход с чрезвычайно точным контролем давления и температурных профилей сегментов.
Основные характеристики и структура:
Система стальных лент: две массивные ленты из высокопрочной легированной стали, вращающиеся на роликах, несут мат через пресс.
Нагревательные пластины: несколько независимо управляемых нагревательных сегментов позволяют точно зонировать температуру.
Гидравлическая система: Обеспечивает равномерное и стабильное давление.
Система управления: усовершенствованный ПЛК/РСУ для контроля температуры, давления, скорости и толщины на уровне миллисекунд.

Преимущества по сравнению с многостворчатым прессом:
Очень высокая эффективность: непрерывная работа, отсутствие простоев, высокая производительность.
Превосходное качество продукции: более равномерный профиль плотности, более гладкая поверхность, минимальный допуск по толщине (±0,15 мм), меньшее внутреннее напряжение, меньше коробления.
Энергосбережение: более рациональное распределение тепла, потребление энергии на 15-20% ниже, чем у пакетных прессов.
Высокая автоматизация: требуется минимальный ручной контроль (1-2 оператора).
2. Уровень внедрения в фанерной промышленности. Уровень внедрения остается относительно низким (по оценкам <10%), хотя он быстро растет.
Идеальные сценарии применения:
1. Крупномасштабное производство: линии с годовой производительностью более 100 000 м³, обеспечивающие экономию за счет масштаба и максимальную эффективность.
2. Высококачественная продукция: идеально подходит для производства тонких панелей (<3 мм), панелей большого формата и высококачественных изделий, таких как огнестойкая фанера. Его точный контроль идеально подходит для обработки пара, образующегося от пропитанного шпона.
3. Новые высокотехнологичные проекты. Недавно построенные фанерные заводы высшего уровня все чаще выбирают прессы непрерывного действия, чтобы обеспечить технологическое и качественное превосходство.
1. Материал древесины: различные деревянные покрытия (например, тополь, эвкалипт, сосна, береза). То же, что обычная фанера.
2. Клей: обычно модифицированная меламином карбамидоформальдегидная (MUF) или фенольно-формальдегидная (PF) смола, отвечающая требованиям влагостойкости и долговечности.
3. Основной материал: антипирены.
Наиболее распространенные неорганические FR включают:
Фосфорно-азотные системы: например, полифосфат аммония (APP). Работайте, способствуя образованию угля и создавая защитный барьер.
Неорганические гидраты: например, тригидроксид алюминия (ATH), дигидроксид магния (MDH). Работать путем эндотермического разложения, выделяя водяной пар для охлаждения материала и разбавления газов. Также отличные средства подавления дыма.
Эти огнестойкие вещества используются в водных растворах для пропитки или в качестве порошковых наполнителей в клеях.
тополь
сосна
эвкалипт
|
Как достигается огневая эффективность |
Противопожарная эффективность достигается за счет сочетания физических и химических механизмов:
1. Барьерный эффект: огнестойкие вещества плавятся с образованием стекловидного слоя или разлагаются с образованием вспучивающегося слоя угля (системы PN), покрывающего поверхность и изолирующего находящуюся под ним древесину от тепла и кислорода.
2. Охлаждающий эффект: Эндотермическое разложение неорганических гидратов (ATH, MDH) поглощает значительное количество тепла и выделяет водяной пар, охлаждая материал и замедляя термическое разложение.
3. Эффект разбавления: негорючие газы (водяной пар, CO₂, N₂), выделяющиеся при разложении FR, разбавляют концентрацию кислорода и воспламеняющихся пиролизных газов (например, CH₄, CO), подавляя горение.
4. Улавливание радикалов в газовой фазе. Некоторые огнестойкие вещества захватывают свободные радикалы (H·, OH·), которые способствуют горению, прерывая цепную реакцию в пламени.
5. Стимулирование обугливания: огнестойкие вещества на основе фосфора катализируют обезвоживание и обугливание древесины, образуя защитный, изолирующий углеродный слой.
Пропитка огнеупорными веществами глубоко в древесину в сочетании с огнестойким клеем в связках создает всеобъемлющую и прочную защитную сеть. Эта сеть эффективно задерживает возгорание, препятствует распространению пламени и снижает образование дыма при воздействии огня, позволяя панели достигать требуемых классов пожарной безопасности.
|
Сценарии применения |
Основная ценность огнестойкой фанеры заключается в ее способности задерживать распространение огня, выигрывая драгоценное время для эвакуации и защиты имущества. Основные сценарии применения следующие:
I. Строительство и внутренняя отделка
Это крупнейший и наиболее основной рынок огнестойкой фанеры.
1. Коммерческие помещения:
Торговые центры/центры розничной торговли: используется для перегородок между магазинами, подвесных потолков, подкладок и полок для витрин, а также обшивки стен/потолков у аварийных выходов.
Офисные здания: используется для офисных перегородок, ограждений лифтовых шахт, дверей доступа к служебным шахтам и потолков.
Гостиницы: используется для перегородок между комнатами для гостей, облицовки стен и потолков коридоров, а также мебели (например, шкафов, прикроватных тумбочек).
2. Общественные объекты:
Больницы/школы/библиотеки/музеи/театры/стадионы: это места с высокой посещаемостью, где пожарная безопасность имеет первостепенное значение. Широко используется для внутренних перегородок, потолков, стеновых панелей, шкафчиков и шкафов для хранения вещей.
Аэропорты/железнодорожные вокзалы/станции метро: используется для потолков в залах ожидания, торговых перегородок, подложки рекламных щитов и внутренних облицовок зон обработки багажа.
3. Высотные и подземные здания:
Согласно национальным строительным нормам пожарной безопасности, к отделочным материалам в высотных и подземных помещениях (например, подвалах, подземных парковках) предъявляются строгие требования по пожарной безопасности (например, класс B1 по китайскому стандарту). Огнестойкая фанера – идеальный выбор, отвечающий этим требованиям.
II. Транспорт
1. Судостроение:
Пассажирские суда/круизные лайнеры: используется для перегородок, потолков и мебели (кроватей, шкафов) в каютах экипажа и пассажирских каютах. Международная морская организация (ИМО) устанавливает строгие стандарты огнестойкости, огнестойкости и низкой дымовой токсичности для материалов внутренней отделки судов. Огнестойкая фанера необходима.
Отсеки рабочей лодки: используются для внутренней отделки различных рабочих отсеков.
2. Железнодорожный транспорт:
Высокоскоростной железнодорожный транспорт/электропоезд/метро/легкорельсовый транспорт: используется для внутренних стеновых панелей, потолков, багажных полок и перегородок в туалетах и камбузах. Должен соответствовать строгим стандартам по огнестойкости, низкой скорости тепловыделения, низкой плотности дыма и низкой токсичности (например, европейский стандарт EN45545).
3. Производство и переоборудование транспортных средств:
Жилые автофургоны/пожарные машины/машины скорой помощи/специальные транспортные средства: используются для внутренних панелей, перегородок и шкафов внутри кузова транспортного средства, требуя баланса легкости и пожарной безопасности в ограниченном пространстве.
III. Мебель и промышленное применение
1. Мебель с повышенными требованиями к пожаробезопасности:
Серверные стойки в дата-центрах.
Лабораторная мебель и шкафы для хранения химикатов.
Мебель на заказ для элитных коммерческих помещений.
2. Промышленный сектор:
Перегородки для чистых помещений: используются для стен и потолков в чистых помещениях электронной, фармацевтической и пищевой промышленности.
Защита оборудования: Изготовление корпусов или крышек для оборудования, требующего противопожарной защиты.
Для получения дополнительной информации свяжитесь с нами, мы быстро ответим вам и предложим вам рабочие видео.
WhatsApp: +86 18769900191 +86 15589105786 +86 18954906501
Электронная почта: osbmdfmachinery@gmail.com