MINGHUNG

La producción de madera contrachapada ignífuga añade el paso central del 'tratamiento ignífugo' al proceso estándar. Las dos rutas técnicas principales son: ① Impregnación de chapa y ② Tratamiento de superficie de tablero terminado. La impregnación de chapa es el método más común y eficaz para producir madera contrachapada ignífuga duradera y de alto rendimiento.
1. Procesamiento de troncos y producción de chapa: Idéntico a la madera contrachapada ordinaria: descortezado, troceado, vaporización, pelado y recorte para producir chapa verde.
2. Secado de chapa: Secar la chapa verde hasta un contenido de humedad del 8-12 % y prepararla para la impregnación.
3. Paso principal: Impregnación ignífuga de chapa:
Impregnación: La chapa seca se coloca en un Tanque de Impregnación. Se crea un vacío para eliminar el aire de las celdas de madera, seguido de una inyección a presión de una solución química retardante de fuego (FR), lo que garantiza una penetración profunda.
Nuevo secado: La chapa impregnada se debe volver a secar (a menudo en una secadora de baja temperatura) para eliminar el exceso de humedad, curar los químicos FR dentro de la chapa y ajustar el contenido de humedad para el pegado. Es fundamental para evitar la delaminación/ampollas durante el prensado.
4. Mezcla y aplicación de pegamento: Se agregan rellenos FR (p. ej., hidróxido de aluminio, hidróxido de magnesio) al adhesivo (generalmente resina UF o PF modificada) para crear un pegamento retardante de fuego. Este pegamento se aplica a las carillas ya impregnadas (normalmente núcleos) mediante un esparcidor de pegamento, creando un sistema de 'doble protección'.
5. Layup y preprensado en frío: las carillas encoladas y las carillas frontales/posteriores sin encolar se orientan en cruz y se ensamblan en una estera, que luego se preprensa en frío para una unión inicial y un manejo más fácil.
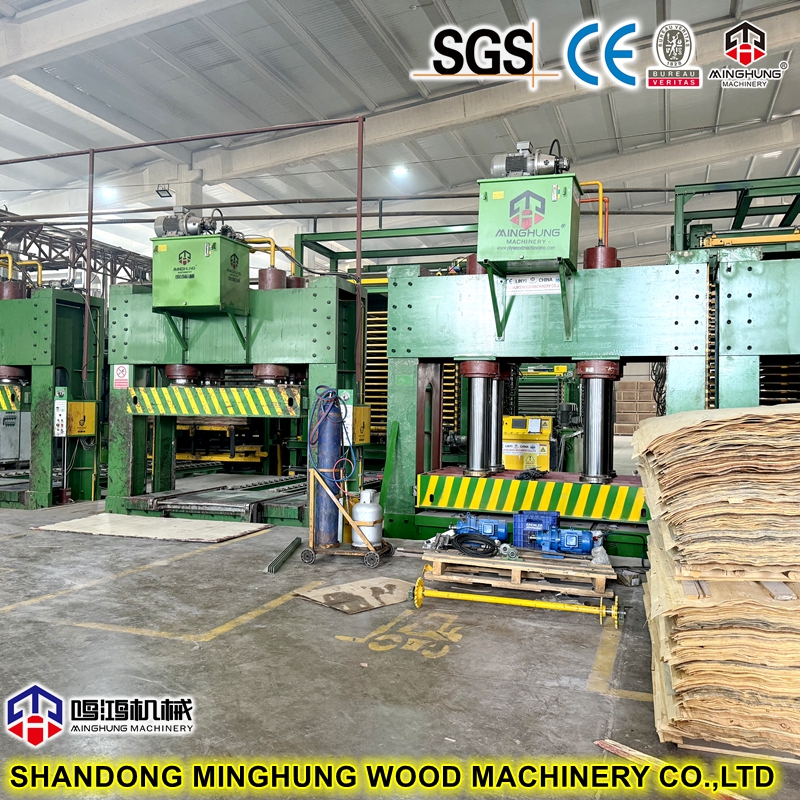
6. Prensado en caliente: el tapete se carga en una prensa en caliente. El calor y la presión curan la resina, uniendo las carillas en un panel sólido.
7. Acabado y curado: Enfriamiento, recorte y lijado idéntico al contrachapado común. Curado: Los paneles se almacenan durante 24 a 72 horas para liberar la tensión interna y equilibrar el contenido de humedad.
8. Control de calidad y embalaje: Los paneles terminados se prueban para determinar su comportamiento frente al fuego (enviados al laboratorio) y sus propiedades físicas/mecánicas antes del embalaje.
(Nota: La ruta ② implica la aplicación de revestimientos o laminados resistentes al fuego a la superficie de madera contrachapada ordinaria terminada. Más barato pero menos duradero e integral que la impregnación).

Una línea de producción completa se puede dividir en las siguientes secciones principales:
 |
Sección 1: Sección de procesamiento de troncos y producción de chapas |
Esta sección procesa troncos para convertirlos en chapa verde encolada, común en las líneas de madera contrachapada estándar.
1. Descargador de troncos y máquina de transporte: descarga automáticamente los troncos de los vehículos de transporte y los transporta de manera ordenada hasta el inicio de la línea.
2. Descortezador: Elimina eficientemente la corteza y la suciedad de los troncos mediante tambores giratorios o cabezales de corte, lo que garantiza troncos limpios para un enchapado de alta calidad y protege las costosas cuchillas de pelado posteriores.
3. Sierra tronzadora: corta troncos largos en bloques de longitud estándar según la longitud de chapa requerida y los defectos del tronco.
4. Estanque/tina de remojo: ablanda los bloques de troncos mediante agua caliente o vapor, lo que aumenta la plasticidad de la fibra de madera para un pelado más suave y sin roturas.
5. Torno/Pelador de chapa: Un equipo básico. Sujeta y gira el bloque ablandado contra una base de cuchillas de alimentación de precisión, pelándolo continuamente hasta formar una cinta de espesor preestablecido. Su precisión determina la uniformidad del espesor de la chapa y la calidad de la superficie.
6. Chapa Clipper: Corta la cinta continua de chapa en láminas rectangulares de dimensiones preestablecidas en tiempo real, rechazando automáticamente las piezas gravemente defectuosas.
descortezador
aserradero
peladora de chapa
|
Sección 2: Sección de tratamiento ignífugo y secado de chapas |
Esta es la sección distintiva principal de la madera contrachapada ignífuga, que determina su comportamiento ante el fuego.
1. Secador (primario): normalmente del tipo rodillo o cinta de malla, utiliza aire caliente para reducir rápidamente el contenido de humedad de la chapa de >60% a 8-12%, preparándola para la impregnación FR.

2. Línea de Impregnación FR:
Tanque de Impregnación: El equipo más crítico. Un gran recipiente a presión. Proceso: Cargar → Aspirar (eliminar el aire de las celdas de madera) → Llenar con solución FR → Presurizar (forzar la penetración profunda) → Drenar → Descargar.
Sistema de almacenamiento y mezcla: Tanques, agitadores, bombas y tuberías para almacenar, mezclar y transferir solución FR.
Re-secador: crucial. Seca lentamente la chapa empapada (alta humedad) usando un secador de baja temperatura dedicado (a menudo cinta de malla, control preciso de temperatura) hasta el MC requerido para pegar (8-12%). Previene la migración química y defectos de prensado.
3. Equipos de acabado de chapas:
Empalmador de chapa: une pequeñas láminas de chapa secas en láminas grandes y completas mediante escarpado, lo que mejora el rendimiento.
Veneer Patcher: detecta y repara automáticamente defectos como agujeros o divisiones, mejorando el grado de la chapa.
|
Sección 3: Sección de pegado, colocación y formado |
1. Mezclador de pegamento: Agrega rellenos FR (p. ej., ATH), endurecedores, etc., a los adhesivos (p. ej., resina MUF, PF) y los mezcla uniformemente.
2. Esparcidor de pegamento: aplica el pegamento FR de manera uniforme y cuantitativa sobre las superficies de enchapado (generalmente núcleos), a menudo mediante un sistema de 4 rodillos.
3. Línea de colocación automática: Ensambla chapas centrales pegadas con chapas frontales/posteriores sin pegar en una estera completa de acuerdo con las capas preestablecidas y la dirección de la fibra.
4. Preprensado: aplica una breve presión en frío al tapete para la unión inicial, lo que facilita el manejo y evita que el tapete se rompa antes del prensado en caliente.
máquina esparcidora de pegamento
pre prensa
|
Sección 4: Sección de curado y prensado en caliente continuo |
El corazón y la parte más cara de la línea.
Prensa continua: la estera ingresa entre dos correas de acero sin fin, pasando por docenas de placas calentadas de control de segmentos. Se somete continuamente a precalentamiento, compresión, curado de resina, fraguado y liberación de presión.
Ventajas clave:
Calidad superior del producto: perfil de densidad uniforme, tolerancia mínima de espesor (±0,15 mm), superficie lisa, baja tensión interna, deformación mínima.
Alta eficiencia: funcionamiento continuo, sin tiempo de inactividad, gran rendimiento.
Ahorro Energético: Distribución racional del calor, un 15-20% más eficiente que las prensas multiapertura.
Composición: Sistema de correa de acero, sistema de placa calefactora segmentada, sistema hidráulico de precisión, sistema de accionamiento principal, sistema de control avanzado PLC/DCS.

|
Sección 5: Sección de Acabado y Embalaje |
1. Cooler & Turner: Enfría los paneles calientes (>90°C) de la prensa, evitando la deformación por el calor acumulado y aliviando el estrés.
2. Sierras transversales y recortadoras de bordes: corte con precisión los bordes prensados irregulares de los paneles a tamaños estándar.
3. Lijadora: normalmente una lijadora calibradora de banda ancha con cabezales múltiples (p. ej., 4-6). Lija ambas superficies para eliminar la capa precurada, la variación de espesor y los defectos, logrando un espesor uniforme y un acabado liso.
4. Sistema de embalaje y control de calidad: inspecciona los paneles terminados y luego los apila, filma, agrupa y etiqueta automáticamente para su almacenamiento/envío.
sierra transversal
lijadora
1. Introducción a la Prensa Continua
La prensa continua es el equipo de primer nivel en la industria moderna de paneles y representa el más alto nivel de eficiencia de producción y calidad del producto.
Principio de funcionamiento: La estera ingresa continuamente entre dos correas de acero sin fin. Las correas pasan sobre un banco de placas de presión calentadas y controladas por segmentos. La estera se somete a un proceso continuo de 'presión, calentamiento, curado y liberación de presión' en una sola pasada, con perfiles de presión y temperatura de control de segmento extremadamente precisos.
Características y estructura clave:
Sistema de correa de acero: Dos enormes correas de aleación de acero de alta resistencia que circulan sobre rodillos y transportan el tapete a través de la prensa.
Placas calefactoras: múltiples segmentos calefactores controlados independientemente permiten una zonificación de temperatura precisa.
Sistema hidráulico: Proporciona una presión uniforme y estable.
Sistema de control: PLC/DCS avanzado para control a nivel de milisegundos sobre temperatura, presión, velocidad y espesor.

Ventajas frente a la prensa de apertura múltiple:
Eficiencia muy alta: funcionamiento continuo, sin tiempo de inactividad y gran rendimiento.
Calidad superior del producto: perfil de densidad más uniforme, superficie más lisa, tolerancia de espesor mínima (±0,15 mm), menor tensión interna, menos deformación.
Ahorro de energía: Distribución del calor más racional, consumo de energía entre un 15 y un 20% menor que las prensas por lotes.
Alta automatización: se requiere supervisión manual mínima (1-2 operadores).
2. Tasa de adopción en la industria de la madera contrachapada su tasa de adopción sigue siendo relativamente baja (estimada <10%), aunque está creciendo rápidamente.
Escenarios de aplicación ideales:
1. Gran Producción: Líneas con capacidad anual superior a 100.000 m³, persiguiendo economías de escala y máxima eficiencia.
2. Productos de alta gama: Ideal para producir paneles delgados (<3 mm), paneles de gran formato y productos de alta calidad como madera contrachapada FR. Su control preciso es perfecto para manejar el vapor generado por carillas impregnadas.
3. Nuevos proyectos de alta gama: Las fábricas de madera contrachapada de primer nivel y de nueva construcción eligen cada vez más prensas continuas para establecer una superioridad tecnológica y de calidad.
1. Material de madera: Diversas chapas de madera (por ejemplo, álamo, eucalipto, pino, abedul). Igual que el contrachapado normal.
2. Adhesivo: generalmente resina de urea formaldehído (MUF) o formaldehído fenólico (PF) modificada con melamina para cumplir con los requisitos de resistencia a la humedad y durabilidad.
3. Material del núcleo: Retardantes de fuego.
Los FR inorgánicos más comunes incluyen:
Sistemas de fósforo y nitrógeno: por ejemplo, polifosfato de amonio (APP). Actúa favoreciendo la formación de carbonilla, creando una barrera protectora.
Hidratos inorgánicos: por ejemplo, trihidróxido de aluminio (ATH), dihidróxido de magnesio (MDH). Funciona por descomposición endotérmica, liberando vapor de agua para enfriar el material y diluir los gases. También excelentes supresores de humo.
Estos FR se utilizan en soluciones acuosas para impregnación o como cargas en polvo en adhesivos.
álamo
pino
eucalipto
|
Cómo se logra el rendimiento frente al fuego |
La actuación ante el fuego se consigue mediante mecanismos físicos y químicos combinados:
1. Efecto barrera: Los FR se funden para formar una capa vítrea o se descomponen para formar una capa de carbón intumescente (sistemas PN), que recubre la superficie y aísla la madera subyacente del calor y el oxígeno.
2. Efecto de enfriamiento: La descomposición endotérmica de hidratos inorgánicos (ATH, MDH) absorbe una cantidad significativa de calor y libera vapor de agua, enfriando el material y retrasando la descomposición térmica.
3. Efecto de dilución: Los gases no inflamables (vapor de agua, CO₂, N₂) liberados por la descomposición del FR diluyen la concentración de oxígeno y los gases de pirólisis inflamables (por ejemplo, CH₄, CO), sofocando la combustión.
4. Atrapamiento de radicales en fase gaseosa: Algunos FR capturan radicales libres (H·, OH·) que propagan la combustión, interrumpiendo la reacción en cadena en la llama.
5. Promoción de la carbonización: Los FR a base de fósforo catalizan la deshidratación y carbonización de la madera, formando una capa protectora y aislante de carbón.
La impregnación profunda de los FR en la madera, combinada con cola FR en las uniones, crea una red protectora completa y duradera. Esta red retrasa eficazmente la ignición, inhibe la propagación de las llamas y reduce la producción de humo cuando se expone al fuego, lo que permite que el panel alcance las clasificaciones de fuego obligatorias.
|
Escenarios de aplicación |
El valor fundamental del contrachapado ignífugo reside en su capacidad para retrasar la propagación de las llamas, lo que permite ganar un tiempo precioso para la evacuación y la protección de la propiedad. Sus principales escenarios de aplicación son los siguientes:
I. Construcción y decoración de interiores
Este es el mercado más grande y principal de madera contrachapada ignífuga.
1. Espacios Comerciales:
Centros comerciales/centros minoristas: se utiliza para paredes divisorias entre tiendas, techos suspendidos, tableros de respaldo y estantes para vitrinas y revestimientos de paredes/techos en salidas de emergencia.
Edificios de oficinas: Se utiliza para mamparas de oficinas, cerramientos de huecos de ascensores, puertas de acceso a huecos de servicios públicos y techos.
Hoteles: Se utiliza para tabiques entre habitaciones de huéspedes, revestimientos de paredes y techos de pasillos y muebles (p. ej., armarios, mesitas de noche).
2. Instalaciones Públicas:
Hospitales/Escuelas/Bibliotecas/Museos/Teatros/Estadios: Estas son áreas de alta ocupación donde la seguridad contra incendios es primordial. Ampliamente utilizado para particiones interiores, techos, paneles de pared, taquillas y armarios de almacenamiento.
Aeropuertos/estaciones de tren/estaciones de metro: Se utiliza para techos en salas de espera, mamparas de comercios minoristas, soportes de carteles publicitarios y revestimientos interiores de áreas de manipulación de equipaje.
3. Edificios de gran altura y subterráneos:
Según los códigos nacionales contra incendios de edificios, los materiales de acabado en espacios subterráneos y de gran altura (por ejemplo, sótanos, estacionamientos subterráneos) tienen requisitos estrictos de clasificación contra incendios (por ejemplo, grado B1 chino). El contrachapado ignífugo es una opción ideal para cumplir con estos requisitos.
II. Transporte
1. Construcción naval:
Barcos de pasajeros/cruceros: Se utiliza para tabiques, techos y muebles (camas, armarios) en cabinas de tripulación y pasajeros. La Organización Marítima Internacional (OMI) exige normas estrictas de resistencia al fuego, retardo de llama y baja toxicidad del humo para los materiales del interior de los barcos. El contrachapado ignífugo es fundamental.
Compartimentos de embarcaciones de trabajo: Se utilizan para acabados interiores en varios compartimentos de trabajo.
2. Transporte ferroviario:
Vehículos ferroviarios de alta velocidad/EMU/metro/tren ligero: se utilizan para paneles de paredes interiores, techos, portaequipajes y particiones en baños y cocinas. Debe cumplir con estándares estrictos de retardo de llama, baja tasa de liberación de calor, baja densidad de humo y baja toxicidad (por ejemplo, norma europea EN45545).
3. Fabricación y conversión de vehículos:
Vehículos recreativos/camiones de bomberos/ambulancias/vehículos especiales: se utilizan para paneles interiores, particiones y gabinetes dentro de la carrocería del vehículo, lo que requiere un equilibrio entre propiedades livianas y seguridad contra incendios en espacios reducidos.
III. Mobiliario y aplicaciones industriales
1. Muebles con altos requisitos de incendio:
Racks de servidores en centros de datos.
Mobiliario de laboratorio y armarios para almacenamiento de productos químicos.
Mobiliario a medida para espacios comerciales de alta gama.
2. Sector Industrial:
Particiones para salas blancas: Se utilizan para paredes y techos en salas blancas para las industrias electrónica, farmacéutica y alimentaria.
Protección de Equipos: Fabricación de cerramientos o cubiertas para equipos que requieran protección contra incendios.
Para obtener más información, bienvenido a contactarnos, le responderemos rápidamente y le ofreceremos videos de trabajo con usted.
Whatsapp: +86 18769900191 +86 15589105786 +86 18954906501
Correo electrónico: osbmdfmachinery@gmail.com