


MH-OSB
MINGHUNG


1. Adaptacja surowca
Charakterystyka topoli: Niska gęstość (0,4-0,5 g/cm³), krótkie włókna, wysoka zawartość kory → Ulepszona obróbka wstępna:
Szybkość korowania ≥95% (wysokowydajna korowarka bębnowa)
Kontrola wilgotności: Wstępnie wysusz wióry do 25-30% przed systemem suszenia
Geometria pasma: współczynnik kształtu warstwy powierzchniowej 1:3 (60×20mm); warstwa rdzenia jest nieco większa, aby zmniejszyć zużycie żywicy
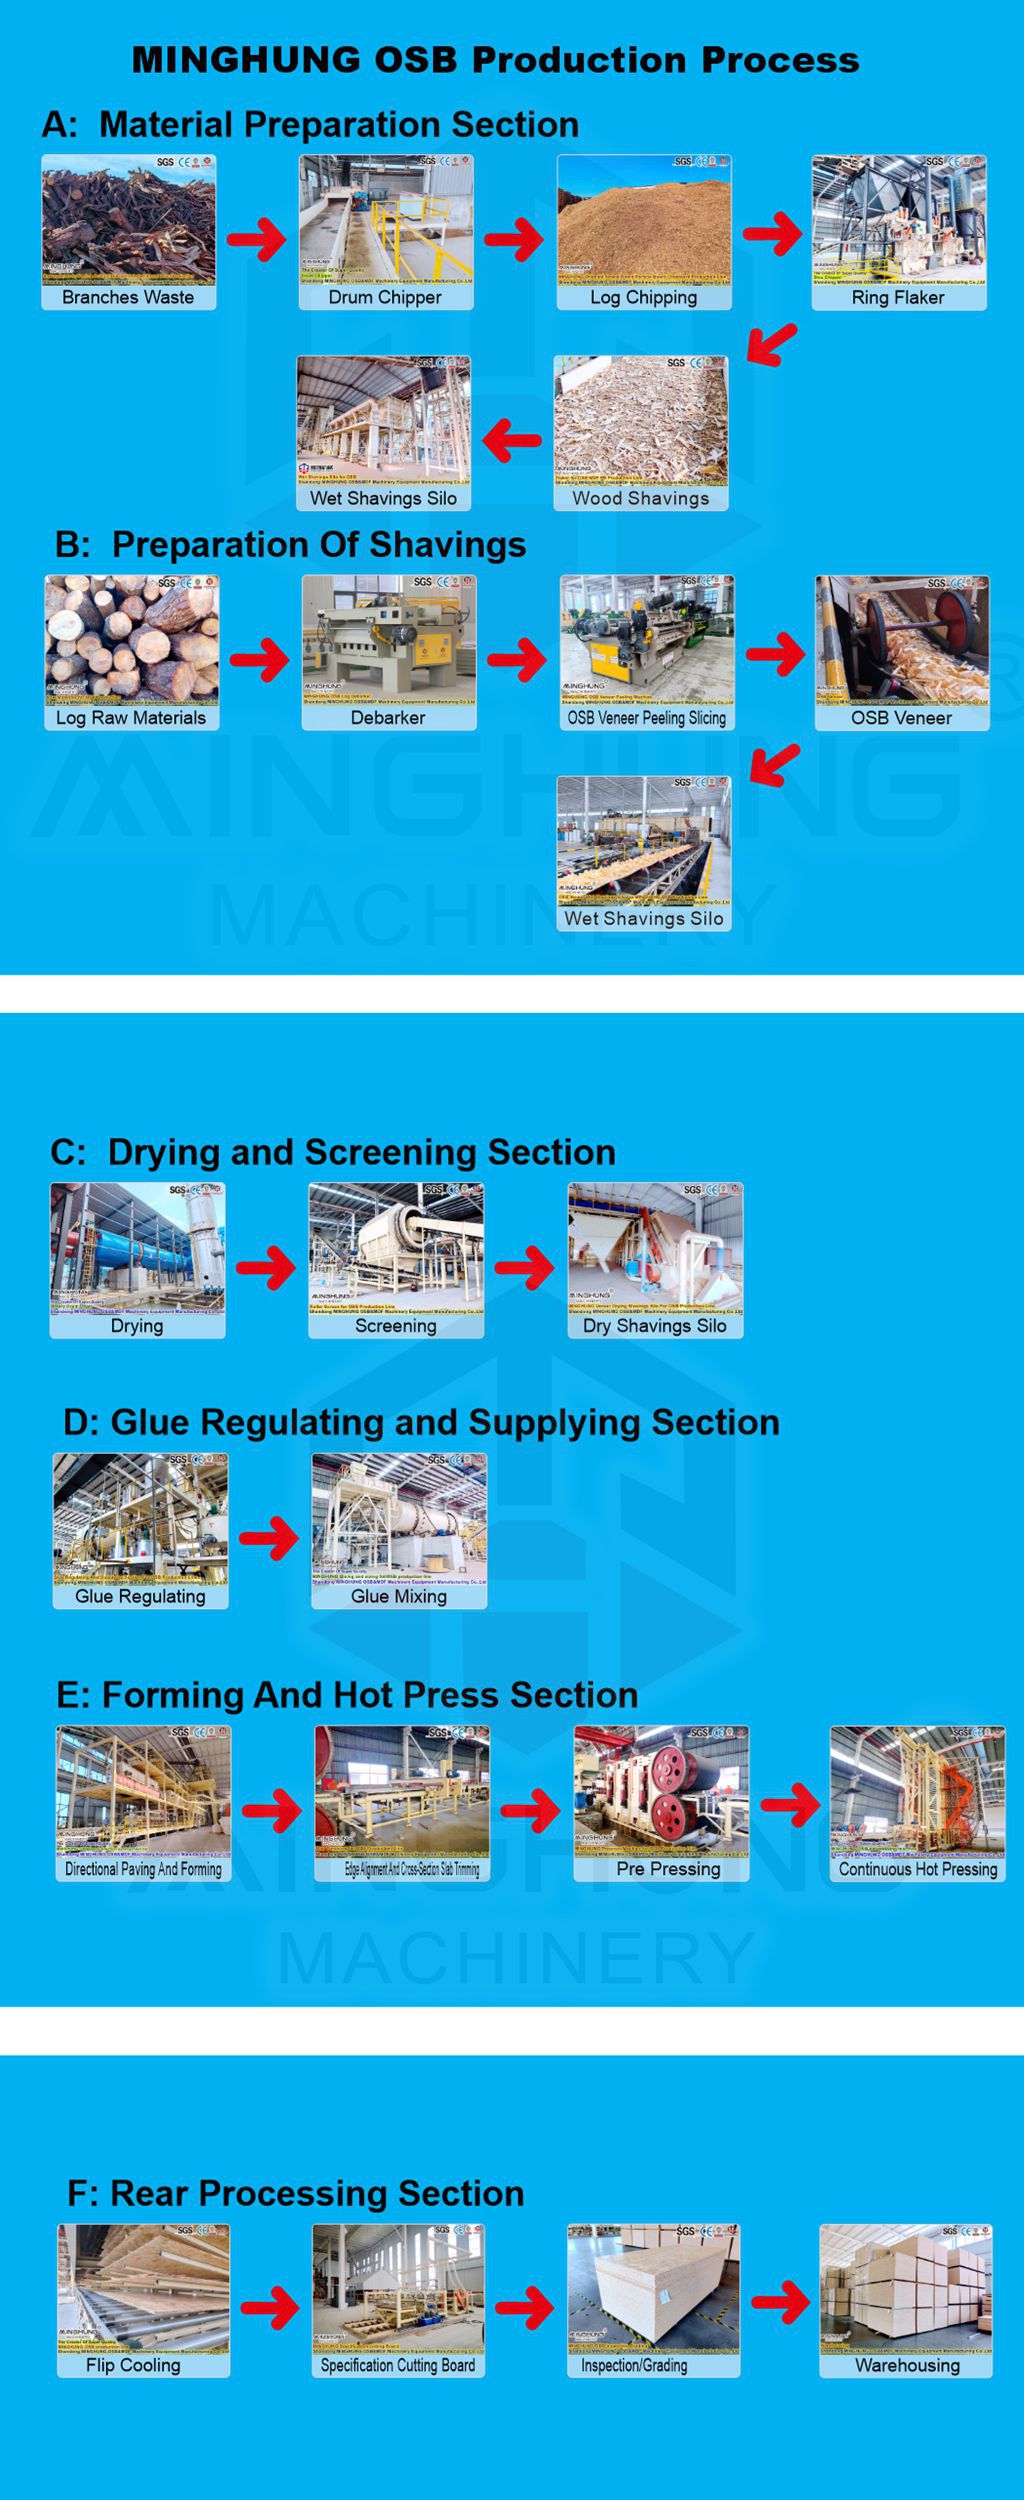
2. Proces produkcji kierunkowych płyt wiórowych
2.1 Przygotowanie surowca
Korowanie: Kłody topoli przetwarzane w korowarce bębnowej (wydajność ≥95%)
Skręcanie: Dwubębnowy Strander tnie drewno na pasma o wymiarach 60 × 20 mm
Przesiewanie: 3-pokładowy przesiewacz wibracyjny klasyfikuje pasma, usuwa drobne cząstki <1 mm (wydajność>90%)
Mycie: Usuwa zanieczyszczenia z gleby (w przypadku surowców o dużej zawartości kory)
2.2 Wysuszenie
Suszenie wstępne: Suszenie na powietrzu lub suszenie w niskiej temperaturze do 25-30% MC
Suszenie rdzenia: Suszarka bębnowa trójprzebiegowa (wlot 180°C), końcowe MC 3-5%
Oczyszczanie spalin: Separacja cyklonów + spalanie RTO (usuwanie LZO > 98%)
2.3 Mieszanie żywic i dodatki
Aplikacja żywicy: Natryskiwanie wysokociśnieniowe żywicą PMDI (powierzchnia 8-9%, rdzeń 5-6%)
Dodatki: wosk 0,3% (hydroizolacja warstwy rdzenia) + nanoceluloza (wzmacniacz wydajności żywicy)
Mieszanie: Mieszalnik obrotowy zapewnia jednorodność (czas mieszania ≥180s)
2.4 Formowanie zorientowane
Formowanie warstwowe: mechaniczny + pneumatyczny system formowania
Warstwa wierzchnia: Sploty ułożone równolegle do linii produkcyjnej (odchylenie <5°)
Warstwa rdzeniowa: zorientowana krzyżowo, prostopadle do linii
Prędkość linii: ≥100 m/min (zmiana gęstości maty ±3%)
2.5 Prasowanie na gorąco
Prasowanie wstępne: Ciągłe wstępne prasowanie taśmowe (0,5 MPa do wstępnego zagęszczenia maty)
Prasowanie główne: Ciągła prasa płaska (200-220°C, 3,5-4,0 MPa, czas przebywania 3-5 min)
Obróbka taśmy stalowej: powłoka teflonowa + system czyszczenia laserowego
2.6 Wykończeniowy
Chłodzenie: System chłodzenia mgłą (obniż temperaturę do ≤45°C, czas trwania ≥30min)
Przycinanie: Dwustronna piła do przycinania (tolerancja szerokości ±0,5 mm)
Szlifowanie: Szlifierka kalibracyjna (usunięcie 0,2-0,3 mm, chropowatość powierzchni Ra≤3μm)
2.7 Klasyfikacja i pakowanie
Kontrola jakości: Rentgenowski skaner gęstości + badania mechaniczne (norma EN 300)
Klasyfikacja: sklasyfikowana jako OSB/2 (ogólnego przeznaczenia) lub OSB/3 (nośna)
Opakowanie: folia samorozciągliwa (folia zatrzymująca wilgoć + taśma stalowa)

3. Kluczowe specyfikacje sprzętu
Sekcja |
Wymagania |
Parametry techniczne |
Przygotowanie surowca |
Przesiewacze dwubębnowy + 3-pokładowy przesiewacz wibracyjny (>90% <1mm usuwania drobnych cząstek) |
Wydajność ≥40 m³/h (redundancja) |
Wysuszenie |
Suszarka bębnowa trójprzebiegowa (zapobiegająca zwijaniu się topoli) |
Wejście MC 30% → Wyjście 3-5% |
Mieszanie żywicy |
Atomizacja pod wysokim ciśnieniem (żywica PMDI) |
Powierzchnia: 8-9%; Rdzeń: 5-6% |
Tworzenie się |
Formowanie mechaniczne + pneumatyczne (odchyłka orientacji <5°) |
Prędkość linii ≥100 m/min |
Pilny |
Prasa ciągła (pas stalowy antyadhezyjny) |
Długość prasy ≥30m, ciśnienie 3,5-4,0 MPa |
Wykończeniowy |
Piła poprzeczna 24-ostrzowa + chłodzenie mgłą |
Chłodzenie ≥30min (≤45℃) |
4. Optymalizacja energii
Ciepło suszenia: 40% z pyłu piaskowego/zgazowania kory (CV ≥8 MJ/kg)
Odzysk ciepła odpadowego z prasy: Wstępnie podgrzewa pasma → Zmniejsza energię suszenia o 15-20%
1. Optymalizacja materiału
Topola ≥80% (mieszanka rdzenia eukaliptusowego i sosnowego)
Paliwo z kory/trocin zastępuje gaz ziemny → 35% redukcja kosztów paliwa
Promień zaopatrzenia ≤150 km (transport ≤80 CNY/tonę)
2. Redukcja żywicy
Dodatek nanocelulozy w PMDI (stosunek 1:0,3) → 12% mniej żywicy
Natrysk elektrostatyczny żywicy powierzchniowej (wykorzystanie 92%)
Emisje: spalanie RTO gazów wylotowych z suszarni (usuwanie LZO > 98%)
Zerowy zrzut cieczy: System żywicy w obiegu zamkniętym + odzysk kondensatu
Różni klienci mogą wykorzystywać różne surowce jako lokalne zasoby, takie jak łuski ryżowe, wytłoki, palmy, eukaliptusy, bambusy, sosny i inne, będzie to miało wpływ na inne maszyny. Dodatkowo na wybór maszyn wpływa również grubość panelu, rodzaj kleju, wydajność itp. Zatem po zapoznaniu się z własnymi warunkami nasz zespół może przygotować dla Państwa odpowiednią ofertę cenową.
Odbierz darmowy układ linii OSB! Uzyskaj kompleksowy projekt instalacji, od przygotowania pasma po szlifowanie. Otrzymaj plan fabryki 3D w ciągu 30 dni.
Nasze kontakty:
Whatsapp: +86 18769900191 +86 15589105786 +86 18954906501
E-mail: osbmdfmachinery@gmail.com


