|
Produkt udstyr
En komplet spånpladeproduktionslinje er et komplekst system, hvor flere sektioner af udstyr arbejder i koordination.
1. Sektion for forberedelse af råvarer
Dette afsnit forarbejder råvarer til kvalificeret træflis.
Flishugger: Et kerneudstyr. Den skærer råmaterialer som kævler, grene og trærester til ensartede træflis. For en omkostningseffektiv linje vælges typisk en effektiv og holdbar skivehugger eller tromleflismaskine for at sikre stabil spånudgang og kvalitet.
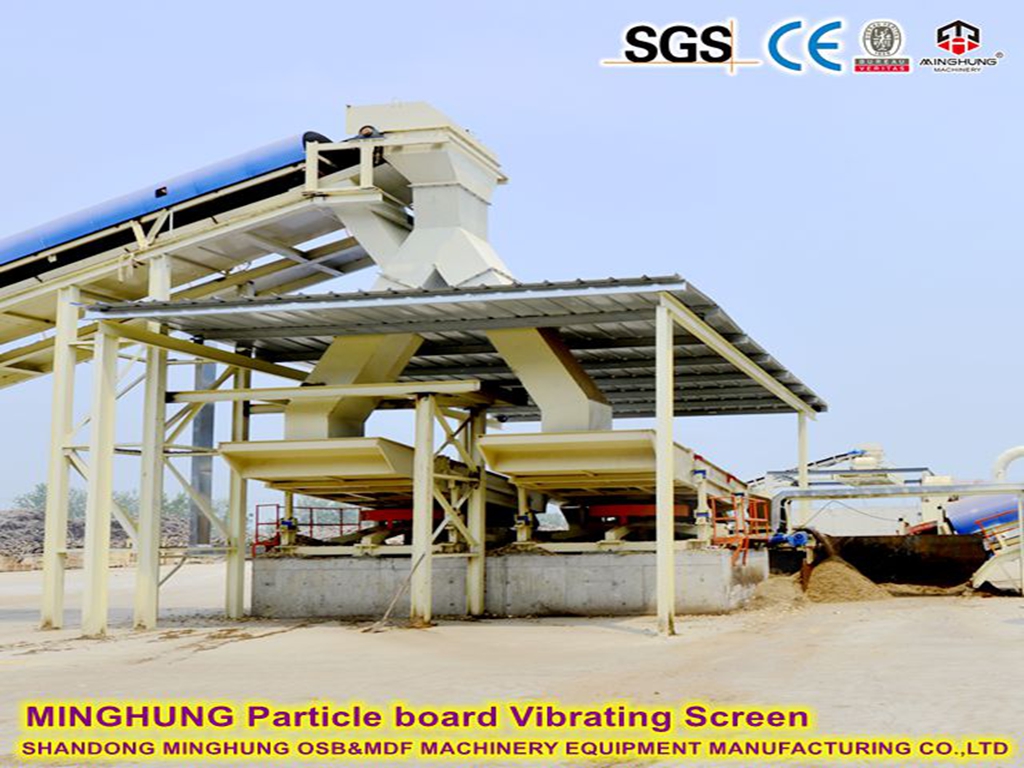
Sigte- og genknusningssystem: De producerede spåner sigtes. Kvalificerede chips fortsætter; overdimensionerede spåner sendes til en genknuser for yderligere reduktion. Dette sikrer spånens ensartethed, hvilket er afgørende for den efterfølgende flagekvalitet og pladens ydeevne.

2. Sektion for flageforberedelse
Dette afsnit behandler træflis til kvalificerede flager.
Flaker: Høvler de rensede træflis til flager af den nødvendige tykkelse. Dette er en nøglemaskine, der bestemmer flagernes morfologiske kvalitet.
Ringmølle: Forfiner større flager eller partikler yderligere til finere overfladeflager. Linjen skal typisk producere både kernelags- og overfladelagsflager for at opfylde pladens strukturelle krav.

3. Tørrings-, screenings- og limsektion
Roterende tromletørrer: Anvender effektive og energibesparende roterende tromletørrere til at reducere fugtindholdet i flagerne til den standard, der kræves af processen. Der kræves et tørresystem med stor kapacitet til en kapacitet på 1000 m³/dag.

Airflow Sorter: Klassificerer tørrede flager efter størrelse - fine flager til brættets overflade og grove flager til kernen - hvilket sikrer en glat overflade og stærk indre struktur.

Blender (limsystem):
Kerneblender: Påfører klæbemiddel (f.eks. UF-harpiks) på kerneflager.
Overfladeblender: Påfører klæbemiddel på overfladeflager. Omkostningseffektive linjer bruger effektive og præcise ringblendere for at sikre en jævn limfordeling, hvilket reducerer limforbruget.
Additivsystem: Til fremstilling af plader med specielle funktioner (f.eks. brandhæmmende plader) kan passende kemikalier tilsættes her.

4. Formnings- og forpresningssektion
Mekanisk formningsstation: Dette er nøglen til at opnå omkostningseffektivitet og stabil produktion. Den lægger den limede kerne og overfladeflager til en ensartet, kontinuerlig måtte i en 'kerne-overflade-overflade' struktur. Præcis formning er afgørende for at sikre ensartet pladetæthed og nøjagtig 15 mm tykkelse.

Pre-press: Komprimerer i starten den fluffy måtten, hvilket giver den tilstrækkelig styrke til håndtering og indføring i den varme presse, samtidig med at den fjerner noget luft.

5. Varmpressende sektion (kernesektion)
Kontinuerlig presse: For en 1000 m³/dag linje er en kontinuerlig presse det optimale valg for omkostningseffektivitet, høj output og høj kvalitet. Måtten passerer igennem på et kontinuerligt stålbånd under indstillet temperatur, tryk og tid, der skal hærdes. Sammenlignet med traditionelle multi-åbningspresser producerer kontinuerlige presser plader med mere ensartet tæthed og bedre overfladekvalitet, plus de tilbyder højere automatisering, hvilket fører til lavere energi- og arbejdsomkostninger.
Varmesystem: Bruger typisk termisk olie eller damp som varmemedium for at give stabil varme til pressepladerne.

6. Efterbehandlingssektion
Køler og stjernekøler: Køler de varme plader, der kommer ud af pressen, sætter deres form og reducerer fugtindholdet.

Kryds- og kantbeskæringssave: Skærer den kontinuerlige pladestrimmel til i de nødvendige størrelser (f.eks. 1220 mm x 2440 mm).

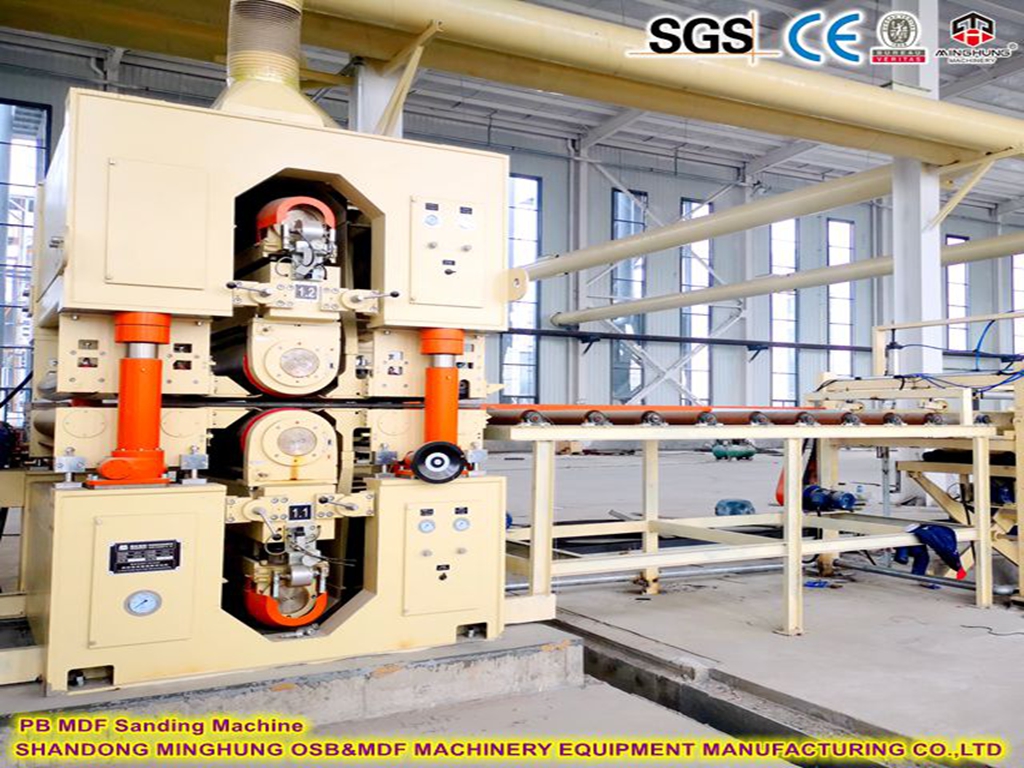
Slibemaskine: Sliber pladens overflader for at sikre præcis tykkelse (f.eks. 15 mm) og en glat, flad finish, hvilket giver en fremragende base til efterfølgende laminering eller direkte brug. Normalt anvendes en kraftig slibemaskine med flere hoveder.

7. Automationskontrolsystem
Centralt kontrolrum (PLC/DCS): Hele produktionslinjen styres af et avanceret distribueret kontrolsystem (DCS) eller programmerbar logikkontroller (PLC). Dette er nervecentret, der muliggør fuldautomatisk overvågning og justering fra råmateriale til færdigt produkt, hvilket sikrer stabil drift, forbedret effektivitet, reducerede menneskelige fejl og i sidste ende opnåelse af 'omkostningseffektivitet'.
|
Produktproces
En omkostningseffektiv spånpladeproduktionslinje fokuserer på optimering af energiforbrug, limforbrug og arbejdsomkostninger, samtidig med at produktkvaliteten sikres, og der opnås et effektivt og stabilt output. Nedenfor er den komplette proces til fremstilling af 15 mm tykke spånplader.
1. Forberedelse og håndtering af råvarer
Råmaterialer: Bruger billige, vedvarende ressourcer som træstammer med lille diameter, grene og træforarbejdningsrester (f.eks. afskæringer, spåner).
Flisning: Råmaterialer forarbejdes til ensartede procesflis af en flishugger.
Sigtning og vask: Spåner sigtes for at fjerne overdimensionerede eller fine partikler og vaskes for at fjerne snavs, sand, metaller og andre urenheder, hvilket beskytter nedstrømsudstyr og sikrer produktkvalitet.
2. Flakeforberedelse og klassificering
Afskalning: Kvalificerede chips føres ind i en flager for at blive høvlet til flager af specifikke dimensioner.
Raffinering: Nogle flager reduceres yderligere i størrelse af en ringmølle for at producere finere overfladelagsflager.
Gradering: En luftstrømssorterer adskiller flagerne i grove kernelagsflager og fine overfladelagsflager. Denne adskillelse er nøglen til at producere et 15 mm bræt med en glat overflade og en stærk indre struktur.
3. Tørring og blanding (limning)
Tørring: Kerne- og overfladeflager tørres separat i tromletørrere, hvilket reducerer fugtindholdet til et lavt processpecifikt niveau (typisk 2-4%). Omkostningseffektive linjer anvender effektive varmesystemer (f.eks. brug af spildvarme fra anlægget) for at reducere brændstofomkostningerne.
Blanding (limning): Dette er et kernetrin til at kontrollere omkostninger og kvalitet.
Tørrede flager sendes til kerneblenderen og overfladeblenderen separat.
Inde i de roterende højhastighedsblendere er flager ensartet blandet med klæbemiddel (typisk Urea-Formaldehyd harpiks UF), hærder, vandtætningsmiddel (voks) osv.
Omkostningseffektivitet: Præcisionsblandingssystemer sikrer, at klæbemidlet forstøves og dækker hver flage jævnt, hvilket minimerer brugen af klæbemiddel, samtidig med at det opfylder kravene til klæbestyrke.
4. Formning & Prepresning
Formning: De limede flager lægges af en mekanisk formningsstation til en kontinuerlig, ensartet og ensartet tykkelse måtte i en tre-lags struktur: 'Surface-Core-Surface'. Formningsnøjagtigheden bestemmer direkte tykkelsesensartetheden af den endelige 15 mm-plade og dens tæthedsprofil.
Forpresning: Den bløde måtte komprimeres først af en forpressning for at opnå håndteringsstyrke til transport og for at fjerne noget luft.
5. Varmpresning (hærdning)
Hot Pressing: Dette er kernetrinet, hvor brættet dannes. Måtten går ind i en kontinuerlig presse.
Under høj temperatur (typisk 180-220°C) og tryk hærder klæbemidlet mellem flagerne hurtigt og binder de løse flager til en massiv plade.
Nøgle til omkostningseffektivitet: Den kontinuerlige presse er det centrale udstyr til at opnå høj omkostningseffektivitet. Det muliggør non-stop produktion og tilbyder meget højere effektivitet end batch-type multi-åbningspresser. Det producerer også plader med mere ensartet tæthed, mere stabil kvalitet og lavere energi- og arbejdsomkostninger.
Præcis styring af pressens temperatur, tryk og hastighed sikrer stabil produktion af 15 mm tykke brædder.
6. Finishing & Cutting
Køling: Den varme plade skal føres gennem en køletransportør for at stabilisere dens indre struktur og fugtindhold.
Trimning og skæring: Den afkølede kontinuerlige pladestrimmel skæres i standardstørrelser (f.eks. 1220 mm x 2440 mm) ved hjælp af kryds- og kantbeskæringssave.
Slibning: Til sidst slibes brædderne med en flerhoved kraftig slibemaskine. Dette trin er afgørende for 15 mm plader, da det sikrer:
Præcis og ensartet tykkelse (f.eks. sikre, at alle brædder er nøjagtigt 15 mm).
En flad og glat overflade, der giver et perfekt underlag til efterfølgende laminering, maling eller direkte brug.
7. Inspektion & Emballage
De færdige plader gennemgår kvalitetskontrol (kontrol af tykkelse, tæthed, brudmodul, emissionsklasse osv.).
Kvalificerede produkter pakkes og opbevares.
![PB flowdiagram]()
|
Anvendelsesscenarier på 15 mm PB
Tykkelsen på 15 mm skaber en fremragende balance mellem strukturel styrke, vægt og omkostninger, hvilket gør det til et alsidigt 'allround'-materiale inden for møbelfremstilling og boligindretning.
Dette er det største anvendelsesområde for 15 mm spånplader, især velegnet til møbler, der kræver en vis bæreevne og holdbarhed.
Til dekoration bruges ofte 15 mm spånplader til at skabe faste installationer.
Anvendes til konstruktion af ikke-bærende skillevægge i kontorer, butikker og boliger.
Kan bruges som vægbeklædningsbrædder eller underlag til vægvægge, hvorpå tapet, dekorativt glas eller træfiner kan påføres.
Kernemateriale til indvendige døre: 15 mm spånplader er et nøglemateriale til fremstilling af indvendige hule kerne- eller massivt træ-kompositdøre. Det giver stabil støtte og lydisolering mellem yderpanelerne og hjælper med at forhindre, at døren vrider sig.
Fremstilling af butikshylder, vitrineskabe og udstillingsstande. Tykkelsen på 15 mm sikrer stabiliteten af hylderne ved visning af varer, og dens omkostningseffektivitet gør den ideel til kommercielle rum, der kræver hyppige opdateringer.
Kontorskillevægge, receptioner, arkivskabe osv. Efter overfladebehandling kan den opnå forskellige moderne og professionelle visuelle effekter.
Anvendes til fremstilling af kraftige emballagekasser, der kræver en vis kompressionsstyrke, såsom til transport af maskinudstyr og præcisionsinstrumenter.
På grund af dens lette at skære, bore og samle, er 15 mm spånplader populær blandt gør-det-selv-entusiaster og træarbejdere til at lave bogreoler, opbevaringskasser, kattetræer og forskellige andre brugerdefinerede genstande.
For mere information, velkommen til at kontakte os, vi vil svare dig hurtigt og tilbyde arbejdsvideoer med dig.