|
Vaihe 1: Raaka-aineen valmisteluosasto |
Tämän vaiheen tavoitteena on jalostaa raaka-aineet, kuten sekoitettu lehtipuu, laadukkaaksi hakkeeksi.
1. Kuori (valinnainen):
Jos sekoitettu lehtipuu on paksua kuorta tai sisältää paljon hiekkaa/soraa, kuorinta suositellaan vähentämään kuoren negatiivista vaikutusta levyn laatuun ja liimankulutukseen.
Taloudellinen huomio: Tätä vaihetta voidaan yksinkertaistaa tai se voidaan jättää pois, jos raaka-aineen kuoripitoisuus on alhainen tai jos kartongin ulkonäkövaatimukset eivät ole äärimmäisiä. Puutteet voidaan korjata myöhemmillä puhdistus- ja seulontavaiheilla.
2. Hakkuri:
Hakee tukit, halkaisijaltaan pienipuun ja puunjalostusjäännökset tasakokoisiksi prosessihakkeiksi. Tämä on ensimmäinen avainlaitteisto laadukkaiden säikeiden valmistukseen.
Tyyppi: Levyhakkuria käytetään tyypillisesti sen suuren kapasiteetin ja vakaan toiminnan vuoksi.
3. Lastuseula ja uudelleenmurskain:
Seuloi sirut. Ylisuuret lastut lähetetään takaisin murskaimeen jatkokäsittelyä varten ja hienojakoisia hiukkasia voidaan käyttää polttoaineena. Vain tasakokoiset, pätevät pelimerkit jatkavat seuraavaan vaiheeseen. Tämä on olennaista nauhan laadun varmistamiseksi.
|
Vaihe 2: Kiinnitys-, kuivaus- ja lajitteluosasto |
Tämän vaiheen tavoitteena on tuottaa kuivia, puhtaita ja oikean kokoisia säikeitä.
4. Strander (Flaker):
Höylää prosessilastut ohuiksi, kapeiksi säikeiksi, jotka täyttävät suunnitteluvaatimukset. Tämä on OSB:n 'suuntautuneen' rakenteen perusta.
Keskeinen kohta: Sen on varmistettava säikeen pituuden, paksuuden ja muodon tasaisuus.
5. Kuivausjärjestelmä:
Vähentää säikeiden kosteuspitoisuuden 40–60 %:sta tarkalle ja vakaalle alhaiselle tasolle (tyypillisesti 2–4 %) sekoitus- ja puristusprosessien vaatimusten täyttämiseksi.
Ydinlaitteisto: Käyttää tyypillisesti tehokkaita ja kypsiä kolmivaiheisia tai yksivaiheisia pyöriviä rumpukuivareita.
Lämmönlähde: Taloudellinen ratkaisu käyttää usein biomassakäyttöistä (sahanpuru, hiomakonepöly) kuumailmauunia, mikä vähentää merkittävästi polttoainekustannuksia.
6. Säikeiden seulonta- ja luokitusjärjestelmä:
Seulonta: Poistaa kuivauksen aikana syntyneen hienon jauheen.
Luokitus: Käyttää monikerroksisia täriseviä seuloja säikeiden erottamiseen hienoiksi pintakerroksen säikeiksi, karkeiksi ydinkerrossäikeiksi ja ylisuuriksi säikeiksi (jotka lähetetään takaisin hiomakoneeseen uudelleenkäsittelyä varten). Tämä on keskeinen askel 'hieno pinta, karkea ydin' -rakenteen saavuttamiseksi, mikä optimoi pinnan laadun ja mekaaniset ominaisuudet.
|
Vaihe 3: Sekoitus-, muotoilu- ja esipuristusosio |
Tämä on OSB-tuotannon tekninen ydinvaihe.
7. Sekoitusjärjestelmä (liiman levitys):
Suihkuttaa tarkasti ja tasaisesti liimaa (yleensä MDI-isosyanaattia) ja lisäaineita (vaha, vettä hylkivä jne.) säikeiden pinnalle.
Ydinvarusteet: Sisältää hartsin valmistusjärjestelmät ja nopeat pyörivät sekoittimet. Laitteet vaativat hyvän tiivistyksen ja MDI-liiman helpon puhdistuksen.
Taloudellinen merkitys: Vaikka MDI-liima on suhteellisen kallista, sen alhainen käyttöaste, formaldehyditön luonne ja soveltuvuus lehtipuuseokseen tarjoavat etuja kokonaiskustannuksissa ja tuotantotehokkuudessa.
8. Suunnattu muotoilukone:
Tämä on OSB-tuotannon allekirjoituslaitteisto. Se käyttää mekaanisia tai sähköstaattisia menetelmiä suuntaamaan pintakerroksen säikeet levyn pituudelta (pituussuunta), kun taas ydinkerrossäikeet asetetaan satunnaisesti tai poikkisuunnassa muodostaen kolmi- tai monikerroksisen rakenteen.
Tyyppi: Taloudellisilla tuotantolinjoilla käytetään tyypillisesti mekaanisia suuntapäitä, jotka ovat kypsää tekniikkaa ja helppohoitoisia.
9. Esipainos:
Käyttää kylmää esipuristusvaihetta löysälle matolle ennen kuin se tulee kuumapuristimeen. Tämä antaa matolle alkulujuutta helpottamaan kuljetusta ja lataamista kuumapuristimeen, samalla kun se pienentää kuumapuristimen avautumiskorkeutta, mikä parantaa tehokkuutta.
|
Vaihe 4: Kuumapuristus- ja jälkikäsittelyosa |
Tämä on vaihe, jossa hallitus viimeistellään.
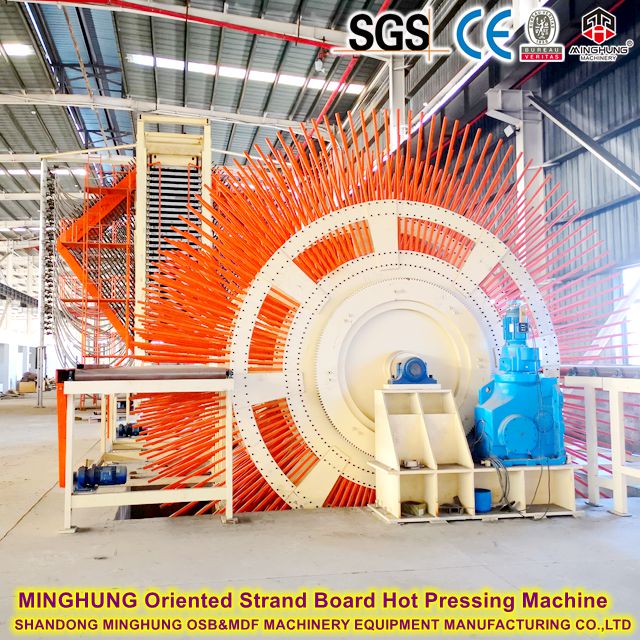
10. Jatkuva kuumapuristus:
Alistaa maton korkealle lämpötilalle ja paineelle, kovettaa liiman ja liittää säikeet tiukasti yhteen muodostaen tiiviin levyn.
Taloudellinen valinta: Kapasiteetille 250 000 m³ jatkuva tasapuristin on optimaalinen valinta. Vaikka yksittäinen investointi on suuri, sen korkea tuotantotehokkuus, vakaa levylaatu ja pienempi hiontavarallisuus tekevät siitä taloudellisempaa pitkällä aikavälillä. Tämä on tuotantolinjan 'sydän', jossa kustannusten leikkaaminen ei ole suositeltavaa.
11. Cooler ja Turner:
Viilentää tasaisesti korkean lämpötilan levyt (>100°C) poistuessaan kuumapuristimesta ympäristön lämpötilaan. Tämä estää levyn vääntymisen ja viimeistelee jälkikovetuksen.
12. Mittaan leikkaus ja pinoamisjärjestelmä:
Sahaa jatkuvan levyn lopullisiin mittoihin tilausmäärittelyjen mukaan (esim. 1220x2440mm, 1250x2500mm) ja pinoaa ne automaattisesti.
|
Vaihe 5: Hionta- ja pakkausosa |
13. Varastointi- ja ilmastointialue (valinnainen, mutta tärkeä):
Antaa lautojen levätä 24-48 tuntia luonnollisessa ympäristössä. Tämä mahdollistaa sisäisten jännitysten tasaamisen ja kosteuspitoisuuden vakautumisen, mikä parantaa myöhemmän hionnan laatua ja vakautta. Taloudellinen linja voi käyttää tähän tarkoitukseen yksinkertaista säilytystilaa.
14. Kaksiulotteinen leveänauhahiomakone:
Hio tarkasti laudan ylä- ja alapinnat varmistaakseen tasaisen paksuuden ja tasaisen, tasaisen pinnan koko laudalla, mikä tarjoaa erinomaisen pohjan jatkokäsittelyyn tai suoramyyntiin.
15. Automaattinen pakkaus- ja lavausjärjestelmä:
Pakkaa valmiit levyt automaattisesti (esim. kutistuskääre tai niputtaminen) ja lavasee ne siististi lavalle kätevää säilytystä ja kuljetusta varten.
Mitä havupuuta käytetään OSB:n valmistukseen?
OSB:n (Oriented Strand Board) valmistukseen voidaan käyttää laajaa valikoimaa 'sekapuuta'. Tämä on OSB-tekniikan merkittävä etu: se ei ole riippuvainen yhdestä puulajista ja pystyy hyödyntämään tehokkaasti erilaisia vähäarvoisia, halkaisijaltaan pieniä puuresursseja.
|
I. Luokittelu puutyypin mukaan |
1. Havupuut
Havupuilla on tyypillisesti pitkäkuituinen ja vähemmän tiheä rakenne, mikä tekee niistä helposti punottavia ja erinomaisen OSB-raaka-aineen.
Mänty: Kuten Masson Pine, Slash Pine, Loblolly Pine. Tämä on yksi yleisimmin käytetyistä OSB-raaka-aineista maailmanlaajuisesti, ja se tunnetaan hyvästä suorituskyvystään.
Kuusi: Suorakuituinen ja hyvä lujuus, myös ihanteellinen raaka-aine.
Kuusi, lehtikuusi: Voidaan myös käyttää. Huomaa, että lehtikuusi on tiheämpää ja voi aiheuttaa hieman enemmän leikkaustyökalujen kulumista.
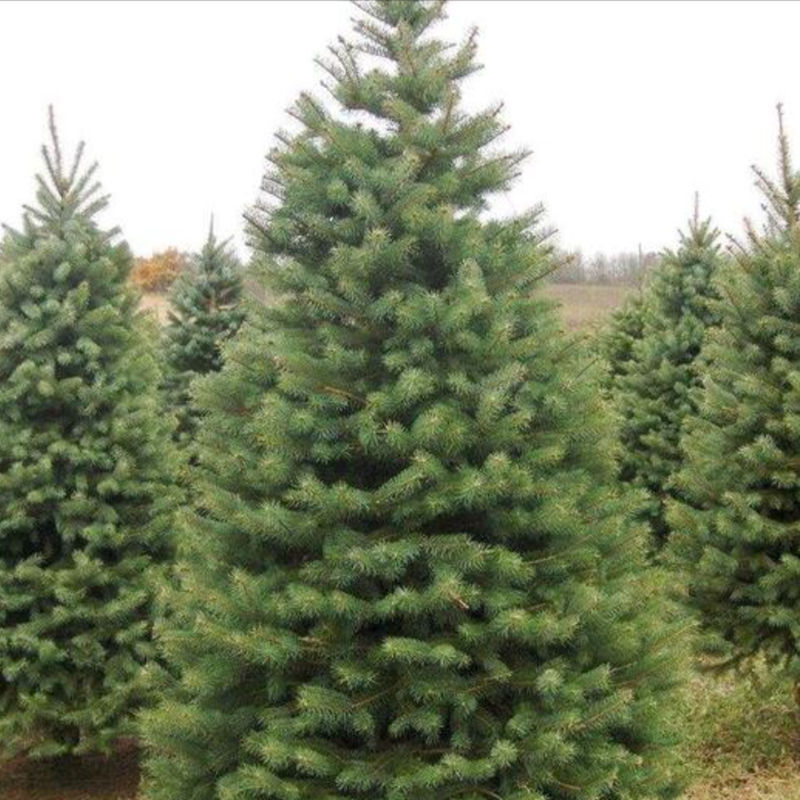
kuusi
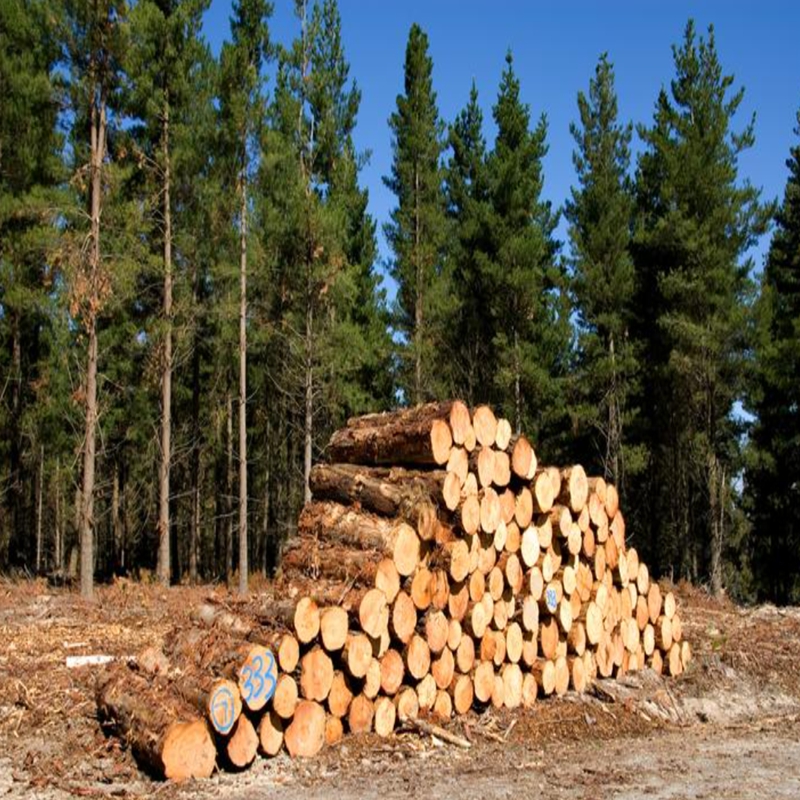
monterey mänty
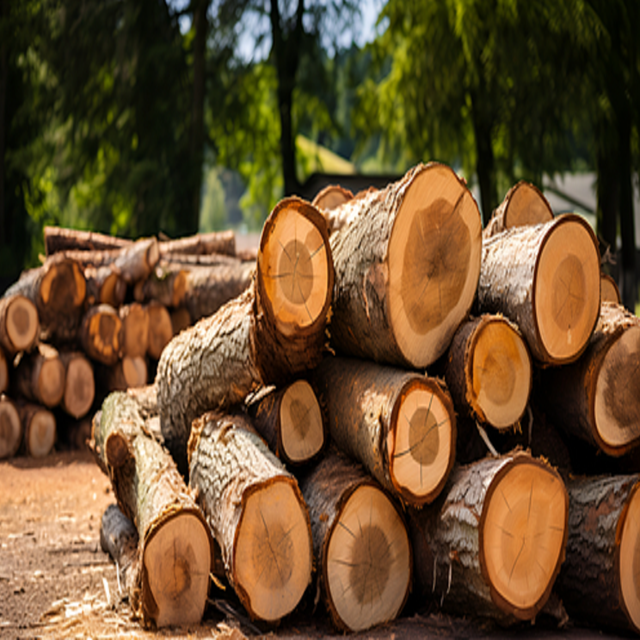
mänty
2. Lehtipuut
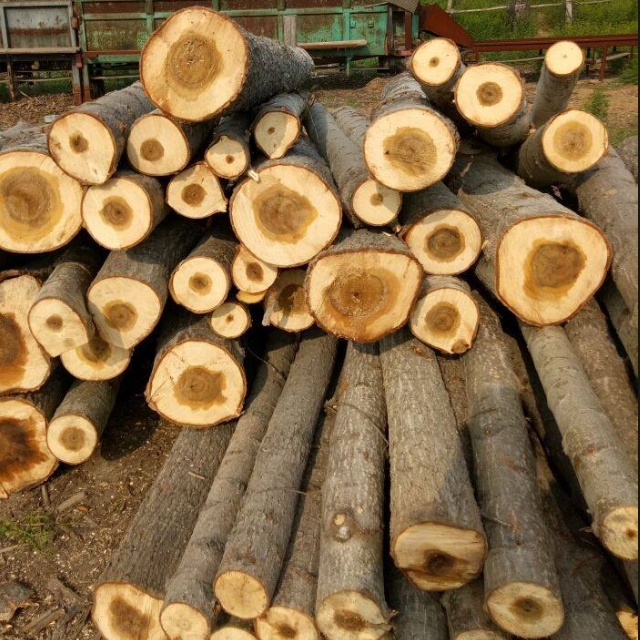
Lehtipuussa on lyhyempiä kuituja ja suurempi tiheys, mutta niitä voidaan käyttää täysimääräisesti OSB-tuotannossa asianmukaisin prosessein, usein sekoitettuna havupuun kanssa.
Poppeli: Korkealaatuinen lehtipuu OSB-levyjen valmistukseen. Poppeli kasvaa nopeasti, siinä on suhteellisen pehmeää puuta, jota on helppo käsitellä ja se tuottaa hyvän morfologian säikeitä. Sitä käytetään laajasti monilla alueilla (esim. Pohjois-Amerikassa, Euroopassa, Kiinassa).
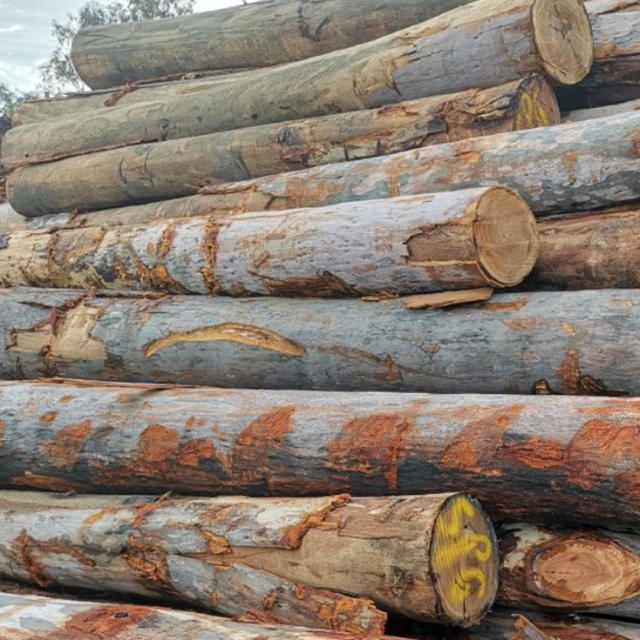
Eukalyptus: Nopeasti kasvava laji, jolla on hyvät kuidut, mutta korkea tiheys ja kovuus voivat lisätä laitteiden kulumista. Keräyksen ja kuivauksen prosessiparametreja on säädettävä. Se sekoitetaan usein pehmeämpien puiden kanssa.
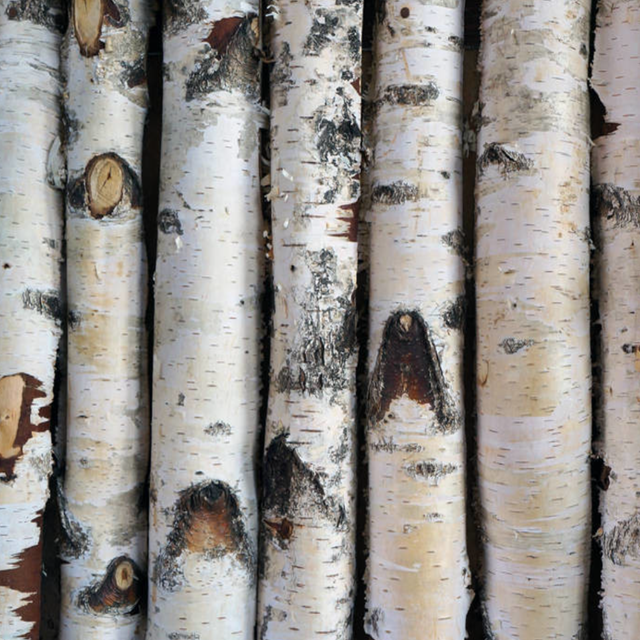
Koivu, pyökki, vaahtera: Nämä ovat yleisiä OSB-levyille soveltuvia sekoitettuja lehtipuita, mutta niiden osuus sekoituksessa pidetään yleensä kohtuullisena laitteiden liiallisen kulumisen ja liiman kulutuksen välttämiseksi.
Muut halkaisijaltaan pienet lehtipuut: kuten leppä, paju, paulownia jne.
|
II. Luokittelu raaka-ainelähteen mukaan |
Tämä on 'sekoitettu lehtipuu' -konseptin ydin. OSB-tuotantolinjalla voidaan hyödyntää eri lähteistä peräisin olevaa puuta.
1. Pieniläpimittainen puu
Viittaa pieniin tukkeihin, jotka eivät täytä sahatavaran vaatimuksia. Tämä on OSB:n pääraaka-aine.
Harvennuspuu: Pienet tai heikot puut, jotka on poistettu istutuksista antamaan tilaa muille puille.
Hoitopuu: Puu, joka syntyy metsänhoitotöiden aikana.
2. Hoitojäämät
Oksat, latvat ja muut jäännökset metsänkorjuun ja -hoidon jälkeen.
3. Jalostusjäämät
Puunjalostuslaitosten sivutuotteet, saatavilla erittäin edullisesti.
Laatat, reunalistat: Sivutuotteet, jotka syntyvät sahojen käsittelyssä tukkia.
Vaneriytimet: Keskiydin, joka jää jäljelle viilun kuorimisen jälkeen.
4. Ei-perinteiset lignoselluloosaraaka-aineet
Joissakin tapauksissa voidaan käyttää jopa seuraavia:
Bambu: Pitkien kuitujen ja korkean lujuuden ansiosta sitä voidaan käyttää korkean suorituskyvyn Bamboo OSB -levyjen valmistukseen.
Maatalousjätteet: Kuten vehnän oljet, riisin oljet jne. Tämä vaatii kuitenkin täysin erilaisen tuotantolinjan ja liimat (tyypillisesti MDI), mikä johtaa 'olkilevyyn', joka eroaa prosessiltaan ja suorituskyvyltään perinteisestä OSB:stä.
|
Kuinka käyttää 'erilaista puuta' seosta |
Vaikka OSB pystyy käsittelemään 'sekarehua', vakaan tuotantolaadun ylläpitäminen vaatii huomiota seuraaviin seikkoihin:
1. Lajien sekoitussuhde: Tuotantolinja vaatii suhteellisen vakaan raaka-aineen sekoitussuhteen. Se ei voi toimia 100 % havupuulla yhtenä päivänä ja 100 % kovapuulla seuraavana päivänä. Lajien perussekoitussuhde (esim. 70 % havupuuta + 30 % lehtipuuta) muodostetaan yleensä ja sitä ylläpidetään mahdollisimman tasaisesti.
2. Tiheys ja kosteuspitoisuus: Eri lajeilla on erilaiset tiheydet ja alkuperäiset kosteuspitoisuudet, jotka vaikuttavat kertymiseen, kuivausparametreihin ja puristusolosuhteisiin. Tuotantolinja tarvitsee jonkin verran kykyä prosessin säätöön.
3. Kuoripitoisuus: Kuori voi vaikuttaa levyn mekaanisiin ominaisuuksiin ja ulkonäköön ja lisätä liiman kulutusta. Taloudellinen tuotantolinja tyypillisesti asettaa kuoripitoisuudelle hyväksyttävän ylärajan (esim. 5–10 %) ja ohjaa sitä kuorimalla ja/tai seulomalla.
4. Liiman yhteensopivuus: Onneksi MDI-liimalla, OSB:n päähartsilla, on laaja yhteensopivuus eri puulajien kanssa ja se tarttuu hyvin erilaisiin sekoitettuihin lehtipuihin. Tämä on keskeinen teknologinen mahdollistaja, joka mahdollistaa OSB:n laajan sekapuun käytön.
Yhteenvetotaulukko
Luokka |
Erityisiä esimerkkejä |
Ominaisuudet ja huomautukset |
Korkealaatuiset yleiset lajit |
Mänty, Kuusi, Poppeli |
Hyvä kuidun laatu, helppo käsitellä, ihanteelliset primaariraaka-aineet. |
Hyvät sekoituslajit |
Eukalyptus, koivu, leppä |
Sopii käytettäväksi, mutta saattaa vaatia prosessin säätöjä; usein sekoitettuna päälajien kanssa. |
Vähäarvoiset raaka-aineet |
Pieniläpimittainen puu, Puun harvennus, Jalostusjätteet (laatat, reunat) |
OSB-tekniikan ydinarvo; alentaa merkittävästi raaka-ainekustannuksia. |