|
Etapa 1: Seção de Preparação de Matérias-Primas |
O objetivo desta etapa é processar matérias-primas como madeira mista em cavacos de madeira qualificados.
1. Descascador (opcional):
Se a madeira mista tiver casca grossa ou contiver muita areia/cascalho, recomenda-se um descascador para reduzir o impacto negativo da casca na qualidade da placa e no consumo de adesivo.
Consideração Económica: Esta etapa pode ser simplificada ou omitida se a matéria-prima tiver baixo teor de casca ou se os requisitos para a aparência da placa não forem extremos. As deficiências podem ser corrigidas em etapas subsequentes de limpeza e triagem.
2. Picador:
Lasca toras, madeira de pequeno diâmetro e resíduos de processamento de madeira em cavacos de processo de tamanho uniforme. Este é o primeiro equipamento chave para a produção de fios qualificados.
Tipo: Um picador de disco é normalmente usado por sua grande capacidade e operação estável.
3. Tela de chip e re-triturador:
Examina os chips. Lascas superdimensionadas são enviadas de volta ao novo britador para processamento posterior, e partículas finas podem ser usadas como combustível. Somente chips qualificados e de tamanho uniforme passam para a próxima etapa. Isto é fundamental para garantir a qualidade do fio.
|
Etapa 2: Seção de encalhe, secagem e classificação |
O objetivo desta etapa é produzir fios secos, limpos e com tamanho adequado.
4. Strander (Flaker):
Aplaina os cavacos do processo em fios finos e estreitos que atendem aos requisitos do projeto. Esta é a base da estrutura “orientada” do OSB.
Ponto-chave: Deve garantir a uniformidade do comprimento, espessura e formato do fio.
5. Sistema de secagem:
Reduz o teor de umidade dos fios de 40% a 60% para um nível baixo, preciso e estável (normalmente de 2% a 4%) para atender aos requisitos dos processos de mistura e prensagem.
Equipamento principal: Normalmente usa secadores de tambor rotativo eficientes e maduros de passagem tripla ou passagem única.
Fonte de calor: Uma solução econômica geralmente usa um forno de ar quente alimentado por biomassa (serragem, pó de lixadeira), reduzindo significativamente os custos de combustível.
6. Sistema de triagem e classificação de fios:
Peneiramento: Remove pó fino gerado durante a secagem.
Classificação: Usa peneiras vibratórias de vários decks para separar os fios em fios finos da camada frontal, fios grossos da camada central e fios superdimensionados (que são enviados de volta a um moedor para reprocessamento). Este é um passo fundamental para alcançar a estrutura de “superfície fina, núcleo grosso”, que otimiza a qualidade da superfície e as propriedades mecânicas.
|
Etapa 3: Seção de mistura, formação e pré-prensagem |
Esta é a etapa técnica central da produção de OSB.
7. Sistema de mistura (aplicação de cola):
Pulveriza de forma precisa e uniforme adesivo (normalmente isocianato MDI) e aditivos (cera, repelente de água, etc.) na superfície dos fios.
Equipamento principal: Inclui sistemas de preparação de resina e misturadores rotativos de alta velocidade. O equipamento requer boa vedação e fácil limpeza para o adesivo MDI.
Relevância econômica: Embora o adesivo MDI seja relativamente caro, sua baixa taxa de utilização, sua natureza livre de formaldeído e sua adequação para madeiras nobres mistas oferecem vantagens em termos de custo geral e eficiência de produção.
8. Máquina formadora orientada:
Este é o equipamento exclusivo da produção OSB. Ele usa métodos mecânicos ou eletrostáticos para orientar os fios da camada frontal ao longo do comprimento da placa (direção longitudinal), enquanto os fios da camada central são colocados aleatoriamente ou em direção transversal, formando uma estrutura de três ou múltiplas camadas.
Tipo: Linhas de produção econômicas normalmente usam cabeçotes de orientação mecânica, que são de tecnologia madura e fáceis de manter.
9. Pré-impressão:
Aplica uma etapa de pré-prensagem a frio na folha solta antes de entrar na prensa a quente. Isto dá à esteira resistência inicial para facilitar o transporte e carregamento na prensa a quente, ao mesmo tempo que reduz a altura de abertura da prensa a quente, melhorando assim a eficiência.
|
Etapa 4: Seção de prensagem a quente e pós-processamento |
Esta é a fase onde o tabuleiro é finalizado.
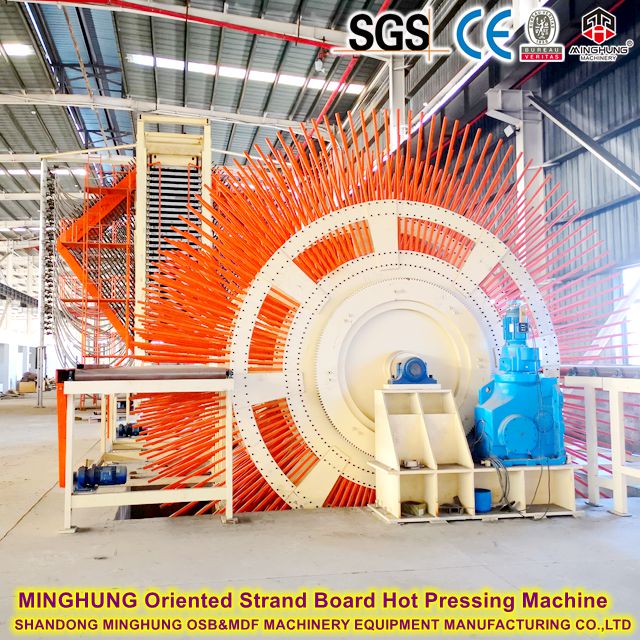
10. Imprensa quente contínua:
Submete o tapete a alta temperatura e pressão, curando o adesivo e unindo firmemente os fios para formar uma placa densa.
Escolha Econômica: Para uma capacidade de 250.000 m³, uma prensa plana contínua é a escolha ideal. Embora o investimento único seja elevado, a sua elevada eficiência de produção, a qualidade estável da placa e a reduzida margem de lixamento tornam-na mais económica a longo prazo. Este é o “coração” da linha de produção, onde a redução de custos não é aconselhável.
11. Refrigerador e Turner:
Resfria uniformemente as placas de alta temperatura (>100°C) que saem da prensa quente até a temperatura ambiente. Isto evita o empenamento da placa e completa a pós-cura.
12. Sistema de corte sob medida e empilhamento:
Serra a placa contínua nas dimensões finais de acordo com as especificações do pedido (por exemplo, 1220x2440mm, 1250x2500mm) e empilha-as automaticamente.
|
Etapa 5: Seção de lixamento e embalagem |
13. Área de Armazenamento e Acondicionamento (Opcional, mas Importante):
Permite que as pranchas descansem 24-48 horas em ambiente natural. Isto permite que as tensões internas se equalizem e o teor de umidade se estabilize, o que melhora a qualidade e a estabilidade do lixamento subsequente. Uma linha econômica pode utilizar uma área de armazenamento simples para essa finalidade.
14. Lixadeira de cinta larga de dupla dimensão:
Lixa com precisão as superfícies superior e inferior da placa para garantir uma espessura uniforme e uma superfície lisa e plana em toda a placa, proporcionando uma excelente base para processamento posterior ou venda direta.
15. Sistema Automático de Embalagem e Paletização:
Embala automaticamente as placas acabadas (por exemplo, embalando-as ou agrupando-as) e paletiza-as ordenadamente para armazenamento e transporte convenientes.
Que tipos de madeira macia são usados para produzir OSB?
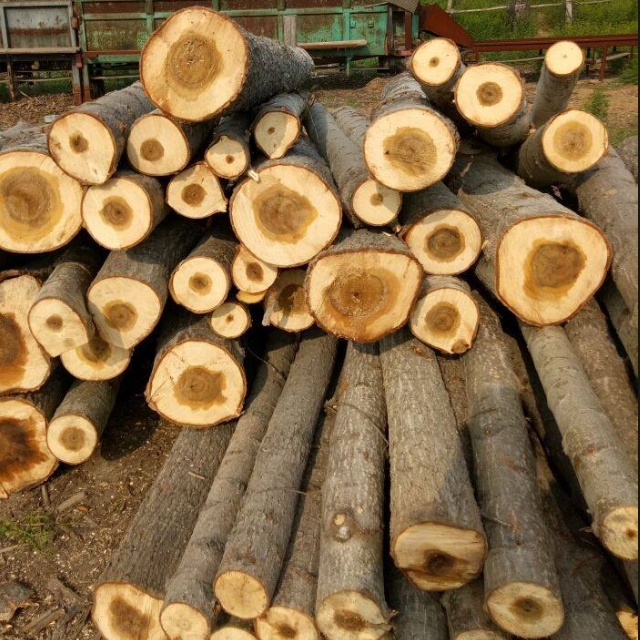
Uma grande variedade de 'madeiras mistas' pode ser usada para a produção de OSB (Oriented Strand Board). Esta é uma vantagem significativa da tecnologia OSB: ela não depende de uma única espécie de árvore e pode utilizar eficientemente vários recursos de madeira de baixo valor e pequeno diâmetro.
|
I. Classificação por tipo de árvore |
1. Madeiras macias
As madeiras macias normalmente têm fibras longas e uma estrutura menos densa, o que as torna fáceis de trançar e uma excelente matéria-prima para OSB.
Pinho: Como Masson Pine, Slash Pine, Loblolly Pine. Esta é uma das matérias-primas mais utilizadas para OSB em todo o mundo, conhecida pelo seu bom desempenho.
Abeto: Possui fibras retas e boa resistência, sendo também matéria-prima ideal.
Abeto, Larício: Também pode ser usado. Observe que o Larch é mais denso e pode causar desgaste um pouco maior nas ferramentas de corte.
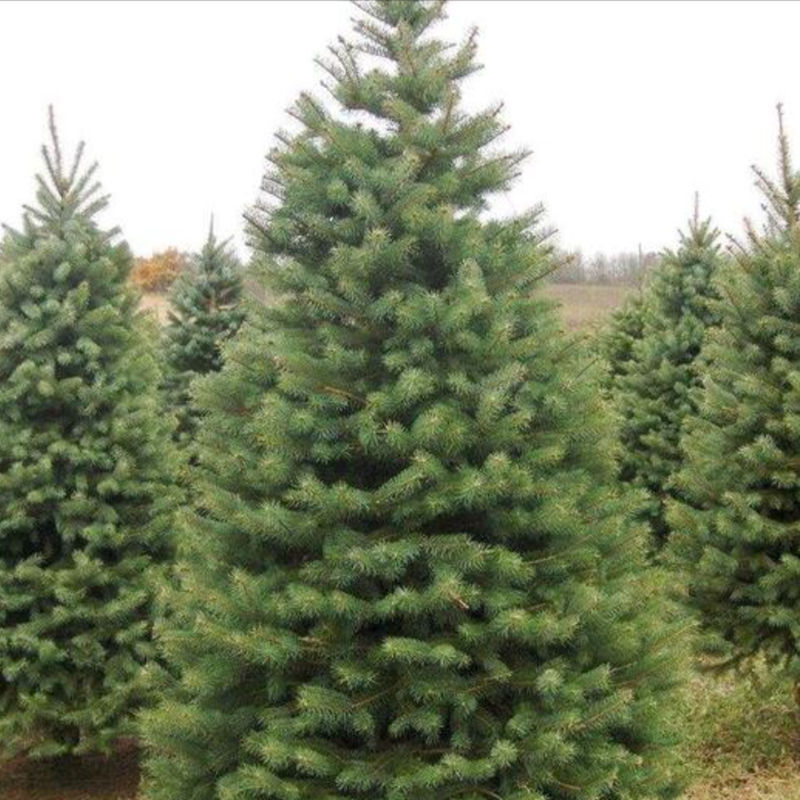
abeto
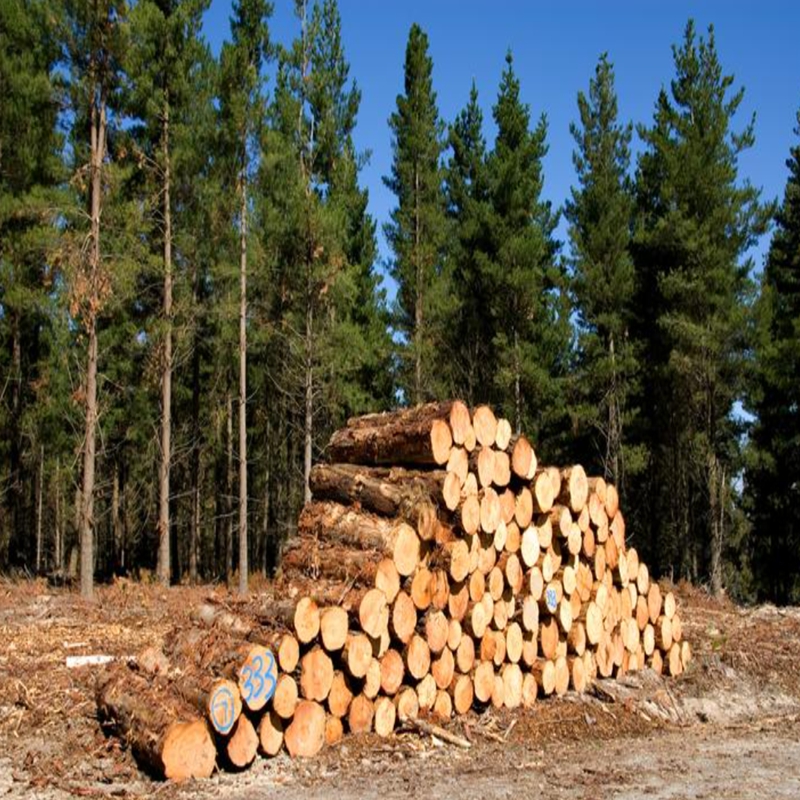
pinheiro monterey
pinho
2. Madeiras nobres
As madeiras nobres têm fibras mais curtas e maior densidade, mas podem ser totalmente utilizadas na produção de OSB com processos apropriados, muitas vezes misturadas com madeiras macias.
Choupo: Madeira nobre de alta qualidade para produção de OSB. O choupo cresce rápido, tem madeira relativamente macia, fácil de processar e produz fios com boa morfologia. É amplamente utilizado em muitas regiões (por exemplo, América do Norte, Europa, China).
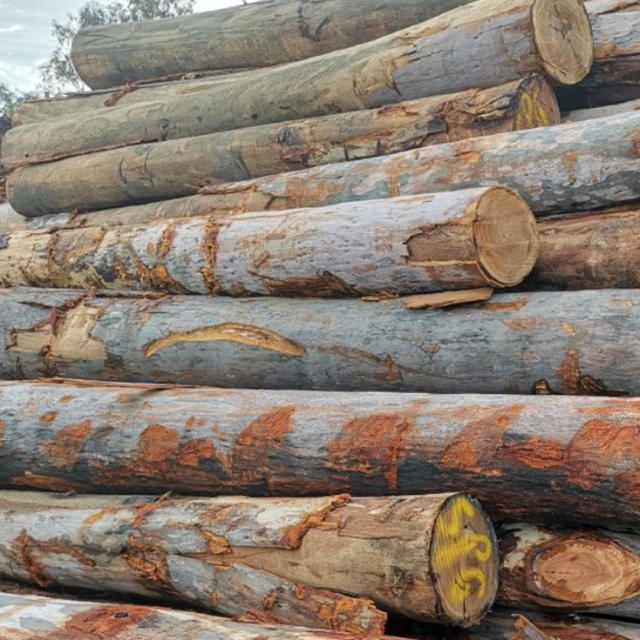
Eucalipto: Espécie de rápido crescimento e com boas fibras, mas alta densidade e dureza pode levar ao aumento do desgaste do equipamento. Os parâmetros do processo para torcer e secar precisam de ajuste. Muitas vezes é misturado com madeiras mais macias.
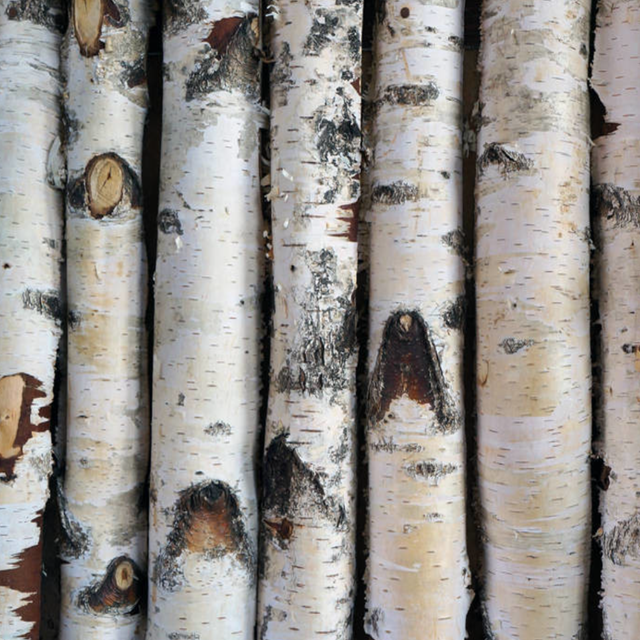
Bétula, Faia, Bordo: São madeiras mistas comuns adequadas para OSB, mas sua proporção na mistura geralmente é mantida moderada para evitar desgaste excessivo do equipamento e aumento do consumo de adesivo.
Outras madeiras nobres de pequeno diâmetro: como amieiro, salgueiro, Paulownia, etc.
|
II. Classificação por Fonte de Matéria Prima |
Este é o núcleo do conceito de “madeira mista”. Uma linha de produção OSB pode utilizar madeira de diversas fontes.
1. Madeira de pequeno diâmetro
Refere-se a toras pequenas que não atendem às especificações para madeira serrada. Esta é a principal matéria-prima do OSB.
Desbaste de Madeira: Árvores pequenas ou fracas removidas das plantações para dar espaço ao crescimento de outras árvores.
Manutenção de Madeira: Madeira gerada durante operações de manutenção florestal.
2. Cuidando de resíduos
Galhos, copas e outras sobras após a colheita e cuidado da floresta.
3. Processamento de Resíduos
Subprodutos provenientes de fábricas de processamento de madeira, disponíveis a um custo muito baixo.
Placas, Bordas: Subprodutos gerados quando as serrarias processam toras.
Núcleos de compensado: O núcleo central remanescente após o descascamento do folheado.
4. Matérias-primas lignocelulósicas não tradicionais
Em alguns casos, até mesmo o seguinte pode ser usado:
Bambu: Com fibras longas e alta resistência, pode ser utilizado para produzir OSB de Bambu de alto desempenho.
Resíduos Agrícolas: Como palha de trigo, palha de arroz, etc. No entanto, isso requer uma linha de produção e adesivos completamente diferentes (normalmente MDI), resultando em “placa de palha”, que difere em processo e desempenho do OSB tradicional.
|
Como usar a mistura de “madeiras diversas” |
Embora o OSB possa lidar com “alimentação mista”, manter uma qualidade de produção estável requer atenção aos seguintes pontos:
1. Proporção de mistura de espécies: A linha de produção requer uma proporção de mistura de matéria-prima relativamente estável. Ele não pode funcionar com 100% madeira macia em um dia e 100% madeira dura no dia seguinte. Uma proporção básica de mistura de espécies (por exemplo, 70% de madeira macia + 30% de madeira dura) é geralmente estabelecida e mantida da forma mais constante possível.
2. Densidade e teor de umidade: Diferentes espécies têm diferentes densidades e teores de umidade inicial, o que afeta o torcimento, os parâmetros de secagem e as condições de prensagem. A linha de produção precisa de alguma capacidade para ajuste do processo.
3. Conteúdo da casca: A casca pode afetar as propriedades mecânicas e a aparência da placa e aumentar o consumo de adesivo. Uma linha de produção econômica normalmente estabelece um limite superior aceitável para o conteúdo da casca (por exemplo, 5%-10%) e o controla através de operações de descascamento e/ou peneiramento.
4. Compatibilidade do adesivo: Felizmente, o adesivo MDI, a resina primária usada para OSB, tem ampla compatibilidade com diferentes espécies de madeira e adere bem a várias madeiras mistas. Este é um facilitador tecnológico chave que permite ao OSB utilizar extensivamente madeira mista.
Tabela Resumo
Categoria |
Exemplos específicos |
Características e Notas |
Espécies Comuns de Alta Qualidade |
Pinho, abeto, choupo |
Fibra de boa qualidade, fácil de processar, matéria-prima primária ideal. |
Boas espécies de mistura |
Eucalipto, Bétula, Amieiro |
Adequado para uso, mas pode exigir ajustes no processo; frequentemente misturado com espécies primárias. |
Matérias-primas de baixo valor |
Madeira de pequeno diâmetro, Desbaste de madeira, Resíduos de processamento (placas, bordas) |
O valor central da tecnologia OSB; reduz significativamente os custos de matéria-prima. |