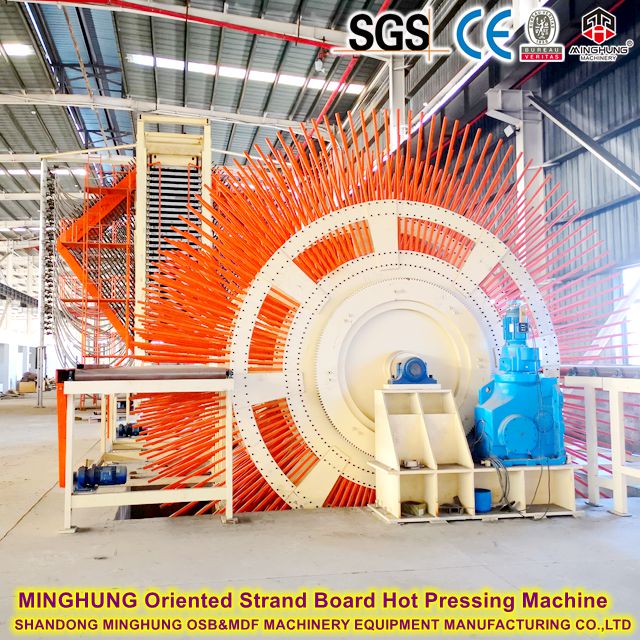
|
Etap 1: Sekcja Przygotowania Surowca |
Celem tego etapu jest przetworzenie surowców, takich jak mieszane drewno liściaste, na kwalifikowane zrębki drzewne.
1. Korowarka (opcjonalnie):
Jeśli mieszane drewno liściaste ma grubą korę lub zawiera dużo piasku/żwiru, zaleca się korowanie, aby zmniejszyć negatywny wpływ kory na jakość deski i zużycie kleju.
Względy ekonomiczne: Ten etap można uprościć lub pominąć, jeśli surowiec ma niską zawartość kory lub jeśli wymagania dotyczące wyglądu deski nie są ekstremalne. Niedociągnięcia można usunąć w kolejnych etapach czyszczenia i przesiewania.
2. Rębak:
Rozbija kłody, drewno o małej średnicy i pozostałości po obróbce drewna na zrębki procesowe o jednakowej wielkości. Jest to pierwszy kluczowy sprzęt do produkcji kwalifikowanych splotów.
Typ: Rębak tarczowy jest zwykle używany ze względu na dużą wydajność i stabilną pracę.
3. Przesiewacz wiórów i kruszarka:
Ekranuje żetony. Nadwymiarowe wióry są wysyłane z powrotem do kruszarki w celu dalszego przetworzenia, a drobne cząstki można wykorzystać jako paliwo. Tylko kwalifikujące się żetony o jednakowej wielkości przechodzą do następnego etapu. Ma to fundamentalne znaczenie dla zapewnienia jakości pasma.
|
Etap 2: Sekcja skręcania, suszenia i sortowania |
Celem tego etapu jest wytworzenie suchych, czystych i odpowiednio dobranych pasm.
4. Strander (Flaker):
Planuje wióry procesowe na cienkie, wąskie pasma, które spełniają wymagania projektowe. To jest podstawa „zorientowanej” struktury płyty OSB.
Kluczowy punkt: Musi zapewniać jednolitość długości, grubości i kształtu pasma.
5. System suszenia:
Zmniejsza zawartość wilgoci w pasmach z 40%-60% do precyzyjnego i stabilnego niskiego poziomu (zwykle 2%-4%), aby spełnić wymagania procesów mieszania i prasowania.
Podstawowe wyposażenie: Zwykle wykorzystuje wydajne i dojrzałe, trzyprzebiegowe lub jednoprzebiegowe obrotowe suszarki bębnowe.
Źródło ciepła: Ekonomiczne rozwiązanie często wykorzystuje piec na gorące powietrze opalany biomasą (trociny, pył szlifierski), co znacznie zmniejsza koszty paliwa.
6. System przesiewania i klasyfikacji pasm:
Przesiewanie: Usuwa drobny proszek powstający podczas suszenia.
Klasyfikacja: Wykorzystuje wielopokładowe przesiewacze wibracyjne do oddzielania pasm na drobne pasma warstwy wierzchniej, grube pasma warstwy rdzenia i pasma ponadgabarytowe (które są wysyłane z powrotem do młyna w celu ponownego przetworzenia). Jest to kluczowy krok w kierunku uzyskania struktury „drobna powierzchnia, gruby rdzeń”, która optymalizuje jakość powierzchni i właściwości mechaniczne.
|
Etap 3: Sekcja mieszania, formowania i wstępnego prasowania |
Jest to podstawowy etap techniczny produkcji płyt OSB.
7. System mieszania (aplikacja kleju):
Precyzyjnie i równomiernie natryskuje klej (zwykle izocyjanian MDI) i dodatki (wosk, środek hydrofobowy itp.) na powierzchnię pasm.
Podstawowe wyposażenie: Obejmuje systemy przygotowania żywicy i wysokoobrotowe mieszalniki obrotowe. Sprzęt wymaga dobrego uszczelnienia i łatwego czyszczenia ze względu na klej MDI.
Znaczenie ekonomiczne: Chociaż klej MDI jest stosunkowo drogi, jego niskie zużycie, brak formaldehydu i przydatność do mieszanych gatunków drewna liściastego zapewniają korzyści w zakresie ogólnych kosztów i wydajności produkcji.
8. Zorientowana maszyna do formowania:
Jest to sztandarowe wyposażenie produkcji płyt OSB. Polega ona na mechanicznym lub elektrostatycznym ułożeniu splotów warstwy wierzchniej na długości płyty (w kierunku wzdłużnym), natomiast sploty warstwy rdzeniowej układane są losowo lub w kierunku poprzecznym, tworząc strukturę trój- lub wielowarstwową.
Typ: Ekonomiczne linie produkcyjne zazwyczaj wykorzystują mechaniczne głowice orientujące, które są dojrzałą technologią i są łatwe w utrzymaniu.
9. Przygotowanie do druku:
Stosuje etap wstępnego prasowania na zimno luźnej maty, zanim trafi ona do prasy na gorąco. Daje to matę początkową wytrzymałość, co ułatwia transport i załadunek do gorącej prasy, jednocześnie zmniejszając wysokość otwarcia gorącej prasy, poprawiając w ten sposób wydajność.
|
Etap 4: Sekcja prasowania na gorąco i obróbki końcowej |
Jest to etap, w którym plansza jest finalizowana.
10. Ciągła prasa na gorąco:
Poddaje matę działaniu wysokiej temperatury i ciśnienia, utwardzając klej i mocno łącząc pasma ze sobą, tworząc gęstą płytę.
Ekonomiczny wybór: Dla wydajności 250 000 m⊃3 optymalnym wyborem jest ciągła prasa płaska. Chociaż pojedyncza inwestycja jest wysoka, jej wysoka wydajność produkcji, stabilna jakość płyt i zmniejszony naddatek na szlifowanie sprawiają, że jest ona bardziej ekonomiczna w dłuższej perspektywie. To „serce” linii produkcyjnej, gdzie nie zaleca się cięcia kosztów.
11. Chłodnica i tokarka:
Równomiernie chłodzi płyty o wysokiej temperaturze (>100°C) opuszczające prasę do temperatury otoczenia. Zapobiega to wypaczaniu się płyty i kończy utwardzanie końcowe.
12. System cięcia na wymiar i układania w stosy:
Docina płytę ciągłą do ostatecznych wymiarów zgodnie ze specyfikacją zamówienia (np. 1220x2440mm, 1250x2500mm) i automatycznie układa ją w stosy.
|
Etap 5: Sekcja szlifowania i pakowania |
13. Miejsce przechowywania i kondycjonowania (opcjonalne, ale ważne):
Pozwala deskom odpocząć przez 24-48 godzin w środowisku naturalnym. Pozwala to na wyrównanie naprężeń wewnętrznych i ustabilizowanie się wilgotności, co poprawia jakość i stabilność późniejszego szlifowania. Linia ekonomiczna może w tym celu wykorzystać prostą powierzchnię magazynową.
14. Dwuwymiarowa szlifierka szerokotaśmowa:
Precyzyjnie szlifuje górną i dolną powierzchnię płyty, aby zapewnić jednolitą grubość oraz gładką, płaską powierzchnię na całej powierzchni, stanowiąc doskonałą bazę do dalszej obróbki lub sprzedaży bezpośredniej.
15. Automatyczny system pakowania i paletyzacji:
Automatycznie pakuje gotowe deski (np. w folię termokurczliwą lub wiązanie) i starannie je układa na paletach, co zapewnia wygodne przechowywanie i wysyłkę.
Jakie rodzaje drewna miękkiego wykorzystuje się do produkcji płyt OSB?
Do produkcji płyt OSB (płyta o wiórach zorientowanych) można używać szerokiej gamy „mieszanego twardego drewna”. Jest to znacząca zaleta technologii OSB: nie opiera się ona na jednym gatunku drzewa i pozwala efektywnie wykorzystywać różne zasoby drewna o niskiej wartości i małej średnicy.
|
I. Klasyfikacja według rodzaju drzewa |
1. Drewno iglaste
Drewno iglaste ma zazwyczaj długie włókna i mniej gęstą strukturę, dzięki czemu jest łatwe do splatania i stanowi doskonały surowiec do produkcji płyt OSB.
Sosna: taka jak sosna Masson, sosna Slash, sosna Loblolly. Jest to jeden z najczęściej stosowanych na świecie surowców do produkcji płyt OSB, znany ze swoich dobrych właściwości użytkowych.
Świerk: ma proste włókna i dobrą wytrzymałość, jest także idealnym surowcem.
Jodła, modrzew: Można również stosować. Należy pamiętać, że modrzew jest gęstszy i może powodować nieco większe zużycie narzędzi skrawających.
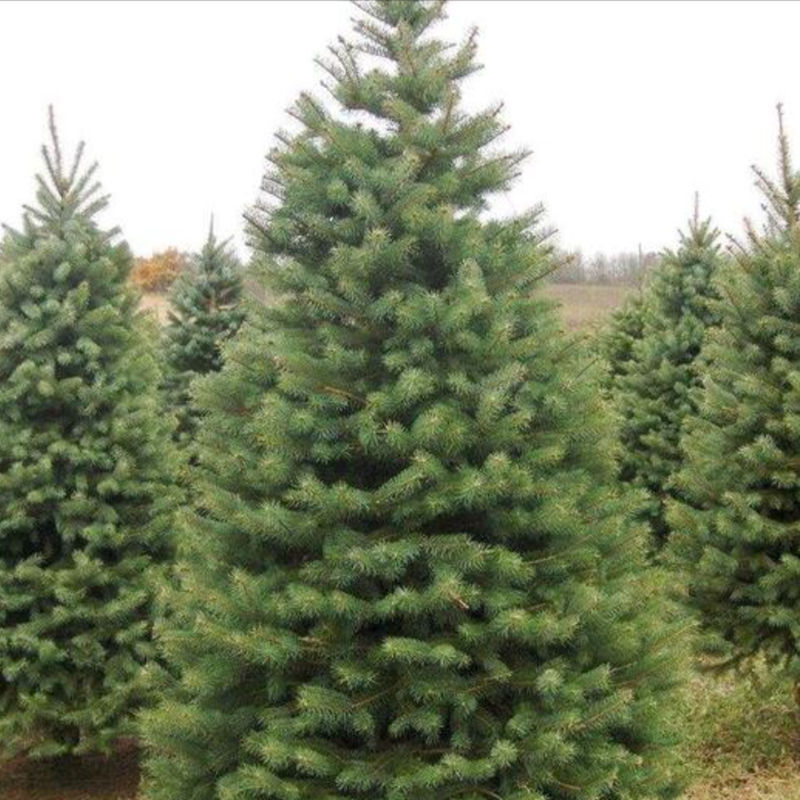
świerk
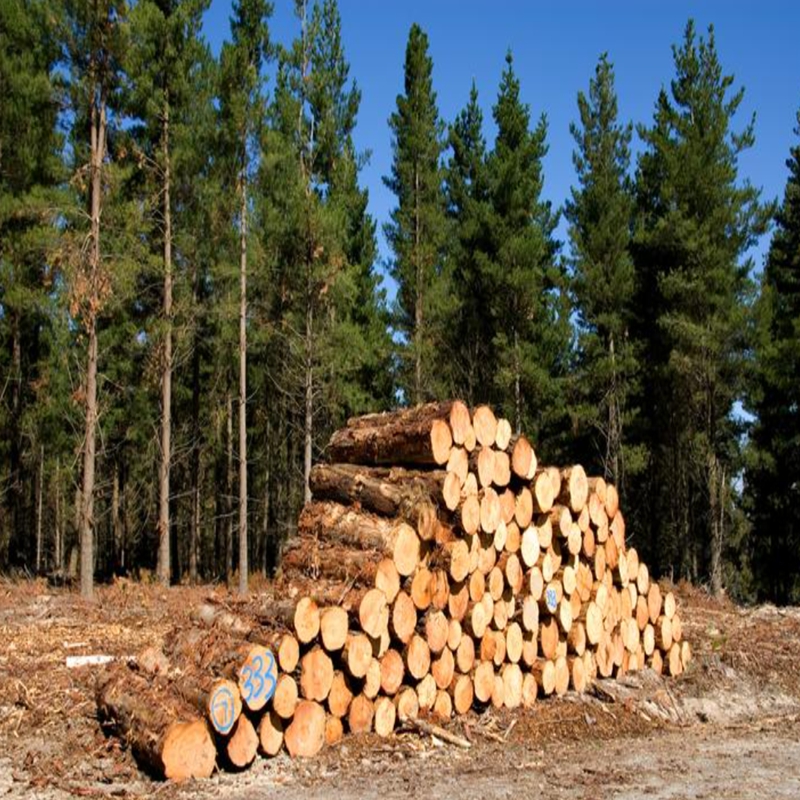
sosna Monterey
sosna
2. Drewno liściaste
Drewno liściaste ma krótsze włókna i większą gęstość, ale dzięki odpowiednim procesom można je w pełni wykorzystać do produkcji płyt OSB, często zmieszanych z drewnem iglastym.
Topola: Wysokiej jakości drewno liściaste do produkcji płyt OSB. Topola rośnie szybko, ma stosunkowo miękkie drewno, które jest łatwe w obróbce i daje pasma o dobrej morfologii. Jest szeroko stosowany w wielu regionach (np. Ameryka Północna, Europa, Chiny).
Eukaliptus: szybko rosnący gatunek o dobrych włóknach, ale duża gęstość i twardość może prowadzić do zwiększonego zużycia sprzętu. Parametry procesu skręcania i suszenia wymagają dostosowania. Często łączy się go z bardziej miękkim drewnem.
Brzoza, buk, klon: Są to popularne mieszane gatunki drewna liściastego, odpowiednie na płyty OSB, ale ich udział w mieszance jest zazwyczaj umiarkowany, aby uniknąć nadmiernego zużycia sprzętu i zwiększonego zużycia kleju.
Inne drewno liściaste o małej średnicy: takie jak olcha, wierzba, paulownia itp.
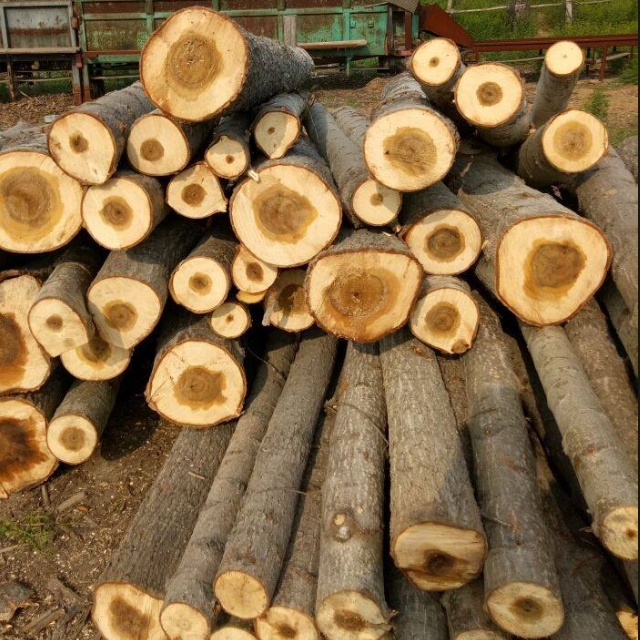
popla
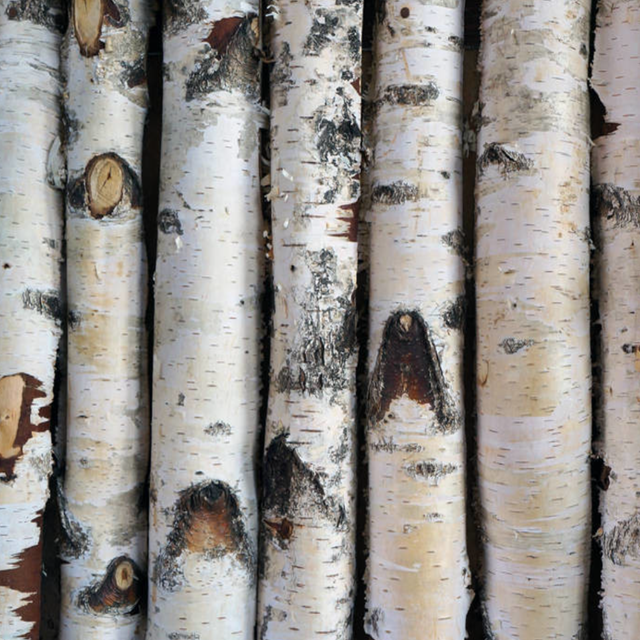
brzozowy
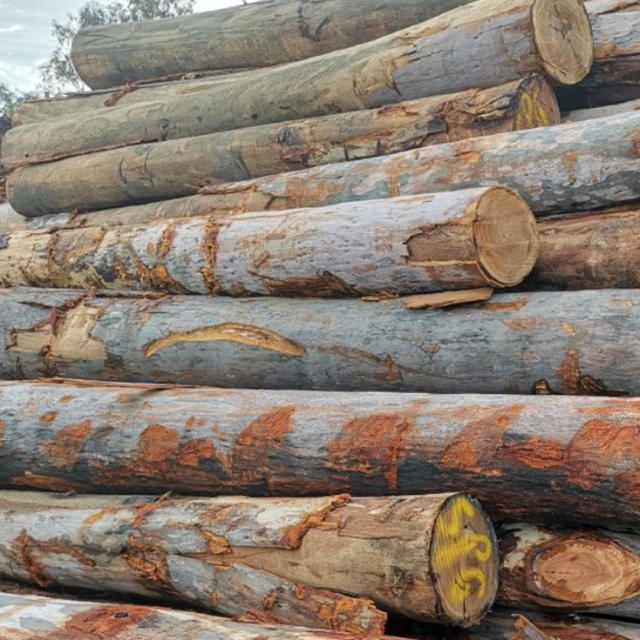
eukaliptus
|
II. Klasyfikacja według źródła surowca |
To jest rdzeń koncepcji „mieszanego twardego drewna”. Linia produkcyjna płyt OSB może wykorzystywać drewno z różnych źródeł.
1. Drewno o małej średnicy
Dotyczy małych kłód, które nie odpowiadają specyfikacjom dla tarcicy. Jest to podstawowy surowiec do produkcji płyt OSB.
Przerzedzanie drewna: Małe lub słabe drzewa usuwane z plantacji, aby zrobić miejsce dla wzrostu innych drzew.
Pielęgnacja drewna: Drewno wytwarzane podczas prac pielęgnacyjnych w lesie.
2. Pozostałości do pielęgnacji
Gałęzie, wierzchołki i inne pozostałości po wycince i pielęgnacji lasu.
3. Pozostałości po przetworzeniu
Produkty uboczne z zakładów przetwórstwa drewna, dostępne w bardzo niskiej cenie.
Płyty, obrzeża: Produkty uboczne powstające podczas obróbki kłód w tartakach.
Rdzenie ze sklejki: Rdzeń centralny pozostały po łuszczeniu forniru.
4. Nietradycyjne surowce lignocelulozowe
W niektórych przypadkach można zastosować nawet następujące rozwiązania:
Bambus: Dzięki długim włóknom i dużej wytrzymałości można go wykorzystać do produkcji wysokowydajnej płyty Bamboo OSB.
Pozostałości rolnicze: takie jak słoma pszenna, słoma ryżowa itp. Wymaga to jednak zupełnie innej linii produkcyjnej i klejów (zwykle MDI), w wyniku czego powstaje „deska ze słomy”, która różni się procesem i wydajnością od tradycyjnej płyty OSB.
|
Jak stosować mieszankę „różne drewno”. |
Chociaż płyta OSB może obsługiwać „mieszankę paszową”, utrzymanie stabilnej jakości produkcji wymaga zwrócenia uwagi na następujące punkty:
1. Proporcje mieszania gatunków: Linia produkcyjna wymaga stosunkowo stabilnego stosunku mieszania surowców. Nie może jednego dnia pracować w 100% na drewnie miękkim, a następnego na 100% na twardym drewnie. Podstawowy stosunek mieszanki gatunków (np. 70% drewna miękkiego + 30% drewna liściastego) jest zwykle ustalany i utrzymywany na możliwie stałym poziomie.
2. Gęstość i zawartość wilgoci: Różne gatunki mają różną gęstość i początkową zawartość wilgoci, co wpływa na splot, parametry suszenia i warunki prasowania. Linia produkcyjna potrzebuje pewnych możliwości dostosowania procesu.
3. Zawartość kory: Kora może wpływać na właściwości mechaniczne i wygląd płyty oraz zwiększać zużycie kleju. Ekonomiczna linia produkcyjna zazwyczaj ustala akceptowalną górną granicę zawartości kory (np. 5%-10%) i kontroluje ją poprzez operacje korowania i/lub przesiewania.
4. Kompatybilność kleju: Na szczęście klej MDI, główna żywica stosowana do płyt OSB, ma szeroką kompatybilność z różnymi gatunkami drewna i dobrze wiąże się z różnymi mieszanymi twardymi gatunkami drewna. Jest to kluczowy czynnik technologiczny umożliwiający szerokie wykorzystanie drewna mieszanego przez płytę OSB.
Tabela podsumowująca
Kategoria |
Konkretne przykłady |
Charakterystyka i uwagi |
Wysokiej jakości gatunki pospolite |
Sosna, świerk, topola |
Dobrej jakości włókna, łatwe w obróbce, idealne surowce pierwotne. |
Dobre gatunki mieszające |
Eukaliptus, brzoza, olcha |
Nadaje się do użycia, ale może wymagać dostosowania procesu; często mieszane z gatunkami pierwotnymi. |
Surowce o niskiej wartości |
Drewno o małej średnicy, Przerzedzenie drewna, Pozostałości po obróbce (płyty, obrzeża) |
Podstawowa wartość technologii OSB; znacznie obniża koszty surowców. |