|
Этап 1: Участок подготовки сырья |
Целью этого этапа является переработка сырья, такого как смешанная древесина лиственных пород, в качественную древесную щепу.
1. Окорочный станок (дополнительно):
Если смешанная древесина лиственных пород имеет толстую кору или содержит много песка/гравия, рекомендуется использовать окорочный станок, чтобы уменьшить негативное влияние коры на качество доски и расход клея.
Экономические соображения: этот этап можно упростить или пропустить, если сырье имеет низкое содержание коры или если требования к внешнему виду доски не являются чрезмерными. Недостатки можно устранить на последующих этапах очистки и проверки.
2. Отбойник:
Измельчает бревна, древесину малого диаметра и отходы деревообработки в технологическую щепу одинакового размера. Это первое ключевое оборудование для производства качественных прядей.
Тип: дисковый измельчитель обычно используется из-за его большой производительности и стабильной работы.
3. Сетка для стружки и повторная дробилка:
Экранирует чипы. Негабаритная щепа отправляется обратно в повторную дробилку для дальнейшей переработки, а мелкие частицы могут использоваться в качестве топлива. Только квалифицированные чипы одинакового размера переходят на следующий этап. Это имеет основополагающее значение для обеспечения качества прядей.
|
Этап 2: Секция скрутки, сушки и сортировки |
Цель этого этапа — получить сухие, чистые пряди нужного размера.
4. Страндер (Флакер):
Строгает технологическую стружку на тонкие, узкие пряди, соответствующие проектным требованиям. Это основа «ориентированной» структуры OSB.
Ключевой момент: он должен обеспечивать однородность длины, толщины и формы прядей.
5. Система сушки:
Снижает содержание влаги в прядях с 40%-60% до точного и стабильно низкого уровня (обычно 2%-4%) для удовлетворения требований процессов смешивания и прессования.
Основное оборудование: Обычно используются эффективные и проверенные трехпроходные или однопроходные барабанные сушилки.
Источник тепла. В экономичном решении часто используется печь с горячим воздухом, работающая на биомассе (опилки, шлифовальная пыль), что значительно снижает затраты на топливо.
6. Система скрининга и классификации прядей:
Просеивание: удаляет мелкий порошок, образующийся во время сушки.
Классификация: Использует многодековые вибрационные сита для разделения прядей на тонкие пряди лицевого слоя, грубые пряди среднего слоя и негабаритные пряди (которые отправляются обратно в шлифовальный станок для повторной обработки). Это ключевой шаг для достижения структуры «тонкая поверхность, грубая сердцевина», которая оптимизирует качество поверхности и механические свойства.
|
Этап 3: Секция смешивания, формования и предварительного прессования |
Это основной технический этап производства OSB.
7. Система смешивания (нанесение клея):
Точно и равномерно распыляет клей (обычно изоцианат MDI) и добавки (воск, водоотталкивающее средство и т. д.) на поверхность прядей.
Основное оборудование: включает системы подготовки смолы и высокоскоростные ротационные блендеры. Оборудование требует хорошей герметизации и легкой очистки от клея MDI.
Экономическая значимость: хотя клей MDI относительно дорог, его низкий расход, отсутствие формальдегида и пригодность для смешанных лиственных пород дают преимущества в общей стоимости и эффективности производства.
8. Ориентированно-формовочная машина:
Это фирменное оборудование производства OSB. При этом используются механические или электростатические методы ориентации прядей лицевого слоя по длине доски (продольное направление), тогда как пряди сердечника укладывают хаотично или в поперечном направлении, образуя трех- или многослойную структуру.
Тип: На экономичных производственных линиях обычно используются механические ориентирующие головки, которые являются отработанной технологией и просты в обслуживании.
9. Допечатная подготовка:
Применяет этап холодного предварительного прессования к рыхлому мату перед его подачей в горячий пресс. Это придает мату первоначальную прочность для облегчения транспортировки и загрузки в горячий пресс, а также уменьшает высоту открытия горячего пресса, тем самым повышая эффективность.
|
Этап 4: участок горячего прессования и постобработки. |
На этом этапе формируется доска.
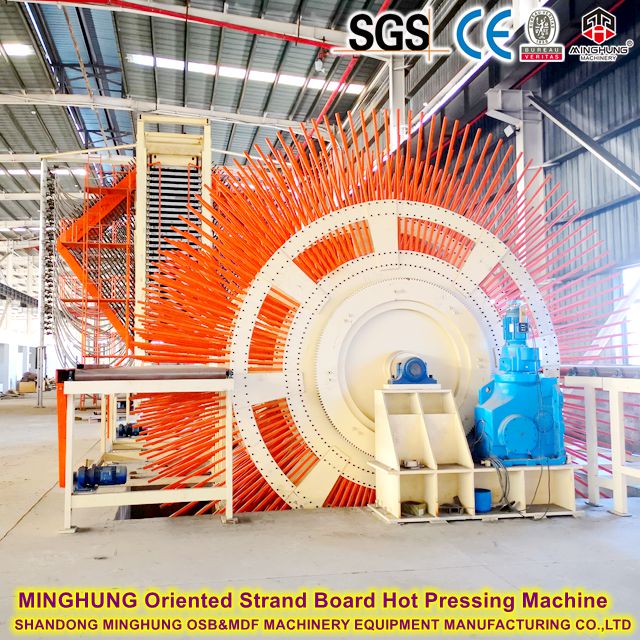
10. Непрерывный горячий пресс:
Подвергает коврик воздействию высокой температуры и давления, отверждая клей и прочно скрепляя пряди вместе, образуя плотную плиту.
Экономический выбор: Для производительности 250 000 м⊃3 оптимальным выбором является плоский пресс непрерывного действия. Несмотря на то, что единовременные инвестиции высоки, высокая эффективность производства, стабильное качество плит и уменьшенный припуск на шлифование делают его более экономичным в долгосрочной перспективе. Это «сердце» производственной линии, где сокращение затрат нецелесообразно.
11. Кулер и Тернер:
Равномерно охлаждает высокотемпературные плиты (>100°C), выходящие из горячего пресса, до температуры окружающей среды. Это предотвращает коробление платы и завершает пост-отверждение.
12. Система резки по размеру и штабелирования:
Распиливает сплошную доску до окончательных размеров в соответствии со спецификациями заказа (например, 1220x2440 мм, 1250x2500 мм) и автоматически укладывает их.
|
Этап 5: Секция шлифовки и упаковки |
13. Зона хранения и кондиционирования (необязательно, но важно):
Позволяет доскам отдыхать 24-48 часов в естественной среде. Это позволяет выровнять внутренние напряжения и стабилизировать содержание влаги, что повышает качество и стабильность последующего шлифования. Экономичная линия может использовать для этой цели простое складское помещение.
14. Двусторонняя широколенточная шлифовальная машина:
Точно шлифует верхнюю и нижнюю поверхности доски, чтобы обеспечить равномерную толщину и гладкую, ровную поверхность по всей доске, обеспечивая отличную основу для дальнейшей обработки или прямой продажи.
15. Автоматическая система упаковки и паллетирования:
Автоматически упаковывает готовые плиты (например, в термоусадочную пленку или связывает их в пакеты) и аккуратно укладывает их на поддоны для удобного хранения и транспортировки.
Какие породы хвойных пород используются для производства OSB?
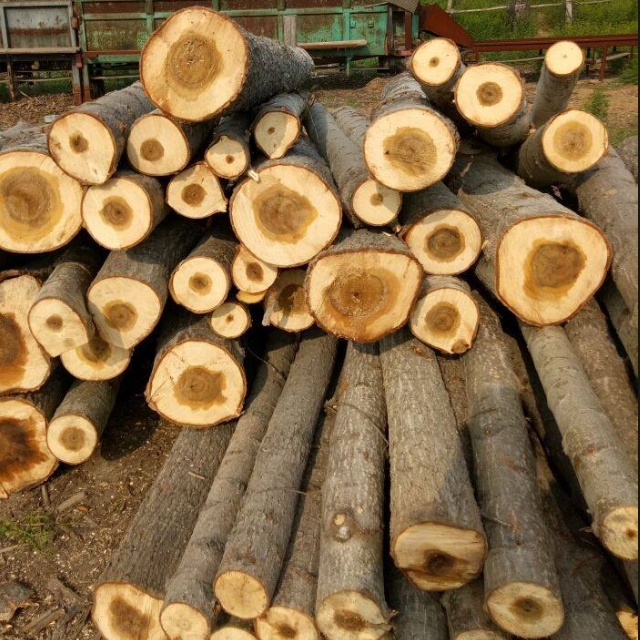
Для производства OSB (ориентированно-стружечной плиты) можно использовать самые разные породы древесины смешанных пород. Это существенное преимущество технологии OSB: она не зависит от какой-то одной породы деревьев и позволяет эффективно использовать различные малоценные древесные ресурсы небольшого диаметра.
|
I. Классификация по типу дерева |
1. Хвойные породы
Мягкая древесина обычно имеет длинные волокна и менее плотную структуру, что позволяет легко скручивать ее и является отличным сырьем для OSB.
Сосна: например, сосна Массон, сосна Слэш, сосна Лоблолли. Это один из наиболее часто используемых материалов для OSB во всем мире, известный своими хорошими характеристиками.
Ель: имеет прямые волокна и хорошую прочность, а также является идеальным сырьем.
Пихта, лиственница: Также можно использовать. Обратите внимание, что лиственница более плотная и может вызвать несколько больший износ режущих инструментов.
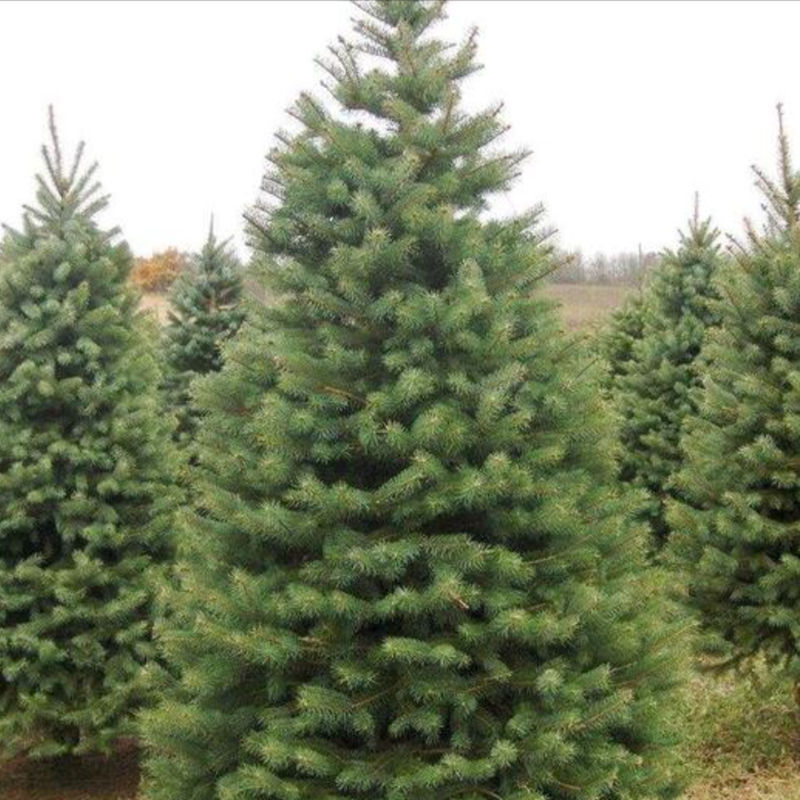
ель
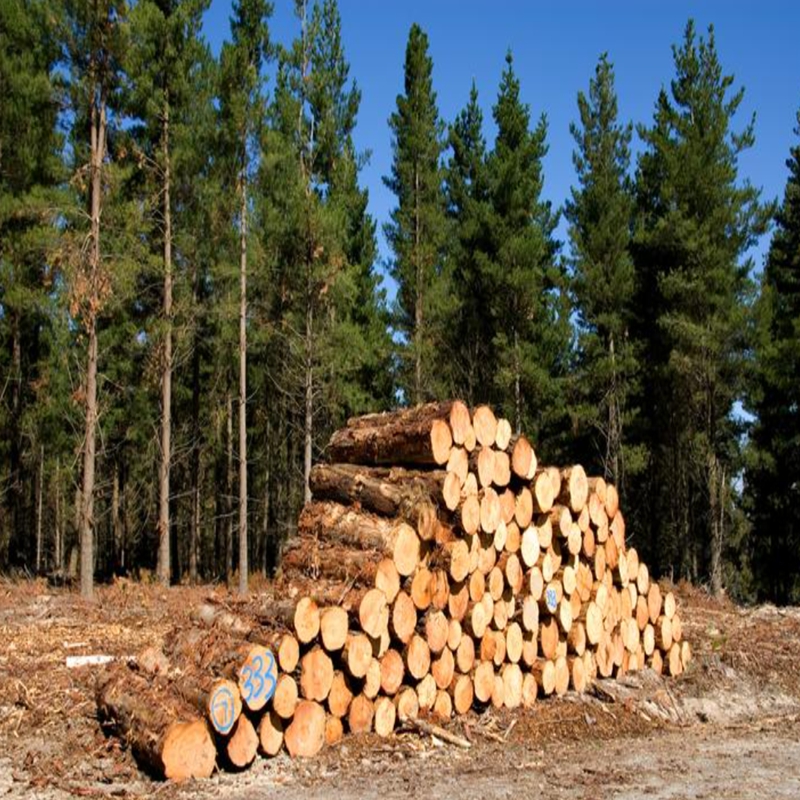
Монтерейская сосна
сосна
2. Лиственные породы
Лиственные породы имеют более короткие волокна и более высокую плотность, но их можно полностью использовать в производстве OSB с помощью соответствующих процессов, часто смешивая с хвойными породами.
Тополь: высококачественная лиственная древесина для производства OSB. Тополь растет быстро, имеет относительно мягкую древесину, легко поддающуюся обработке, и дает пряди с хорошей морфологией. Он широко используется во многих регионах (например, в Северной Америке, Европе, Китае).
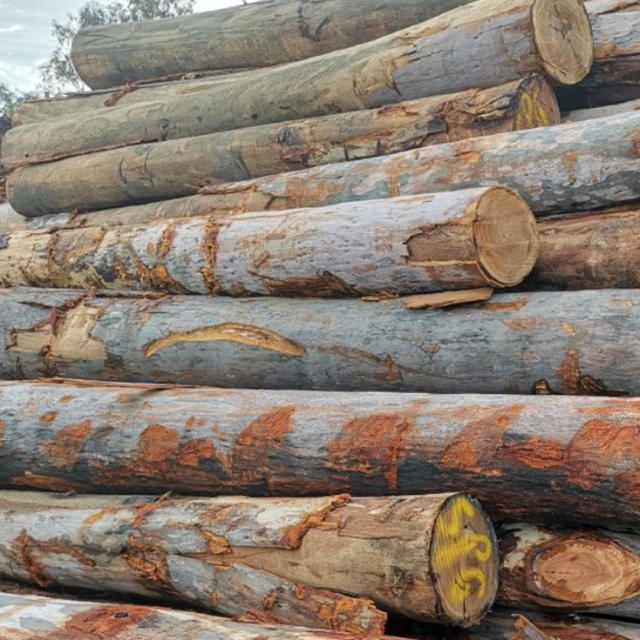
Эвкалипт: быстрорастущий вид с хорошими волокнами, но высокая плотность и твердость могут привести к повышенному износу оборудования. Параметры процесса скрутки и сушки требуют корректировки. Его часто смешивают с более мягкими породами древесины.
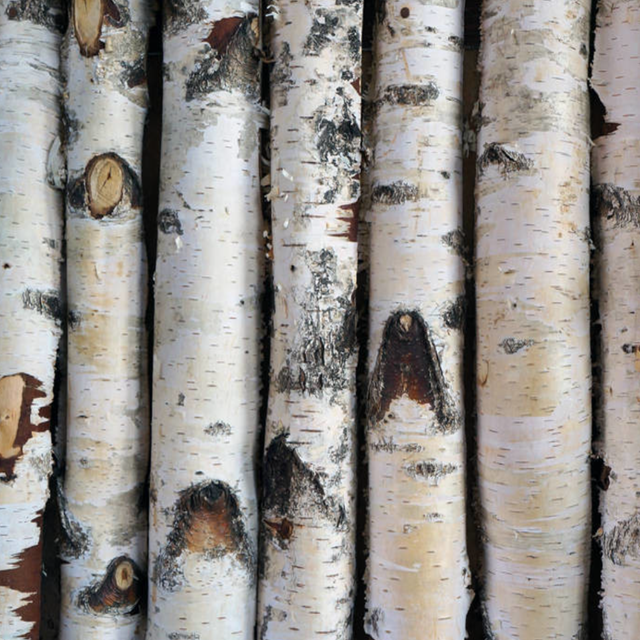
Береза, бук, клен: это обычные смешанные породы лиственных пород, подходящие для OSB, но их доля в смеси обычно поддерживается умеренной, чтобы избежать чрезмерного износа оборудования и повышенного расхода клея.
Другие лиственные породы малого диаметра: такие как ольха, ива, павловния и т. д.
|
II. Классификация по источнику сырья |
В этом суть концепции «смешанной древесины». Линия по производству OSB может использовать древесину из различных источников.
1. Древесина малого диаметра
Относится к бревнам небольшого размера, не соответствующим требованиям к пиломатериалам. Это основное сырье для OSB.
Прореживание древесины: небольшие или слабые деревья удаляются с плантаций, чтобы освободить место для роста других деревьев.
Уход за древесиной: древесина, образующаяся во время работ по уходу за лесом.
2. Уход за остатками
Ветки, верхушки и другие остатки после заготовки и ухода за лесом.
3. Обработка остатков
Побочные продукты деревообрабатывающих предприятий, доступные по очень низкой цене.
Плиты, кромки: побочные продукты, образующиеся при переработке бревен на лесопилках.
Фанерные сердцевины: центральная сердцевина, оставшаяся после шелушения шпона.
4. Нетрадиционное лигноцеллюлозное сырье.
В некоторых случаях можно использовать даже следующее:
Бамбук: благодаря длинным волокнам и высокой прочности его можно использовать для производства высокопроизводительных бамбуковых OSB.
Сельскохозяйственные отходы: например, пшеничная солома, рисовая солома и т. д. Однако для этого требуется совершенно другая производственная линия и клеи (обычно MDI), в результате чего получается «соломенная плита», которая по процессу и характеристикам отличается от традиционной OSB.
|
Как использовать смесь «разная древесина» |
Хотя OSB может обрабатывать «комбикорма», поддержание стабильного качества продукции требует внимания к следующим моментам:
1. Соотношение смеси видов: производственная линия требует относительно стабильного соотношения смеси сырья. Он не может работать на 100% хвойной древесине в один день и на 100% лиственной древесине на следующий. Базовое соотношение пород (например, 70% хвойных пород + 30% лиственных пород) обычно устанавливается и поддерживается настолько стабильно, насколько это возможно.
2. Плотность и влажность: разные виды имеют разную плотность и начальную влажность, что влияет на скрутку, параметры сушки и условия прессования. Производственной линии необходимы некоторые возможности для настройки процесса.
3. Содержание коры. Кора может повлиять на механические свойства и внешний вид плиты, а также увеличить расход клея. Экономичная производственная линия обычно устанавливает приемлемый верхний предел содержания коры (например, 5-10%) и контролирует его посредством операций окорки и/или сортировки.
4. Совместимость клея. К счастью, клей MDI, основная смола, используемая для OSB, обладает широкой совместимостью с различными породами древесины и хорошо сцепляется с различными смешанными породами древесины. Это ключевой технологический фактор, позволяющий OSB широко использовать смешанную древесину.
Сводная таблица
Категория |
Конкретные примеры |
Характеристики и примечания |
Высококачественные распространенные виды |
Сосна, Ель, Тополь |
Хорошее качество волокна, простота обработки, идеальное первичное сырье. |
Хорошее смешивание видов |
Эвкалипт, Береза, Ольха |
Пригоден к использованию, но может потребовать технологической корректировки; часто смешиваются с первичными видами. |
Дешевое сырье |
Древесина малого диаметра, Утончение древесины, Остатки обработки (плиты, кромки) |
Основная ценность технологии OSB; существенно снижает затраты на сырье. |