|
1-этап: чийки зат даярдоо бөлүмү |
Бул этаптын максаты - аралаш жыгач сыяктуу чийки материалдарды квалификациялуу жыгач чиптерине иштетүү.
1. Дебаркер (милдеттүү эмес):
аралаш катуу жыгач коюу кабыгы бар болсо же кум/шагылды көп камтыса, бир debarker борттун сапаты жана чаптама керектөө кабыгынын терс таасирин азайтуу үчүн сунуш кылынат.
Экономикалык кароо: Эгерде чийки заттын кабыгы аз болсо же тактайдын сырткы көрүнүшүнө талаптар өтө катуу болбосо, бул кадамды жөнөкөйлөтүп же калтырса болот. Кемчиликтерди кийинки тазалоо жана скрининг кадамдарында жоюуга болот.
2. Чыпкалоочу:
Чиптер журналдар, кичинекей диаметрлүү жыгач жана жыгач иштетүү калдыктары бирдиктүү өлчөмдөгү процесс микросхемаларына. Бул квалификациялуу жиптерди өндүрүү үчүн биринчи негизги жабдуулар.
Түрү: Диск чиппер, адатта, анын чоң кубаттуулугу жана туруктуу иштеши үчүн колдонулат.
3. Чип экраны жана кайра майдалагыч:
Чиптерди экранга чыгарат. Чоң өлчөмдөгү чиптер кайра майдалагычка кайра иштетүү үчүн жөнөтүлөт жана майда бөлүкчөлөр отун катары колдонулушу мүмкүн. Бир тектүү өлчөмдөгү, квалификациялуу чиптер гана кийинки баскычка өтөт. Бул жип сапатын камсыз кылуу үчүн негизги болуп саналат.
|
2-этап: Каптоо, кургатуу жана сорттоо бөлүмү |
Бул этаптын максаты кургак, таза жана туура өлчөмдөгү жиптерди өндүрүү болуп саналат.
4. Strander (Flaker):
Процесс чиптерин дизайн талаптарына жооп берген ичке, кууш жиптерге бөлөт. Бул OSBдин 'багытталган' структурасынын негизи болуп саналат.
Негизги пункт: Ал жиптин узундугунун, калыңдыгынын жана формасынын бирдейлигин камсыз кылууга тийиш.
5. Кургатуу системасы:
Аралаштыруу жана пресстөө процесстеринин талаптарын канааттандыруу үчүн жиптердин нымдуулугун 40%-60%дан так жана туруктуу төмөнкү деңгээлге чейин (адатта 2%-4%) азайтат.
Негизги жабдуулар: Эреже катары, натыйжалуу жана жетилген үч жолу же бир өтүүчү айлануучу барабан кургаткычтарды колдонот.
Жылуулук булагы: Экономикалык чечим көбүнчө биомасса менен иштетилүүчү (талка, чаң чаңы) ысык аба мешин колдонот, бул отундун чыгымдарын олуттуу кыскартат.
6. Страндын скрининг жана классификация системасы:
Скрининг: Кургатуу учурунда пайда болгон майда порошокту жок кылат.
Классификация: Көп кабаттуу титирөө экрандарын жиптерди майда бет катмарлуу жиптерге, одоно өзөк катмарлуу жиптерге жана чоң өлчөмдөгү жиптерге (кайра иштетүү үчүн кайра майдалагычка жөнөтүлөт) бөлүү үчүн колдонот. Бул беттин сапатын жана механикалык касиеттерин оптималдаштырган 'жакшы бет, орой өзөк' структурасына жетүү үчүн негизги кадам болуп саналат.
|
3-этап: аралаштыруу, калыптандыруу жана алдын ала басуу бөлүмү |
Бул OSB өндүрүшүнүн негизги техникалык этабы болуп саналат.
7. Аралаштыруу системасы (Клей колдонмо):
Киптердин бетине клей (адатта MDI изоцианаты) жана кошумчаларды (мом, суудан коргоочу ж.б.) так жана бирдей чачат.
Негизги жабдуулар: чайыр даярдоо системалары жана жогорку ылдамдыктагы айлануучу аралаштыргычтарды камтыйт. Жабдуу MDI клей үчүн жакшы мөөр жана жеңил тазалоону талап кылат.
Экономикалык актуалдуулугу: MDI жабышчаак салыштырмалуу кымбат болсо да, анын төмөнкү колдонуу ылдамдыгы, формальдегидсиз табияты жана аралаш катуу жыгачтарга ылайыктуулугу жалпы чыгымда жана өндүрүштүн натыйжалуулугунда артыкчылыктарды сунуш кылат.
8. Багытталган калыптандыруу машинасы:
Бул OSB өндүрүшүнүн кол жабдуулары болуп саналат. Ал тактайдын узундугу боюнча (узундук багыты) бет-катмар жиптерин багыттоо үчүн механикалык же электростатикалык ыкмаларды колдонот, ал эми өзөк-катмар жиптери туш келди же кайчылаш багытта салынып, үч же көп катмарлуу түзүлүштү түзөт.
Түрү: Экономикалык өндүрүш линиялары, адатта, жетилген технология жана тейлөөгө оңой болгон механикалык багыттоочу баштарды колдонушат.
9. Алдын ала басуу:
Бошогон килемчеге ысык пресске киргенге чейин муздак алдын ала басуу кадамын колдонот. Бул ысык пресске жеңил ташуу жана жүктөө үчүн килемчеге баштапкы күч берет, ошол эле учурда ысык пресстин ачылышынын бийиктигин азайтып, натыйжада натыйжалуулукту жогорулатат.
|
4-этап: Ысык басуу жана кайра иштетүү бөлүмү |
Бул коллегия такталган этап.
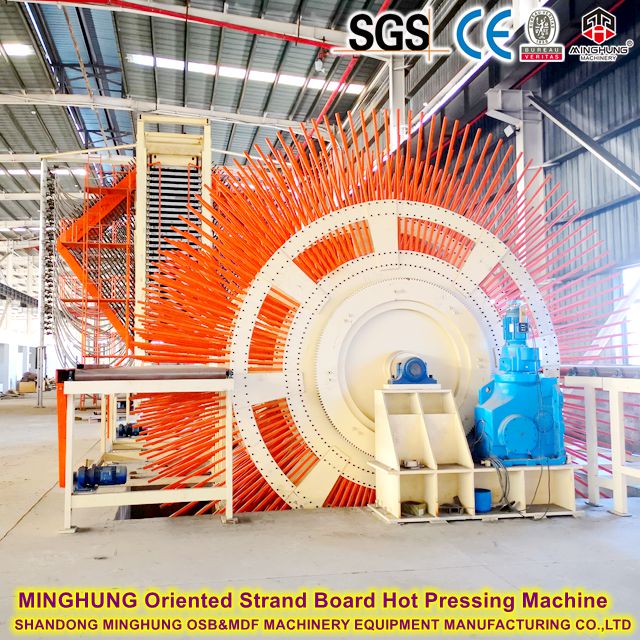
10. Үзгүлтүксүз ысык басуу:
Килемди жогорку температурага жана басымга дуушар кылып, жабышчаакты айыктырат жана жыш тактайды түзүү үчүн жиптерди бекем бириктирет.
Экономикалык тандоо: 250 000 m⊃3 сыйымдуулугу үчүн үзгүлтүксүз жалпак басуу оптималдуу тандоо болуп саналат. Жалгыз инвестициянын көлөмү жогору болсо да, анын өндүрүшүнүн жогорку натыйжалуулугу, тактайдын туруктуу сапаты жана кум чачуунун азайышы узак мөөнөттүү келечекте аны үнөмдүү кылат. Бул өндүрүш линиясынын 'жүрөгү' болуп саналат, анда чыгымдарды кыскартуу максатка ылайык эмес.
11. Кулер жана Тернер:
Температуралык такталарды (>100°C) ысык пресстен чөйрөнүн температурасына чейин бир калыпта муздатат. Бул тактайдын ийилишин алдын алат жана пост-каптоону аяктайт.
12. Өлчөмү боюнча кесүү жана стакалоо системасы:
Заказдын спецификацияларына ылайык үзгүлтүксүз тактаны акыркы өлчөмдөрдө (мисалы, 1220x2440mm, 1250x2500mm) аралайт жана аларды автоматтык түрдө тизет.
|
5-этап: Кумдоо жана таңгактоо бөлүмү |
13. Сактоо жана кондициялоо аймагы (милдеттүү эмес, бирок маанилүү):
Табигый шартта тактайларды 24-48 саат тыныгууга мүмкүндүк берет. Бул ички чыңалууларды теңдештирип, нымдуулукту турукташтырууга мүмкүндүк берет, бул кийинки тегиздөөнүн сапатын жана туруктуулугун жакшыртат. Экономикалык линия бул максат үчүн жөнөкөй сактоо аянтын колдоно алат.
14. Эки өлчөмдүү Wide-Rebel Sander:
Бир калыпта калыңдыгын жана бүт такта боюнча жылмакай, жалпак бетти камсыз кылуу үчүн тактайдын үстүнкү жана астыңкы беттерин так кумдап, андан ары кайра иштетүү же түз сатуу үчүн эң сонун негиз болуп берет.
15. Автоматтык пакеттөө жана паллеттөө системасы:
Даяр тактайларды автоматтык түрдө таңгактайт (мисалы, кичирейтүү же таңгактоо) жана аларды ыңгайлуу сактоо жана жеткирүү үчүн тыкан паллеттейт.
OSB өндүрүү үчүн жумшак жыгачтын кандай түрлөрү колдонулат?
OSB (Oriented Strand Board) өндүрүү үчүн 'аралаш катуу жыгачтын' көп түрү колдонулушу мүмкүн. Бул OSB технологиясынын олуттуу артыкчылыгы: ал бир дарак түрүнө таянбайт жана ар кандай аз баалуу, кичине диаметрдеги жыгач ресурстарын натыйжалуу пайдалана алат.
|
I. Дарактын түрү боюнча классификация |
1. Жумшак жыгачтар
Жумшак жыгачтар, адатта, узун жипчелерге жана бир аз тыгыз түзүлүшкө ээ, бул аларды жипке оңой жана OSB үчүн эң сонун чийки зат кылат.
Карагай: Массон Пайн, Slash Pine, Loblolly Pine сыяктуу. Бул дүйнө жүзү боюнча OSB үчүн эң көп колдонулган чийки заттын бири, анын жакшы иштеши менен белгилүү.
Карагай: Түз жипчелери жана жакшы күчү бар, ошондой эле идеалдуу чийки зат.
Пихта, Ларч: Ошондой эле колдонсо болот. Ларч тыгызыраак жана кесүүчү шаймандардын бир аз көбүрөөк эскиришине алып келиши мүмкүн экенин эске алыңыз.
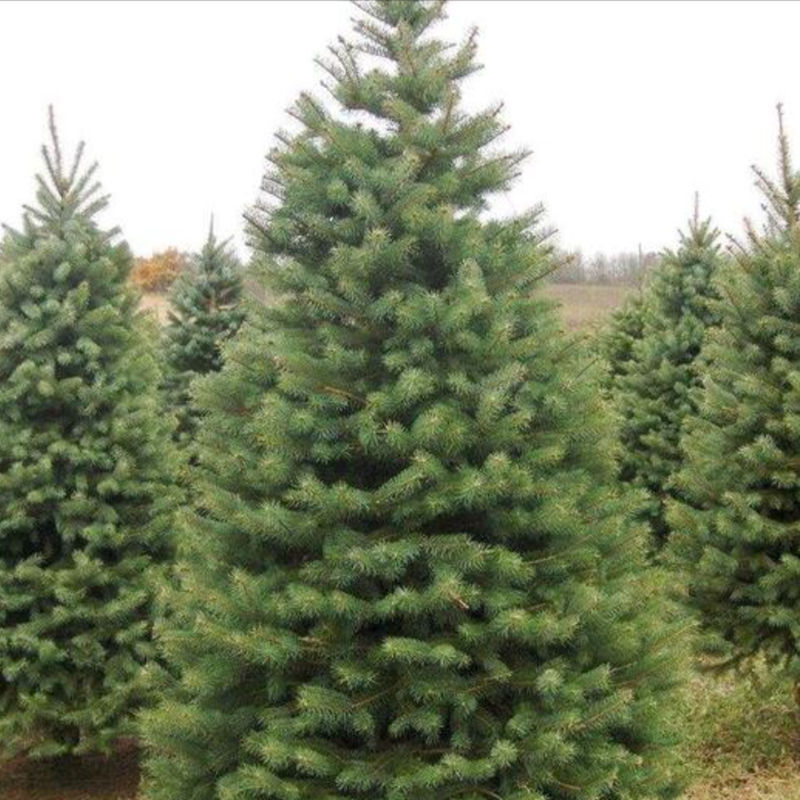
карагай
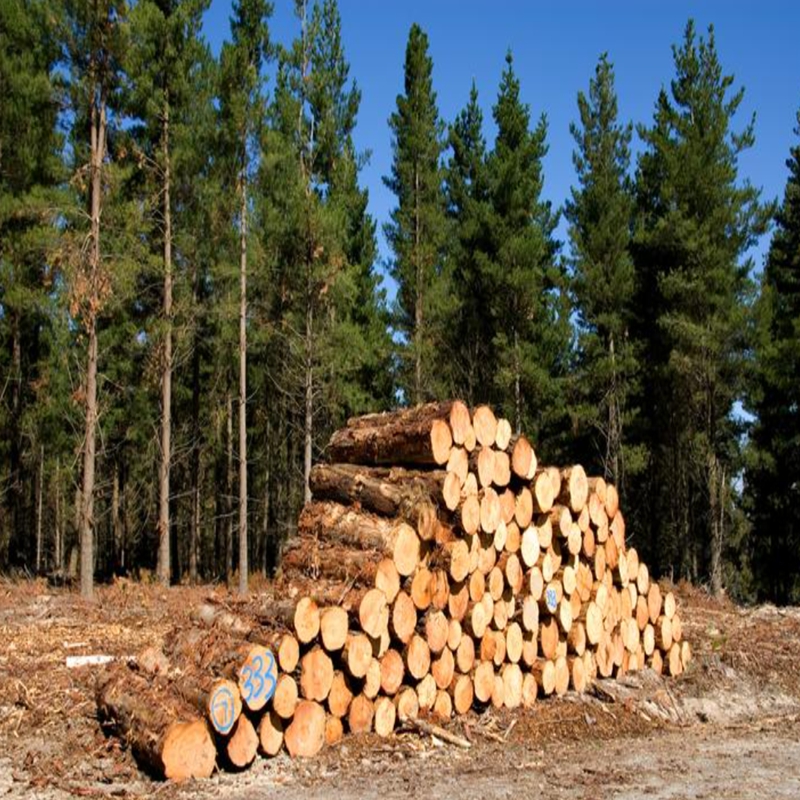
монтерей карагайы
карагай
2. Катуу жыгачтар
Катуу жыгачтар кыска жипчелерге жана жогорку тыгыздыкка ээ, бирок алар OSB өндүрүшүндө тийиштүү процесстер менен толук колдонулушу мүмкүн, көбүнчө жумшак жыгачтар менен аралаштырылат.
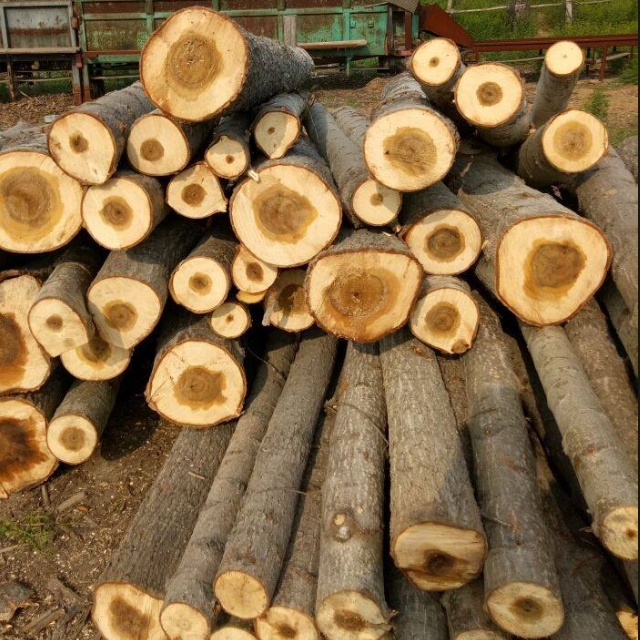
Терек: OSB өндүрүү үчүн жогорку сапаттагы катуу жыгач. Терек тез өсөт, жыгачы салыштырмалуу жумшак, аны иштетүү оңой, жиптери жакшы морфологиясы бар. Көптөгөн аймактарда (мисалы, Түндүк Америка, Европа, Кытай) кеңири колдонулат.
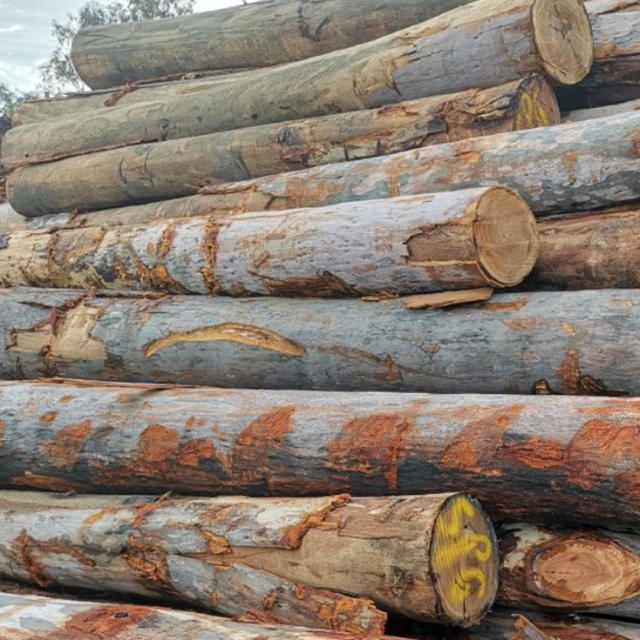
Eucalyptus: Жакшы жипчелери менен тез өсүүчү түр, бирок жогорку тыгыздык жана катуулугу жабдуулардын эскиришине алып келиши мүмкүн. Каптоо жана кургатуу процессинин параметрлерин тууралоо керек. Ал көбүнчө жумшак жыгач менен аралаштырылат.
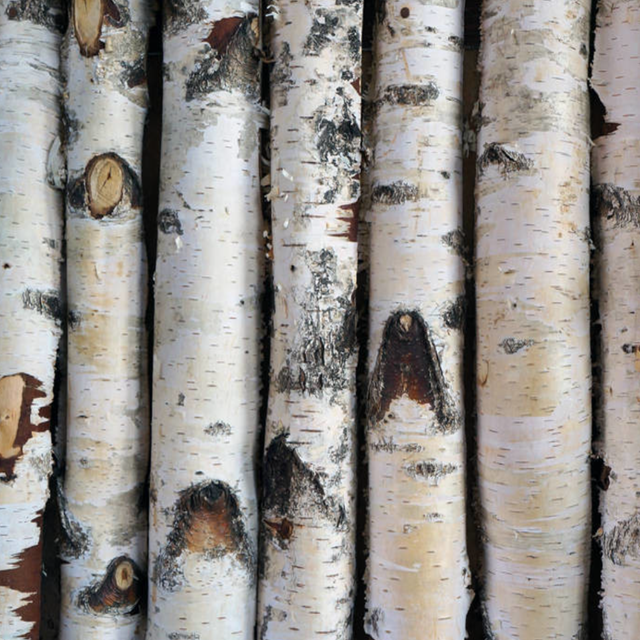
Кайың, Бук, Клен: Бул OSB үчүн ылайыктуу жалпы аралаш катуу жыгачтар, бирок алардын аралашмадагы үлүшү жабдуулардын ашыкча эскиришинен жана жабышчаак керектөөнүн көбөйүшүнө жол бербөө үчүн орточо деңгээлде кармалат.
Башка кичинекей диаметрдеги катуу жыгачтар: мисалы, Олдер, тал, Пауловния ж.б.
|
II. Чийки зат булагы боюнча классификация |
Бул 'аралаш катуу жыгач' концепциясынын өзөгү. OSB өндүрүш линиясы ар кандай булактардан жыгачты колдоно алат.
1. Чакан диаметрдеги жыгач
Кесилген жыгачтар үчүн техникалык талаптарга жооп бербеген кичинекей журналдарды билдирет. Бул OSB үчүн негизги чийки зат болуп саналат.
Жыгачтарды жукартуу: Башка дарактардын өсүшүнө орун түзүү үчүн плантациялардан алынып салынган кичинекей же алсыз дарактар.
Жыгачтарды багуу: токойду багуу иштеринде пайда болгон жыгач.
2. Калдыктарды кароо
Токойду жыйноодон жана багуудан кийинки бутактар, чокулар жана башка калдыктар.
3. Кайра иштетүү калдыктары
Жыгач иштетүүчү заводдордун кошумча продуктулары өтө арзан баада.
Плиталар, жээктер: пилорама журналдарды иштетүүдө пайда болгон кошумча продуктулар.
Фанера өзөктөрү: шпон пилингден кийин калган борбордук өзөк.
4. Салттуу эмес лигноцеллюлоздук чийки зат
Кээ бир учурларда, ал тургай, төмөнкүлөр колдонулушу мүмкүн:
Бамбук: узун жипчелер жана жогорку күч менен, ал жогорку натыйжалуу Bamboo OSB өндүрүү үчүн колдонулушу мүмкүн.
Айыл чарба калдыктары: Буудай саман, күрүч саман ж.б.у.с. Бирок бул үчүн таптакыр башка өндүрүш линиясы жана чаптамалар (адатта MDI) талап кылынат, натыйжада 'саман тактасы' жараяны жана иштеши боюнча салттуу OSBден айырмаланат.
|
'Ар кандай жыгач' аралашмасын кантип колдонуу керек |
OSB 'аралаш тоют' көтөрө алса да, өндүрүштүн туруктуу сапатын сактоо төмөнкү пункттарга көңүл бурууну талап кылат:
1. Түрлөрдүн аралашма катышы: өндүрүш линиясы салыштырмалуу туруктуу чийки зат аралашмасын талап кылат. Ал бир күнү 100% жумшак жыгачта, экинчи күнү 100% катуу жыгачта иштей албайт. Негизги түрлөрдүн аралашма катышы (мисалы, 70% жумшак жыгач + 30% катуу жыгач) адатта белгиленет жана мүмкүн болушунча туруктуу сакталат.
2. Тыгыздык жана нымдуулук мазмуну: Ар кандай түрлөрдүн ар кандай тыгыздыгы жана баштапкы нымдуулугу бар, алар бүктөлүүгө, кургатуу параметрлерине жана басуу шарттарына таасир этет. Өндүрүш линиясы процессти тууралоо үчүн кээ бир мүмкүнчүлүктөрдү талап кылат.
3. Кабыгынын мазмуну: Кабык тактайдын механикалык касиеттерине жана көрүнүшүнө таасир этет жана жабышчаак керектөөнү көбөйтөт. Экономикалык өндүрүш линиясы, адатта, кабыктын мазмуну үчүн алгылыктуу жогорку чегин белгилейт (мисалы, 5%-10%) жана аны кабыгынан тазалоо жана/же сүзүү операциялары аркылуу көзөмөлдөйт.
4. Чаптама шайкештик: Бактыга жараша, MDI жабышчаак, OSB үчүн колдонулган негизги чайыр, ар кандай жыгач түрлөрү менен кеңири шайкеш келет жана ар кандай аралаш катуу жыгачтар менен жакшы байланышат. Бул OSB аралаш жыгачты кеңири колдонууга мүмкүндүк берүүчү негизги технологиялык камсыздоочу.
Жыйынтык таблица
Категория |
Конкреттүү мисалдар |
Мүнөздөмөлөр & Эскертүүлөр |
Жогорку сапаттагы жалпы түрлөр |
Карагай, карагай, терек |
Жакшы була сапаты, иштетүү үчүн жеңил, идеалдуу баштапкы чийки зат. |
Жакшы аралаштыргыч түрлөрү |
Эвкалипт, кайың, алдер |
Колдонууга ылайыктуу, бирок процессти тууралоону талап кылышы мүмкүн; көбүнчө негизги түрлөрү менен аралашат. |
Төмөн баалуу сырьёлор |
Чакан диаметрлүү жыгач, жукартуу жыгач, кайра иштетүү калдыктары (плиталар, четтери) |
OSB технологиясынын негизги мааниси; сырьёнун чыгымдалышын бир кыйла азайтат. |