|
Fase 1: Sectie Voorbereiding van grondstoffen |
Het doel van deze fase is het verwerken van grondstoffen zoals gemengd hardhout tot gekwalificeerde houtsnippers.
1. Ontschorser (optioneel):
Als het gemengde hardhout dikke schors heeft of veel zand/grind bevat, wordt een ontschorser aanbevolen om de negatieve invloed van schors op de plaatkwaliteit en het lijmverbruik te verminderen.
Economische overweging: Deze stap kan worden vereenvoudigd of weggelaten als de grondstof een laag schorsgehalte heeft of als de eisen voor het uiterlijk van de plaat niet extreem zijn. Gebreken kunnen worden verholpen in daaropvolgende reinigings- en screeningstappen.
2. Versnipperaar:
Verspant boomstammen, hout met een kleine diameter en houtverwerkingsresten tot proceschips van uniforme grootte. Dit is de eerste belangrijke uitrusting voor het produceren van gekwalificeerde strengen.
Type: Een schijfversnipperaar wordt doorgaans gebruikt vanwege zijn grote capaciteit en stabiele werking.
3. Chipscherm en herbreker:
Screent de chips. Extra grote spanen worden teruggestuurd naar de herbreker voor verdere verwerking, en fijne deeltjes kunnen als brandstof worden gebruikt. Alleen gekwalificeerde chips van gelijke grootte gaan door naar de volgende fase. Dit is van fundamenteel belang voor het garanderen van de kwaliteit van de strengen.
|
Fase 2: Stranding-, droog- en sorteersectie |
Het doel van deze fase is om droge, schone lokken van de juiste maat te produceren.
4. Strander (Flaker):
Schaaft de proceschips in dunne, smalle strengen die aan de ontwerpvereisten voldoen. Dit is de basis van de 'georiënteerde' structuur van OSB.
Kernpunt: Het moet de uniformiteit van de strenglengte, -dikte en -vorm garanderen.
5. Droogsysteem:
Verlaagt het vochtgehalte van de strengen van 40%-60% naar een nauwkeurig en stabiel laag niveau (doorgaans 2%-4%) om te voldoen aan de eisen van de meng- en persprocessen.
Kernapparatuur: Maakt doorgaans gebruik van efficiënte en volwassen drievoudige of enkele doorgang roterende trommeldrogers.
Warmtebron: Een economische oplossing maakt vaak gebruik van een op biomassa gestookte heteluchtoven (zaagsel, schuurstof), waardoor de brandstofkosten aanzienlijk worden verlaagd.
6. Strandscreening- en classificatiesysteem:
Screening: Verwijdert fijn poeder dat ontstaat tijdens het drogen.
Classificatie: Maakt gebruik van trilzeven met meerdere dekken om de strengen te scheiden in fijne strengen met een oppervlaktelaag, grove strengen met een kernlaag en extra grote strengen (die voor herverwerking naar een slijpmachine worden teruggestuurd). Dit is een belangrijke stap voor het bereiken van de structuur 'fijn oppervlak, grove kern', die de oppervlaktekwaliteit en mechanische eigenschappen optimaliseert.
|
Fase 3: sectie voor mengen, vormen en voorpersen |
Dit is de technische kernfase van de OSB-productie.
7. Mengsysteem (lijmtoepassing):
Spuit nauwkeurig en gelijkmatig lijm (meestal MDI-isocyanaat) en additieven (was, waterafstotend, enz.) op het oppervlak van de strengen.
Kernuitrusting: Inclusief harsvoorbereidingssystemen en snelle roterende blenders. Apparatuur vereist een goede afdichting en eenvoudige reiniging voor MDI-lijm.
Economische relevantie: Hoewel MDI-lijm relatief duur is, bieden het lage verbruik, het formaldehyde-vrije karakter en de geschiktheid voor gemengd hardhout voordelen op het gebied van totale kosten en productie-efficiëntie.
8. Georiënteerde vormmachine:
Dit is de kenmerkende uitrusting van OSB-productie. Er wordt gebruik gemaakt van mechanische of elektrostatische methoden om de strengen van de oppervlaktelaag langs de lengte van de plaat te oriënteren (longitudinale richting), terwijl de strengen van de kernlaag willekeurig of in dwarsrichting worden gelegd, waardoor een drie- of meerlaagse structuur ontstaat.
Type: Economische productielijnen maken doorgaans gebruik van mechanische richtkoppen, die een volwassen technologie zijn en gemakkelijk te onderhouden zijn.
9. Prepress:
Past een koude voorpersstap toe op de losse mat voordat deze de hete pers ingaat. Dit geeft de mat initiële sterkte voor gemakkelijker transport en laden in de hete pers, terwijl ook de openingshoogte van de hete pers wordt verminderd, waardoor de efficiëntie wordt verbeterd.
|
Fase 4: Heetpers- en nabewerkingsgedeelte |
Dit is de fase waarin het bestuur definitief wordt gemaakt.
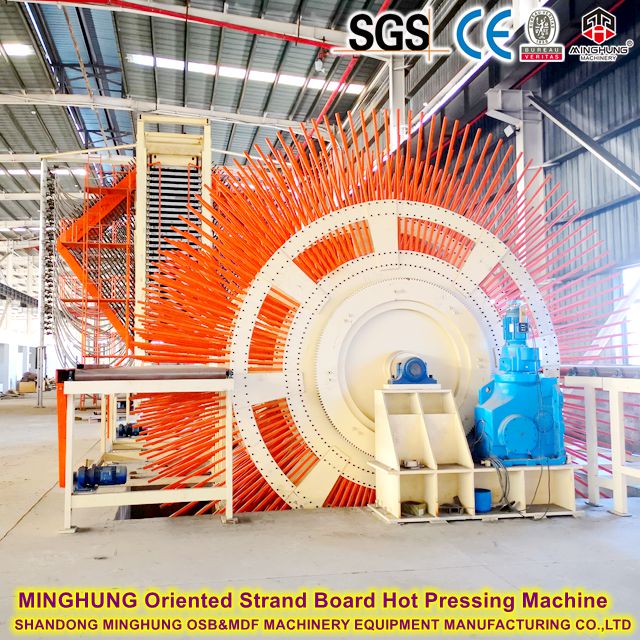
10. Continue hete pers:
Onderwerpt de mat aan hoge temperaturen en druk, waardoor de lijm uithardt en de strengen stevig aan elkaar worden gebonden om een dichte plaat te vormen.
Economische keuze: Voor een capaciteit van 250.000 m³ is een continue vlakpers de optimale keuze. Hoewel de enkele investering hoog is, maken de hoge productie-efficiëntie, de stabiele plaatkwaliteit en de beperkte schuurcapaciteit het op de lange termijn zuiniger. Dit is het 'hart' van de productielijn, waar kostenbesparingen niet aan te raden zijn.
11. Koeler en Turner:
Koelt de hogetemperatuurplaten (>100°C) die de hete pers verlaten gelijkmatig af tot omgevingstemperatuur. Dit voorkomt kromtrekken van de plaat en voltooit de naharding.
12. Op maat te knippen en stapelsysteem:
Zaagt de continue plaat in de uiteindelijke afmetingen volgens de bestelspecificaties (bijvoorbeeld 1220x2440 mm, 1250x2500 mm) en stapelt deze automatisch.
|
Fase 5: Schuur- en verpakkingsgedeelte |
13. Opslag- en conditioneringsruimte (optioneel maar belangrijk):
Laat de planken 24-48 uur rusten in een natuurlijke omgeving. Hierdoor kunnen interne spanningen worden geëgaliseerd en kan het vochtgehalte worden gestabiliseerd, wat de kwaliteit en stabiliteit van het daaropvolgende schuren verbetert. Een economische lijn kan hiervoor een eenvoudige opslagruimte gebruiken.
14. Dubbeldimensionale breedbandschuurmachine:
Schuurt nauwkeurig de boven- en onderkant van de plaat om een uniforme dikte en een glad, vlak oppervlak over de hele plaat te garanderen, wat een uitstekende basis vormt voor verdere verwerking of directe verkoop.
15. Automatisch verpakkings- en palletiseersysteem:
Verpakt de afgewerkte platen automatisch (bijvoorbeeld in krimpfolie of bundelen) en palletiseert ze netjes voor gemakkelijke opslag en verzending.
Welke soorten naaldhout worden gebruikt voor de productie van OSB?
Voor de productie van OSB (Oriented Strand Board) kan een grote verscheidenheid aan 'gemengd hardhout' worden gebruikt. Dit is een aanzienlijk voordeel van de OSB-technologie: deze is niet afhankelijk van één enkele boomsoort en kan op efficiënte wijze gebruik maken van verschillende houtbronnen met een lage waarde en een kleine diameter.
|
I. Classificatie per boomtype |
1. Naaldhout
Naaldhout heeft doorgaans lange vezels en een minder dichte structuur, waardoor het gemakkelijk te vlechten is en een uitstekende grondstof voor OSB is.
Grenen: Zoals Masson Pine, Slash Pine, Loblolly Pine. Dit is wereldwijd een van de meest gebruikte grondstoffen voor OSB en staat bekend om zijn goede prestaties.
Sparrenhout: Heeft rechte vezels en goede sterkte, tevens een ideale grondstof.
Spar, Lariks: Kan ook gebruikt worden. Houd er rekening mee dat Lariks een hogere dichtheid heeft en een iets hogere slijtage aan snijgereedschappen kan veroorzaken.
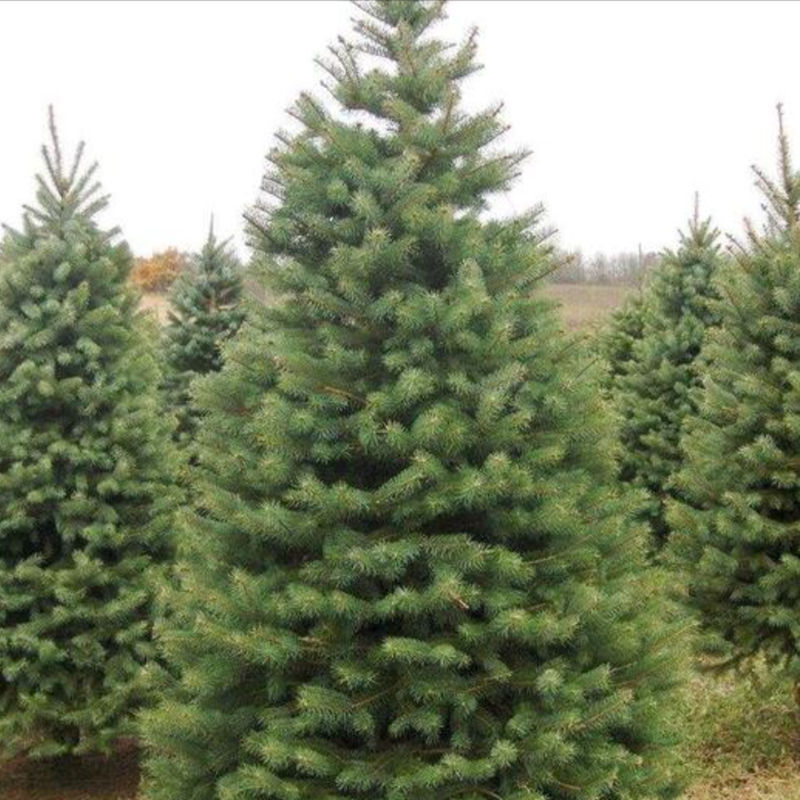
sparren
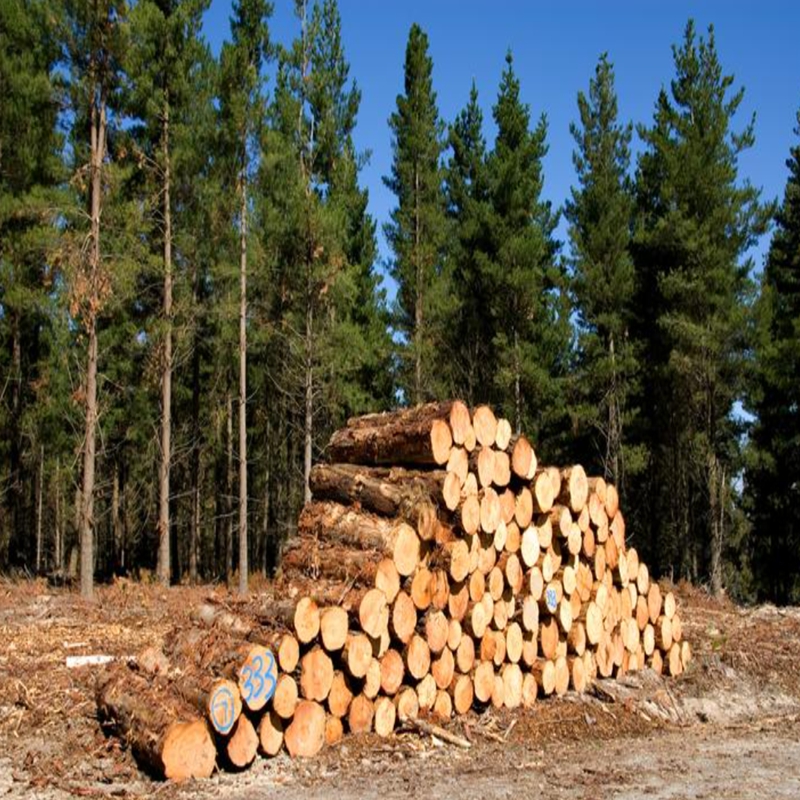
Monterey-pijnboom
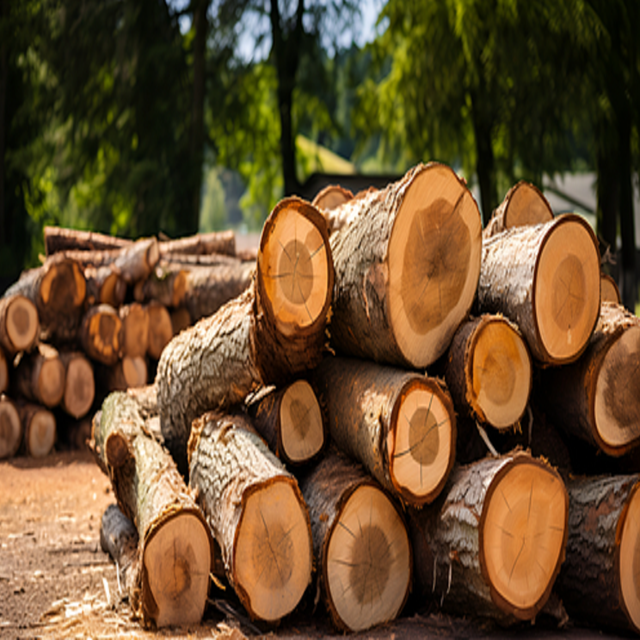
pijnboom
2. Hardhout
Hardhout heeft kortere vezels en een hogere dichtheid, maar kan met de juiste processen volledig worden gebruikt bij de productie van OSB, vaak gemengd met zachthout.
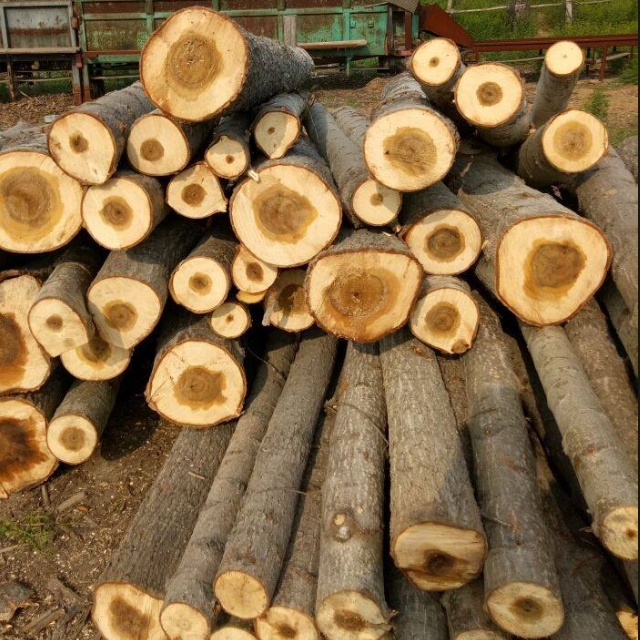
Populier: Een hoogwaardig hardhout voor de productie van OSB. Populier groeit snel, heeft relatief zacht hout dat gemakkelijk te verwerken is en levert strengen op met een goede morfologie. Het wordt veel gebruikt in veel regio's (bijvoorbeeld Noord-Amerika, Europa, China).
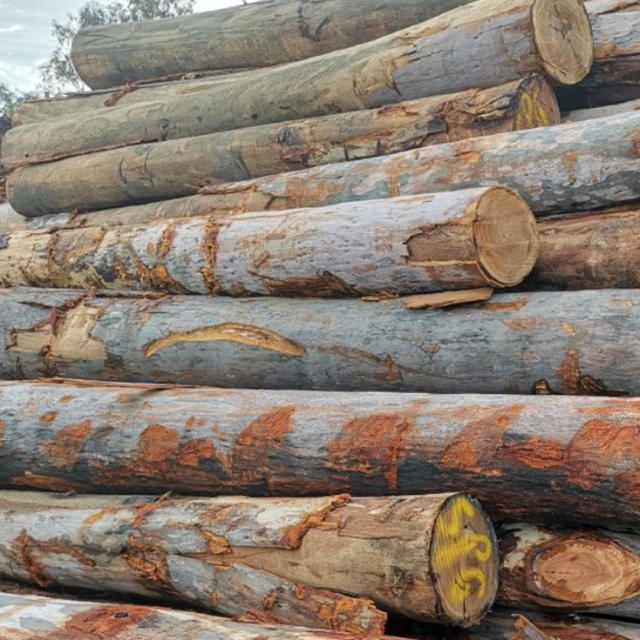
Eucalyptus: Een snelgroeiende soort met goede vezels, maar een hoge dichtheid en hardheid kan leiden tot verhoogde slijtage van de apparatuur. Procesparameters voor stranding en droging moeten worden aangepast. Het wordt vaak gemengd met zachtere houtsoorten.
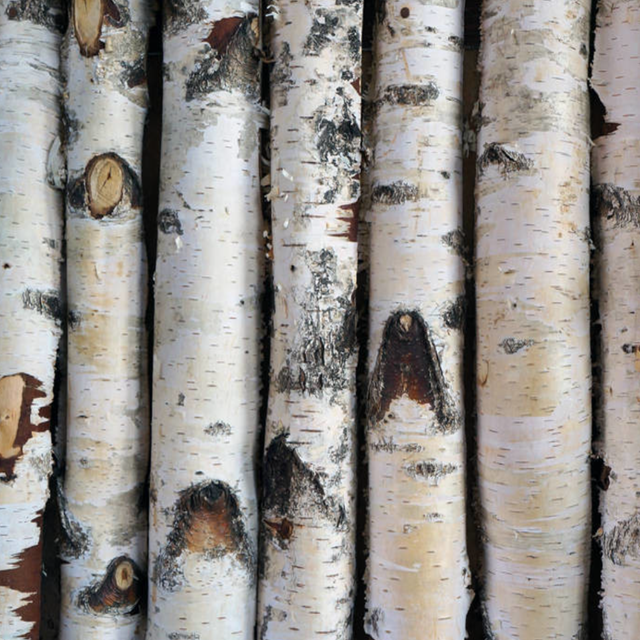
Berken, Beuken, Esdoorn: Dit zijn gewone gemengde hardhoutsoorten die geschikt zijn voor OSB, maar hun aandeel in de mix wordt meestal gematigd gehouden om overmatige slijtage van de apparatuur en een verhoogd lijmverbruik te voorkomen.
Ander hardhout met een kleine diameter: zoals els, wilg, paulownia, enz.
|
II. Classificatie per grondstofbron |
Dit is de kern van het 'gemengd hardhout'-concept. Een OSB-productielijn kan hout uit verschillende bronnen gebruiken.
1. Hout met een kleine diameter
Verwijst naar kleine houtblokken die niet voldoen aan de specificaties voor gezaagd hout. Dit is de primaire grondstof voor OSB.
Uitdunnend hout: Kleine of zwakke bomen die van plantages worden verwijderd om ruimte te maken voor de groei van andere bomen.
Hout verzorgen: Hout dat wordt gegenereerd tijdens bosonderhoudswerkzaamheden.
2. Residuen verzorgen
Takken, toppen en andere restjes na het oogsten en verzorgen van bossen.
3. Verwerking van residuen
Bijproducten van houtverwerkingsfabrieken, tegen zeer lage kosten verkrijgbaar.
Platen, randen: bijproducten die ontstaan wanneer zagerijen boomstammen verwerken.
Multiplexkernen: De centrale kern die overblijft na het afpellen van het fineer.
4. Niet-traditionele lignocellulosegrondstoffen
In sommige gevallen kan zelfs het volgende worden gebruikt:
Bamboe: Met lange vezels en hoge sterkte kan het worden gebruikt om hoogwaardige Bamboo OSB te produceren.
Landbouwresiduen: zoals tarwestro, rijststro, enz. Dit vereist echter een compleet andere productielijn en lijmen (meestal MDI), wat resulteert in 'strokarton', dat qua proces en prestaties verschilt van traditioneel OSB.
|
Hoe het mengsel 'divers hout' te gebruiken |
Hoewel OSB overweg kan met 'mengvoer', vereist het handhaven van een stabiele productiekwaliteit aandacht voor de volgende punten:
1. Soortenmengverhouding: De productielijn vereist een relatief stabiele mengverhouding van grondstoffen. De ene dag kan hij niet op 100% zachthout draaien en de volgende dag op 100% hardhout. Meestal wordt een basissoortmengverhouding (bijvoorbeeld 70% zachthout + 30% hardhout) ingesteld en zo stabiel mogelijk gehandhaafd.
2. Dichtheid en vochtgehalte: Verschillende soorten hebben verschillende dichtheden en aanvankelijke vochtgehalten, die de stranding, droogparameters en persomstandigheden beïnvloeden. De productielijn heeft enige mogelijkheid nodig voor procesaanpassing.
3. Schorsinhoud: Schors kan de mechanische eigenschappen en het uiterlijk van de plaat beïnvloeden en het lijmverbruik verhogen. Een economische productielijn stelt doorgaans een aanvaardbare bovengrens voor het schorsgehalte vast (bijvoorbeeld 5%-10%) en controleert deze door middel van ontschorsing en/of screening.
4. Compatibiliteit van lijmen: Gelukkig is MDI-lijm, de primaire hars die voor OSB wordt gebruikt, breed compatibel met verschillende houtsoorten en hecht hij goed aan verschillende gemengde hardhoutsoorten. Dit is een belangrijke technologische factor die OSB in staat stelt gemengd hout op grote schaal te gebruiken.
Overzichtstabel
Categorie |
Specifieke voorbeelden |
Kenmerken & Opmerkingen |
Hoogwaardige algemene soorten |
Den, spar, populier |
Goede vezelkwaliteit, makkelijk te verwerken, ideale primaire grondstoffen. |
Goede mengsoorten |
Eucalyptus, berk, els |
Geschikt voor gebruik, maar vereist mogelijk procesaanpassingen; vaak vermengd met primaire soorten. |
Grondstoffen met een lage waarde |
Hout met kleine diameter, Dunhout, Verwerkingsresten (platen, randen) |
De kernwaarde van OSB-technologie; verlaagt de grondstofkosten aanzienlijk. |