|
Этап 1: Секцыя падрыхтоўкі сыравіны |
Мэтай гэтага этапу з'яўляецца перапрацоўка сыравіны, такой як змешаная драўніна лісцяных парод, у кваліфікаваную драўняную дранку.
1. Акарка (дадаткова):
Калі змешаная драўніна цвёрдых парод мае тоўстую кару або ўтрымлівае шмат пяску/жвіру, для памяншэння негатыўнага ўплыву кары на якасць дошкі і расход клею рэкамендуецца ачышчальнік.
Эканамічныя меркаванні: гэты этап можна спрасціць або прапусціць, калі сыравіна мае нізкае ўтрыманне кары або калі патрабаванні да вонкавага выгляду дошкі не з'яўляюцца экстрэмальнымі. Недахопы можна ліквідаваць на наступных этапах ачысткі і праверкі.
2. Драбнілка:
Разбівае бярвёны, драўніну малога дыяметра і рэшткі дрэваапрацоўкі на тэхналагічную шчэпку аднолькавага памеру. Гэта першае ключавое абсталяванне для вытворчасці якасных пасмаў.
Тып: Дыскавы здрабняльнік звычайна выкарыстоўваецца з-за яго вялікай магутнасці і стабільнай працы.
3. Грохот і драбнілка:
Экран чыпсы. Вялікія памеры габлюшкі адпраўляюцца назад у паўторную драбнілку для далейшай апрацоўкі, а дробныя часціцы можна выкарыстоўваць у якасці паліва. Толькі кваліфікаваныя чыпы аднолькавага памеру пераходзяць на наступны этап. Гэта важна для забеспячэння якасці пасмы.
|
Этап 2: секцыя скручвання, сушкі і сартавання |
Мэта гэтага этапу - атрымаць сухія, чыстыя пасмы патрэбнага памеру.
4. Страндэр (Флэйкер):
Стругае тэхналагічную стружку на тонкія вузкія ніткі, якія адпавядаюць патрабаванням канструкцыі. Гэта аснова «арыентаванай» структуры OSB.
Ключавы момант: ён павінен забяспечваць аднастайнасць даўжыні, таўшчыні і формы пасмаў.
5. Сістэма сушкі:
Зніжае ўтрыманне вільгаці ў пасмах з 40%-60% да дакладнага і стабільна нізкага ўзроўню (звычайна 2%-4%), каб адпавядаць патрабаванням працэсаў змешвання і прэсавання.
Асноўнае абсталяванне: звычайна выкарыстоўваюцца эфектыўныя і спелыя трохпраходныя або аднапраходныя ротарныя барабанныя сушылкі.
Крыніца цяпла: эканамічнае рашэнне часта выкарыстоўвае печ з гарачым паветрам на біямасе (пілавінне, пыл ад шліфавальнай машыны), што значна зніжае выдаткі на паліва.
6. Сістэма адбору і класіфікацыі нітак:
Адсейванне: выдаляе дробны парашок, які ўтвараецца падчас сушкі.
Класіфікацыя: выкарыстоўваецца шматдэкавае вібрасіта для падзелу пасмаў на тонкія ніткі асабовага пласта, грубыя ніткі асноўнага пласта і буйныя ніткі (якія адпраўляюцца назад у мясарубку для паўторнай апрацоўкі). Гэта ключавы крок для дасягнення структуры 'тонкая паверхня, грубы стрыжань', якая аптымізуе якасць паверхні і механічныя ўласцівасці.
|
Этап 3: секцыя змешвання, фармавання і папярэдняга прэсавання |
Гэта асноўны тэхнічны этап вытворчасці OSB.
7. Сістэма змешвання (нанясенне клею):
Дакладна і раўнамерна распыляе клей (звычайна MDI-ізацыянат) і дадаткі (воск, воданепрымальны сродак і г.д.) на паверхню пасмаў.
Асноўнае абсталяванне: уключае сістэмы падрыхтоўкі смалы і высакахуткасныя ротарныя блендеры. Абсталяванне патрабуе добрай герметызацыі і лёгкай ачысткі для клею MDI.
Эканамічная значнасць: Нягледзячы на тое, што клей MDI адносна дарагі, яго нізкі ўзровень выкарыстання, адсутнасць фармальдэгіду і прыгоднасць для змешаных лісцяных парод даюць перавагі ў агульным кошце і эфектыўнасці вытворчасці.
8. Арыентаваная фармовачная машына:
Гэта фірменнае абсталяванне вытворчасці OSB. Ён выкарыстоўвае механічныя або электрастатычныя метады для арыентацыі нітак асабовага пласта ўздоўж даўжыні дошкі (падоўжны кірунак), у той час як ніткі асноўнага пласта ўкладваюцца ў выпадковым парадку або ў папярочным кірунку, утвараючы трох- або шматслаёвую структуру.
Тып: на эканамічных вытворчых лініях звычайна выкарыстоўваюцца механічныя арыентуючыя галоўкі, якія з'яўляюцца развітай тэхналогіяй і простыя ў абслугоўванні.
9. Падрыхтоўка да друку:
Прымяняе стадыю халоднага папярэдняга прэсавання да друзлага мата перад тым, як ён паступіць у гарачы прэс. Гэта надае маты першапачатковую трываласць для палягчэння транспарціроўкі і загрузкі ў гарачы прэс, а таксама памяншае вышыню адкрыцця гарачага прэса, тым самым павышаючы эфектыўнасць.
|
Этап 4: Секцыя гарачага прэсавання і наступнай апрацоўкі |
Гэта этап, на якім дошка завяршаецца.
10. Бесперапынны гарачы націск:
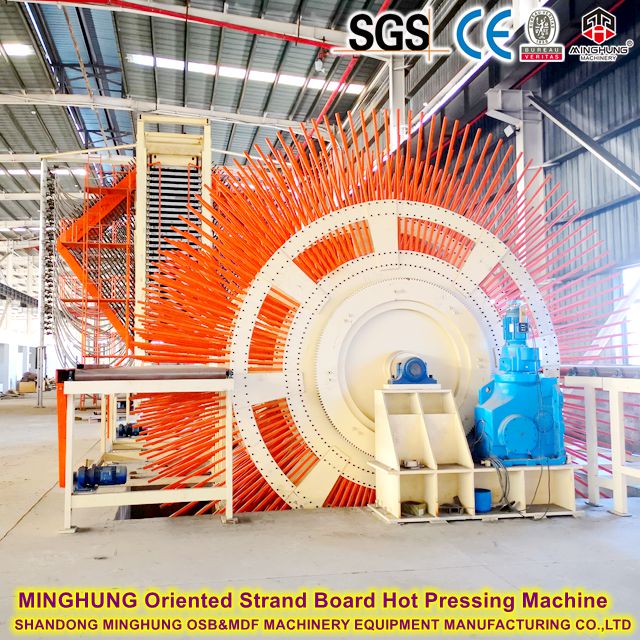
Падвяргае мат высокай тэмпературы і ціску, цвярдзеючы клей і трывала злучаючы ніткі паміж сабой у шчыльную дошку.
Эканамічны выбар: для магутнасці 250 000 м⊃3 аптымальным выбарам з'яўляецца бесперапынны плоскі прэс. Нягледзячы на тое, што адзінкавыя інвестыцыі вялікія, высокая эфектыўнасць вытворчасці, стабільная якасць дошкі і паменшаны прыпуск на шліфаванне робяць яе больш эканамічнай у доўгатэрміновай перспектыве. Гэта «сэрца» вытворчай лініі, дзе скарачаць выдаткі немэтазгодна.
11. Кулер і Тэрнер:
Раўнамерна астуджае высокатэмпературныя дошкі (>100°C) на выхадзе з гарачага прэса да тэмпературы навакольнага асяроддзя. Гэта прадухіляе дэфармацыю дошкі і завяршае постотверждение.
12. Сістэма выразання па памеры і кладкі:
Распілоўвае суцэльную дошку ў канчатковыя памеры ў адпаведнасці са спецыфікацыямі замовы (напрыклад, 1220x2440 мм, 1250x2500 мм) і аўтаматычна ўкладвае іх.
|
Этап 5: Секцыя шліфавання і ўпакоўкі |
13. Зона захоўвання і кандыцыянавання (неабавязкова, але важна):
Дазваляе дошкам адпачыць на працягу 24-48 гадзін у натуральным асяроддзі. Гэта дазваляе выраўноўваць ўнутраныя напружання і стабілізаваць утрыманне вільгаці, што паляпшае якасць і стабільнасць наступнага шліфавання. Эканомная лінія можа выкарыстоўваць для гэтай мэты простае месца для захоўвання.
14. Двухмерная шырокастужачная шліфавальная машынка:
Дакладна шліфуе верхнюю і ніжнюю паверхні дошкі, каб забяспечыць аднастайную таўшчыню і гладкую роўную паверхню па ўсёй дошцы, забяспечваючы выдатную аснову для далейшай апрацоўкі або прамога продажу.
15. Аўтаматычная сістэма ўпакоўкі і палетавання:
Аўтаматычна ўпакоўвае гатовыя пліты (напрыклад, у термоусадочную плёнку або ў пакеты) і акуратна пакіруе іх на паддоны для зручнага захоўвання і транспарціроўкі.
Якія пароды іглічных парод выкарыстоўваюцца для вытворчасці OSB?
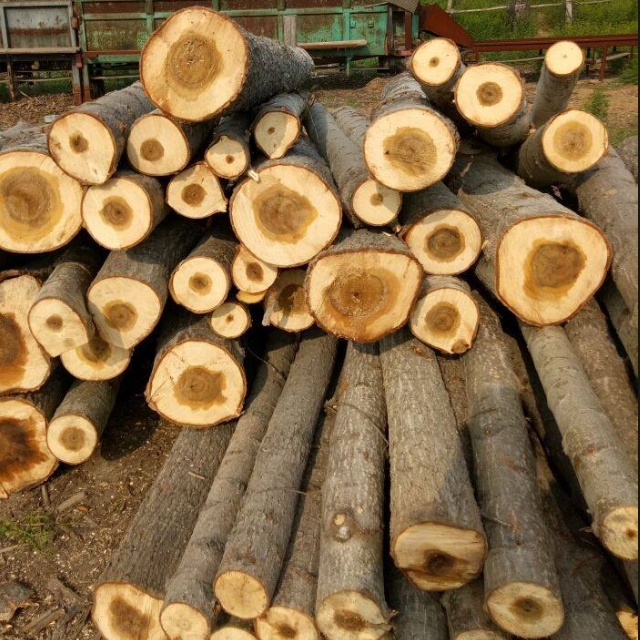
Шырокі спектр 'змешаных цвёрдых парод' можа быць выкарыстаны для вытворчасці OSB (арыентавана-стружкавых пліт). Гэта значная перавага тэхналогіі OSB: яна не абапіраецца на адну пароду дрэў і можа эфектыўна выкарыстоўваць розныя малакаштоўныя драўняныя рэсурсы малога дыяметра.
|
I. Класіфікацыя па тыпу дрэва |
1. Іглічныя пароды
Іглічная драўніна звычайна мае доўгія валокны і менш шчыльную структуру, што робіць яе лёгкай на скручванне і з'яўляецца выдатным сыравінай для OSB.
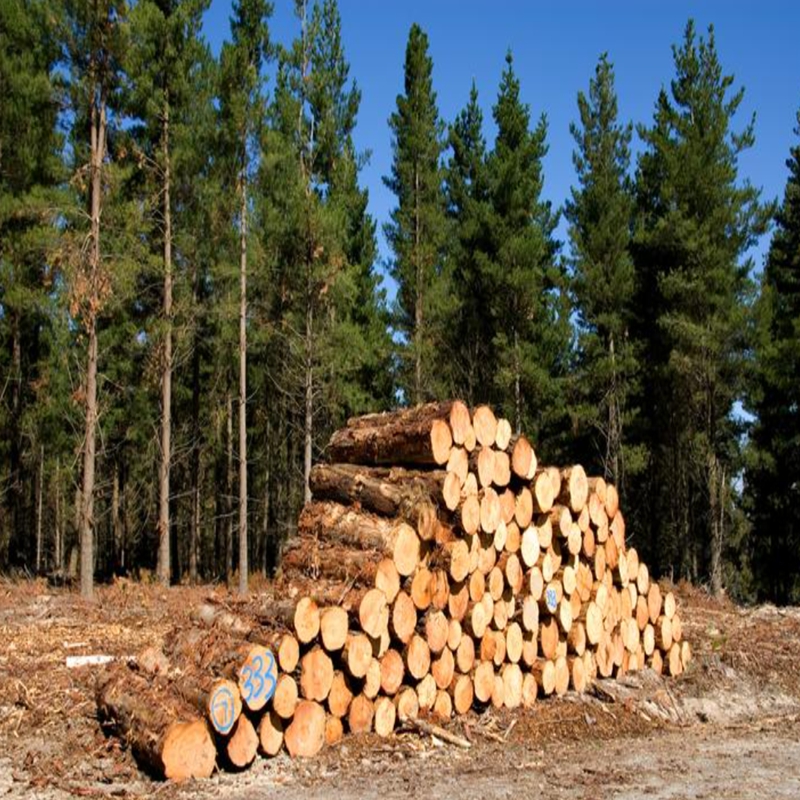
Сасна: напрыклад, сасна Масана, сасна Слэш, сасна Лоблолі. Гэта адна з найбольш часта выкарыстоўваных сыравін для OSB ва ўсім свеце, вядомая сваімі добрымі характарыстыкамі.
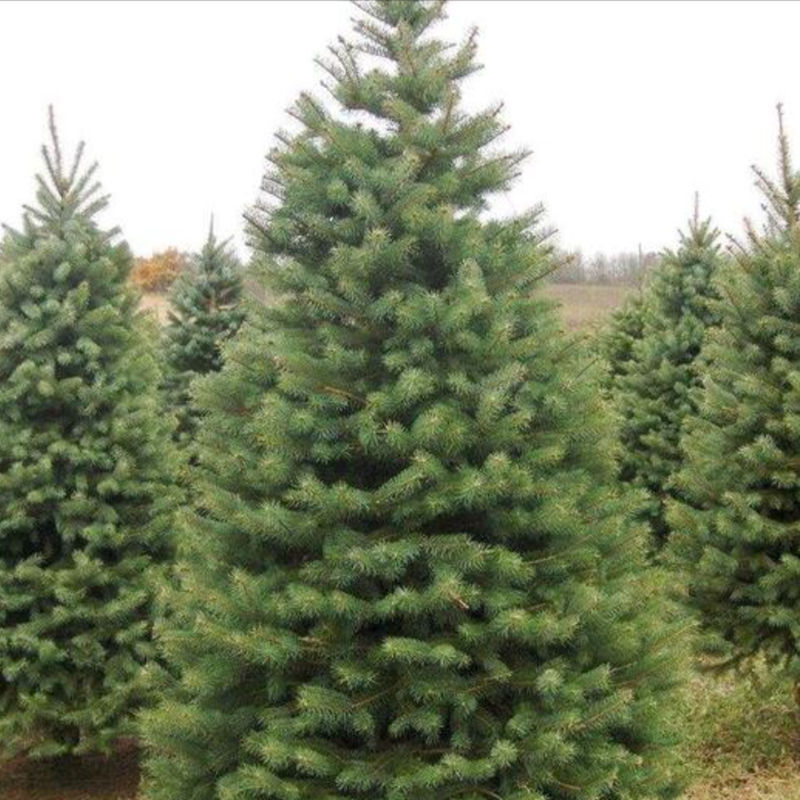
Елка: мае прамыя валакна і добрую трываласць, а таксама ідэальнае сыравіну.
Піхта, лістоўніца: таксама можна выкарыстоўваць. Звярніце ўвагу, што лістоўніца больш шчыльная і можа выклікаць крыху большы знос рэжучых інструментаў.
2. Лісцяныя пароды
Драўніна цвёрдых парод мае карацейшыя валакна і больш высокую шчыльнасць, але іх можна цалкам выкарыстоўваць у вытворчасці OSB з адпаведнымі працэсамі, часта ў сумесі з іглічнымі пародамі.
Таполя: высакаякасная цвёрдая драўніна для вытворчасці OSB. Таполя хутка расце, мае адносна мяккую драўніну, якая лёгка паддаецца апрацоўцы, дае пасмы з добрай марфалогіяй. Ён шырока выкарыстоўваецца ў многіх рэгіёнах (напрыклад, у Паўночнай Амерыцы, Еўропе, Кітаі).
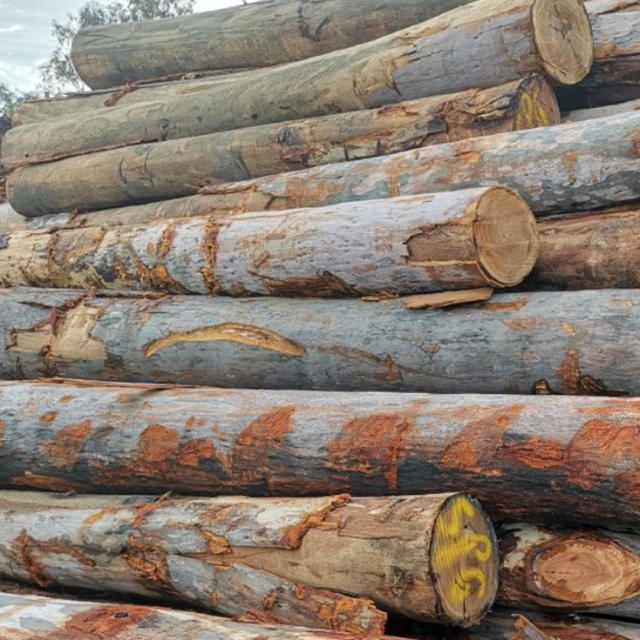
Эўкаліпт: хуткарослы від з добрымі валокнамі, але высокая шчыльнасць і цвёрдасць могуць прывесці да павышанага зносу абсталявання. Параметры працэсу скручвання і сушкі патрабуюць карэкціроўкі. Яго часта змешваюць з больш мяккімі пародамі дрэва.
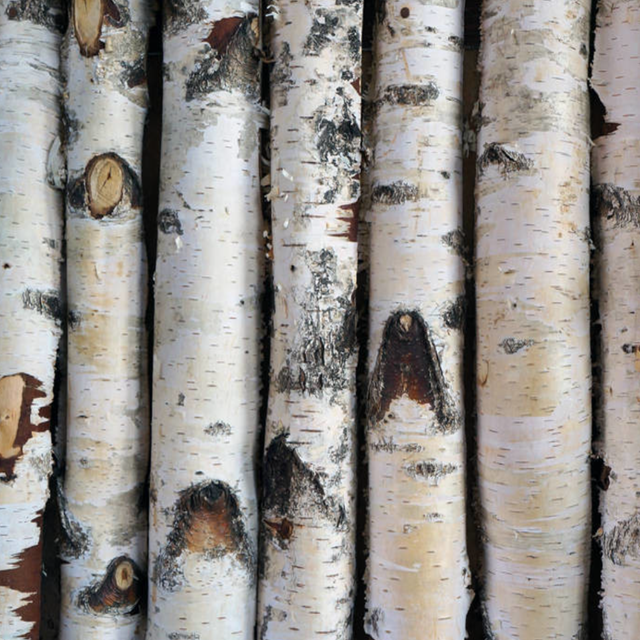
Бяроза, бук, клён: гэта звычайныя змешаныя лісцяныя пароды, прыдатныя для OSB, але іх доля ў сумесі звычайна падтрымліваецца ўмеранай, каб пазбегнуць празмернага зносу абсталявання і павелічэння расходу клею.
Іншыя лісцяныя пароды малога дыяметра: алешына, вярба, паўлаўнія і інш.
|
II. Класіфікацыя па крыніцах сыравіны |
Гэта стрыжань канцэпцыі 'змешанай цвёрдай драўніны'. Вытворчая лінія OSB можа выкарыстоўваць драўніну з розных крыніц.
1. Драўніна малога дыяметра
Адносіцца да невялікіх бервянах, якія не адпавядаюць тэхнічным умовам на піламатэрыялы. Гэта асноўная сыравіна для OSB.
Прарэджванне драўніны: невялікія або слабыя дрэвы выдаляюць з плантацый, каб вызваліць месца для росту іншых дрэў.
Догляд за драўнінай: драўніна, атрыманая падчас аперацый па догляду за лесам.
2. Сыход за рэшткамі
Галіны, верхавіны і іншыя рэшткі пасля нарыхтоўкі і догляду за лесам.
3. Рэшткі перапрацоўкі
Пабочныя прадукты дрэваапрацоўчых заводаў, даступныя па вельмі нізкай цане.
Пліты, борцікі: пабочныя прадукты, якія ўтвараюцца пры апрацоўцы бярвення на піларамах.
Стрыжні фанеры: Цэнтральны стрыжань, які застаецца пасля лушчэння шпону.
4. Нетрадыцыйная лігнацэлюлозная сыравіна
У некаторых выпадках можна выкарыстоўваць нават наступнае:
Бамбук: з доўгімі валокнамі і высокай трываласцю, яго можна выкарыстоўваць для вытворчасці высокапрадукцыйных бамбукавых OSB.
Сельскагаспадарчыя адходы: напрыклад, пшанічная салома, рысавая салома і г.д. Аднак для гэтага патрэбны зусім іншыя вытворчая лінія і клеі (звычайна MDI), у выніку чаго атрымліваецца «саламяная пліта», якая адрозніваецца працэсам і характарыстыкамі ад традыцыйных OSB.
|
Як выкарыстоўваць сумесь «разная драўніна». |
Нягледзячы на тое, што OSB можа працаваць з «камбікармамі», для падтрымання стабільнай якасці прадукцыі неабходна звярнуць увагу на наступныя моманты:
1. Каэфіцыент сумесі відаў: вытворчая лінія патрабуе адносна стабільнага суадносін сумесі сыравіны. Ён не можа працаваць на 100% мяккай драўніны аднойчы і 100% цвёрдай драўніны на наступны дзень. Базавае суадносіны сумесі парод (напрыклад, 70% мяккай драўніны + 30% цвёрдай драўніны) звычайна ўсталёўваецца і падтрымліваецца як мага стабільней.
2. Шчыльнасць і вільготнасць: розныя віды маюць розную шчыльнасць і пачатковую вільготнасць, якія ўплываюць на скручванне, параметры сушкі і ўмовы прэсавання. Вытворчая лінія мае патрэбу ў некаторых магчымасцях для рэгулявання працэсу.
3. Змест кары: кара можа паўплываць на механічныя ўласцівасці і знешні выгляд пліты і павялічыць расход клею. Эканамічная вытворчая лінія звычайна ўстанаўлівае прымальную верхнюю мяжу ўтрымання кары (напрыклад, 5%-10%) і кантралюе яе праз аперацыі ачысткі кары і/або прасейвання.
4. Сумяшчальнасць з клеем: на шчасце, клей MDI, асноўная смала, якая выкарыстоўваецца для OSB, мае шырокую сумяшчальнасць з рознымі пародамі драўніны і добра злучаецца з рознымі змешанымі лісцянымі пародамі. Гэта ключавы тэхналагічны фактар, які дазваляе OSB шырока выкарыстоўваць змешаную драўніну.
Зводная табліца
Катэгорыя |
Канкрэтныя прыклады |
Характарыстыкі і заўвагі |
Высакаякасныя звычайныя віды |
Сасна, Елка, Таполя |
Добрая якасць валакна, лёгкая ў апрацоўцы, ідэальная першасная сыравіна. |
Добрае змешванне відаў |
Эўкаліпт, бяроза, алешына |
Прыдатны для выкарыстання, але можа спатрэбіцца карэкціроўка працэсу; часта змешваецца з першаснымі відамі. |
Малакаштоўная сыравіна |
Драўніна малога дыяметра, Прарэджванне драўніны, Рэшткі перапрацоўкі (пліты, канты) |
Асноўная каштоўнасць тэхналогіі OSB; значна зніжае выдаткі на сыравіну. |