


MH-CHP
MINGHUNG
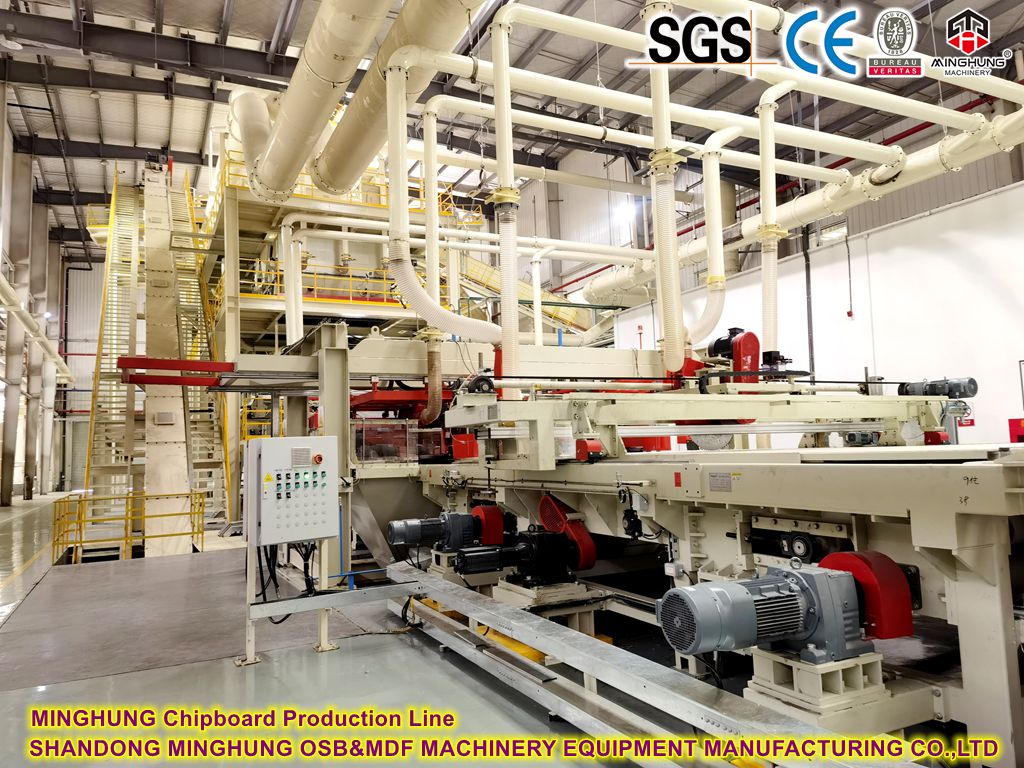
Konsepti: 'Modulaarinen' viittaa tämän kuumapuristimen suunnittelufilosofiaan ja rakennustapaan. Se hajottaa koko suuren ja monimutkaisen jatkuvan litteän puristusjärjestelmän useiksi toiminnallisiksi 'moduuleiksi', jotka ovat suhteellisen itsenäisiä ja rakenteellisesti standardoituja.
Ilmeneminen:
Toiminnalliset moduulit: Laite voi koostua itsenäisistä moduuleista, kuten syöttöosamoduulista, esilämmitysosan moduulista, useista pääkuumapuristusosiomoduuleista (joissa jokainen sisältää lämmityslevyt, hydraulisylinterit, rungot jne.), jäähdytysosan moduulista, poisto-osamoduulista, hydraulisesta tehoyksiköstä ja ohjausjärjestelmämoduulista.
Rakenneyksiköt: Itse pääpuristinrunko voi myös olla modulaarinen, esimerkiksi se koostuu useista vakiokokoisista, yhdistettävistä 'puristinkehysmoduuleista'. Jokainen runkomoduuli tukee tiettyä määrää kuumennuslevyjä ja niitä vastaavia hydraulisylintereitä.
 teräsrunko

hydraulinen paineasema

kuumennuslauta

siemens PLC
Edut:
Joustavuus ja skaalautuvuus: Käyttäjät voivat helposti lisätä tai poistaa kuumapuristusosiomoduuleja puristimen pituuden säätämiseksi, mikä muuttaa lämmitysaikaa ja paineen jakautumisprofiileja todellisten tuotantotarpeiden perusteella (esim. tuotespesifikaatiot, kapasiteettivaatimukset). Syöttö-, esilämmitys- ja jäähdytysmoduulit voidaan myös konfiguroida tarpeen mukaan.
Valmistus ja kuljetus: Suuria laitteita voidaan valmistaa, testata ja kuljettaa moduuleissa kokoamista varten, mikä vähentää valmistuksen monimutkaisuutta ja kuljetusrajoituksia.
Asennus ja huolto: Asennus paikan päällä on kätevämpää, ja käyttöönotto voidaan suorittaa moduuli kerrallaan. Tulevaa huoltoa varten tietyt vialliset moduulit voidaan kohdentaa korjattavaksi tai vaihdettavaksi, mikä minimoi seisokit.
Päivitykset ja jälkiasennukset: Tulevat kapasiteetin tai prosessimuutosten tarpeet voidaan vastata lisäämällä tai vaihtamalla moduuleja, mikä tarjoaa joustavampia investointeja.
Käsite: 'Räätälöity' tarkoittaa, että laitevalmistaja ei tarjoa täysin standardoituja valmiita tuotteita. Sen sijaan kone suunnitellaan ja valmistetaan henkilökohtaisesti asiakkaan erityisten tuotantovaatimusten, prosessivaatimusten, työmaan olosuhteiden ja budjettirajoitusten perusteella.
Räätälöinnin näkökohdat:
Ydinparametrin räätälöinti: Tämä koskee suoraan määritettyä 50 MPa:n enimmäistyöpainetta ja 280 °C:n enimmäistyölämpötilaa. Nämä parametrit määrittävät asiakkaan tarvitsemat materiaalit (esim. tietyt erittäin tiheät komposiitit, erikoisprepregit, keraamiset matriisiprekursorit) ja niiden vaadittavat prosessiolosuhteet, jotka ylittävät huomattavasti perinteisessä puupohjaisessa levytuotannossa käytettävät olosuhteet.
Koon ja kapasiteetin räätälöinti: Lämmityslevyjen leveys, tehokas puristuspituus (saavutetaan vaihtelemalla moduulien lukumäärää) ja tuotantolinjan nopeus räätälöidään asiakkaan tavoitetuotteen mittojen ja vuotuisten tuotantovaatimusten mukaan.
Paine- ja lämpötilaprofiilin räätälöinti: Painejärjestelmän (hydraulisylinterien asettelu, vyöhykepaineen säätö) ja lämmitysjärjestelmän (vyöhykelämmityslevyn ohjaus, lämpötilan säädön tarkkuus) suunnittelun on täytettävä asiakkaan erityiset prosessivaatimukset painegradienteille ja lämpötilan jakautumiskäyrille.
Ohjausjärjestelmän räätälöinti: Ihmisen ja koneen välinen käyttöliittymä (HMI), automaatiotaso (esim. automaattinen syöttö, online-paksuuden valvonta palauteohjauksella), tiedonkeruu ja -tallennus, reseptien hallinta ja turvalukituslogiikka on räätälöity vastaamaan asiakkaan toimintatottumuksia ja älykkyysvaatimuksia.
Materiaalin ja yhteensopivuuden räätälöinti: Tuotteen kanssa kosketuksiin joutuvien osien materiaalin valinnassa (esim. teräshihnat, lämmityslevyn pintakäsittely) otetaan huomioon ominaisuudet, kuten kulutuskestävyys, korroosionkestävyys ja kiinnittymisenesto-ominaisuudet tiettyjen materiaalien mukaan. Jäähdytysmenetelmiä (esim. ilma, vesi) voidaan myös räätälöidä.
Apujärjestelmän räätälöinti: Tiettyjen apujärjestelmien, kuten erikoismuovausasemien, kiertolevyjen kiertojärjestelmien tai pakokaasujen käsittelyjärjestelmien integrointi, perustuen alku- ja loppupään prosesseihin ja ympäristövaatimuksiin.
Liitäntöjen ja asettelun mukauttaminen: Räätälöity rajapintojen suunnittelu laitteiden liittämiseksi alku- ja loppupään tuotantolinjoihin sekä yleinen laiteasettelu suunnittelu asiakkaan tehtaalla.
Jatkuva litteä puristus kuumapuristimia käytetään ensisijaisesti puupohjaisten paneelien (esim. lastulevy, Medium Density Fiberboard - MDF, High Density Fiberboard - HDF, Oriented Strand Board - OSB) jatkuvaan valmistukseen.

jatkuva kuumapuristus

MDF OSB PB jatkuva kuumapuristus
Tässä pääsovelluksessa tyypillinen käyttöpainealue on yleensä 5 MPa - 10 MPa (noin 50 - 100 bar).
Erityinen painearvo riippuu:
Paneelityyppi: HDF vaatii yleensä korkeamman paineen kuin MDF.
Tavoitetiheys: Suuremmat tiheysvaatimukset edellyttävät suurempaa painetta.
Raaka-aineen ominaisuudet: Kuten hiukkasten/kuitujen geometria, kosteuspitoisuus, hartsin levitysmäärä.
Kuumapuristuslämpötila ja -aika.
Paineensäätöjärjestelmä: Jatkuvat litteät puristimet sisältävät tyypillisesti vyöhykkeellisiä paineensäätöjärjestelmiä, jotka mahdollistavat eri painetasojen soveltamisen paneelin reitin pituudella maton puristuksen ja hartsin kovettumisen optimoimiseksi.
Ylittää huomattavasti tavanomaisen: 50 MPa (noin 500 bar) paine on erittäin korkea jatkuvassa tasapuristimessa kuumapuristimessa, ylittäen merkittävästi edellä mainitun tyypillisen 5-10 MPa:n paineen, jota käytetään puupohjaisessa paneelituotannossa.
Tasoluokitus: Tämä kuuluu ultrakorkean paineen luokkaan. Jatkuvat litteät puristimet, jotka pystyvät saavuttamaan tämän painetason, ovat erittäin erikoistuneita eivätkä vakiokokoonpanoja.
Sovellusskenaariot: Tällaista korkeaa painetta tarvitaan erittäin tiheiden ja tehokkaiden komposiittien tuottamiseen. Esimerkkejä:
Tietyt erikoisvalmisteiset puukomposiitit (esim. tiivistetyt puupohjaiset materiaalit).
Erittäin korkeatiheyksiset polymeerimatriisi- tai epäorgaaniset matriisikomposiitit, jotka on vahvistettu puukuiduilla tai muilla luonnonkuiduilla.
Tiettyjen prepregien korkeapainekovetus.
Mahdolliset sovellukset muilla kuin puualoilla, kuten jauhemetallurgiassa tai erikoiskeraamisessa muovauksessa (vaikka eräpuristimet ovat yleisempiä täällä).
Tekniset vaatimukset: 50 MPa:n jatkuvan paineen saavuttaminen edellyttää erittäin vankkaa runkorakennetta (paksut teräslevyt, erityinen runkorakenne), suuritehoisia, erittäin tarkkoja hydraulijärjestelmiä, erittäin suuria kuormia kestäviä laakereita ja ohjaimia sekä erikoistunutta ultrakorkeapainetiivistystekniikkaa.
5.1 Lämpötilavyöhykkeen suunnittelu
( 1) Esilämmitysalue:
Puristimeen tuleva matto on aluksi matalalämpöinen (lähes huoneenlämpöinen).
Tämä vyöhyke on asetettu suhteellisen alhaisempaan lämpötilaan (tyypillisesti 120 °C–160 °C), jotta estetään pinnan ennenaikainen hartsin kovettuminen tai delaminaatiota aiheuttava höyryräjähdys.
Päätoiminto: Nostaa varovasti maton kokonaislämpötilaa ja poistaa osan kosteudesta valmistaen sen myöhempään korkeassa lämpötilassa tapahtuvaa kovettumista varten.
( 2) Lämmitys/pääkovettuva vyöhyke:
Tämä on ydinkäsittelyalue, jossa lämpötila nousee huippuarvoon (esim. 280 °C).
Hartsin kovettumisominaisuuksista riippuen se voidaan jakaa useisiin lämmitysvaiheisiin (esim. 180°C → 220°C → 260°C → 280°C).
Toiminto: Tarjoaa riittävästi lämpöenergiaa aktivoimaan hartsin silloittumisen (kovettuminen), saavuttaen materiaalin tiivistymisen ja lujuuden kehittymisen.
( 3) Pitoalue:
Kun tavoitehuippulämpötila on saavutettu (esim. 280 °C), voidaan muodostaa vakiolämpötilavyöhyke.
Toiminta: Varmistaa, että materiaalin sisälämpötila saavuttaa vaaditun tason, mikä takaa perusteellisen ja tasaisen hartsin kovettumisen, mikä on erityisen tärkeää paksuille paneeleille tai materiaaleille, joilla on korkea lämmönkestävyys.
( 4) Jäähdytysalue:
Kun kovettuminen on valmis, lämpötila laskee hallitusti (esim. 280°C → 200°C → 150°C).
Toiminto: Ohjaa jäähdytysnopeutta estääkseen paneelin vääntymistä, halkeilua tai 'rakkuloita' lämpörasituksen aiheuttamana.
Menetelmä: Saavutetaan vähentämällä lämpööljyn syöttöä ja aktivoimalla jäähdytysjärjestelmiä (sisäiset jäähdytyskanavat tai ulkoinen ilma/vesijäähdytys).
5.2 Lämpötilan vaihtelun ydinlogiikka
Hartsin kovettumiskinetiikka: Lämpötilaprofiilin on oltava tiukasti yhdenmukainen käytetyn hartsin kovettumisreaktioikkunan kanssa (esim. PF, MDI tai korkean lämpötilan erikoishartsit). Liian nopea kuumennusnopeus voi aiheuttaa pinnan ylikovettumisen, kun ydin pysyy kovettumattomana; liian hidas vähentää tuotannon tehokkuutta.
Lämmönsiirtotasapaino: Matto on huono lämmönjohdin. Lämpötilaprofiilin on varmistettava tehokas lämmönsiirto pinnasta ytimeen, mikä estää 'ylikovettuneen pinnan ja alikovettuneen ytimen' skenaarion. Paksummat paneelit vaativat tyypillisesti kevyempiä lämmityskulmia ja/tai pitempiä pitoaikoja.
Kosteudenhallinta: Hellävarainen alkulämmitys helpottaa kosteuden asteittaista haihtumista ja poistumista. Nopea kovettuminen korkean lämpötilan vyöhykkeellä lukitsee jäännöskosteuden ja estää myöhemmän höyrystymisen, joka voi vahingoittaa rakennetta.
Stressinhallinta: Asteittainen jäähdytyskaltevuus minimoi epätasaisen lämpökutistumisen aiheuttamat sisäiset rasitukset, mikä varmistaa paneelin mittavakauden.
5.3 Erityiset ohjauspisteet 280°C korkealle lämpötilalle
Tarkka kaavoitus: 280 °C:ta käytetään tyypillisesti vain pääkovetusvyöhykkeen ja pitovyöhykkeen puolivälissä ja myöhään olevissa osissa, eikä sitä ylläpidetä koko prosessin ajan. Asteittainen lisäys tarvitaan alkupäässä, ja hallittu lasku on välttämätöntä loppupäässä.
Tasaisuus korkeassa lämpötilassa: 280 °C:ssa poikkeuksellinen lämpötilan tasaisuus kuumennuslevyjen välillä on kriittinen (edellyttää yleensä säätöä ±2-3 °C:n sisällä) paikallisen yli- tai alikovettumisen estämiseksi.
Teräshihnan jäähdytyssuojaus: Teräshihnan tehostettu jäähdytys on tarpeen korkean lämpötilan vyöhykkeillä, jotta vältetään lämpövääristymä, hapettumisvaurio ja tarttuminen.
Lämpötehokkuus ja eristys: Lämpööljyn kiertoteho on optimoitava, ja puristuskehys vaatii tehokkaan eristyksen lämpöhäviön minimoimiseksi ja laitteiden suojaamiseksi.
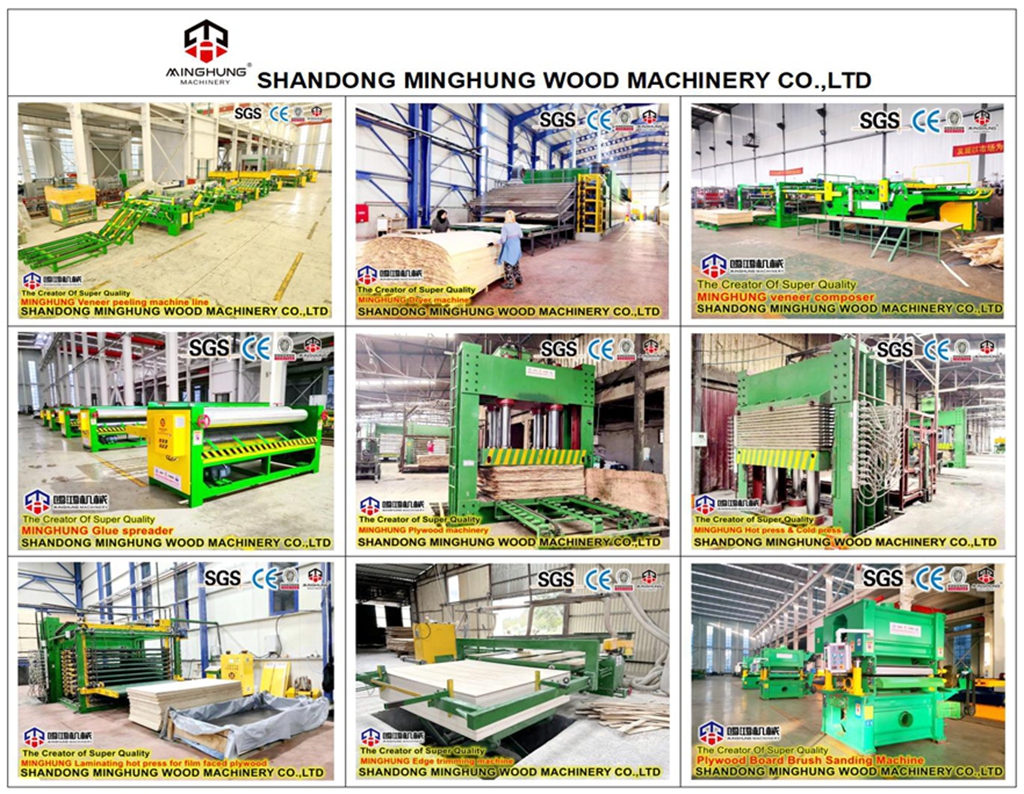
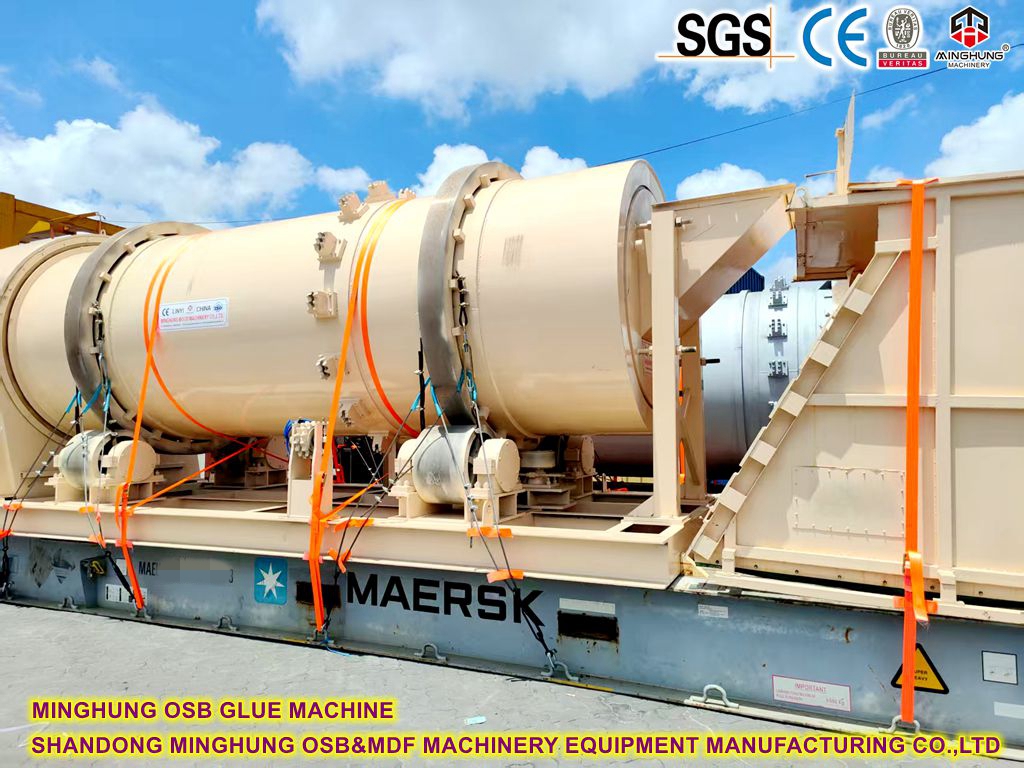
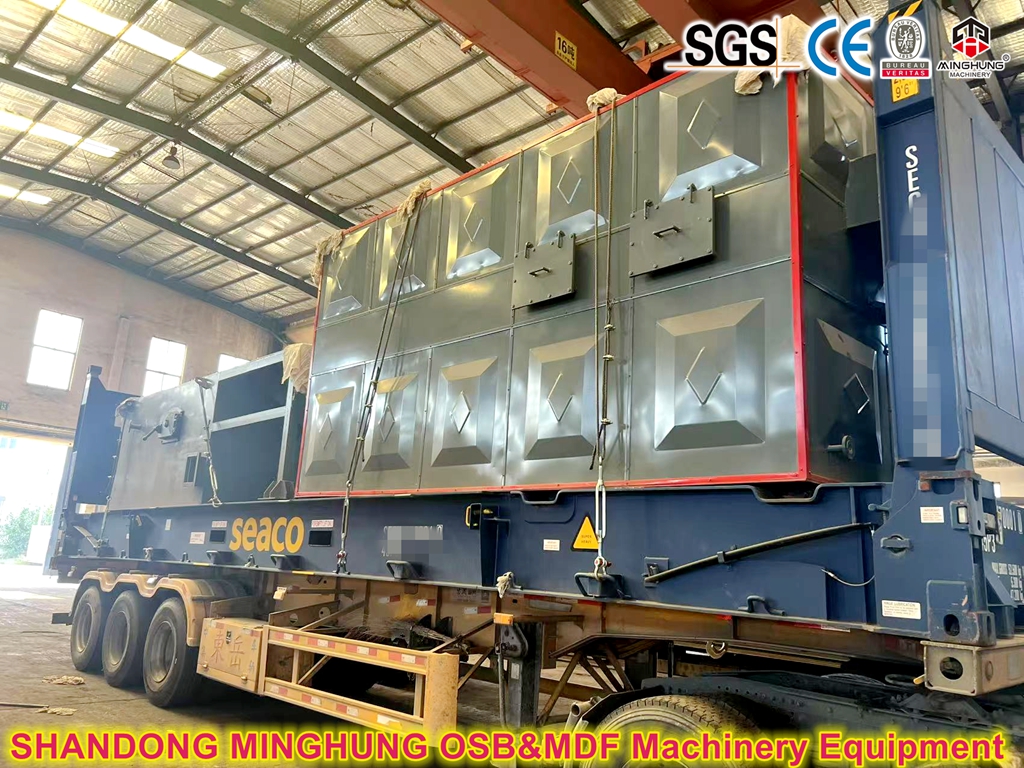
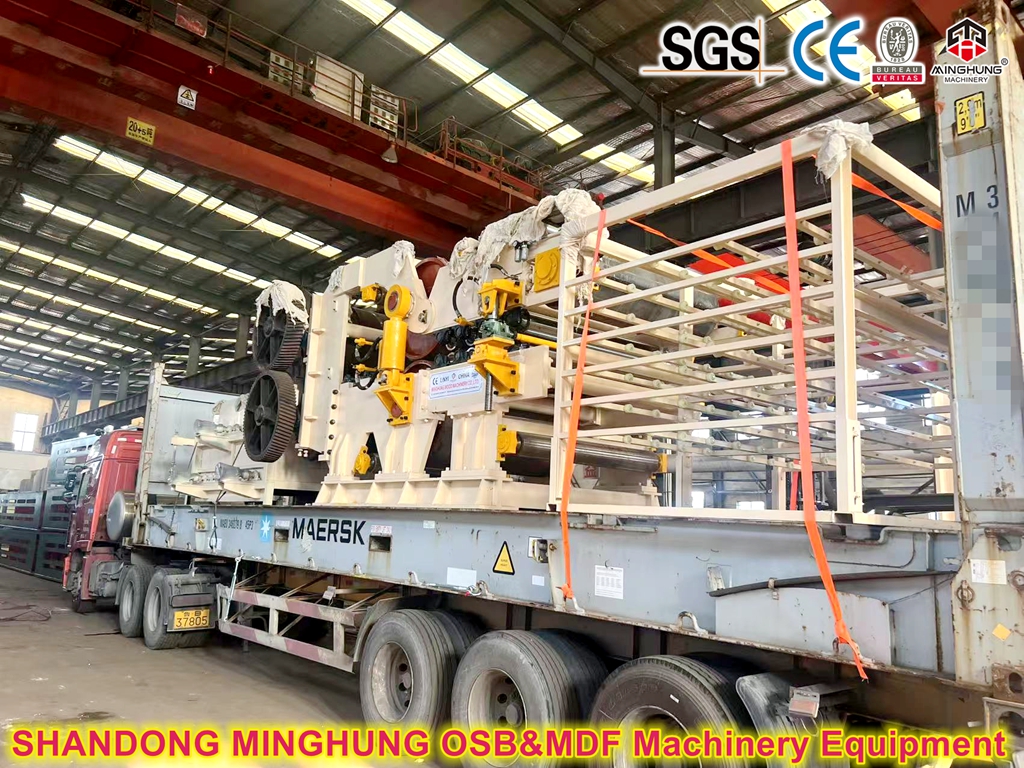
Shandong MingHung OSB & MDF Machinery Equipment on kiinalainen ammattimainen tehdas, joka on erikoistunut puupohjaisten levykoneiden, mukaan lukien OSB-valmistuskoneen, MDF-valmistuskoneen ja lastulevyn / PB-valmistuskoneen, valmistukseen ja tarjoamiseen.
Tehtaamme edistyneillä työstösorveilla, Kypsällä tuotantotekniikalla sekä Ammatti-insinöörit ja -teknikot sekä itsenäinen tutkimus- ja kehityskyky sekä nopea palvelu varmistavat, että pystymme tarjoamaan sinulle sopivat ja hyvät puuntyöstökoneet erilaisissa olosuhteissa ja tarpeissa.


Ennakkomyyntipalvelu:
1) Kuuntele asiakkaiden tarpeita
2) Tarjoa alustava konesuunnittelu ja vuokaavio ilmaiseksi, valitse ja toimita järkevin konfigurointilaitteisto:
3) Tukee etäkokouksia ja etätehdaskäyntejä;
4) Tarjoa ammattitaitoista neuvontaa asiakkaille ja vahvista lopullinen valinta
5) Tuki paikan päällä tehdaskäyntejä;
O n-ostopalvelu:
1) Kaikki laitteet on asennettava ja korjattava ennen tehtaalta lähtöä, ja videon laadun etätarkastusta tuetaan;
2) Kaikki koneet on purettava pakkauksesta ennen tehtaalta lähtöä, ja valokuvat, videot ja huomautukset on toimitettava;
3) Ilmainen online- tai offline-koulutus ostajien operaattoreille (kotimaan)
4) Auttaa ostajia laitteiden asennuksessa ja virheenkorjauksessa (ulkomailla)
Myynnin jälkeinen palvelu:
1) 7 * 24 tunnin verkkopalvelu, etäreaaliaikainen videoratkaisu;
2) Ensimmäisen asennuksen ja virheenkorjauksen aikana normaalin käytön aikana kohdatut ongelmat ratkaistaan ajoissa:
3) Säännöllinen prosessin tarkastus ja käyttövaikutus, oikea-aikaiset koneen huoltoehdotukset:
4) Elinikäinen ilmainen tekninen opastus
5) Päivitä alan viimeisimmät tiedot ajoissa.
Jos haluat lisätietoja, ota meihin yhteyttä, vastaamme sinulle nopeasti ja tarjoamme työvideoita kanssasi!
+86 18769900191 , +86 15805496117 , +86 18954906501


