


MH-CHP
MINGHUNG
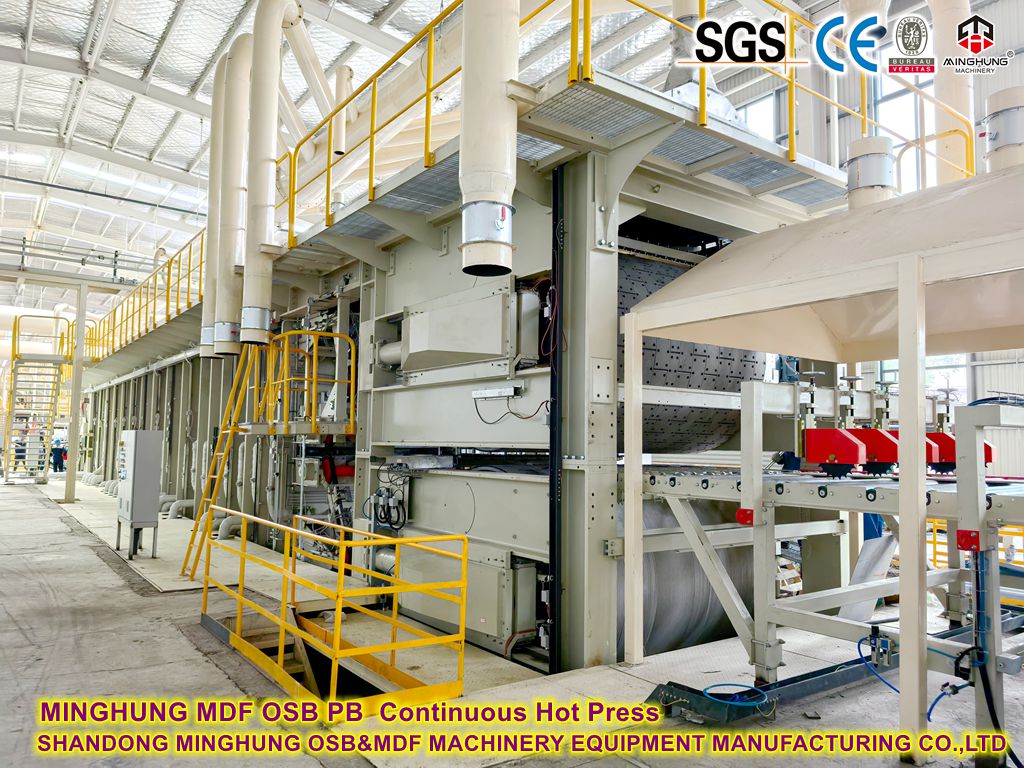
1. Continuous Flat Press vs. Multi-Daylight Press
Ominaisuus |
Jatkuva litteä puristus |
Multi-Daylight Press |
Toimintaperiaate |
Teräshihnat puristavat mattoa jatkuvasti kuumennettujen vyöhykkeiden läpi |
Eräpuristus jaksoittaisella lastauksella/purkulla |
Tuotantonopeus |
60-120 m/min |
Jaksoaika: 8-12 min/kerros |
Paksuus Tasaisuus |
Poikkeama ≤±0,1 mm; tasainen tiheys |
Poikkeama ±0,3 mm; alareunan tiheys |
Energiankulutus |
30 % energiansäästö (lämmön talteenotto + jatkuva käyttö) |
Suuri start-stop energiahäviö |
Sopiva mittakaava |
≥200 000 m³/vuosi |
50 000-150 000 m³/vuosi |
2. Jatkuvan puristuksen ydinkomponentit
2.1 Teräshihnajärjestelmä
Kaksoishihnat: 1,2-1,8 mm seosteräsvyöt (300°C kestävät), laserkuvioitu pinta kuitupitoa varten.
Kiristys: Hydraulinen automaattikiristys (15-25 kN/m) kohdistusvirheiden estämiseksi.
Seurantajärjestelmä: Infrapuna-anturit laukaisevat hydraulisen korjauksen, jos poikkeama >2 mm.
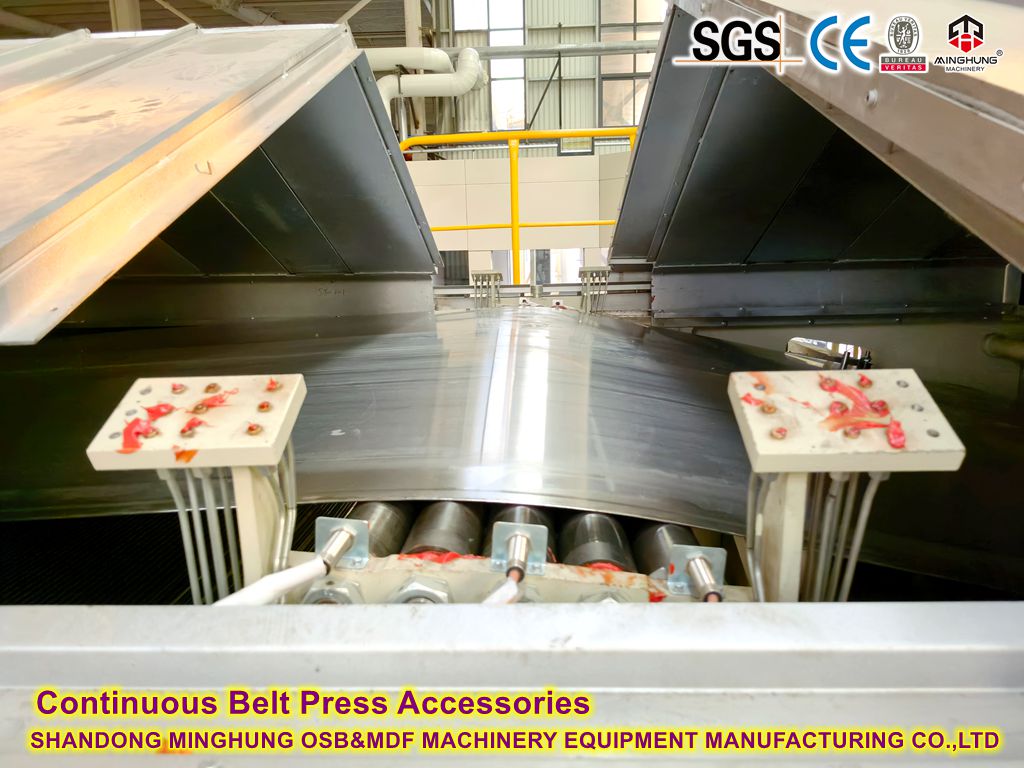

2.2 lämmityslevymoduulia
Vyöhykeohjaus: 30-60 itsenäistä vyöhykettä yksilöllisellä paineella/lämpötilalla.
Paineprofiili:
Korkean paineen vyöhyke (sisääntulo): 3,5-5,0 MPa (nopea puristus).
Keskipainevyöhyke: 1,5-2,5 MPa (liimakovettuva).
Matalapainevyöhyke (ulostulo): 0,5-1,0 MPa (stressinpoisto).
Lämpötilagradientti: 140-160°C (sisääntulo) → 100-120°C (ulostulo).
2.3 Lämmöntalteenottojärjestelmä
Lämpöväliaine: Lämpööljy (280°C max) tai höyry (1,6-2,5 MPa).
Energiatehokkuus:
Pakolämmön talteenotto (esikuivaa kuidut).
Spiraalivirtauskanavat (30 % suurempi lämmönvaihto).
3. Keskeiset prosessiparametrit

Pääkoneisto

matto-koneesta

esipuristuskone

jatkuva kuumapuristus MDF:lle

reunojen leikkaus- ja leikkauskone
Kriittiset kontrollit:
1. Muodostumisen tasaisuus: Ilmanmuodostuspoikkeama <±5%.
2. Lämpötila:
UF-liima: 140-150°C | MDI: 110-130°C (estää esikovettumisen).
3. Paina Aika:
4-6 sekuntia/mm paksuus (esim. 18mm levy vaatii ≈90m puristuspituuden).
4. Tekniset edut
Laadun parantaminen:
Poista 'reunavaikutelma' (perinteisten puristimien reunatiheys on 20 % pienempi);
Tasaisempi formaldehydin vapautuminen (CARB P2 -yhteensopivuusaste on 100 %).
Kustannusten optimointi:
Vähennä hiontamäärää (hiontavara on vain 0,1-0,2 mm vs. 0,5 mm monikerroksisissa koneissa);
Säästä 60 % työvoimasta (täysautomaattinen ohjaus).
Formaldehydittömät liimatyypit
Liimatyyppi |
Pääkoostumus |
Ominaisuudet |
MDI-liima |
Polymeerinen isosyanaatti |
Ei formaldehydiä, erinomainen vedenkestävyys, korkea sidoslujuus; korkeammat kustannukset, vaatii erikoislaitteita. |
Soijaproteiiniliima |
Modifioitu kasviproteiini |
Bio-pohjainen uusiutuva materiaali; vaatii tarkkaa prosessin ohjausta, vaatii homeenkestävyyden parantamista. |
Ligniiniliima |
Otettu sellunvalmistusjätteestä |
Ympäristöystävällinen jätteiden hyödyntäminen; vaatii suorituskyvyn muuttamista. |
Muokattu PVA-liima |
Polyvinyylialkoholi + silloitusaine |
alhainen myrkyllisyys; on käytettävä formaldehydittomia silloitusaineita (esim. sitruunahappoa). |
1. CARB-sertifiointivaiheet
Vakiotaso |
Formaldehydiraja |
Sovellettavat tuotteet |
CARB P1 |
≤0,08 ppm |
Yleiset sisäpaneelit (toteutettu 2009). |
CARB P2 |
≤0,05 ppm |
Tiukasti säädellyt tuotteet (päivitys 2010). |
ULEF |
≤0,01 ppm |
Erittäin alhaiset päästöt (lähellä luonnollista puutasoa). |
NAF |
Ei havaittavissa |
Ei lisättyä formaldehydiä (korkein sertifikaatti). |
2. Sertifiointivaatimukset
Toimitusketjun jäljitettävyys: Täysi valvonta liiman toimittajilta levyvalmistajille.
Neljännesvuosittainen testaus: Kolmannen osapuolen laboratoriotarkistus (ASTM E1333 tai D6007 isokammiomenetelmä).
Tuotantotiedot: Liimasuhteet, puristusparametrit, varastolokit.
1. Kuitujen valmistus
Kosteuspitoisuus: 8-10 % (ylimäärä aiheuttaa rakkuloita; puute heikentää sidoslujuutta).
Kuitumorfologia: Kuvasuhde >20 (vältä liiallista hienojakoisuutta).
2. Liimasovellus
MDI:n käyttö: 4-6 % (vs. 8-12 % urea-formaldehydiliimoille).
Bioadhesiiviset tehosteet: esim. nanoselluloosa (parantaa vedenkestävyyttä).
3. Jälkikäsittely
Hoito: 24-48 tuntia 25°C:ssa/60 % suhteellisessa kosteudessa sisäisen jännityksen poistamiseksi.
Reunan tiivistys: Välitön tiivistys leikkauksen jälkeen kosteuden muodonmuutoksen estämiseksi.

Whatsapp: +86 18769900191 +86 15589105786 +86 18954906501
Sähköposti: osbmdfmachinery@gmail.com


