| Disponibilité: | |
|---|---|
MH-OSB
MINGHUNG
La ligne de production d'OSB à haute capacité et à haut rendement est un système de fabrication moderne conçu avec les objectifs principaux d'un fonctionnement continu, d'un rendement maximisé, d'une efficacité énergétique optimisée et d'une production stable et de haute qualité. Il représente une mise à niveau industrielle dans la fabrication d'OSB grâce à une automatisation élevée, un contrôle précis des processus et une manipulation intelligente intégrée des matériaux.
Caractéristiques de performance clés
Haute capacité : la capacité annuelle conçue pour une seule ligne peut atteindre 300 000 à 600 000 mètres cubes (en fonction des spécifications de la presse continue et de l'épaisseur du produit), dépassant de loin les lignes de presse à ouvertures multiples traditionnelles (généralement 100 000 à 250 000 m⊃3 ;/an).
Haute efficacité :
Vitesse de production extrêmement rapide : la vitesse de la ligne de presse continue peut atteindre 40 à 120 mètres par minute (en fonction de l'épaisseur du panneau).
Temps de non-production proche de zéro : élimine les interruptions cycliques de chargement, de déchargement et d’ouverture/fermeture des presses inhérentes aux presses à ouvertures multiples.
Haute disponibilité opérationnelle : le taux opérationnel prévu dépasse souvent 90 %.
Haute qualité et stabilité :
Le processus de pressage à chaud continu et constant garantit des propriétés physiques exceptionnellement uniformes le long et à travers le panneau.
Contrôle précis de l'épaisseur (la tolérance peut être inférieure à ± 0,15 mm).
Excellente planéité de la surface, nécessitant une marge de ponçage minimale, conduisant à une utilisation élevée des matières premières.
Haute efficacité énergétique et faible consommation :
L'efficacité thermique élevée de la presse continue réduit la consommation d'énergie par unité de produit de 15 à 30 % par rapport aux presses intermittentes.
Taux d'utilisation élevé des adhésifs (notamment MDI), avec des taux d'application capables d'une optimisation précise.
Une automatisation élevée réduit considérablement le coût de la main-d’œuvre par produit unitaire.
Matière première (bûches de petit diamètre, copeaux de bois) → Floconnage → Séchage → Criblage/Tri → Mélange → Formage orienté multicouche → Pressage à chaud continu à plat → Refroidissement → Parage → Ponçage → Classement et emballage. Parmi ceux-ci, le formage de tapis et le pressage à chaud continu sont les processus de base permettant une capacité et une efficacité élevées.


Équipement de production
1. Équipement de manutention et de préparation des matières premières
Écorceuse de grumes
Déchiqueteuse à tambour ou à disque
Flaker (type anneau ou tambour)
Système de criblage et de tri de copeaux/brins (écrans vibrants, classificateurs d'air)
Silo de stockage de brins humides et système de transport
déchiqueteuse
tamis cylindrique
2. Équipement de la section de séchage
Sécheur à tambour rotatif (triple passage ou simple passage)
Système de fournaise à air chaud (gaz, fioul ou combustible biomasse)
Système de criblage et de transport de brins séchés
Silos de stockage de brins secs
3. Système de mélange et d'approvisionnement en résine
Balances à brins secs
Mélangeur rotatif à grande vitesse
Système de stockage et d'alimentation en résine (pour MDI/PF/PMDI)
Émulsion de cire et autres systèmes d'alimentation en additifs
Bac de maintien des brins mélangés
4. Équipement de section de formation (zone centrale 1)
Système de comptage et de distribution des brins
Ancien orienté haute intensité (mécanique ou pneumatique, capable de multicouche)
Pré-presse sur tapis (type à courroie ou à rouleaux)
Système de pesée de tapis et de profilage de densité en ligne
Système de coupe des bords et de recyclage des tapis de rebut
5. Équipement de la section de pressage à chaud (zone centrale 2)
Presse à Plat Continue ou Presse à Chaud Multi-Ouvertures
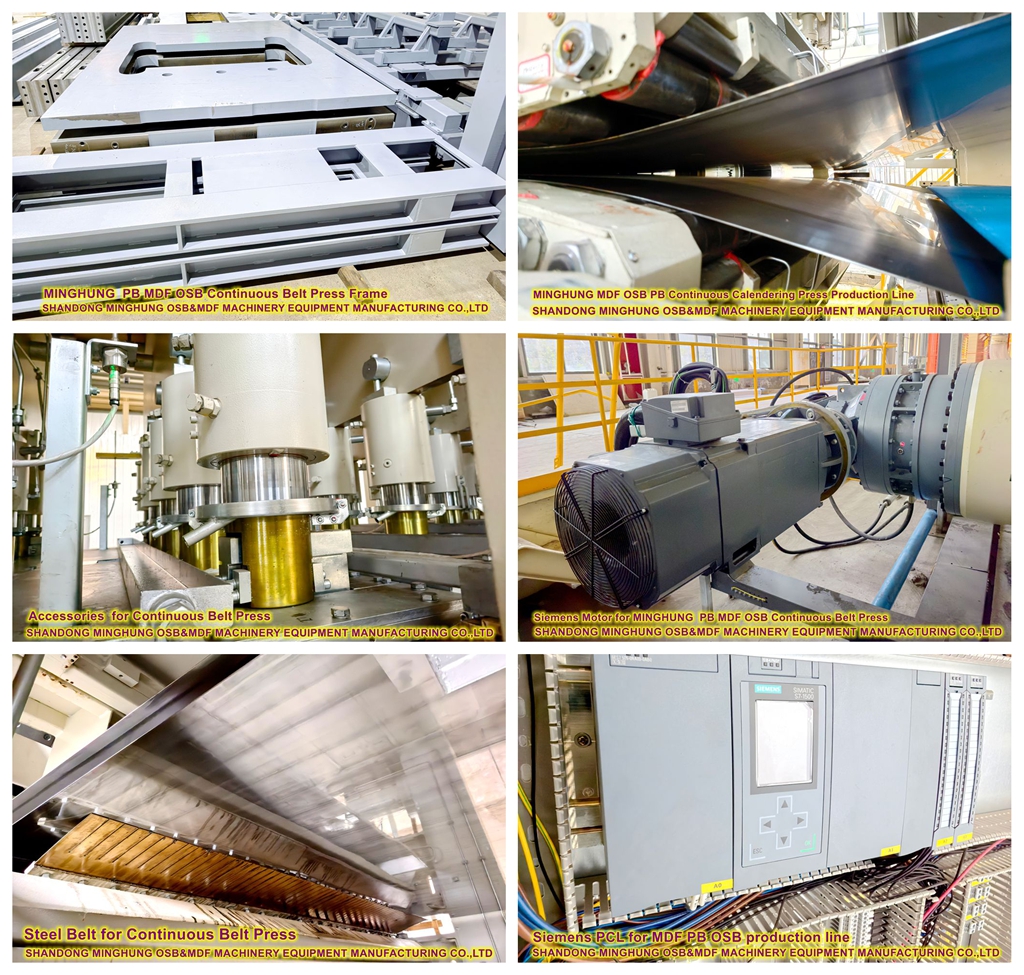
Courroie en acier et système d'entraînement
Plateaux chauffants et système hydraulique
Système de mesure d'épaisseur et de servocommande en ligne
Bande de formage de presse d'alimentation et système d'accélération
de presse de sortie Système de transfert
6. Équipement de post-presse et de découpe
Système de refroidissement en étoile ou à rouleaux
Scies longitudinales
Scies à coupe transversale
Système d'empilage/désempilage de panneaux
Zone intermédiaire de stockage et de conditionnement
7. Équipement de ponçage et de finition
Ponceuse à large bande (configuration à 4, 6 ou 8 têtes)
Système d'extraction de poussière et de récupération de poussière de ponceuse
Station de classement et d'inspection des panneaux
Système d'emballage automatique et d'emballage étirable
Système de stockage et d'expédition des produits finis
8. Systèmes auxiliaires et utilitaires
Système de contrôle électrique (PLC/DCS, salle de contrôle centrale)
Groupes hydrauliques et pneumatiques
Centre d'énergie thermique (chauffe-huile thermique / chaudière à vapeur)
Systèmes de protection de l'environnement (filtres à manches, réduction des COV, traitement de l'eau)
Station d'air comprimé et système d'eau glacée
1. Principe de fonctionnement
La presse plate continue utilise un système de transport à bande en acier pour alimenter le tapis continu formé et pré-pressé dans une longue zone de chauffage et de pressage (souvent des dizaines de mètres) formée par des ensembles supérieur et inférieur de plateaux chauffés. Transporté par les courroies en acier à vitesse constante, le tapis subit un durcissement continu de la résine sous un contrôle défini de température, de pression et d'épaisseur, se transformant d'un tapis lâche à l'entrée en une bande de panneau solide et continue à la sortie.
2. Structure de base et sous-systèmes
Système de ceinture en acier :
Courroies en acier allié à haute résistance : environ 2 à 3 mm d'épaisseur, avec un revêtement anti-adhésif spécial (par exemple PTFE), résistant aux températures élevées, à l'usure et à la fatigue.
Système d'entraînement et de tension : les rouleaux d'entraînement principaux fournissent de la puissance ; les rouleaux tendeurs maintiennent une tension constante de la courroie pour un fonctionnement fluide et sans glissement.
Système de direction : surveille et corrige le désalignement de la courroie en temps réel, élément essentiel pour un fonctionnement continu et sûr.
Système de plateau chauffant :
Plateaux chauffants zonés : la presse est divisée dans le sens de la longueur en plusieurs zones de pression/température (par exemple, préchauffage, pressage principal, zones de calibrage), chacune étant contrôlée indépendamment en température (généralement à l'aide d'huile thermique, précise à ± 1 °C).
Système hydraulique : utilise une matrice de nombreux (souvent des centaines) petits vérins hydrauliques montés sur les plateaux. Un système d'asservissement hydraulique permet un réglage continu et précis de la pression locale pour le contrôle de l'épaisseur des panneaux, qui constitue la technologie de base pour obtenir une précision d'épaisseur élevée.
Système de contrôle de l'épaisseur :
Jauge d'épaisseur en ligne : analyse l'épaisseur du panneau en temps réel à la sortie de la presse.
Contrôle en boucle fermée : les données d'épaisseur sont renvoyées au système d'asservissement hydraulique, qui ajuste en permanence la pression des cylindres correspondants pour compenser les écarts d'épaisseur causés par les variations de la géométrie des brins, de la teneur en humidité ou de la densité du tapis.
Systèmes d'entrée et de sortie :
Zone d'étanchéité à l'entrée et de transition de pression : empêche le durcissement prématuré de la résine ('pré-durcissement') au niveau des bords du tapis et assure une transition de pression en douceur.
Zone de refroidissement et de tension de sortie : permet la stabilisation initiale du panneau et maintient un fonctionnement stable de la courroie.

Avantages par rapport aux presses multi-ouvertures
Fonctionnalité |
Presse plate continue |
Presse traditionnelle à ouvertures multiples |
Mode de production |
Véritable production continue, sans interruption |
Production cyclique intermittente (chargement-pressage-déchargement) |
Capacité |
Extrêmement élevé, déterminé par la vitesse linéaire |
Inférieur, limité par le temps de cycle et le nombre d'ouvertures |
Qualité du produit |
Propriétés longitudinales uniformes, précision d'épaisseur très élevée |
Variation de propriété possible entre les ouvertures |
Dimensions du panneau |
Longueur illimitée, coupe flexible |
Fixé par la taille du plateau |
Consommation d'énergie |
Efficacité thermique élevée, énergie réduite par unité |
Perte de chaleur importante due aux ouvertures/fermetures fréquentes |
Automation |
Entièrement intégré dans une ligne automatisée continue |
Nécessite des systèmes de chargement/déchargement complexes |
Flexibilité |
Idéal pour les produits à volume élevé, d'épaisseur unique ou similaire |
Relativement plus flexible pour modifier les spécifications d'épaisseur |
Si vous êtes intéressé, veuillez nous contacter pour un devis.
Nos contacts :
WhatsApp : +86 18769900191 +86 15589105786 +86 18954906501
E-mail: osbmdfmachinery@gmail.com