| Dostupnosť: | |
|---|---|
MH-OSB
MINGHUNG
Vysokokapacitná a vysoko efektívna výrobná linka OSB je moderný výrobný systém navrhnutý s hlavnými cieľmi nepretržitej prevádzky, maximálneho výkonu, optimalizovanej energetickej účinnosti a stabilnej, vysokokvalitnej výroby. Predstavuje priemyselný upgrade vo výrobe OSB dosiek prostredníctvom vysokej automatizácie, presného riadenia procesov a integrovanej inteligentnej manipulácie s materiálom.
Kľúčové výkonové charakteristiky
Vysoká kapacita: Ročná projektovaná kapacita pre jednu linku môže dosiahnuť 300 000 až 600 000 metrov kubických (v závislosti od špecifikácií kontinuálneho lisu a hrúbky produktu), čo ďaleko prevyšuje tradičné viacotváracie lisovacie linky (zvyčajne 100 000 – 250 000 m³/rok).
Vysoká účinnosť:
Extrémne vysoká rýchlosť výroby: Rýchlosť kontinuálnej lisovacej linky môže dosiahnuť 40-120 metrov za minútu (v závislosti od hrúbky panelu).
Takmer nulový nevýrobný čas: Eliminuje cyklické prerušenia nakladania, vykladania a otvárania/zatvárania lisov, ktoré sú vlastné lisom s viacerými otvormi.
Vysoká prevádzková dostupnosť: Navrhovaná prevádzková rýchlosť často presahuje 90 %.
Vysoká kvalita a stabilita:
Nepretržitý, konštantný proces lisovania za tepla zaisťuje výnimočne jednotné fyzikálne vlastnosti pozdĺž a naprieč panelom.
Presná kontrola hrúbky (tolerancia môže byť v rozmedzí ±0,15 mm).
Vynikajúca rovinnosť povrchu vyžadujúca minimálny prídavok na brúsenie, čo vedie k vysokej spotrebe surovín.
Vysoká energetická účinnosť a nízka spotreba:
Vysoká tepelná účinnosť kontinuálneho lisu znižuje spotrebu energie na jednotku produktu o 15-30% v porovnaní s prerušovanými lismi.
Vysoká miera využitia lepidiel (najmä MDI) s aplikačnými dávkami schopnými presnej optimalizácie.
Vysoká automatizácia výrazne znižuje mzdové náklady na jednotku produktu.
Surovina (polená s malým priemerom, drevná štiepka) → Odlupovanie → Sušenie → Triedenie → Miešanie → Viacvrstvové orientované tvarovanie → Kontinuálne ploché lisovanie za horúca → Chladenie → Orezávanie → Brúsenie → Triedenie a balenie. Medzi nimi sú hlavnými procesmi formovanie rohoží a nepretržité lisovanie za tepla, ktoré umožňujú vysokú kapacitu a účinnosť.


Výrobné zariadenia
1. Zariadenia na manipuláciu a prípravu surovín
Odkôrňovač guľatiny
Bubnový alebo kotúčový štiepkovač
Flaker (typ prstenca alebo bubna)
Triedenie a triedenie triesok/prameňov (vibračné sitá, vzduchové triediče)
Silo na skladovanie mokrých vlákien a dopravný systém
štiepkovač
valcové sito
2. Zariadenie sekcie sušenia
Rotačná bubnová sušička (trojprechodová alebo jednopriechodová)
Systém teplovzdušnej pece (plyn, olej alebo palivo z biomasy)
Systém triedenia a dopravy sušených prameňov
Skladovacie silá na suché pramene
3. Systém miešania a dodávky živice
Váhy na váženie suchých prameňov
Vysokorýchlostný rotačný mixér
Systém skladovania a zásobovania živice (pre MDI/PF/PMDI)
Voskové emulzie a iné systémy na dodávanie aditív
Zásobník na zmiešané pramene
4. Vybavenie sekcie tvarovania (hlavná oblasť 1)
Systém merania a distribúcie prameňov
Vysoko intenzívny orientovaný formovač (mechanický alebo pneumatický, viacvrstvový)
Predlisovanie rohože (typ pásu alebo valčeka)
Online systém váženia rohoží a profilovania hustoty
Systém orezávania okrajov a recyklácie šrotu
5. Vybavenie sekcie lisovania za tepla (hlavná oblasť 2)
Kontinuálny plochý lis alebo lis s viacerými otvormi za tepla
Oceľový remeň a systém pohonu
Vyhrievacie dosky a hydraulický systém
Online systém merania hrúbky a servoriadenia
Lisovací podávací pás a akceleračný systém
Stlačte Outfeed Transfer System
6. Post-press & rezacie zariadenia
Star Cooler alebo Roller Cooling System
Pozdĺžne orezávacie píly
Krížové píly
Systém stohovania/odkladania panelov
Stredná skladovacia a klimatizačná oblasť
7. Brúsne a dokončovacie zariadenia
Širokopásová brúska (4-hlavová, 6-hlavová alebo 8-hlavová konfigurácia)
Systém odsávania prachu a brúsky
Panelová triediaca a kontrolná stanica
Systém automatického balenia a strečového balenia
Systém skladovania a expedície hotových výrobkov
8. Pomocné a pomocné systémy
Elektrický riadiaci systém (PLC/DCS, centrálna riadiaca miestnosť)
Hydraulické a pneumatické agregáty
Centrum tepelnej energie (ohrievač tepelného oleja / parný kotol)
Systémy ochrany životného prostredia (baghouse filtre, znižovanie VOC, úprava vody)
Stanica stlačeného vzduchu a systém chladenej vody
1. Pracovný princíp
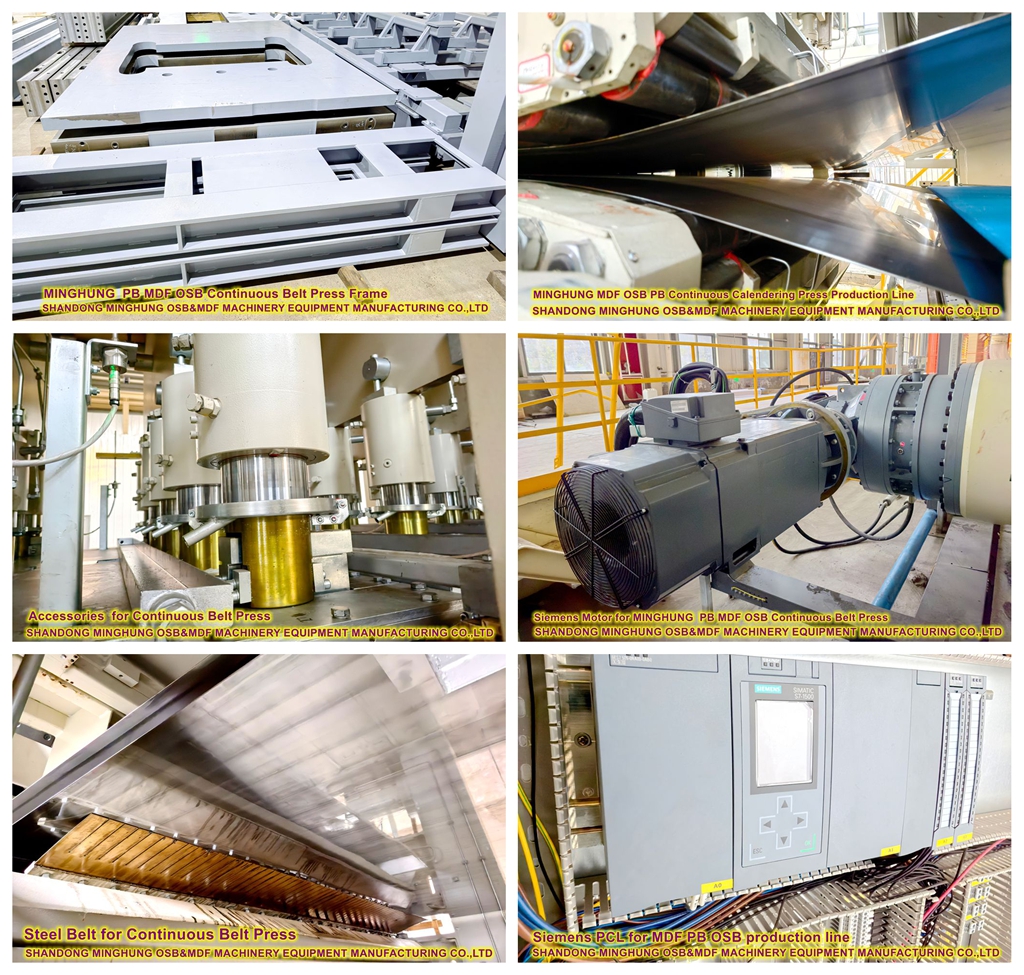
Kontinuálny plochý lis využíva oceľový pásový dopravný systém na privádzanie vytvarovanej a predlisovanej kontinuálnej rohože do dlhej (často desiatky metrov) ohrievacej a lisovacej zóny tvorenej hornými a spodnými sadami vyhrievaných dosiek. Rohož, unášaná oceľovými pásmi konštantnou rýchlosťou, podlieha kontinuálnemu vytvrdzovaniu živice pri nastavenej teplote, tlaku a hrúbke, pričom sa mení z voľnej rohože na vstupe na pevný súvislý panelový pás na výstupe.
2. Základná štruktúra a subsystémy
Systém oceľových pásov:
Vysokopevnostné remene z legovanej ocele: Hrubé približne 2-3 mm, so špeciálnym antiadhéznym povlakom (napr. PTFE), odolné voči vysokej teplote, opotrebovaniu a únave.
Systém pohonu a napínania: Hlavné hnacie valce poskytujú energiu; napínacie valce udržujú konštantné napnutie remeňa pre hladkú a bezšmykovú prevádzku.
Systém riadenia: Monitoruje a opravuje nesprávne nastavenie remeňa v reálnom čase, čo je dôležité pre bezpečnú nepretržitú prevádzku.
Systém vyhrievanej dosky:
Zónové ohrievacie platne: Lis je pozdĺžne rozdelený do viacerých tlakovo/teplotných zón (napr. predhrievanie, hlavné lisovanie, kalibračné zóny), pričom každá je nezávisle regulovaná teplotou (bežne používa termálny olej s presnosťou ±1°C).
Hydraulický systém: Využíva maticu mnohých (často stoviek) malých hydraulických valcov namontovaných na doskách. Hydraulický servosystém umožňuje plynulé, presné miestne nastavenie tlaku na kontrolu hrúbky panelu, čo je základná technológia na dosiahnutie vysokej presnosti hrúbky.
Systém kontroly hrúbky:
Online Thickness Gauge: Skenuje hrúbku panelu v reálnom čase na výstupe z tlače.
Riadenie v uzavretej slučke: Údaje o hrúbke sa privádzajú späť do hydraulického servosystému, ktorý nepretržite upravuje tlak zodpovedajúcich valcov, aby kompenzoval odchýlky hrúbky spôsobené zmenami geometrie vlákna, obsahu vlhkosti alebo hustoty rohože.
Vstupné a výstupné systémy:
Tesnenie prívodu a zóna prechodu tlaku: Zabraňuje predčasnému vytvrdzovaniu živice ('predvytvrdzovanie') na okrajoch rohože a zaisťuje hladký prechod tlaku.
Chladiaca a napínacia zóna výstupu: Umožňuje počiatočnú stabilizáciu panelu a udržiava stabilný chod pásu.

Výhody v porovnaní s viacotváracími lismi
Funkcia |
Kontinuálny plochý lis |
Tradičný viacotvárací lis |
Výrobný režim |
Skutočná nepretržitá výroba, bez prerušenia |
Prerušovaná cyklická výroba (zaťaženie-stlačenie-vyloženie) |
Kapacita |
Extrémne vysoká, určená lineárnou rýchlosťou |
Nižšia, obmedzená časom cyklu a počtom otvorení |
Kvalita produktu |
Rovnomerné pozdĺžne vlastnosti, veľmi vysoká presnosť hrúbky |
Možné rozdiely vlastností medzi otvormi |
Rozmery panelu |
Neobmedzená dĺžka, flexibilné strihanie |
Pevné podľa veľkosti dosky |
Spotreba energie |
Vysoká tepelná účinnosť, nižšia energia na jednotku |
Značné tepelné straty v dôsledku častého otvárania/zatvárania |
automatizácia |
Plne integrované do kontinuálnej automatizovanej linky |
Vyžaduje zložité systémy nakladania/vykladania |
Flexibilita |
Ideálne pre veľkoobjemové, jednorazové alebo podobné hrubé výrobky |
Relatívne flexibilnejšie pre zmenu špecifikácií hrúbky |
V prípade záujmu nás prosím kontaktujte pre cenovú ponuku.
Naše kontakty:
Whatsapp: +86 18769900191 +86 15589105786 +86 18954906501
Email: osbmdfmachinery@gmail.com