| Disponibilità: | |
|---|---|
MH-OSB
MINGHUNG
La linea di produzione OSB ad alta capacità e alta efficienza è un moderno sistema di produzione progettato con gli obiettivi principali di funzionamento continuo, produzione massimizzata, efficienza energetica ottimizzata e produzione stabile e di alta qualità. Rappresenta un aggiornamento industriale nella produzione di OSB attraverso un'elevata automazione, un controllo preciso del processo e una gestione intelligente dei materiali integrata.
Caratteristiche prestazionali chiave
Capacità elevata: la capacità annuale progettata per una singola linea può raggiungere da 300.000 a 600.000 metri cubi (a seconda delle specifiche della pressa continua e dello spessore del prodotto), superando di gran lunga le tradizionali linee di pressa ad apertura multipla (tipicamente 100.000-250.000 m³/anno).
Alta efficienza:
Velocità di produzione estremamente elevata: la velocità della linea di pressa continua può raggiungere 40-120 metri al minuto (a seconda dello spessore del pannello).
Tempo di non produzione prossimo allo zero: elimina le interruzioni cicliche per il carico, lo scarico e l'apertura/chiusura della pressa inerenti alle presse ad apertura multipla.
Elevata disponibilità operativa: la velocità operativa progettata spesso supera il 90%.
Alta qualità e stabilità:
Il processo di pressatura a caldo continuo e costante garantisce proprietà fisiche eccezionalmente uniformi lungo e attraverso il pannello.
Controllo preciso dello spessore (la tolleranza può essere compresa tra ± 0,15 mm).
Eccellente planarità della superficie, che richiede un margine di levigatura minimo, con conseguente elevato utilizzo di materie prime.
Alta efficienza energetica e bassi consumi:
L’elevata efficienza termica della pressa continua riduce il consumo energetico per unità di prodotto del 15-30% rispetto alle presse intermittenti.
Elevato tasso di utilizzo degli adesivi (soprattutto MDI), con tassi di applicazione in grado di ottimizzare con precisione.
L'elevata automazione riduce significativamente il costo della manodopera per unità di prodotto.
Materia prima (tronchi di piccolo diametro, trucioli di legno) → Scagliatura → Essiccazione → Vagliatura/selezione → Miscelazione → Formatura orientata multistrato → Pressa piana continua Pressatura a caldo → Raffreddamento → Rifilatura → Levigatura → Classificazione e imballaggio. Tra questi, la formatura del materassino e la pressatura a caldo continua sono i processi principali che consentono elevata capacità ed efficienza.


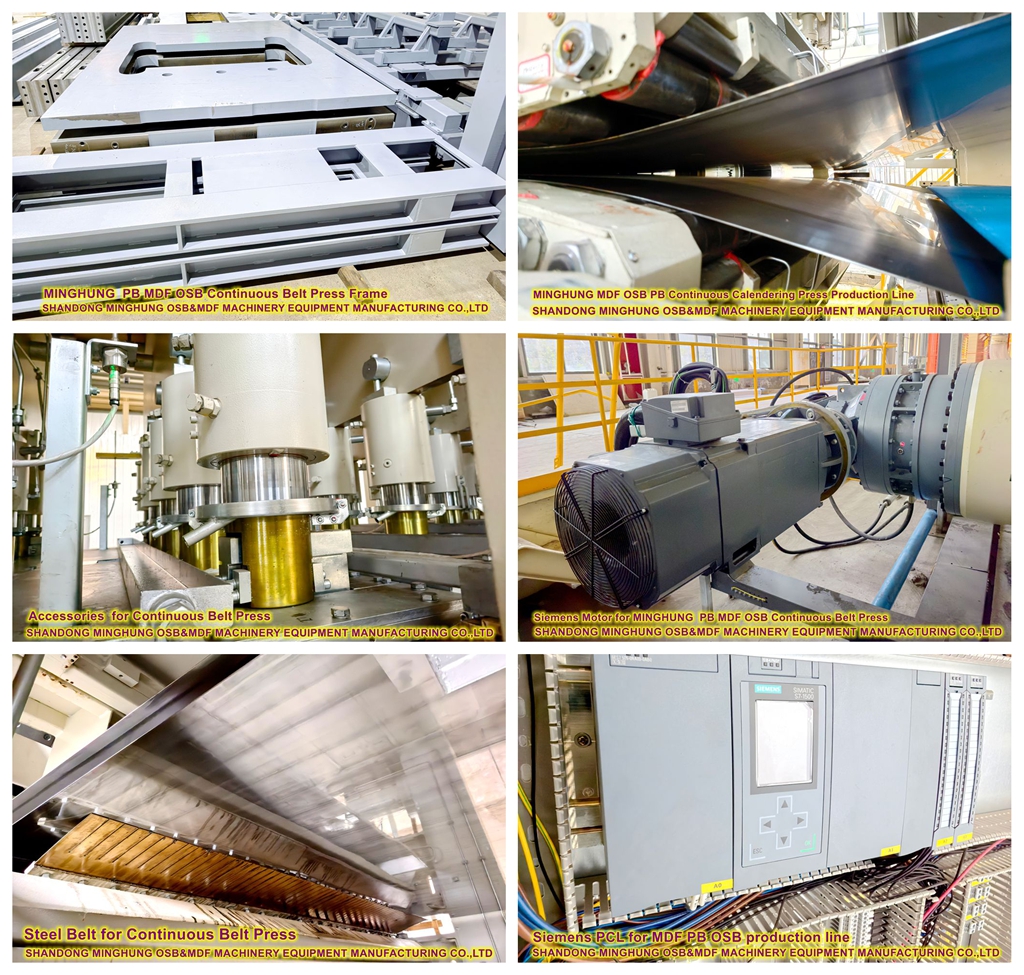
Attrezzature di produzione
1. Attrezzature per la movimentazione e la preparazione delle materie prime
Scortecciatore di tronchi
Cippatore a tamburo o a disco
Flaker (tipo ad anello o a tamburo)
Sistema di vagliatura e selezione di trucioli/trefoli (vagli vibranti, classificatori ad aria)
Silo di stoccaggio e sistema di trasporto di filamenti umidi
cippatore
setaccio cilindrico
2. Attrezzatura della sezione di asciugatura
Essiccatore a tamburo rotante (triplo passaggio o passaggio singolo)
Sistema di forno ad aria calda (gas, petrolio o combustibile da biomassa)
Sistema di screening e trasporto dei fili essiccati
Silos di stoccaggio di filamenti secchi
3. Sistema di miscelazione e fornitura di resina
Bilance per pesare fili secchi
Frullatore rotativo ad alta velocità
Sistema di stoccaggio e fornitura della resina (per MDI/PF/PMDI)
Emulsione di cera e altri sistemi di fornitura di additivi
Contenitore per contenere fili misti
4. Attrezzature per la sezione di formatura (area centrale 1)
Sistema di misurazione e distribuzione dei trefoli
Formatore orientato ad alta intensità (meccanico o pneumatico, multistrato)
Prestampa del tappetino (tipo a nastro o a rulli)
Sistema online di pesatura di tappetini e profilazione della densità
Sistema di rifilatura dei bordi e riciclaggio dei tappetini di scarto
5. Attrezzature della sezione di pressatura a caldo (area centrale 2)
Pressa piana continua o Pressa a caldo multi-apertura
Cintura in acciaio e sistema di trasmissione
Piastre riscaldanti e sistema idraulico
Misuratore di spessore online e sistema di servocontrollo
Nastro di formazione pressa alimentazione e sistema di accelerazione
Premere in uscita il sistema di trasferimento
6. Attrezzatura post-stampa e taglio
Star Cooler o sistema di raffreddamento a rulli
Seghe per rifilatura longitudinali
Seghe trasversali
Sistema di impilamento/disimpilamento dei pannelli
Area intermedia di stoccaggio e condizionamento
7. Attrezzature per levigatura e finitura
Levigatrice a nastro largo (configurazione a 4, 6 o 8 teste)
Sistema di Aspirazione e Recupero Polveri di Levigatrice
Stazione di classificazione e ispezione dei pannelli
Sistema automatico di confezionamento e avvolgimento con film estensibile
Sistema di stoccaggio e spedizione dei prodotti finiti
8. Sistemi ausiliari e di utilità
Sistema di controllo elettrico (PLC/DCS, sala di controllo centrale)
Centraline idrauliche e pneumatiche
Centro di energia termica (riscaldatore ad olio diatermico/caldaia a vapore)
Sistemi di Protezione Ambientale (Filtri a maniche, Abbattimento COV, Trattamento Acque)
Stazione di aria compressa e sistema di acqua refrigerata
1. Principio di funzionamento
La pressa piana continua utilizza un sistema di trasporto a nastro in acciaio per alimentare il tappeto continuo formato e prepressato in una zona di riscaldamento e pressatura lunga (spesso decine di metri) formata da gruppi superiori e inferiori di piastre riscaldate. Trasportato dalle cinghie d'acciaio a velocità costante, il tappeto subisce una polimerizzazione continua della resina sotto il controllo di temperatura, pressione e spessore, trasformandosi da un tappeto sciolto in ingresso a una striscia di pannelli solida e continua in uscita.
2. Struttura centrale e sottosistemi
Sistema di cinture in acciaio:
Cinghie in acciaio legato ad alta resistenza: spessore di circa 2-3 mm, con speciale rivestimento antiadesivo (ad es. PTFE), resistente alle alte temperature, all'usura e alla fatica.
Sistema di azionamento e tensionamento: i rulli di azionamento principali forniscono potenza; i rulli tenditori mantengono una tensione costante della cinghia per un funzionamento regolare e senza scivolamenti.
Sistema di sterzo: monitora e corregge il disallineamento della cinghia in tempo reale, fondamentale per un funzionamento continuo e sicuro.
Sistema a piastre riscaldate:
Piastre riscaldanti a zone: la pressa è divisa longitudinalmente in più zone di pressione/temperatura (ad esempio, preriscaldamento, pressatura principale, zone di calibrazione), ciascuna controllata in modo indipendente dalla temperatura (comunemente utilizzando olio termico, precisione a ±1°C).
Sistema idraulico: utilizza una matrice di numerosi (spesso centinaia) piccoli cilindri idraulici montati sulle piastre. Un servosistema idraulico consente una regolazione locale continua e precisa della pressione per il controllo dello spessore del pannello, che rappresenta la tecnologia principale per ottenere un'elevata precisione dello spessore.
Sistema di controllo dello spessore:
Misuratore di spessore online: scansiona lo spessore del pannello in tempo reale all'uscita della macchina da stampa.
Controllo a circuito chiuso: i dati sullo spessore vengono restituiti al servosistema idraulico, che regola continuamente la pressione dei cilindri corrispondenti per compensare le deviazioni di spessore causate da variazioni nella geometria del filo, nel contenuto di umidità o nella densità del tappeto.
Sistemi di ingresso e uscita:
Zona di sigillatura dell'ingresso e di transizione della pressione: impedisce l'indurimento prematuro della resina ('pre-indurimento') sui bordi del tappetino e garantisce una transizione graduale della pressione.
Zona di raffreddamento e tensione in uscita: consente la stabilizzazione iniziale del pannello e mantiene stabile il funzionamento del nastro.

Vantaggi rispetto alle presse multi-apertura
Caratteristica |
Pressa piana continua |
Pressa Tradizionale Multi-Apertura |
Modalità di produzione |
Vera produzione continua, nessuna interruzione |
Produzione ciclica intermittente (carico-pressa-scarico) |
Capacità |
Estremamente elevato, determinato dalla velocità lineare |
Inferiore, limitato dal tempo ciclo e dal numero di aperture |
Qualità del prodotto |
Proprietà longitudinali uniformi, precisione dello spessore molto elevata |
Possibile variazione di proprietà tra le aperture |
Dimensioni del pannello |
Lunghezza illimitata, taglio flessibile |
Fisso in base alle dimensioni della piastra |
Consumo energetico |
Alta efficienza termica, minore energia per unità |
Notevole perdita di calore dovuta ad aperture/chiusure frequenti |
Automazione |
Completamente integrato nella linea automatizzata continua |
Richiede sistemi di carico/scarico complessi |
Flessibilità |
Ideale per prodotti ad alto volume, singoli o di spessore simile |
Relativamente più flessibile per modificare le specifiche di spessore |
Se interessati contattateci per un preventivo.
I nostri contatti:
Whatsapp: +86 18769900191 +86 15589105786 +86 18954906501
E-mail: osbmdfmachinery@gmail.com