| Даступнасць: | |
|---|---|
MH-OSB
МІНХУНГ
Высокапрадукцыйная і высокаэфектыўная вытворчая лінія OSB - гэта сучасная вытворчая сістэма, распрацаваная з асноўнымі мэтамі бесперапыннай працы, максімальнай прадукцыйнасці, аптымізаванай энергаэфектыўнасці і стабільнай і якаснай вытворчасці. Ён уяўляе сабой індустрыяльную мадэрнізацыю ў вытворчасці OSB за кошт высокай аўтаматызацыі, дакладнага кіравання працэсам і інтэграванай інтэлектуальнай апрацоўкі матэрыялаў.
Асноўныя эксплуатацыйныя характарыстыкі
Высокая магутнасць: Гадавая праектная магутнасць для адной лініі можа дасягаць ад 300 000 да 600 000 кубічных метраў (у залежнасці ад спецыфікацый бесперапыннага прэса і таўшчыні прадукту), значна пераўзыходзячы традыцыйныя прэсавыя лініі з некалькімі адтулінамі (звычайна 100 000-250 000 м³/год).
Высокая эфектыўнасць:
Надзвычай высокая хуткасць вытворчасці: хуткасць бесперапыннай прэсавай лініі можа дасягаць 40-120 метраў у хвіліну (у залежнасці ад таўшчыні панэлі).
Амаль нулявы час невытворчасці: выключае цыклічныя перапынкі для загрузкі, разгрузкі і адкрыцця/закрыцця прэса, уласцівыя прэсам з некалькімі адкрыццямі.
Высокая эксплуатацыйная даступнасць: Праектаваная хуткасць працы часта перавышае 90%.
Высокая якасць і стабільнасць:
Бесперапынны, пастаянны працэс гарачага прэсавання забяспечвае выключна аднастайныя фізічныя ўласцівасці ўздоўж і папярок панэлі.
Дакладны кантроль таўшчыні (допуск можа быць у межах ±0,15 мм).
Выдатная роўнасць паверхні, якая патрабуе мінімальнага прыпуску на шліфаванне, што прыводзіць да высокага выкарыстання сыравіны.
Высокая энергаэфектыўнасць і нізкае спажыванне:
Высокая цеплавая эфектыўнасць прэса бесперапыннага дзеяння зніжае энергазатраты на адзінку вырабы на 15-30% у параўнанні з прэсамі перыядычнага дзеяння.
Высокі ўзровень выкарыстання клеяў (асабліва MDI), з магчымасцю дакладнай аптымізацыі хуткасці нанясення.
Высокая аўтаматызацыя значна зніжае працазатраты на адзінку вырабы.
Сыравіна (бярвёны малога дыяметра, драўняная дранка) → Лусканне → Сушка → Прасейванне/сарціроўка → Змешванне → Шматслаёвае арыентаванае фармаванне → Бесперапынны плоскі прэс, гарачае прэсаванне → Астуджэнне → Абразанне → Шліфаванне → Класіфікацыя і ўпакоўка. Сярод іх фармаванне мата і бесперапыннае гарачае прэсаванне з'яўляюцца асноўнымі працэсамі, якія забяспечваюць высокую магутнасць і эфектыўнасць.


Вытворчае абсталяванне
1. Абсталяванне для апрацоўкі і падрыхтоўкі сыравіны
Акарочнік бярвення
Барабанная або дыскавая здрабняльнік
Флейкер (кольцавы або барабанны тып)
Сістэма адбору і сартавання стружкі/струг (вібрацыйныя грохоты, паветраныя класіфікатары)
Бункер для захоўвання мокрых нітак і сістэма транспарціроўкі
здрабняльнік
цыліндрычнае сіта
2. Абсталяванне сушыльнай секцыі
Ротарная барабанная сушылка (тройная або аднапраходная)
Сістэма гарачага паветра печы (газ, алей або біямаса)
Сістэма прасейвання і транспарціроўкі высушаных нітак
Сіласы для захоўвання сухіх нітак
3. Сістэма змешвання і падачы смалы
Шалі для ўзважвання сухіх нітак
Высакахуткасны ротарны блендер
Сістэма захоўвання і падачы смалы (для MDI/PF/PMDI)
Васковая эмульсія і іншыя сістэмы падачы дабавак
Blended Strand Holding Bin
4. Абсталяванне фармавальнай секцыі (асноўная зона 1)
Сістэма ўліку і размеркавання ніткі
Высокаінтэнсіўная арыентаваная форма (механічная або пнеўматычная, шматслойная)
Папярэдні ціск на матах (істужачны або ролікавы тып)
Інтэрнэт-сістэма ўзважвання матаў і прафілявання шчыльнасці
Сістэма абрэзкі краёў і перапрацоўкі мацюкоў
5. Абсталяванне секцыі гарачага прэсавання (асноўная зона 2)
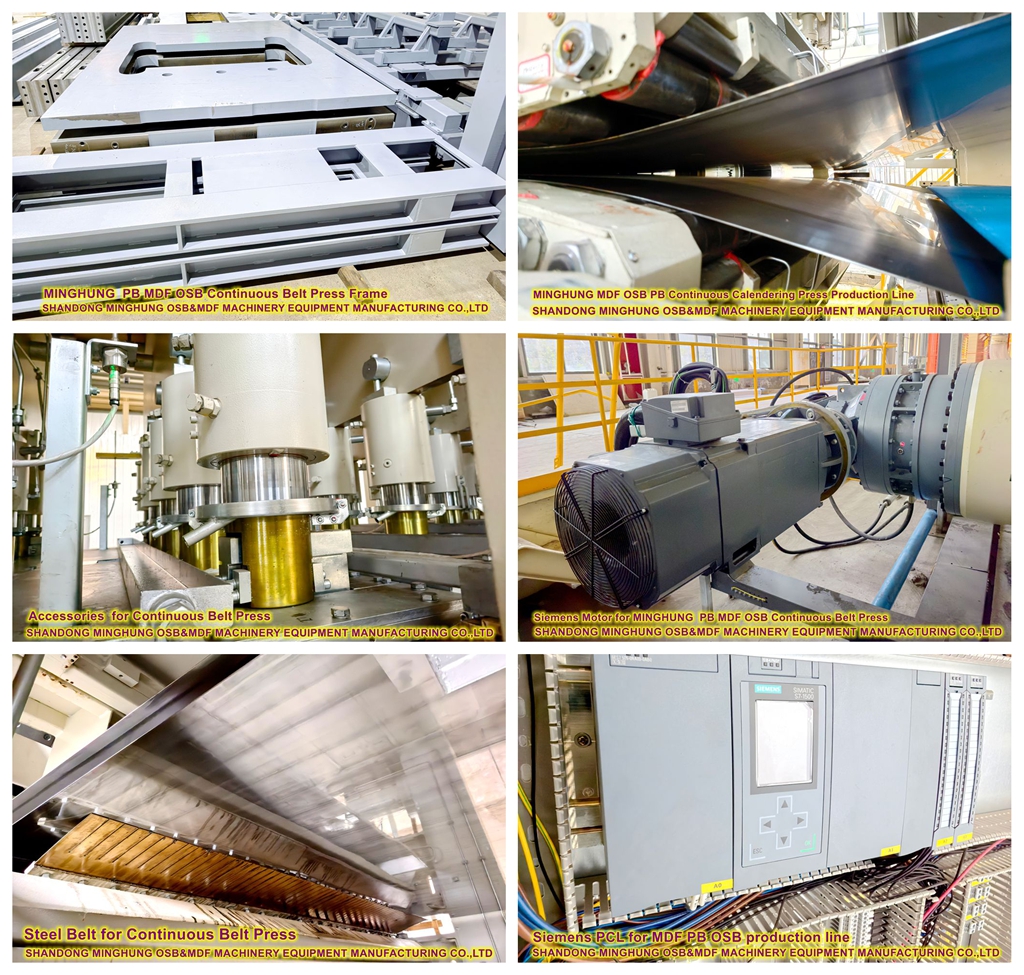
Бесперапынны плоскі прэс або гарачы прэс з некалькімі адтулінамі
Сталёвы рэмень і сістэма прывада
Награвальныя пліты і гідраўлічная сістэма
Інтэрнэт-сістэма вымярэння таўшчыні і сервакіравання
Стужка прэса для фарміравання і сістэма паскарэння
Press Outfeed Transfer System
6. Пост-прэс і рэжучае абсталяванне
Star Cooler або ролікавая сістэма астуджэння
Падоўжныя фрэзерныя пілы
Папярочныя пілы
Сістэма кладкі/раскладання панэляў
Зона прамежкавага захоўвання і кандыцыянавання
7. Шліфавальнае і фінішнае абсталяванне
Шырокастужачная шліфавальная машына (канфігурацыя з 4, 6 або 8 галоўкамі)
Сістэма выдалення пылу і шліфавальнай машыны
Станцыя класіфікацыі і праверкі панэлі
Аўтаматычная ўпакоўка і сістэма эластычнай абгорткі
Сістэма захоўвання і адгрузкі гатовай прадукцыі
8. Дапаможныя і камунальныя сістэмы
Электрычная сістэма кіравання (PLC/DCS, цэнтральная дыспетчарская)
Гідраўлічныя і пнеўматычныя агрэгаты
Цеплавы энергетычны цэнтр (награвальны алей / паравы кацёл)
Сістэмы аховы навакольнага асяроддзя (рукаўныя фільтры, ачыстка ЛОС, ачыстка вады)
Станцыя сціснутага паветра і сістэма ахалоджанай вады
1. Прынцып працы
Плоскі прэс бесперапыннага дзеяння выкарыстоўвае сталёвую істужачную сістэму транспарціроўкі для падачы сфармаванага і папярэдне адціснутага суцэльнага мата ў доўгую (часта дзясяткі метраў) зону нагрэву і прэсавання, утвораную верхнім і ніжнім наборамі нагрэтых пліт. Пераносячыся сталёвымі рамянямі з пастаяннай хуткасцю, мат падвяргаецца бесперапыннаму отверждению смалы пры кантролі зададзенай тэмпературы, ціску і таўшчыні, ператвараючыся з друзлага мата на ўваходзе ў цвёрдую суцэльную паласу панэлі на выхадзе.
2. Асноўная структура і падсістэмы
Сістэма сталёвага пояса:
Рамяні з высокатрывалай легаванай сталі: таўшчынёй прыкладна 2-3 мм са спецыяльным антыадгезійным пакрыццём (напрыклад, PTFE), устойлівым да высокай тэмпературы, зносу і стомленасці.
Прывад і сістэма нацяжэння: галоўныя прывадныя ролікі забяспечваюць магутнасць; нацяжныя ролікі падтрымліваюць пастаяннае нацяжэнне рамяня для плаўнай працы без слізгацення.
Сістэма рулявога кіравання: кантралюе і выпраўляе зрушэнне рамяня ў рэжыме рэальнага часу, што важна для бяспечнай бесперапыннай працы.
Сістэма пліты з падагрэвам:
Валікі з занальным нагрэвам: Прэс падзелены ўздоўж на некалькі зон ціску/тэмпературы (напрыклад, папярэдні нагрэў, асноўны прэс, зоны каліброўкі), у кожнай з якіх тэмпература кантралюецца незалежна (звычайна з выкарыстаннем тэрмальнага алею, з дакладнасцю да ±1°C).
Гідраўлічная сістэма: выкарыстоўвае матрыцу шматлікіх (часта сотняў) невялікіх гідраўлічных цыліндраў, усталяваных на плітах. Гідраўлічная сервасістэма забяспечвае бесперапынную дакладную лакальную рэгуляванне ціску для кантролю таўшчыні панэлі, што з'яўляецца асноўнай тэхналогіяй для дасягнення высокай дакладнасці таўшчыні.
Сістэма кантролю таўшчыні:
Інтэрнэт-таўшчыня: скануе таўшчыню панэлі ў рэжыме рэальнага часу на выхадзе прэса.
Кантроль па замкнёным контуры: даныя аб таўшчыні перадаюцца ў гідраўлічную сервасістэму, якая бесперапынна рэгулюе ціск у адпаведных цыліндрах, каб кампенсаваць адхіленні па таўшчыні, выкліканыя зменамі ў геаметрыі ніткі, утрыманні вільгаці або шчыльнасці мата.
Сістэмы падачы і выдачы:
Герметызацыя падачы і зона пераходу ціску: прадухіляе заўчаснае зацвярдзенне смалы ('папярэдняе зацвярдзенне') на краях мата і забяспечвае плыўны пераход ціску.
Зона астуджэння і нацяжэння выхаду: дазваляе першапачаткова стабілізаваць панэль і падтрымлівае стабільны ход стужкі.

Перавагі ў параўнанні з шматразовымі прэсамі
Асаблівасць |
Бесперапынны плоскі жым |
Традыцыйная шматразовая прэса |
Вытворчы рэжым |
Сапраўдная бесперапынная вытворчасць, без перапынкаў |
Перыядычнае цыклічнае вытворчасць (загрузка-націск-разгрузка) |
Ёмістасць |
Надзвычай высокая, вызначаецца лінейнай хуткасцю |
Ніжняя, абмежаваная працягласцю цыклу і колькасцю адкрыццяў |
Якасць прадукцыі |
Раўнамерныя падоўжныя ўласцівасці, вельмі высокая дакладнасць таўшчыні |
Магчымыя змены ўласцівасці паміж адтулінамі |
Памеры панэлі |
Неабмежаваная даўжыня, гнуткая рэзка |
Фіксуецца па памеры валіка |
Энергаспажыванне |
Высокая цеплавая эфектыўнасць, меншая энергія на адзінку |
Значныя страты цяпла з-за частага адчынення/закрыцця |
Аўтаматызацыя |
Цалкам інтэграваны ў бесперапынную аўтаматызаваную лінію |
Патрабуе складаных сістэм пагрузкі/разгрузкі |
Гнуткасць |
Ідэальна падыходзіць для вялікіх аб'ёмаў, вырабаў адной або падобнай таўшчыні |
Адносна больш гнуткі для змены характарыстык таўшчыні |
Калі вы зацікаўлены, калі ласка, звяжыцеся з намі, каб атрымаць прапанову.
Нашы кантакты:
Whatsapp: +86 18769900191 +86 15589105786 +86 18954906501
электронная пошта: osbmdfmachinery@gmail.com