


MINGHUNG
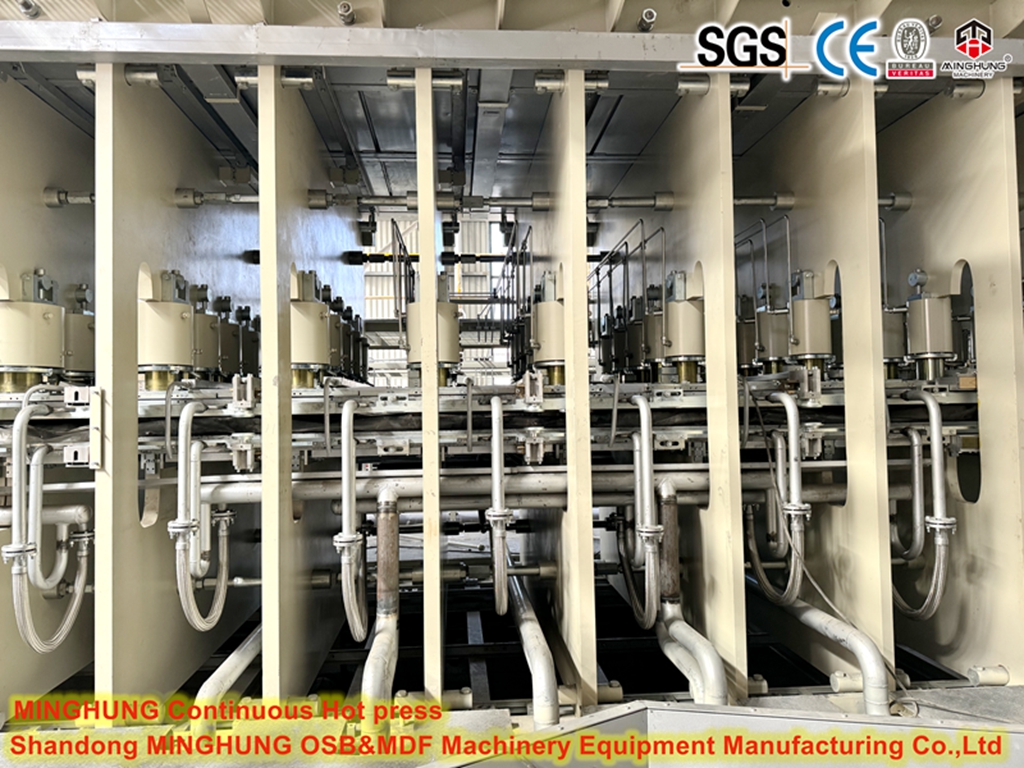
La pressa continua a caldo CPS (Continuous Pressing System) è il cuore tecnologico di una moderna linea di produzione di pannelli truciolari (PB). Ha sostituito le vecchie macchine da stampa multi-vano grazie alla sua efficienza, qualità del prodotto e capacità di automazione superiori.
Ecco una ripartizione del suo ruolo e degli aspetti chiave all'interno della linea di produzione di pannelli truciolari:
1. Scopo: consolidare in modo continuo il materassino di particelle sciolte (formato a monte) sotto calore e pressione controllati in un pannello solido con profilo di densità, spessore e proprietà meccaniche costanti.
2. Componenti e funzioni chiave:
Nastri in acciaio: due nastri massicci in acciaio continui, altamente lucidati (superiore e inferiore) che trasportano il tappetino attraverso la pressa. Trasmettono pressione e calore in modo uniforme.
Sistema di riscaldamento: in genere utilizza olio termico ad alta pressione che circola attraverso le piastre di riscaldamento sopra e sotto le cinghie. I sistemi a vapore sono meno comuni ora. Fornisce il calore (170-220°C) necessario per sciogliere la resina (solitamente UF o MUF) e polimerizzarla.
Sistema di pressatura idraulica: una serie di cilindri idraulici lungo la lunghezza della pressa applicano un'enorme pressione (inizialmente fino a 1000 psi / 70 bar, gradualmente decrescente) per comprimere il tappetino. Le moderne macchine da stampa CPS hanno più zone di pressione lungo la loro lunghezza.
Sistema di trasporto a rulli: supporta e guida i nastri in acciaio. I rulli di precisione mantengono la tensione, l'allineamento e la planarità del nastro.


Ingresso e compressione iniziale: il supporto sfuso entra nell'alimentazione della stampante. Viene immediatamente applicata l'alta pressione per ridurre rapidamente lo spessore e stabilire la densità superficiale.
Riscaldamento e fusione della resina: il calore penetra rapidamente nel tappetino compresso, sciogliendo il rivestimento di resina sulle particelle.
Pressatura principale e polimerizzazione della resina: la pressione rimane elevata e il calore continua a trasferirsi, provocando il flusso della resina e l'inizio della polimerizzazione (polimerizzazione). Il profilo di densità è modellato.
Rastremazione a pressione e polimerizzazione finale: mentre il pannello si muove attraverso la pressa, la pressione viene gradualmente ridotta nelle zone successive mentre il calore continua il processo di polimerizzazione. Ciò impedisce il ritorno elastico e fissa il legame interno.
Uscita e rilascio della pressione: il cartone completamente polimerizzato esce dalla pressa dal naso di uscita, la pressione viene completamente rilasciata e il cartone si sposta verso la linea di raffreddamento.


Produzione continua: elimina il ciclo stop-start, consentendo velocità della linea (ad esempio, velocità del nastro di 1.000-2.000 m/min) e volumi di produzione (ad esempio, 500.000 - 1.000.000+ m³/anno).
Qualità superiore del prodotto: eccellente consistenza dello spessore, superfici molto lisce, profilo di densità ottimizzato (superfici a densità maggiore, nucleo inferiore), proprietà meccaniche costanti su tutta la lunghezza.
Migliore controllo del processo: il controllo preciso e dinamico dei profili di temperatura e pressione lungo la lunghezza della pressa consente l'ottimizzazione per diversi tipi/spessori di pannelli.
Manodopera e automazione ridotte: Altamente automatizzato, richiede meno operatori.
Efficienza migliorata: consumo energetico specifico inferiore per m³ di cartone rispetto alle presse discontinue.
Flessibilità: cambi più rapidi tra diversi spessori di pannelli.


Investimento di capitale estremamente elevato: il CPS è il componente più costoso della linea.
Elevata complessità e costi di manutenzione: nastri in acciaio, rulli, sistemi di riscaldamento e componenti idraulici richiedono una manutenzione meticolosa e competenze specializzate. La sostituzione della cinghia è un'impresa importante.
Sensibilità al processo a monte: richiede un tappeto omogeneo e dalla forma uniforme con buoni bordi. Problemi nella formatura o nella prestampa possono causare interruzioni significative o danni al nastro.
Controllo complesso: richiede operatori e tecnici di manutenzione altamente qualificati.
Uniformità termica: mantenere una temperatura perfettamente uniforme sull'ampia area della piastra è impegnativo ma fondamentale.
Whatsapp: +86 18769900191 +86 15589105786 +86 18954906501
E-mail: osbmdfmachinery@gmail.com


