


Эта линия по производству OSB, не содержащая формальдегида, производительностью 500 м³ /день использует передовые технологии для производства высококачественных, экологически чистых ориентированно-стружечных плит без добавок формальдегида. Обладая высокой степенью автоматизации и стабильной производительностью, он соответствует международным стандартам E1 и идеально подходит для производства мебели, внутренней отделки и строительства, предоставляя предприятиям доступ к рынкам зеленых досок премиум-класса.
МХ-ОСБ
МИНХУН
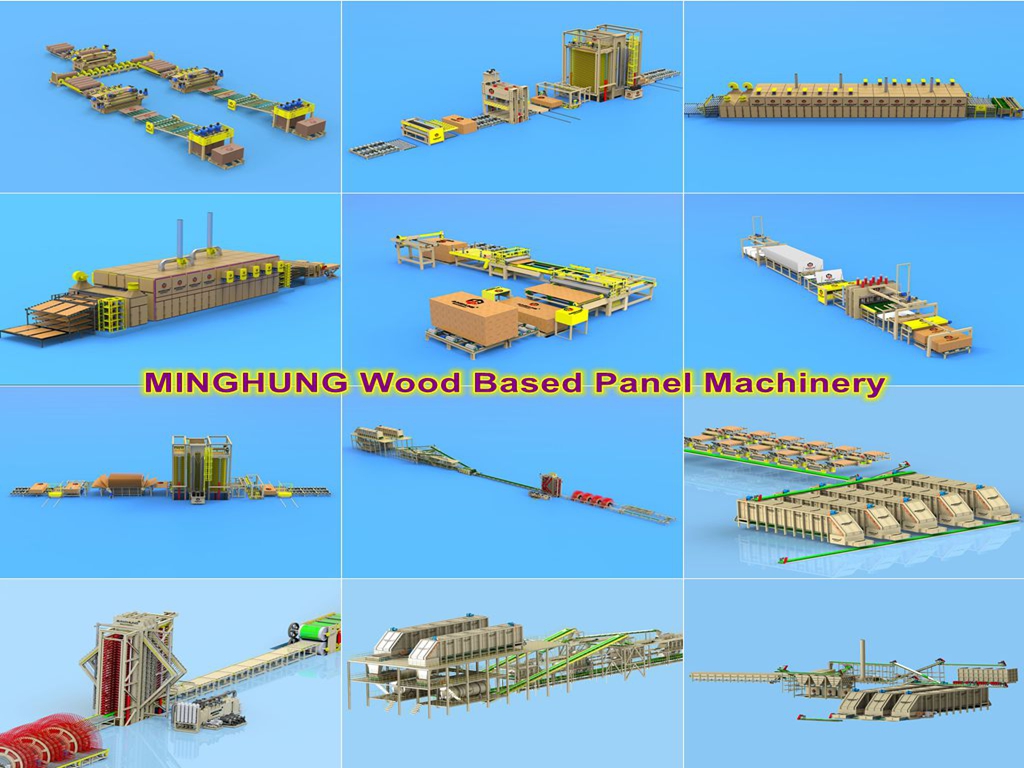
1. Подготовка сырья
Используются бревна хвойных пород высокого качества (например, сосна, тополь).
Бревна окориваются, очищаются и подаются в крутильную машину.
2. Скрутка и сушка
Бревна нарезаются на бревна точного размера (обычно длиной 50–100 мм, шириной 10–30 мм и толщиной 0,3–0,8 мм).
Влажные пряди транспортируются в большие сушилки (обычно ротационные сушилки) для равномерного снижения содержания влаги примерно с 40%-60% до 2%-4% на следующих этапах.
3. Отбор и смешивание
Высушенные пряди просеивают через многоярусные сита для отделения тонкого материала лицевого слоя от грубого материала внутреннего слоя и удаления частиц слишком большого или меньшего размера.
Приемлемые лицевые и сердцевинные пряди направляются на отдельные линии непрерывного смешивания.
Основной этап: клей, не содержащий формальдегида (обычно полимерный MDI-изоцианат), равномерно наносится на поверхность прядей с помощью распылительных форсунок высокого давления. MDI имеет решающее значение для достижения свойства «не содержать формальдегида», поскольку он не содержит формальдегида и обеспечивает превосходное сцепление.
4. Ориентированное формование
Покрытые смолой пряди укладываются в мат с помощью усовершенствованных ориентирующих формовочных головок.
Обычно формируется трехслойная структура: внешние слои ориентированы по длине панели (продольная ориентация), а внутренний слой ориентирован перпендикулярно (поперечная ориентация). Эта перекрестно-ориентированная структура придает OSB высокую прочность и стабильность размеров.
5. Горячее прессование
Сформированный мат слегка сжимают в предварительном прессе, а затем загружают в высокотемпературный горячий пресс с высоким давлением.
При высокой температуре (200-220°C) и давлении (3-5 МПа) смола MDI быстро затвердевает, прочно скрепляя древесные пряди в прочную панель.
6. Охлаждение, обрезка и шлифовка
Горячие панели пресса охлаждаются на охлаждающей трубе для стабилизации внутренних напряжений и предотвращения коробления.
Охлаждаемые панели точно подрезаются до стандартных размеров (например, 1220 x 2440 мм).
Поверхности и края панелей шлифуются шлифовальной машинкой, чтобы обеспечить равномерную толщину и гладкую, ровную поверхность.
7. Проверка качества и упаковка.
Готовые панели отбираются и тестируются, чтобы гарантировать соответствие таких показателей, как плотность, прочность внутреннего соединения, модуль разрыва, содержание влаги и выделение формальдегида (подтверждающее соответствие стандарту E1 или F-free).
Соответствующие продукты маркируются, укладываются и оборачиваются термоусадочной пленкой для хранения и транспортировки.
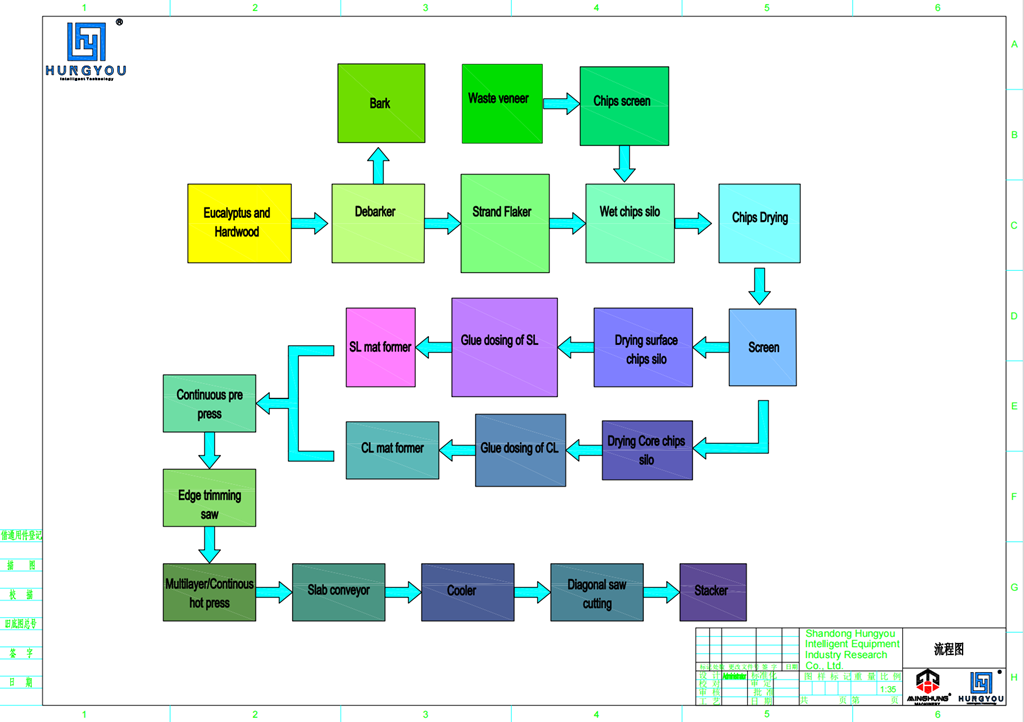

Полная линия по производству OSB представляет собой сложную систему, объединяющую технологии машинного оборудования, гидравлики, тепловой энергии, электрического управления и автоматизации.

1. Секция сырья
Окорочный станок: (барабанного или кольцевого типа) удаляет кору с бревен.
Крутильная/барабанная измельчительная машина для длинномерных бревен: основная машина, перерабатывающая целые бревна в древесину идеального размера.
Контейнер для прядей: обеспечивает буферное хранилище для зеленых прядей перед сушкой.
окорочный станок
Барабанная измельчитель
2. Секция сушки и сортировки.
Ротационная барабанная сушилка: Основная машина. Большой вращающийся барабан с подогревом, который снижает влажность прядей до целевого уровня (2-4%) с помощью горячих газов.
Многосекционная система просеивания: разделяет высушенные пряди на приемлемые лицевую и сердцевинную фракции, а также удаляет излишки и мелкие частицы.
Дробилка/перерезчик: повторно измельчает пряди слишком большого размера для повторного использования.
Ротационная барабанная сушилка
Система скрининга
3. Секция смешивания
Весовые бункеры и ленточные весы: точно измеряйте лицевую и внутреннюю пряди, чтобы обеспечить постоянную плотность и состав картона.
Высокоскоростной блендер непрерывного действия: основная машина (часто барабанного типа), в которой смола, не содержащая формальдегида (например, MDI), воск и другие добавки равномерно наносятся на пряди с помощью форсунок высокого давления.

Специализированная система подачи MDI: включает в себя обогреваемые резервуары для хранения, линии с подогревом, прецизионные дозирующие насосы и распылители, предназначенные для работы с чувствительным к влаге MDI.
4. Секция формования и предварительного прессования
Формовочные головки с механической ориентацией: ядро «ориентированной» структуры OSB. Несколько головок создают перекрестно ориентированный многослойный мат.
Формирующая лента и вакуумная система: движущаяся лента с вакуумным всасыванием, которая удерживает свободный мат на месте после формования.
Предварительное прессование непрерывной ленты: аккуратно уплотняет рыхлый мат, чтобы уменьшить его толщину, удалить воздух и обеспечить начальную прочность для транспортировки.
формовочная машина
предпечатная подготовка OSB
5. Секция прессования и отделки
Горячий пресс: сердце производственной линии.
Машина горячего прессования непрерывного прессования: эта технология является более продвинутой. Заготовка непрерывно проходит через пресс между двумя огромными стальными лентами, что приводит к более равномерной плотности продукта, более высокому качеству и более высокой эффективности производства, но инвестиции огромны.
Функция: Обеспечивает высокую температуру (200-220°C) и высокое давление (3-5 МПа), что позволяет клею MDI быстро затвердеть за короткое время, надолго скрепляя древесную щепу в высокопрочный лист.

Охлаждающий укладчик: охлаждает горячие панели с помощью принудительного воздуха, чтобы стабилизировать их и предотвратить деформацию.

Обрезная пила: система поперечной резки и обрезки кромок, которая распиливает панели до окончательных размеров (например, 1220 x 2440 мм).

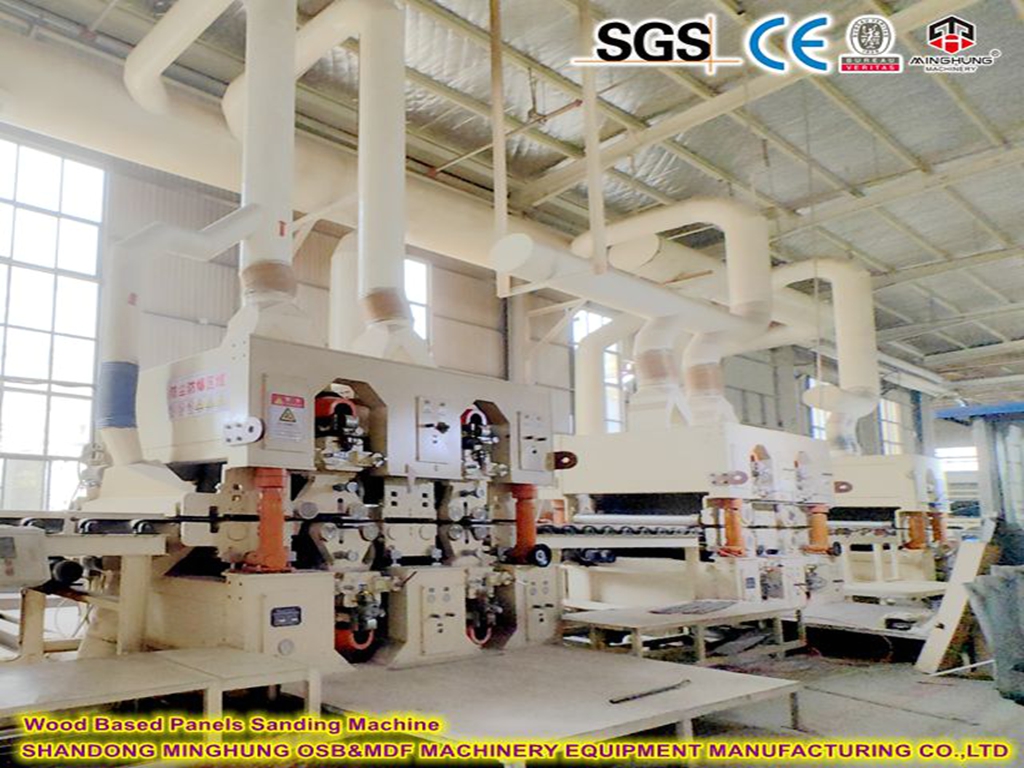
Широколенточная шлифовальная машина: шлифует верхнюю и нижнюю поверхности до точной толщины и гладкости.
6. Вспомогательные и вспомогательные системы
Энергетическая установка: котельная система, которая сжигает технологические остатки (кора, мелочь) для выработки тепловой энергии для сушки и прессования, обеспечивая энергетическую самодостаточность.
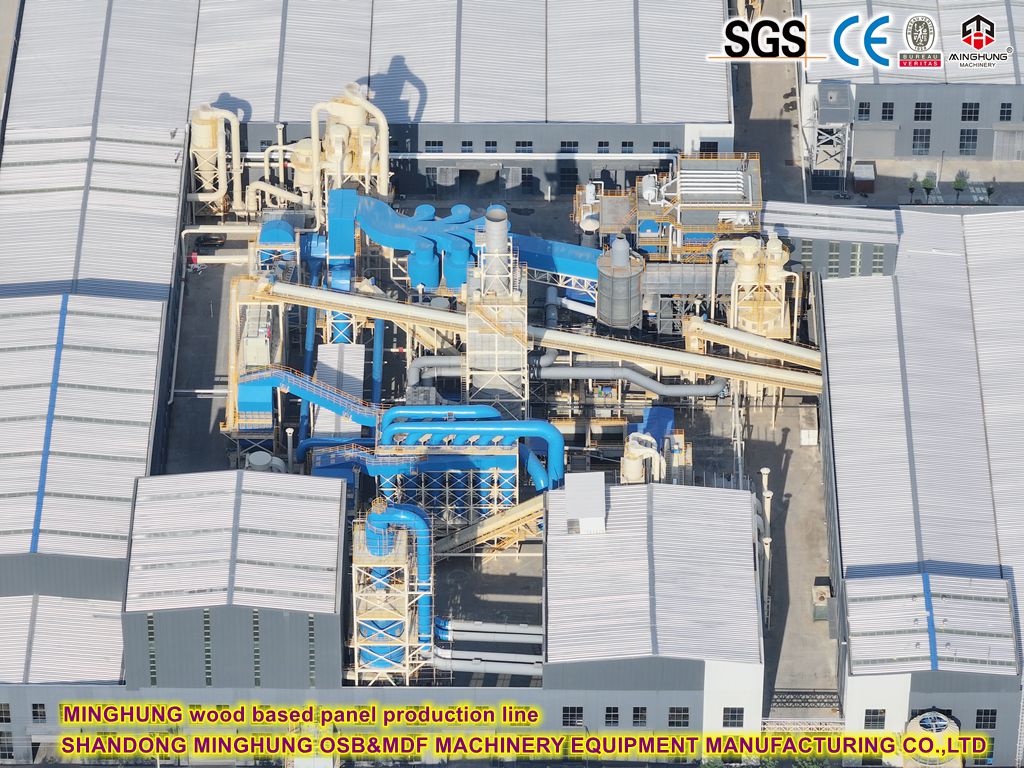
Система пылеудаления: центральная система пылеулавливания, которая поддерживает чистоту производственной среды и подает горючую пыль на электростанцию.
Автоматизированная система управления (РСУ/ПЛК): мозг предприятия. Компьютерная система, объединяющая все оборудование для централизованного контроля, мониторинга и управления рецептами.

Оно включает в себя два ключевых аспекта:
1. Не добавляются клеи на основе формальдегида:
Это основной принцип. В традиционных инженерных деревянных панелях (например, некоторых МДФ или ДСП) в качестве клея используются карбамидоформальдегидные (UF) или фенолформальдегидные (PF) смолы. Основным сырьем для этих клеев является формальдегид, в результате чего они постоянно выделяют формальдегид на протяжении всего своего жизненного цикла.
Однако в плитах, не содержащих формальдегид, используются клеи, которые вообще не содержат формальдегида. Наиболее распространенным типом являются полимерные MDI (изоцианат) или клеи на биологической основе (например, клей на соевой основе). Это устраняет источник формальдегида в его происхождении.
2. Выбросы формальдегида панелью чрезвычайно низки, часто незаметны:
Хотя сама древесина содержит следовые количества природного формальдегида (незначительные), панели «без формальдегида» тщательно тестируются и доказывают, что их выбросы такие же низкие, как и у натуральной древесины. Эти выбросы часто слишком малы, чтобы их можно было обнаружить стандартными методами, или они намного строже, чем самые строгие международные стандарты (такие как японский F★★★★ или американский стандарт NAF – без добавления формальдегида).
«Без формальдегида» означает, что в производственном процессе намеренно не используются клеи или добавки на основе формальдегида. Конечный продукт имеет чрезвычайно низкий уровень выбросов формальдегида и соответствует высочайшему уровню экологических показателей и безопасности.
Рейтинг защиты окружающей среды не имеет полностью единого стандарта во всем мире, но на основных рынках и регионах существуют свои широко признанные системы стандартов. Все основные показатели оценки связаны с выбросами формальдегида.
Марка Е1 относится к уровню выброса формальдегида: ≤ 0,124 мг/м³. Этот стандарт эквивалентен стандарту класса E1 в Европе.
Получите бесплатный макет линии OSB! Получите комплексное проектирование установки, от подготовки прядей до шлифовки. Получите 3D-план завода в течение 30 дней.
Наши контакты:
WhatsApp: +86 18769900191 +86 15589105786 +86 18954906501
Электронная почта: osbmdfmachinery@gmail.com


