| Доступность: | |
|---|---|
МХ-ОСБ
МИНХУН
![]() |
I. Физические и материальные характеристики сосновой древесины. |
Древесина сосны, как одна из наиболее распространенных пород хвойных пород, обладает следующими примечательными характеристиками:
1. Длинные волокна и высокая прочность. Сосновая древесина имеет относительно длинные волокна и толстую структуру клеточных стенок, что придает ей превосходную механическую прочность и ударную вязкость.
2. Высокое содержание смолы: естественно высокое содержание смолы обеспечивает определенные водонепроницаемые и антикоррозийные свойства.
3. Выраженные годичные кольца: четкие годовые кольца с прямым и равномерным рисунком волокон, что обеспечивает эстетичную естественную текстуру после обработки.
4. Умеренная плотность: плотность в воздушно-сухом состоянии составляет около 0,4-0,6 г/см⊃3; что обеспечивает достаточную прочность и при этом легко обрабатывается.
5. Легко обрабатывать и обрабатывать: легко строгать, сушить и склеивать, подходит для различных методов промышленной обработки.
6. Относительно короткий цикл роста: как быстрорастущий вид, плантационные сосны могут созреть примерно через 15-25 лет для использования.
![]() |
II. Основное глобальное происхождение соснового леса |
1. Северный регион: Швеция, Финляндия и Норвегия имеют обширные леса из сосны обыкновенной и ели европейской.
2. Северная Америка: юг США (сосна лоблолли, сосна длиннолистная), Канада (сосна восточная белая).
3. Россия: Обильные ресурсы сосны корейской и сосны обыкновенной в Сибири и на Дальнем Востоке.
4. Китай: Хребет Большой Хинган (сосна монгольская), южнее реки Янцзы (плантации сосны Массон, плантации сосны слэш).
5. Южная Америка: Быстрое развитие плантаций лучистой сосны в Бразилии и Чили.
6. Океания: Хорошо развитая индустрия плантаций лучистой сосны в Новой Зеландии.
![]() |
III. Преимущества сосны как сырья для плит OSB |
1. Отличные прочностные характеристики: структура длинных волокон обеспечивает исключительную внутреннюю прочность сцепления и прочность на изгиб.
2. Эффективное ориентированное наслоение: пряди легко ориентируются и выравниваются, создавая стабильную перекрестно-ориентированную структуру.
3. Хорошие характеристики склеивания: характеристики поверхности подходят для проникновения и склеивания специальных клеев OSB, таких как MDI и фенольные смолы.
4. Устойчивость ресурсов: Обильные ресурсы плантаций обеспечивают стабильное и возобновляемое снабжение.
5. Высокая экономическая эффективность: затраты на сырье более конкурентоспособны по сравнению с древесиной твердых пород.
6. Адаптируемость к процессу: хорошо подходит для таких процессов производства OSB, как скрутка, сушка и смешивание.
![]() |
IV. Характеристики плит OSB из сосны |
1. Выдающиеся механические свойства: особенно подходит для производства конструкционных марок, таких как OSB/3 и OSB/4.
2. Хорошая стабильность размеров: низкий коэффициент расширения и минимальная деформация при изменении содержания влаги.
3. Высокая долговечность: содержание натуральной смолы обеспечивает некоторую устойчивость к гниению и насекомым.
4. Отличные экологические показатели: можно использовать MDI-клеи, не содержащие формальдегида, соответствующие таким стандартам, как CARB P2 и F★★★★.
5. Широкий спектр применения: подходит для структурных целей, таких как стены, крыши, полы и упаковка.
6. Хорошее качество поверхности: аккуратные пряди и высокая плоскостность поверхности.
Производственный процесс
Производство цельнососнового OSB – это высокоавтоматизированный и непрерывный процесс. Его суть заключается в создании прядей с высоким соотношением длины к ширине и их ориентации, тем самым придавая плите превосходные механические свойства. Основной производственный процесс выглядит следующим образом:
![]() |
I. Секция подготовки сырья |
1. Окорка и раскряжевка:
Процесс: Приобретенные сосновые бревна пропускаются через окорочную машину для удаления коры (которая влияет на склеивание и внешний вид), а затем распиловываются на бревна определенной длины с помощью распиловочной пилы в соответствии с требованиями процесса.
Цель: Получение чистых бревен одинаковой длины для последующей скрутки.
2. Скрутка:
Процесс: Это ключевой этап в производстве OSB. Бревна подаются в большую дисковую или барабанную крутильную машину. Под действием высокоскоростных вращающихся ножей они нарезаются на идеальные длинные, узкие, тонкие пряди. Их длину, толщину и ширину необходимо точно контролировать.
Назначение: Для получения высококачественных прядей однородной морфологии, пригодных для ориентированного наслоения.
3. Проверка и хранение:
Процесс: Смесь прядей проходит через систему просеивания. Пряди слишком большого размера отправляются обратно в дробилку для повторной обработки, квалифицированные пряди транспортируются в бункеры для хранения, а мелочь/пыль удаляются или используются для получения энергии.
Цель: обеспечить одинаковый размер пряди для следующего процесса.
![]() |
II. Секция обработки прядей |
1. Сушка:
Процесс: прошедшие проверку влажные пряди проходят через сушилку с вращающимся барабаном или трубчатую сушилку, где они полностью подвергаются воздействию высокотемпературного горячего воздуха, чтобы снизить содержание влаги с 40%-60% до точно низкого уровня (обычно 2%-4%).
Назначение: Обеспечить последующее качество склеивания, предотвратить образование пузырей и снизить выделение формальдегида (при использовании смол на основе формальдегида).
2. Смешивание (нанесение смолы и добавок):
Процесс: Высушенные пряди попадают в кольцевой блендер. Здесь пряди тщательно и равномерно смешиваются с воском (для водостойкости), катализатором и клеем для сердцевины (обычно изоцианат MDI или фенольная смола PF).
Назначение: Равномерно покрыть поверхность каждой пряди клеем и функциональными добавками, что является основой прочности и водостойкости доски.
![]() |
III. Секция формования и предварительного прессования |
1. Ориентированное формование:
Процесс: это определяющий фактор, который отличает OSB от обычной ДСП. Смешанные пряди подаются на станцию ориентированной формовки. С помощью механических расширителей или систем электростатической ориентации пряди выравниваются в направлениях, обычно в трехслойной структуре: поверхностные пряди ориентированы продольно, а сердцевинные пряди ориентированы крест-накрест, имитируя поперечно-ламинированную структуру фанеры.
Цель: Значительно повысить механическую прочность плиты как в продольном, так и в поперечном направлениях за счет ориентированного выравнивания.
2. Предварительное прессование:
Процесс: рыхлый сформированный мат сначала проходит через непрерывный предварительный пресс, где он первоначально сжимается под высоким линейным давлением для удаления воздуха, увеличения плотности и формирования связной «ленты мата» с начальной прочностью.
Цель: придать мату достаточную прочность в сыром состоянии для транспортировки в пресс без потерь и уменьшить раскрытие пресса при горячем прессовании.
![]() |
IV. Секция горячего прессования и отверждения |
Горячее прессование:
Процесс: Мат поступает в основное оборудование — пресс непрерывного действия или пресс с несколькими отверстиями. При высокой температуре (200–220°C) и высоком давлении (3–5 МПа) клей быстро затвердевает, надолго скрепляя отдельные пряди в прочную панель.
Цель: отверждение плиты и достижение заданной толщины и плотности. Прессы непрерывного действия позволяют производить плиты бесконечной длины с чрезвычайно высокой эффективностью.
![]() |
V. Отделочная часть |
1. Охлаждение и резка:
Процесс: горячая плита, полученная из пресса, сначала поступает в вращатель охлаждения плит для принудительного охлаждения для стабилизации ее свойств. Затем его разрезают до стандартных рыночных размеров (например, 1220 x 2440 мм) с помощью пил для поперечной резки и обрезки кромок.
Цель: снять внутреннее напряжение, предотвратить коробление и добиться окончательных размеров.
2. Укладка и упаковка:
Процесс: Готовые платы укладываются автоматическим укладчиком, затем проверяются, упаковываются (часто заворачиваются в водонепроницаемую пластиковую пленку) и отправляются на хранение.
Назначение: Для защиты плат при хранении и транспортировке.

Производственное оборудование
I. Секция переработки сырья
1. Окорочный станок: конструкция барабанного или ножевого типа эффективно удаляет кору с сосновых бревен.
2. Распиловочная пила: мощная цепная или дисковая пила, распиливает бревна на необходимую длину.
3. Крутильная машина: Основное оборудование со специальной конструкцией ножей позволяет производить качественные пряди длиной 40–120 мм.
4. Повторная дробилка: перерабатывает пряди слишком большого размера, оптимизирует характеристики прядей.
5. Система просеивания: многодековые сита точно отделяют качественные пряди, негабаритные и мелкие волокна.
машина для пилинга
машина для изготовления древесных стружек
вибрационный экран
II. Секция сушки и смешивания
1. Роторная барабанная сушилка: трехпроходная конструкция, высокая тепловая эффективность, стабильная производительность.
2. Кольцевой блендер: большой ротор из нержавеющей стали обеспечивает равномерное распределение смолы.
3. Система подготовки смолы: блоки хранения, дозирования и подачи смолы MDI/PF.
4. Система эмульгирования воска: готовит и наносит водоотталкивающее средство.
5. Система контроля сушки: онлайн-обнаружение влажности, точный окончательный контроль MC.
сушильная система
система определения размера клея
III. Секция формирования и наслоения
1. Ориентированно-формующая головка: механического или электростатического типа, обеспечивает точную ориентацию пряди.
2. Формирование поверхностного слоя: продольная ориентация обеспечивает прочность панели на изгиб.
3. Формирование основного слоя: поперечная ориентация, уравновешивает внутреннее напряжение.
4. Система дозирующих бункеров: точно контролирует количество прядей каждого слоя.
5. Система взвешивания матов: контроль веса матов в режиме реального времени обеспечивает равномерную плотность.

IV. Секция прессования и отверждения
1. Пресс непрерывного действия: немецкая технология, длина плиты до 60+ метров.
2. Система стальных ремней: ремень из высокопрочного сплава, специальная обработка поверхности.
3. Система отопления: отопление горячим маслом или паром, равномерное распределение температуры.
4. Контроль толщины: лазерное измерение толщины, регулировка открытия пресса в режиме реального времени.
5. Гидравлическая система: сервогидравлика с высоким расходом, точный контроль давления.

V. Отделочная часть
1. Кулер для платы: циклическое охлаждение в течение 18–24 часов, снимает внутреннее напряжение.
2. Пила для резки по размеру: система ЧПУ, точная размерная резка.
3. Шлифовальный станок: сверхмощная ленточная шлифовальная машина с 4 или 6 головками, обеспечивающая допуск по толщине.
4. Автоматический штабелер: роботизированный или портальный, высокоэффективная штабелировка.
5. Система упаковки: автоматическая стрейч-обертка, водонепроницаемая упаковка.
сушилка
поперечная пила
шлифовальная машина OSB
VI. Вспомогательные системы
1. Энергетический центр: работает на биомассе, обеспечивает тепловую энергию для сушки и прессования.
2. Сбор пыли: централизованный рукавный фильтр, соответствует стандартам выбросов.
3. Электрическое управление: ПЛК Siemens/Schneider, полностью автоматическое управление.
4. Контроль качества: онлайн-определение плотности, контроль внутренней прочности соединения.
Технические преимущества:
Высокая автоматизация: система управления ПЛК Siemens S7-1500
Энергосбережение: степень рекуперации тепла более 85 %.
Точность: допуск по толщине ± 0,15 мм.
Емкость: Годовая производительность 400 000 м⊃3;
Качество: Соответствует стандартам EN300 OSB/3, OSB/4.

Сценарии применения
I. Строительное машиностроение (первичный рынок)
1. Стеновые системы : Обшивка стен из легких стальных каркасов, Стеновые панели с деревянным каркасом, Бетонная опалубка (одноразовое использование), Стеновые панели, работающие на сдвиг
2. Кровельные системы : Настил крыши (обшивка крыши), Гидроизоляционная подложка крыши, Несущие панели скатной крыши
3. Системы напольных покрытий : Настил пола с деревянным каркасом, Подложка для подогрева пола,
Подложка для фальшпола, Подложка для пола спортивного объекта
4. Специальные строительные применения : временные ограждающие конструкции зданий, временные сооружения на строительных площадках, сборные строительные модули, шумозащитные панели
II. Оформление интерьера
1. Подложка для украшения : Подложка для украшения стен, Подложка для потолка, Подложка для особой стены
2. Применение по индивидуальному заказу : декоративные стены в индустриальном стиле, креативные перегородки, украшения потолка.
III. Упаковка и логистика
1. Упаковка для тяжелых условий эксплуатации : упаковочные ящики для машинного оборудования, упаковка автомобильных деталей,
Крупногабаритная транспортная упаковка для инструментов
2. Логистика и транспорт : доски для поддонов, облицовочные панели для контейнеров, перегородки для складских полок.
IV. Производство мебели
1. Подложка для мебели : Мебельные плиты своими руками, Подложка для уличной мебели, Мебель в индустриальном стиле.
2. Специальные применения : Строительство выставочных стендов, Стеллажи для магазинов, Стеллажи для складских помещений.
V. Другие промышленные применения
1. Производство транспортных средств : Внутренние панели автофургонов,Панели кузова грузовика,Интерьеры специальных автомобилей
2. Сельскохозяйственное применение : перегородки для содержания скота, сельскохозяйственные склады, конструкционные материалы для теплиц.
Ключевые преимущества в приложениях:
Структурная прочность: отличная несущая способность.
Влагостойкость: Подходит для влажных помещений (сорта OSB/3, OSB/4).
Стабильность размеров: минимальное расширение и сжатие.
Удерживающая способность гвоздя: отличное удержание застежки.
Экологичность: Изготовлено из возобновляемых сосновых ресурсов.
Экономическая эффективность: экономичная альтернатива фанере.
Масштаб 400 000 м⊃3;/год
Глобальное производственное позиционирование
Линия по производству OSB мощностью 400 000 м⊃3;/год классифицируется как крупномасштабное современное производственное предприятие. Она входит в высший эшелон глобальных однолинейных производственных мощностей OSB в мировой промышленности OSB, достигает масштабов крупных производственных линий мирового класса (международные передовые линии обычно имеют производительность 300 000-700 000 м⊃3;/год), технический уровень соответствует европейскому стандарту EN300 OSB/3, Стандарты OSB/4
Влияние рынка
1. Возможности предложения
Может удовлетворить потребность в упаковке для 100 000 стандартных контейнеров.
Может обеспечить 5 миллионов м⊃2; строительных конструкционных панелей
Может удовлетворить спрос на панели для 20 000 домов с деревянными конструкциями.
2. Влияние на отрасль
Способен влиять на цены на региональном рынке.
Может привести к установлению стандартов качества продукции
Сильное стимулирующее воздействие на промышленные цепочки добычи и переработки
Линия по производству OSB производительностью 400 000 м⊃3;/год представляет собой передовое в мире, ведущее в стране сверхкрупное современное производственное предприятие со значительными преимуществами масштаба, техническими преимуществами и рыночными конкурентными преимуществами.
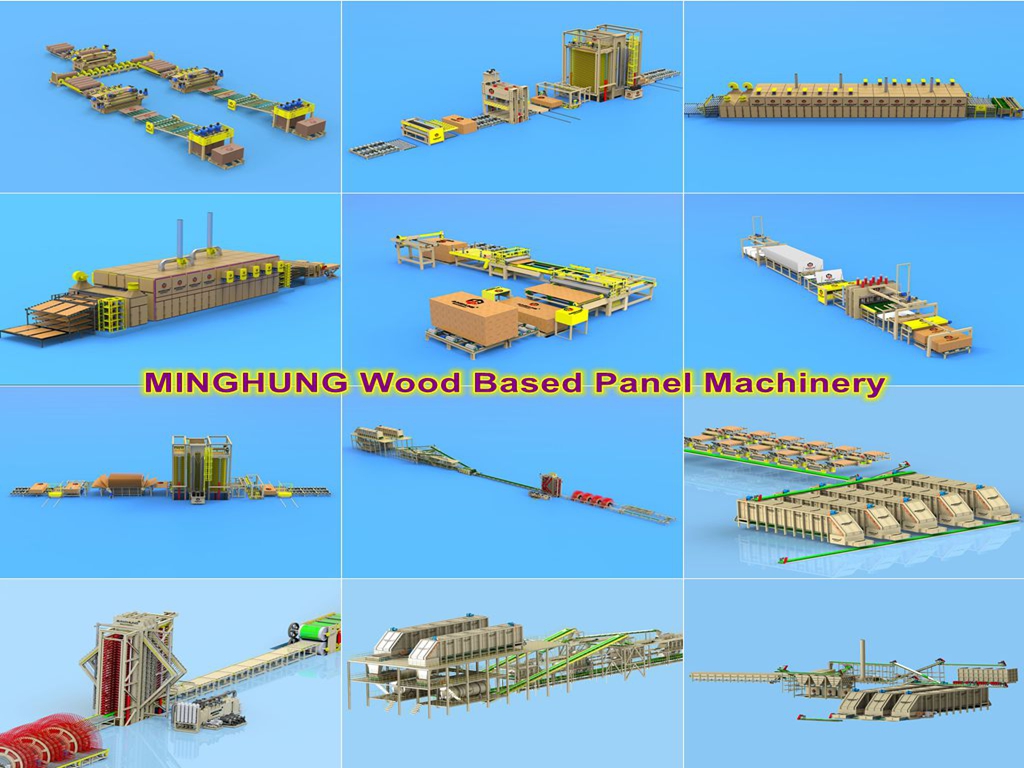
Shandong MingHung OSB & MDF Machinery Equipment - это профессиональная китайская фабрика, которая специализируется на производстве и предложении оборудования для производства панелей из древесины, включая машины для производства OSB, машины для производства MDF и машины для производства ДСП / ПБ.
Наша фабрика с современными обрабатывающими станками, зрелой технологией производства, профессиональными инженерами и техническими специалистами, а также независимыми возможностями исследований и разработок, а также быстрым обслуживанием, гарантирует, что мы сможем предложить вам подходящее и хорошее деревообрабатывающее оборудование для различных условий и требований.


Выставка
Мы регулярно участвуем в международных отраслевых выставках, исходя из развития бизнеса компании и потребностей клиентов. С одной стороны, это помогает нам продемонстрировать силу нашей компании и привлечь новых клиентов. С другой стороны, мы посещаем существующих клиентов для последующих визитов, тем самым укрепляя связь между ними.


Получите бесплатный макет линии OSB! Получите комплексное проектирование установки, от подготовки прядей до шлифования. Получите 3D-план завода в течение 30 дней.
Наши контакты:
WhatsApp: +86 18769900191 +86 15589105786 +86 18954906501
Электронная почта: osbmdfmachinery@gmail.com