


Гэта 500 м ⊃3; /дзень На вытворчай лініі OSB без фармальдэгіду класа E1 выкарыстоўваецца перадавая тэхналогія для вытворчасці высакаякасных экалагічна чыстых пліт без фармальдэгідных дабавак. Дзякуючы высокаму ўзроўню аўтаматызацыі і стабільнай прадукцыйнасці, ён адпавядае міжнародным стандартам E1 і ідэальна падыходзіць для мэблі, упрыгожвання інтэр'ераў і будаўніцтва, што дазваляе прадпрыемствам атрымаць доступ да прэміум-рынкаў зялёных дошак.
MH-OSB
МІНХУНГ
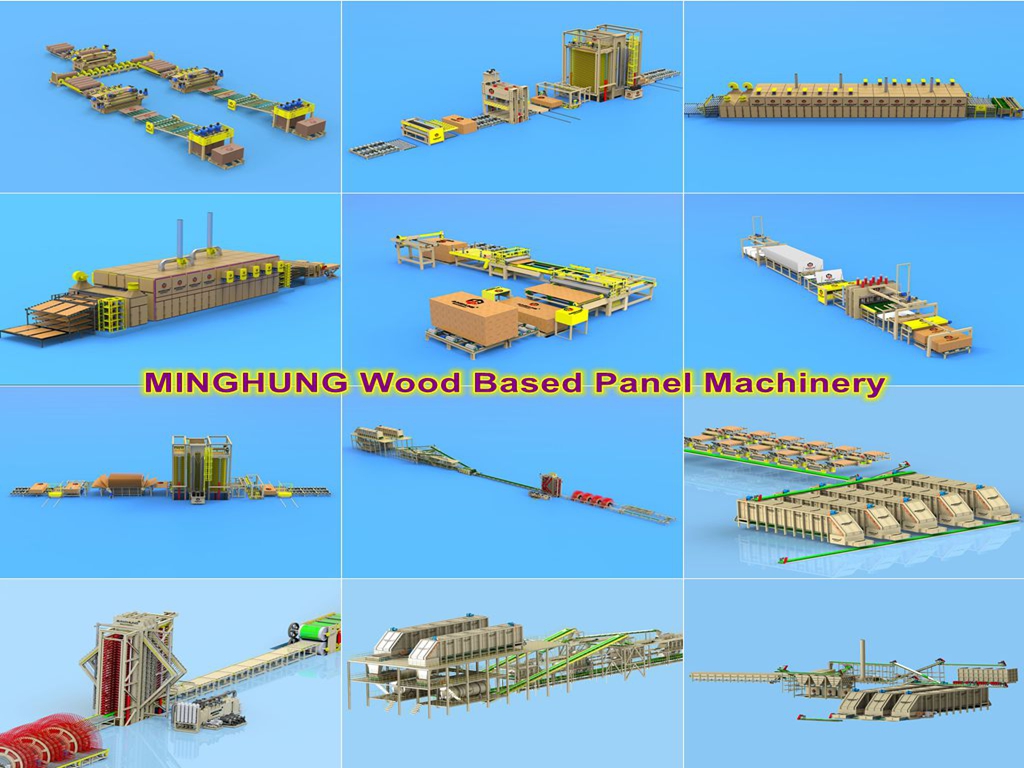
1. Падрыхтоўка сыравіны
Выкарыстоўваюцца высакаякасныя бярвёны іглічных парод (напрыклад, сасна, таполя).
Бярвёны ачышчаюцца, ачышчаюцца і паступаюць у транкер.
2. Скрутка і сушка
Бярвёны наразаюцца на драўняныя ніткі дакладнага памеру (звычайна 50-100 мм у даўжыню, 10-30 мм у шырыню, 0,3-0,8 мм у таўшчыню).
Вільготныя пасмы падаюць у вялікія сушылкі (звычайна ротарныя сушылкі), каб раўнамерна знізіць утрыманне вільгаці прыкладна з 40%-60% да 2%-4% для наступных этапаў.
3. Адсейванне і змешванне
Высушаныя пасмы прасейваюцца праз шматпалубныя сіты, каб аддзяліць дробны матэрыял асабовага пласта ад грубага матэрыялу асноўнага пласта і выдаліць занадта буйныя або меншыя часціцы.
Прымальныя асабовыя і асноўныя пасмы адпраўляюцца на асобныя бесперапынныя лініі блендера.
Асноўны крок: клей без фармальдэгіду (як правіла, палімерны MDI - ізацыянат) раўнамерна наносіцца на паверхні нітак з дапамогай распыляльных фарсунак пад высокім ціскам. MDI мае вырашальнае значэнне для дасягнення ўласцівасці «без фармальдэгіду», паколькі ён не ўтрымлівае фармальдэгіду і забяспечвае найлепшую сувязь.
4. Арыентаванае фарміраванне
Пакрытыя смалой ніткі ўкладваюцца ў мат з дапамогай удасканаленых арыентуючых фарміруючых галовак.
Утвараецца тыпова трохслаёвая структура: вонкавыя пласты выраўноўваюцца па даўжыні панэлі (падоўжная арыентацыя), у той час як асноўны пласт выраўноўваецца перпендыкулярна (папярочная арыентацыя). Такая крыжавана-арыентаваная структура забяспечвае OSB высокую трываласць і стабільнасць памераў.
5. Гарачае адцісканне
Сфарміраваны мат злёгку сціскаецца ў перадпрэсавай машыне, а затым загружаецца ў высокатэмпературны гарачы прэс пад высокім ціскам.
Пад уздзеяннем высокай тэмпературы (200-220°C) і ціску (3-5 МПа) смала MDI хутка цвярдзее, трывала злучаючы ніткі драўніны ў суцэльную панэль.
6. Астуджэнне, абрэзка і шліфоўка
Гарачыя панэлі з прэса астуджаюцца на астуджальнай трубе для стабілізацыі ўнутраных напружанняў і прадухілення дэфармацыі.
Астуджаныя панэлі дакладна абрэзаны да стандартных памераў (напрыклад, 1220 мм x 2440 мм).
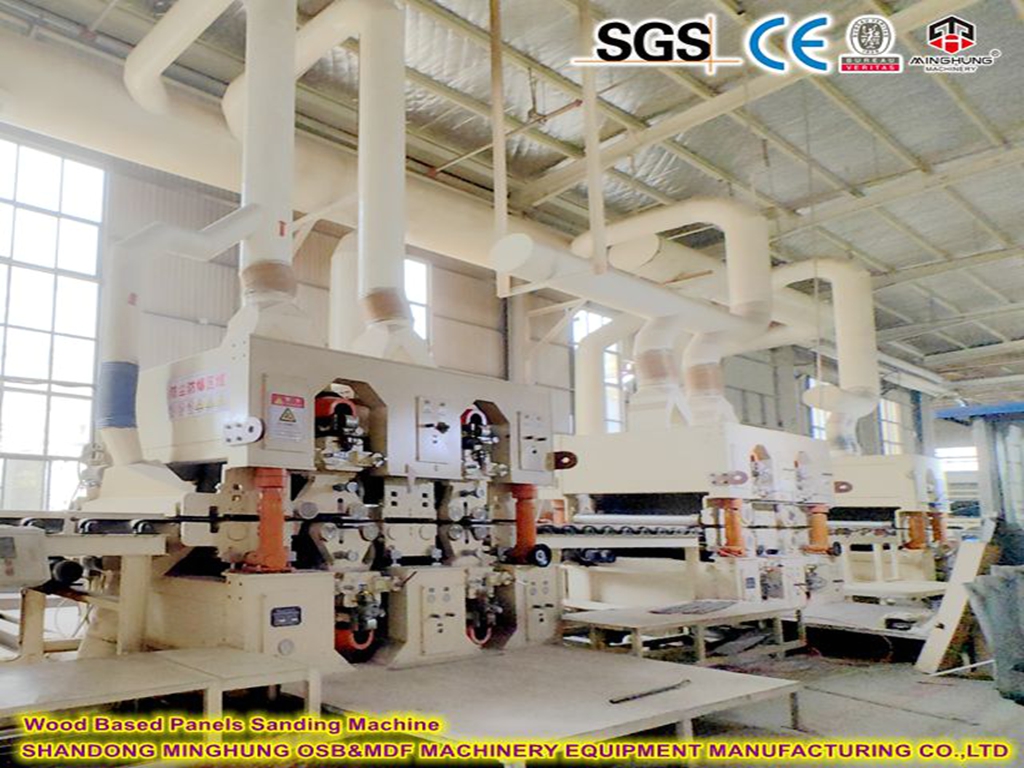
Паверхні і краю панэляў шліфуюць шліфавальнай машынкай для забеспячэння аднастайнай таўшчыні і гладкай роўнай паверхні.
7. Праверка якасці і ўпакоўка
Гатовыя панэлі адбіраюцца і выпрабоўваюцца, каб пераканацца, што такія паказчыкі, як шчыльнасць, трываласць унутранага злучэння, модуль разрыву, утрыманне вільгаці і вылучэнне фармальдэгіду (пацвярджаючы стандарт E1 або F-free), адпавядаюць спецыфікацыям.
Кваліфікаваныя прадукты маркіруюцца, складаюцца ў штабелі і заварочваюцца ў парніковую плёнку для захоўвання і адпраўкі.


Поўная вытворчая лінія OSB - гэта складаная сістэма, якая аб'ядноўвае абсталяванне, гідраўліку, цеплавую энергію, электрычнае кіраванне і тэхналогіі аўтаматызацыі.

1. Сыравінны аддзел
Ачышчальнік кары: (тып барабана або кольца) выдаляе кару з бярвення.
Драбнілка для доўгага бярвення/барабанная дробка: асноўная машына, якая апрацоўвае цэлыя бярвёны ў драўняныя пасмы ідэальнага памеру.
Strand Surge Bin: забяспечвае буфернае захоўванне зялёных пасмаў перад сушкай.
Акарочны апарат
Барабанная дробка
2. Участак сушкі і прасейвання
Ротарная барабанная сушылка: асноўная машына. Вялікі, нагрэты, які верціцца барабан, які зніжае ўтрыманне вільгаці ў пасмах да мэтавага ўзроўню (2-4%) з дапамогай гарачых газаў.
Шматпалубная сістэма адсеву: раздзяляе высушаныя пасмы на прымальныя асабовыя і стрыжневыя фракцыі, а таксама выдаляе негабарытныя і дробныя дробкі.
Драбнілка/перарэзка: паўторна здрабняе буйныя пасмы для паўторнага выкарыстання.
Ротарная барабанная сушылка
Сістэма скрынінга
3. Раздзел змешвання
Бункеры для ўзважвання і істужачныя шалі: Дакладна вымярайце тарцовыя і стрыжневыя ніткі, каб забяспечыць стабільную шчыльнасць і склад дошкі.
Высакахуткасны бесперапынны блендер: машына з стрыжнем (часта барабаннага тыпу), у якой смала без фармальдэгіду (напрыклад, MDI), воск і іншыя дадаткі раўнамерна наносяцца на пасмы праз сопла высокага ціску.

Спецыялізаваная сістэма падачы MDI: уключае рэзервуары для захоўвання з падагрэвам, лініі з падагрэвам, дакладныя дазавальныя помпы і распыляльнікі, прызначаныя для працы з адчувальным да вільгаці MDI.
4. Секцыя фармавання і папярэдняй падрыхтоўкі
Фарміруючыя галоўкі з механічнай арыентацыяй: ядро 'арыентаванай' структуры OSB. Некалькі галовак ствараюць папярочна-арыентаваны шматслойны мат.
Фармовачная стужка і вакуумная сістэма: рухомая стужка з вакуумным адсмоктваннем, якая ўтрымлівае свабодны кілімок на месцы пасля фармавання.
Бесперапынны стужкавы папярэдні прэс: асцярожна ўшчыльняе друзлы мат, каб паменшыць таўшчыню, выдаліць паветра і забяспечыць першапачатковую трываласць для працы.
фармовачная машына
папярэдні друк для OSB
5. Участак прэсавання і аздаблення
Гарачы прэс: сэрца вытворчай лініі.
Машына для гарачага прэсавання бесперапыннага прэсавання: гэтая тэхналогія з'яўляецца больш дасканалай. Нарыхтоўка бесперапынна праходзіць праз прэс паміж дзвюма вялізнымі сталёвымі стужкамі, што прыводзіць да больш аднастайнай шчыльнасці прадукту, больш высокай якасці, больш высокай эфектыўнасці вытворчасці, але інвестыцыі велізарныя.
Функцыя: ён забяспечвае высокую тэмпературу (200-220°C) і высокі ціск (3-5 МПа), што дазваляе клею MDI хутка зацвярдзець за кароткі час, назаўсёды злучаючы драўняную габлюшку ў высокатрывалы ліст.

Астуджальны ўкладчык: астуджае гарачыя панэлі з дапамогай паветра, каб стабілізаваць іх і прадухіліць дэфармацыю.

Піла для абрэзкі: сістэма папярочнай рэзкі і абрэзкі краёў, якая рэжа панэлі да канчатковых памераў (напрыклад, 1220 мм x 2440 мм).

Шліфавальная машынка з шырокай стужкай: шліфуе верхнюю і ніжнюю паверхні да дакладнай таўшчыні і гладкай паверхні.
6. Дапаможныя і дапаможныя сістэмы
Энергетычная ўстаноўка: кацельная сістэма, якая спальвае тэхналагічныя рэшткі (кара, дробная дробка) для атрымання цеплавой энергіі для сушкі і прэсавання, забяспечваючы энергазабеспячэнне.
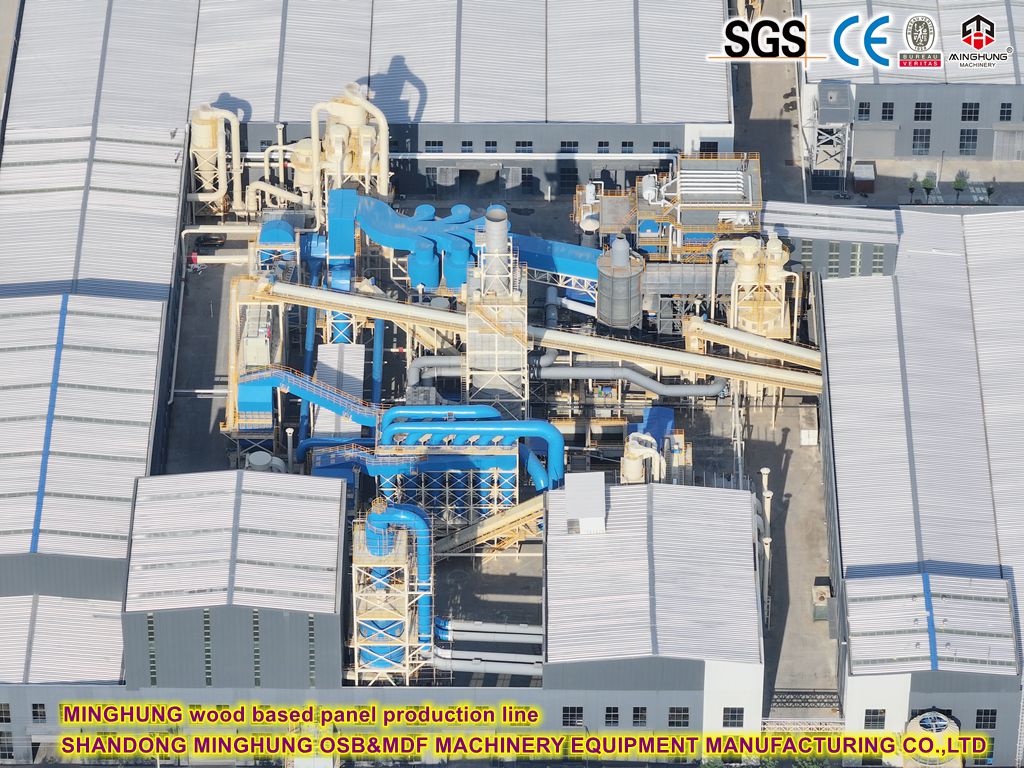
Сістэма пылеудаления: цэнтральная сістэма збору пылу, якая падтрымлівае чыстае асяроддзе завода і падае гаручы пыл на энергетычную ўстаноўку.
Аўтаматызаваная сістэма кіравання (DCS/PLC): мозг завода. Камп'ютэрная сістэма, якая аб'ядноўвае ўсё абсталяванне для цэнтралізаванага кантролю, кантролю і кіравання рэцэптамі.

Ён уключае ў сябе два ключавыя аспекты:
1. Клеі на аснове фармальдэгіду не дадаюцца:
Гэта асноўны прынцып. Традыцыйныя драўляныя панэлі (напрыклад, некаторыя МДФ або ДСП) у якасці клею выкарыстоўваюць карбаміда-фармальдэгідныя (UF) або фенолафармальдэгідныя (PF) смолы. Асноўнай сыравінай для гэтых клеяў з'яўляецца фармальдэгід, у выніку чаго яны бесперапынна вылучаюць фармальдэгід на працягу ўсяго жыццёвага цыкла.
Аднак у плітах без фармальдэгіду выкарыстоўваюцца клеі, якія наогул не ўтрымліваюць фармальдэгіду. Найбольш распаўсюджаным тыпам з'яўляюцца палімерныя MDI (ізацыянат) або клеі на біялагічнай аснове (напрыклад, клей на аснове соі). Гэта ліквідуе крыніцу фармальдэгіду ў яго паходжанні.
2. Выпраменьванне фармальдэгіду панэллю надзвычай нізкае, часта не выяўляецца:
Нягледзячы на тое, што сама драўніна ўтрымлівае нязначныя колькасці натуральнага фармальдэгіду (нязначна), панэлі без фармальдэгіду праходзяць строгія выпрабаванні і даказалі, што выкіды ў атмасферу такія ж нізкія, як і натуральнае дрэва. Гэтыя выкіды часта занадта нізкія, каб іх можна было вызначыць стандартнымі метадамі, або нашмат больш жорсткія, чым самыя строгія міжнародныя стандарты (напрыклад, японскі F★★★★ або амерыканскі NAF - стандарт без дадання фармальдэгіду).
«Без фармальдэгіду» азначае, што ў працэсе вытворчасці наўмысна не выкарыстоўваюцца клеі або дабаўкі на аснове фармальдэгіду. Канчатковы прадукт мае надзвычай нізкі ўзровень выкідаў фармальдэгіду, які адпавядае найвышэйшаму ўзроўню экалагічных паказчыкаў і бяспекі.
Рэйтынг аховы навакольнага асяроддзя не мае цалкам адзінага стандарту ва ўсім свеце, але асноўныя рынкі і рэгіёны маюць свае шырока прызнаныя сістэмы стандартаў. Усе асноўныя паказчыкі ацэнкі звязаны з вылучэннем фармальдэгіду.
Клас E1 адносіцца да ўзроўню выдзялення фармальдэгіду: ≤ 0,124 мг/м⊃3;. Гэты стандарт эквівалентны стандарту класа E1 у Еўропе.
Запатрабуйце сваю бясплатную планіроўку OSB! Атрымайце скразны дызайн завода ад падрыхтоўкі ніткі да шліфоўкі. Атрымайце 3D план завода на працягу 30 дзён.
Нашы кантакты:
Whatsapp: +86 18769900191 +86 15589105786 +86 18954906501
электронная пошта: osbmdfmachinery@gmail.com


