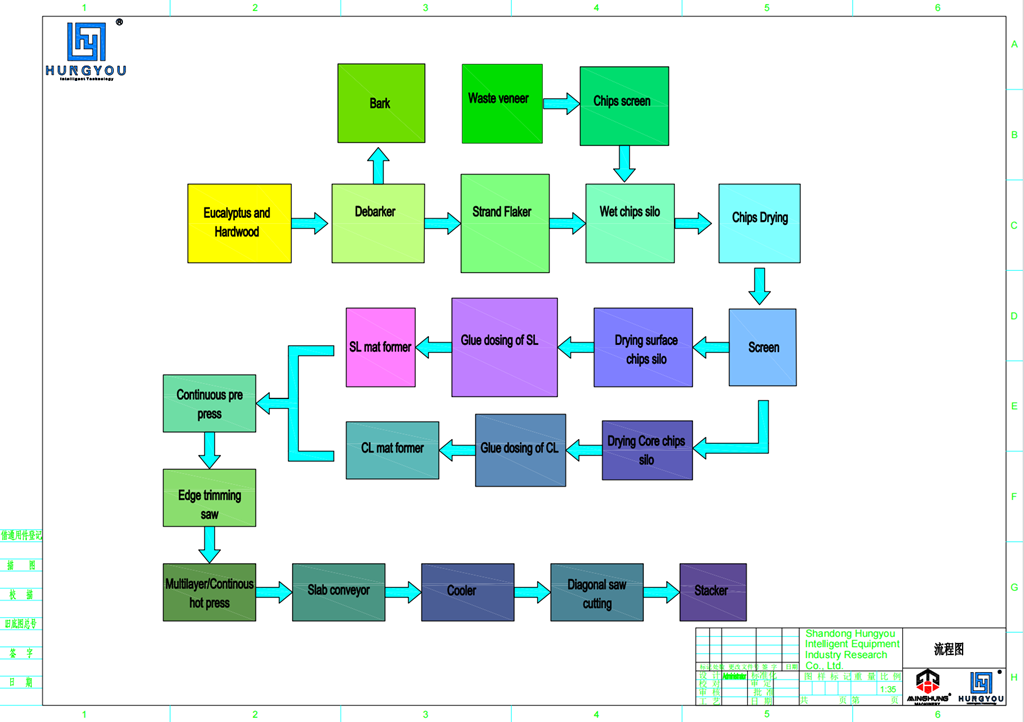
Вытворчасць суцэльнасасновых OSB - гэта высокааўтаматызаваны і бесперапынны працэс. Яе сутнасць заключаецца ў стварэнні пасмаў з высокім стаўленнем даўжыні да шырыні і іх арыентацыі, тым самым надзяляючы дошку выдатнымі механічнымі ўласцівасцямі. Асноўны працэс вытворчасці выглядае наступным чынам:
![]() |
I. Участак падрыхтоўкі сыравіны |
1. Акорка і расцяжка:
Працэс: набытыя сасновыя бярвёны праходзяць праз акорочнік для выдалення кары (што ўплывае на склейванне і знешні выгляд), а затым разразаюцца на бярвёны пэўнай даўжыні з дапамогай раскаціровачнай пілы ў адпаведнасці з патрабаваннямі працэсу.
Мэта: Атрыманне чыстых бярвёнаў аднолькавай даўжыні для наступнай скручвання.
2. Скрутак:
Працэс: Гэта ключавы этап у вытворчасці OSB. Бярвёны падаюць у вялікі дыскавы або барабанны змотчык. Пад дзеяннем высокахуткасных верцяцца нажоў яны наразаюцца на ідэальныя доўгія, вузкія, тонкія пасмы. Трэба дакладна кантраляваць іх даўжыню, таўшчыню і шырыню.
Мэта: вырабляць высакаякасныя пасмы аднастайнай марфалогіі, прыдатныя для арыентаванага напластавання.
3. Скрынінг і захоўванне:
Працэс: Сумесь пасмаў прапускаюць праз сістэму скрынінга. Ніткі большага памеру адпраўляюцца назад у паўторную драбнілку для паўторнай апрацоўкі, кваліфікаваныя ніткі транспартуюцца ў бункеры для захоўвання, а дробныя дробкі/пыл выдаляюцца або выкарыстоўваюцца для атрымання энергіі.
Мэта: забяспечыць аднолькавы памер пасмы для наступнага працэсу.
![]() |
II. Участак апрацоўкі пасмаў |
1. Сушка:
Працэс: вільготныя пасмы праходзяць праз сушылку з ротарным барабанам або сушылку з флэш-трубкай, дзе яны цалкам падвяргаюцца ўздзеянню гарачага паветра з высокай тэмпературай, каб знізіць утрыманне вільгаці з 40%-60% да дакладна нізкага ўзроўню (звычайна 2%-4%).
Прызначэнне: для забеспячэння якасці наступнага склейвання, прадухілення адукацыі бурбалак і памяншэння выкідаў фармальдэгіду (пры выкарыстанні смол на аснове фармальдэгіду).
2. Змешванне (нанясенне смалы і дабаўкі):
Працэс: высушаныя пасмы падаюць у кальцавы блендер. Тут ніткі старанна і аднастайна змешваюцца з воскам (для воданепранікальнасці), каталізатарам і асноўным клеем (як правіла, MDI-ізацыянатам або фенольнай смалой PF).
Прызначэнне: раўнамерна пакрыць паверхню кожнай ніткі клеем і функцыянальнымі дабаўкамі, што з'яўляецца асновай трываласці і воданепранікальнасці дошкі.
![]() |
III. Секцыя фармавання і папярэдняй падрыхтоўкі |
1. Арыентаванае фарміраванне:
Працэс: Гэта вызначальны工序, які адрознівае OSB ад звычайных ДСП. Змешаныя пасмы падаюць у станцыю арыентаванага фармавання. З дапамогай механічных распорак або электрастатычных сістэм арыентацыі ніткі выраўноўваюцца ў напрамках, як правіла, у трохслаёвай структуры: павярхоўныя ніткі арыентаваны падоўжна, у той час як асноўныя ніткі арыентаваны крыж-накрыж, імітуючы папярочна-ламінаваную структуру фанеры.
Мэта: значнае павышэнне механічнай трываласці дошкі ў падоўжным і папярочным напрамках шляхам арыентаванага выраўноўвання.
2. Папярэдні націск:
Працэс: друзлы, сфармаваны мат спачатку праходзіць праз бесперапынны папярэдні прэс, дзе ён першапачаткова сціскаецца пад высокім лінейным ціскам, каб выдаліць паветра, павялічыць шчыльнасць і ўтварыць паслядоўную 'паласку' з першапачатковай трываласцю.
Мэта: надаць мата дастатковай трываласці ў сырам выглядзе для транспарціроўкі ў прэс без страт і паменшыць адкрыццё прэса падчас гарачага прэсавання.
![]() |
IV. Аддзел гарачага прэсавання і отвержденія |
Гарачае прэсаванне:
Працэс: мат уваходзіць у асноўнае абсталяванне — прэс бесперапыннага дзеяння або прэс з некалькімі адкрыццямі. Пад уздзеяннем высокай тэмпературы (200-220°C) і высокага ціску (3-5 МПа) клей хутка застывае, назаўсёды злучаючы свабодныя ніткі ў суцэльную панэль.
Мэта: зацвярдзець дошку і дасягнуць патрэбнай таўшчыні і шчыльнасці. Прэсы бесперапыннага дзеяння дазваляюць вырабляць пліты бясконцай даўжыні з надзвычай высокай эфектыўнасцю.
![]() |
V. Фінішная частка |
1. Астуджэнне і рэзка:
Працэс: гарачая дошка з прэса спачатку паступае ў машыну астуджэння дошкі для прымусовага астуджэння для стабілізацыі яе ўласцівасцей. Затым яго разразаюць да стандартных рынкавых памераў (напрыклад, 1220 мм х 2440 мм) пры дапамозе папярочных і кантавых піл.
Прызначэнне: зняць унутранае напружанне, прадухіліць дэфармацыю і атрымаць канчатковыя памеры.
2. Укладка і ўпакоўка:
Працэс: Гатовыя дошкі ўкладваюцца з дапамогай аўтаматычнага ўкладчыка, затым правяраюцца, упакоўваюцца (часта загортваюцца ў воданепранікальную поліэтыленавую плёнку) і адпраўляюцца на захоўванне.
Прызначэнне: для абароны дошак пры захоўванні і транспарціроўцы.

I. Участак перапрацоўкі сыравіны
1. Акорочнік: канструкцыя тыпу барабана або нажавога кольца, эфектыўна выдаляе кару з хваёвага бярвення
2. Расцяжная піла: моцная ланцуговая або круглая піла, распілоўвае бярвёны патрэбнай даўжыні
3. Strander: асноўнае абсталяванне са спецыяльнай канструкцыяй нажа, вырабляе якасныя пасмы даўжынёй 40-120 мм
4. Паўторная драбнілка: апрацоўвае пасмы вялікага памеру, аптымізуе спецыфікацыі нітак
5. Сістэма скрынінга: шматпалубныя экраны, дакладна аддзяляюць кваліфікаваныя ніткі, негабарытныя і дробныя

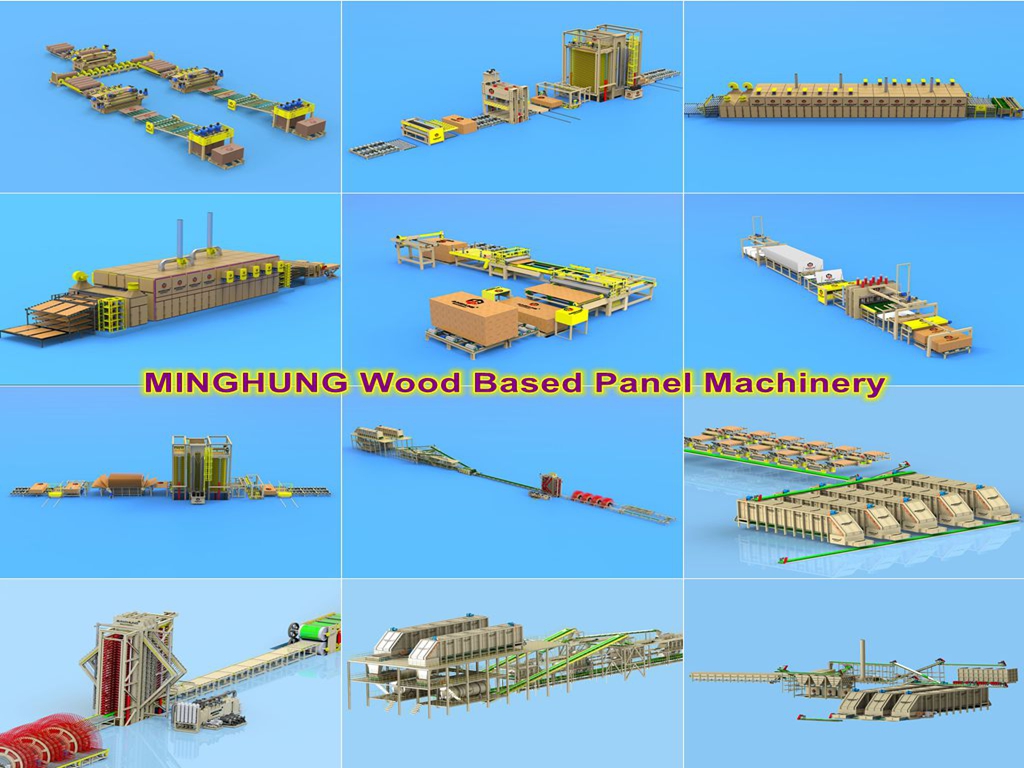
машына для лупіны

машына для лушчэння драўніны

вібрацыйны экран
II. Аддзел сушкі і змешвання
1. Ротарная барабанная сушылка: трохпраходная канструкцыя, высокая цеплавая эфектыўнасць, стабільная магутнасць
2. Кольцавы блендер: вялікі ротар з нержавеючай сталі забяспечвае раўнамернае размеркаванне смалы
3. Сістэма падрыхтоўкі смалы: блокі захоўвання, дазавання і падачы смалы MDI/PF
4. Сістэма эмульгирования воску: рыхтуе і наносіць воданепрымальны сродак
5. Сістэма кантролю сушкі: Інтэрнэт-вызначэнне вільготнасці, дакладны канчатковы кантроль MC

сушыльная сістэма

сістэма праклейвання клею
III. Раздзел фармавання і напластавання
1. Арыентаваная фарміруючая галоўка: механічнага або электрастатычнага тыпу, забяспечвае дакладную арыентацыю ніткі
2. Фарміраванне павярхоўнага пласта: падоўжная арыентацыя забяспечвае трываласць панэлі на выгіб
3. Фарміраванне асноўнага пласта: арыентацыя ў папярочным кірунку, ураўнаважвае ўнутранае напружанне
4. Сістэма дазатара: Дакладна кантралюе колькасць пасмы кожнага пласта
5. Сістэма ўзважвання мата: Маніторынг вагі мата ў рэжыме рэальнага часу забяспечвае аднастайную шчыльнасць

IV. Раздзел прэсавання і отвержденія
1. Бесперапынны прэс: нямецкая тэхналогія, даўжыня валіка да 60+ метраў
2. Сістэма сталёвых рамянёў: рэмень з высокатрывалага сплаву, спецыяльная апрацоўка паверхні
3. Сістэма ацяплення: нагрэў гарачым алеем або парай, раўнамернае размеркаванне тэмпературы
4. Кантроль таўшчыні: лазернае вымярэнне таўшчыні, рэгуляванне адкрыцця прэса ў рэжыме рэальнага часу
5. Гідраўлічная сістэма: сервогидравлика з вялікім патокам, дакладны кантроль ціску

V. Фінішная частка
1. Ахаладжальнік платы: 18-24-гадзіннае цыклічнае астуджэнне, здымае ўнутранае напружанне
2. Піла для раскрою па памерах: сістэма ЧПУ, дакладная рэзка памераў
3. Шліфавальная машына: звышмоцная істужачная шліфавальная машына з 4 ці 6 галоўкамі, забяспечвае допуск па таўшчыні
4. Аўтаматычны ўкладчык: робат або партальны тып, высокаэфектыўны ўкладчык
5. Сістэма ўпакоўкі: Аўтаматычнае расцяжэнне, воданепранікальная ўпакоўка

стэлаж для сушылкі

папярочная піла

Шліфавальная машына OSB
VI. Дапаможныя сістэмы
1. Энергетычны цэнтр: на біямасе, забяспечвае цеплавую энергію для сушкі і прэсавання
2. Збор пылу: цэнтралізаваны рукавны фільтр, адпавядае стандартам выкідаў
3. Электрычнае кіраванне: Siemens/Schneider PLC, цалкам аўтаматычнае кіраванне
4. Кантроль якасці: Інтэрнэт-вызначэнне шчыльнасці, унутраны маніторынг трываласці сувязі
Тэхнічныя перавагі:
Высокая аўтаматызацыя: сістэма кіравання ПЛК Siemens S7-1500
Энергазберажэнне: хуткасць рэкуперацыі цяпла больш за 85%
Дакладнасць: допуск па таўшчыні ±0,15 мм
Магутнасць: Гадавая прадукцыйнасць 400 000 м³
Якасць: адпавядае стандартам EN300 OSB/3, OSB/4

I. Будаўніцтва (першасны рынак)
1. Сценавыя сістэмы : ашалёўка сцен са сталёвых шпілек, драўляныя каркасныя канструкцыйныя сценавыя панэлі, бетонная апалубка (аднаразовае выкарыстанне), сценавыя панэлі для зруху.
2. Дахавыя сістэмы : насціл даху (лачанне даху), гідраізаляцыйная падкладка для даху, апорныя панэлі скатнага даху
3. Сістэмы падлогавых пакрыццяў : падлогавае пакрыццё з драўлянай каркаснай канструкцыі, падкладка для цёплай падлогі,
Падкладка для фальшпадлогі, падкладка для падлогі спартыўных пляцовак
4. Спецыяльнае прымяненне ў будаўніцтве : часовыя агароджы будынкаў, часовыя збудаванні на будаўнічай пляцоўцы, зборныя будаўнічыя модулі, шумаахоўныя панэлі
II. Унутранае ўбранне
1. Дэкаратыўная падкладка : падкладка для аздаблення сцен, падкладка для столі, асаблівая падкладка для сцен
2. Нестандартнае прымяненне : дэкаратыўныя сцены ў прамысловым стылі,Крэатыўныя перагародкі,Асаблівасць упрыгожвання столі
III. Упакоўка і лагістыка
1. Звышмоцная ўпакоўка : скрынкі для ўпакоўкі машыннага абсталявання,упакоўка аўтамабільных дэталяў,
Вялікая транспартная ўпакоўка інструмента
2. Лагістыка і транспарт : дошкі для паддонаў, панэлі ўкладышаў для кантэйнераў, перагародкі для складскіх паліц
IV. Вытворчасць мэблі
1. Падкладка для мэблі : мэблевыя дошкі сваімі рукамі,падкладка для вулічнай мэблі,мэбля ў прамысловым стылі
2. Спецыяльнае прымяненне : будаўніцтва выставачнага стэнда, стэлажы для крам, стэлажы для захоўвання складоў
V. Іншыя прамысловыя прымянення
1. Вытворчасць аўтамабіляў : унутраныя панэлі фургонаў,панэлі кузава грузавікоў,інтэр'еры спецыяльных аўтамабіляў
2. Прымяненне ў сельскай гаспадарцы : перагародкі для жывёлагадоўчых памяшканняў, сельскагаспадарчыя сховішчы, канструкцыйныя матэрыялы для цяпліц
Асноўныя перавагі ў прыкладаннях:
Структурная трываласць: выдатная апорная здольнасць
Вільгацятрываласць: падыходзіць для вільготных асяроддзяў (класы OSB/3, OSB/4)
Стабільнасць памераў: мінімальнае пашырэнне і звужэнне
Ёмістасць утрымання пазногцяў: выдатнае ўтрыманне зашпількі
Устойлівасць: зроблена з аднаўляльных рэсурсаў хвоі
Эканамічная эфектыўнасць: эканамічная альтэрнатыва фанеры
Глабальнае вытворчае пазіцыянаванне
Вытворчая лінія OSB прадукцыйнасцю 400 000 м³/год класіфікуецца як буйнамаштабная сучасная вытворчасць. Яна ўваходзіць у лік вядучых глабальных адналінейных вытворчых магутнасцей OSB у сусветнай індустрыі OSB,дасягае маштабаў буйных вытворчых ліній сусветнага класа (міжнародныя ўдасканаленыя лініі звычайна складаюць 300000-700000 м³/год), тэхнічны ўзровень адпавядае еўрапейскім стандартам EN300 OSB/3, OSB/4
Рынкавы ўплыў
1. Магутнасць пастаўкі
Можа задаволіць попыт на ўпакоўку для 100 000 стандартных кантэйнераў
Можа забяспечыць 5 мільёнаў м² будаўнічых канструкцыйных панэляў
Можа задаволіць попыт на панэлі для 20 000 драўляных дамоў
2. Уплыў прамысловасці
Здольны ўплываць на рэгіянальныя рынкавыя цэны
Можа кіраваць стандартам якасці прадукцыі
Моцны рухаючы эфект на прамысловыя ланцужкі вышэй і ніжэй па плыні
Вытворчая лінія OSB магутнасцю 400 000 м³/год уяўляе сабой перадавую глабальна перадавую сучасную вытворчасць унутры краіны са значнымі перавагамі ў маштабе, тэхнічнымі перавагамі і канкурэнтнымі перавагамі на рынку.