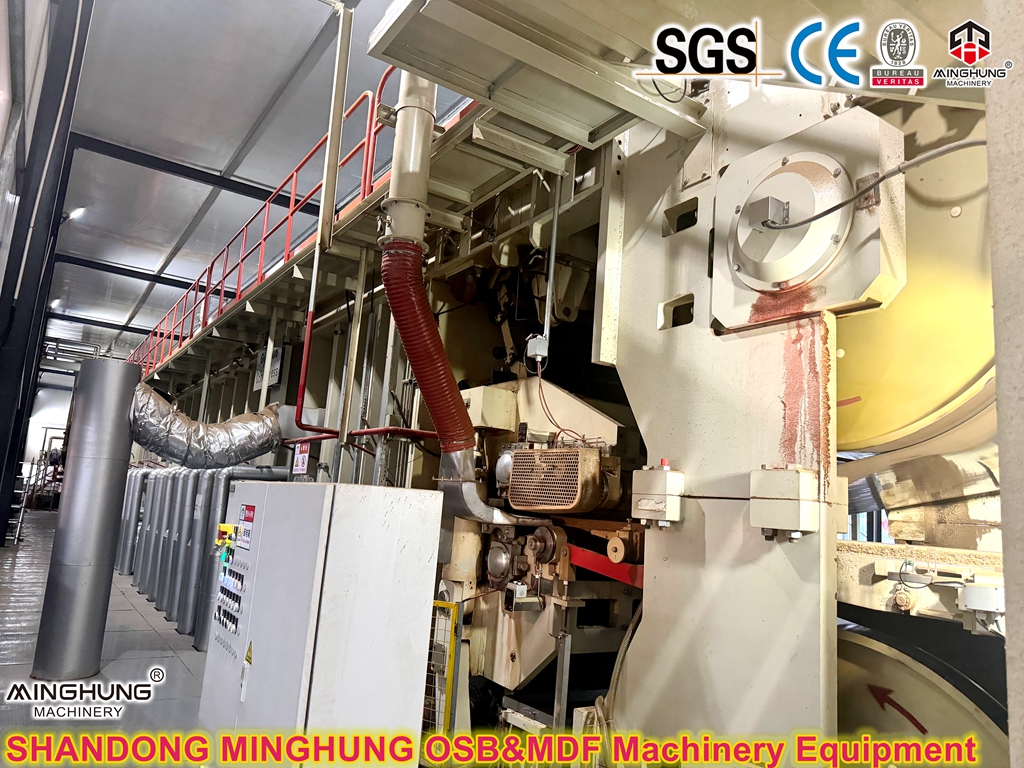
1. Stålbæltesystem: Bærer og transporterer måtten, overfører tryk og varme.
Krav: Ekstremt høj overfladefinish, varmebestandighed, udmattelsesstyrke og dimensionsstabilitet. Det er et vigtigt forbrugsmateriale, der er afgørende for at sikre overfladekvalitet og driftssikkerhed.
2. Hydrauliksystem: Giver kraftfuldt, stabilt og præcist kontrollerbart tryk til hele pressen.
Funktioner: Anvender servostyring og proportionalventilteknologi til præcis zone- og sektionstrykstyring. Trykprofilen kan justeres fleksibelt ud fra krav til produkttykkelse og tæthed.
3. Varmesystem: Giver den varme, der kræves til måttehærdning.
Metode: Anvender typisk et termisk oliecirkulationssystem, der overfører varme ensartet til stålbåndene via de øvre og nedre varmeplader, som derefter leder den til måtten. Temperaturkontrolnøjagtigheden kan nå ±1,5°C.

4. Ramme- og rullesystem: Understøtter pressens enorme vægt og tryk og rummer stålbåndene og talrige ruller.
Design: Fremstillet af højstyrkestål, optimeret via Finite Element Analysis (FEA) for at sikre minimal deformation under langvarige ekstreme belastninger. Et præcisionsvalsesystem understøtter og spænder stålremmene, hvilket sikrer, at de fungerer glat.
5. Kontrolsystem: Pressens 'hjerne'.
Funktioner: Integreret i anlæggets hovedstyringssystem overvåger og regulerer den automatisk tusindvis af parametre i realtid, herunder tryk, temperatur, hastighed (output) og tykkelse. Den har avancerede funktioner såsom automatisk breddejustering (til fremstilling af forskellige pladebredder), fejldiagnose, slidovervågning og vedligeholdelsesadvarsler.
IV. Kernefordele vs. traditionelle diskontinuerlige multi-åbningspresser
Feature |
Højproduktionskontinuerlig flad presse |
Traditionel multi-åbningspresse |
Produktionstilstand |
Kontinuerlig, ingen inaktive cyklusser |
Discontinuous/Batch, har tomgangstider til åbning, lastning, losning |
Effektivitet og kapacitet |
Ekstremt høj, linjehastighed >1000 mm/s, årlig kapacitet let >300.000 m³ |
Lavere, begrænset af antal åbninger og cyklustid, kapacitetsloft |
Produktkvalitet |
Fremragende, meget ensartet tæthed, lav indre belastning, lav tykkelsestolerance (±0,15 mm), glat overflade |
Gennemsnitlig, mere udtalt tæthedsgradient, højere indre spænding, højere tykkelsestolerance |
Energiforbrug |
25-40 % mere energieffektiv, kontinuerlig varmeudnyttelse, ingen gentagne opvarmnings-/køletab |
Højt energiforbrug, plader gentagne gange opvarmet/afkølet, betydeligt varmetab |
Fleksibilitet |
Høj online tykkelsesændring på få minutter, ingen stop påkrævet |
Lav tykkelsesændring kræver stop og manuel afstandsjustering, tidskrævende |
Automation & Arbejde |
Fuldt automatiseret, kræver minimalt personale |
Halvautomatisk, lastning/losning kan kræve mere arbejdskraft eller kompleks mekanik |
Gulvplads |
Lang og smal, kræver betydelig længde |
Høj og kompakt, kræver betydelig højde |
V. Tekniske parametre (typisk område)
Parameter |
Typisk specifikation / rækkevidde |
Traditionel multi-åbningspresse |
Nyttig trykbredde |
1300 mm - 2800 mm (Dækker alle standardbrætbredder) |
Discontinuous/Batch, har tomgangstider til åbning, lastning, losning |
Samlet presselængde |
30 m - 50 m (Længere længde tillader højere output eller kapacitet til specifikke tykke brædder) |
Lavere, begrænset af antal åbninger og cyklustid, kapacitetsloft |
Maks. Specifikt tryk |
Op til 5000 kN/m eller højere |
Gennemsnitlig, mere udtalt tæthedsgradient, højere indre spænding, højere tykkelsestolerance |
Opvarmningstemperaturområde |
180 ℃ - 240 ℃ (justerbar) |
Højt energiforbrug, plader gentagne gange opvarmet/afkølet, betydeligt varmetab |
Tykkelse kontrol nøjagtighed |
±0,15 mm |
Lav tykkelsesændring kræver stop og manuel afstandsjustering, tidskrævende |
Designet Max. Produktionshastighed |
800 - 1500 mm/s |
Halvautomatisk, lastning/losning kan kræve mere arbejdskraft eller kompleks mekanik |
Ⅵ. Hvad menes der med 'Højproduktion og højeffektivitet'?
Produktionslinjens fortræffelighed blev defineret ud fra to aspekter: 'outputmængde' og 'input-outputforhold'.
1. 'Højproduktion' - henviser til ekstrem høj produktionskapacitet
'Højproduktion' fokuserer på 'volumen' - hvor meget produkt, der kan fremstilles pr. tidsenhed.
Kontinuerlig, uafbrudt produktionstilstand: Dette er grundlaget for høj produktion. Traditionelle multi-åbningspresser fungerer i en 'batch' eller 'diskontinuerlig' tilstand, hvilket kræver en cyklus med 'ladning → lukning → tryk → åbning → aflæsning,' hver med betydelig tomgangstid. I modsætning hertil fungerer den kontinuerlige presse som en uendelig tunnel; måtten kommer kontinuerligt ind, og det færdige bræt forlader hele tiden, hvilket eliminerer al ventetid.
Meget høj produktionslinjehastighed: Linjehastigheden for en kontinuerlig presse kan typisk nå 800 - 1500 millimeter i sekundet. Det betyder, at der produceres næsten en meter eller mere færdigplade hvert sekund.
Massivt årligt output: Takket være den kontinuerlige tilstand og højhastighedsdrift kan den årlige kapacitet for en enkelt produktionslinje nemt overstige 200.000 kubikmeter, med topkonfigurationer, der endda overgår 500.000 kubikmeter – et niveau, der ikke kan nås med traditionelle multi-åbningspresser.
Kort sagt maksimerer 'Højproduktion' outputkapaciteten gennem [kontinuerlig drift + høj hastighed].
2. 'Høj effektivitet' - refererer til ekstremt høj, omfattende effektivitet
'Højeffektivitet' fokuserer på 'kvalitet' og 'fordele' – hvordan man kan producere flere og bedre produkter med mindre input. Det afspejles i flere aspekter:
Høj energieffektivitet:
Traditionelle presser kræver gentagen opvarmning og afkøling af massive plader, med betydeligt varmetab under inaktive perioder.
Den kontinuerlige presse holder en konstant temperatur, hvilket resulterer i ekstrem høj termisk effektivitet. Energiforbruget pr. produktenhed er 25% - 40% lavere end for multiåbningspresser.
Høj produktionseffektivitet:
En høj grad af automatisering minimerer menneskelig indgriben, sikrer en stabil produktionsrytme og maksimerer udstyrsudnyttelsen.
Høj råvare- og forbrugseffektivitet:
Præcise limpåføringskontrolsystemer sikrer optimeret harpiksforbrug, hvilket reducerer spild.
De producerede plader har ensartet tæthed og stabil kvalitet, hvilket fører til meget lave kasserings- og defektrater, hvilket forbedrer udbyttet fra råmaterialerne.
Høj arbejdseffektivitet:
Hele produktionslinjen kræver kun få medarbejdere til at overvåge den fra et centralt kontrolrum, hvilket reducerer lønomkostningerne og risikoen for menneskelige fejl markant.
Kort sagt minimerer 'Højeffektivitet' omkostningerne og maksimerer fordelene gennem [energibesparende design + automatisering + præcis kontrol].
Kontakt os for et gratis tilbud i dag!
Vores kontakter:
Whatsapp: +86 18769900191 +86 15589105786 +86 18954906501
E-mail: osbmdfmachinery@gmail.com