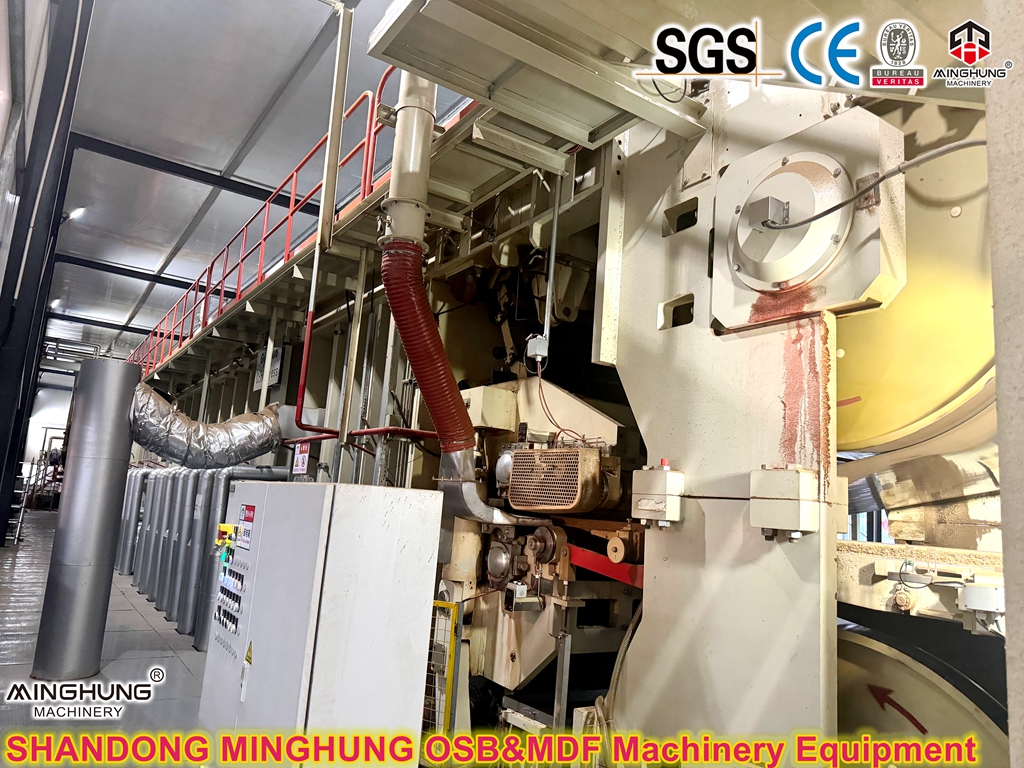
1. Système de ceinture en acier : transporte et transporte le tapis, transfère la pression et la chaleur.
Exigences : finition de surface, résistance à la chaleur, résistance à la fatigue et stabilité dimensionnelle extrêmement élevées. Il s’agit d’un consommable essentiel pour garantir la qualité de la surface et la fiabilité opérationnelle.
2. Système hydraulique : Fournit une pression puissante, stable et contrôlable avec précision pour l’ensemble de la presse.
Caractéristiques : Utilise la technologie de servocommande et de vanne proportionnelle pour un contrôle précis de la pression zonale et sectionnelle. Le profil de pression peut être ajusté de manière flexible en fonction des exigences d'épaisseur et de densité du produit.
3. Système de chauffage : Fournit la chaleur nécessaire au durcissement du tapis.
Méthode : utilise généralement un système de circulation d'huile thermique qui transfère la chaleur uniformément aux courroies en acier via les plateaux chauffants supérieur et inférieur, qui la conduisent ensuite vers le tapis. La précision du contrôle de la température peut atteindre ±1,5°C.

4. Système de châssis et de rouleaux : supporte le poids et la pression énormes de la presse et abrite les courroies en acier et de nombreux rouleaux.
Conception : fabriqué à partir d'acier à haute résistance, optimisé par analyse par éléments finis (FEA) pour garantir une déformation minimale sous des charges extrêmes à long terme. Un système de rouleaux de précision soutient et tend les courroies en acier, garantissant ainsi leur bon fonctionnement.
5. Système de contrôle : Le « cerveau » de la presse.
Capacités : Intégré au système de contrôle principal de l'usine, il surveille et régule automatiquement des milliers de paramètres en temps réel, notamment la pression, la température, la vitesse (sortie) et l'épaisseur. Il possède des fonctions avancées telles que le réglage automatique de la largeur (pour produire différentes largeurs de planches), le diagnostic des pannes, la surveillance de l'usure et les alertes de maintenance.
IV. Principaux avantages par rapport aux presses discontinues traditionnelles à ouvertures multiples
Fonctionnalité |
Presse plate continue à haute production |
Presse traditionnelle à ouvertures multiples |
Mode de production |
Continu, pas de cycles inactifs |
Discontinu/Batch, a des temps d'inactivité pour l'ouverture, le chargement, le déchargement |
Efficacité et capacité |
Extrêmement élevé, vitesse de ligne >1 000 mm/s, capacité annuelle facilement >300 000 m⊃3 ; |
Inférieur, limité par le nombre d'ouvertures et le temps de cycle, plafond de capacité |
Qualité du produit |
Excellente densité très uniforme, faible contrainte interne, faible tolérance d'épaisseur (± 0,15 mm), surface lisse |
Gradient de densité moyen plus prononcé, contrainte interne plus élevée, tolérance d'épaisseur plus élevée |
Consommation d'énergie |
25 à 40 % plus économe en énergie, utilisation continue de la chaleur, pas de pertes répétitives de chauffage/refroidissement. |
Consommation d'énergie élevée, plateaux chauffés/refroidis à plusieurs reprises, perte de chaleur importante |
Flexibilité |
Changement d'épaisseur en ligne élevé en quelques minutes, aucun arrêt requis |
Faible changement d'épaisseur nécessitant un arrêt et un réglage manuel de l'entretoise, ce qui prend du temps |
Automatisation et travail |
Entièrement automatisé, nécessite un minimum de personnel |
Semi-automatique, le chargement/déchargement peut nécessiter plus de main d'œuvre ou une mécanique complexe |
Espace au sol |
Long et étroit, nécessite une longueur importante |
Grand et compact, nécessite une hauteur importante |
V. Paramètres techniques (plage typique)
Paramètre |
Spécification/gamme typique |
Presse traditionnelle à ouvertures multiples |
Largeur de presse utile |
1 300 mm - 2 800 mm (couvre toutes les largeurs de panneaux standard) |
Discontinu/Batch, a des temps d'inactivité pour l'ouverture, le chargement, le déchargement |
Longueur totale de la presse |
30 m - 50 m (une longueur plus longue permet un rendement ou une capacité plus élevé pour des planches épaisses spécifiques) |
Inférieur, limité par le nombre d'ouvertures et le temps de cycle, plafond de capacité |
Max. Pression spécifique |
Jusqu'à 5 000 kN/m ou plus |
Gradient de densité moyen plus prononcé, contrainte interne plus élevée, tolérance d'épaisseur plus élevée |
Plage de température de chauffage |
180 ℃ - 240 ℃ (réglable) |
Consommation d'énergie élevée, plateaux chauffés/refroidis à plusieurs reprises, perte de chaleur importante |
Précision du contrôle de l'épaisseur |
±0,15 mm |
Faible changement d'épaisseur nécessitant un arrêt et un réglage manuel de l'entretoise, ce qui prend du temps |
Conçu Max. Vitesse de production |
800 - 1500 mm/s |
Semi-automatique, le chargement/déchargement peut nécessiter plus de main d'œuvre ou une mécanique complexe |
Ⅵ. Qu’entend-on par « Haute production et haute efficacité » ?
L'excellence de la chaîne de production a été définie sous deux aspects : « quantité de production » et « rapport entrées-sorties ».
1. « Haute production » – fait référence à une capacité de production extrêmement élevée
« Haute production » se concentre sur le « volume » : la quantité de produit pouvant être fabriquée par unité de temps.
Mode de production continue et ininterrompue : c’est la base d’une production élevée. Les presses multi-ouvertures traditionnelles fonctionnent en mode « batch » ou « discontinu », nécessitant un cycle de « chargement → fermeture → pressage → ouverture → déchargement », chacun avec un temps d'inactivité important. En revanche, la presse continue fonctionne comme un tunnel sans fin ; le tapis entre en continu et le panneau fini sort en continu, éliminant ainsi tout temps d'attente inactif.
Vitesse de ligne de production très élevée : La vitesse de ligne d’une presse continue peut généralement atteindre 800 à 1 500 millimètres par seconde. Cela signifie que près d’un mètre ou plus de carton fini est produit chaque seconde.
Production annuelle massive : grâce au mode continu et au fonctionnement à grande vitesse, la capacité annuelle d'une seule ligne de production peut facilement dépasser 200 000 mètres cubes, avec des configurations supérieures dépassant même 500 000 mètres cubes – un niveau inaccessible par les presses traditionnelles à ouvertures multiples.
En bref, la « haute production » maximise la capacité de production grâce à [un fonctionnement continu + une vitesse élevée].
2. 'Haute efficacité' - Fait référence à une efficacité globale extrêmement élevée
« Haute efficacité » se concentre sur la « qualité » et les « avantages » – comment produire des produits plus nombreux et de meilleure qualité avec moins d'intrants. Cela se reflète sous de multiples aspects :
Haute efficacité énergétique :
Les presses traditionnelles nécessitent un chauffage et un refroidissement répétés de plateaux massifs, avec des pertes de chaleur importantes pendant les périodes d'inactivité.
La presse continue maintient une température constante, ce qui se traduit par une efficacité thermique extrêmement élevée. La consommation d'énergie par unité de produit est inférieure de 25 à 40 % à celle des presses multi-ouvertures.
Efficacité de production élevée :
Un degré élevé d'automatisation minimise l'intervention humaine, garantit un rythme de production stable et maximise l'utilisation des équipements.
Haute efficacité des matières premières et des consommables :
Des systèmes de contrôle précis de l’application de la colle garantissent une utilisation optimisée de la résine, réduisant ainsi les déchets.
Les panneaux produits ont une densité uniforme et une qualité stable, conduisant à des taux de rejet et de défauts très faibles, améliorant ainsi le rendement des matières premières.
Efficacité élevée du travail :
L'ensemble de la chaîne de production ne nécessite que quelques personnes pour la surveiller depuis une salle de contrôle centrale, ce qui réduit considérablement les coûts de main-d'œuvre et le risque d'erreur humaine.
En bref, la « haute efficacité » minimise les coûts et maximise les avantages grâce à [une conception économe en énergie + une automatisation + un contrôle précis].
Contactez-nous pour un devis gratuit dès aujourd'hui !
Nos contacts :
WhatsApp : +86 18769900191 +86 15589105786 +86 18954906501
E-mail: osbmdfmachinery@gmail.com