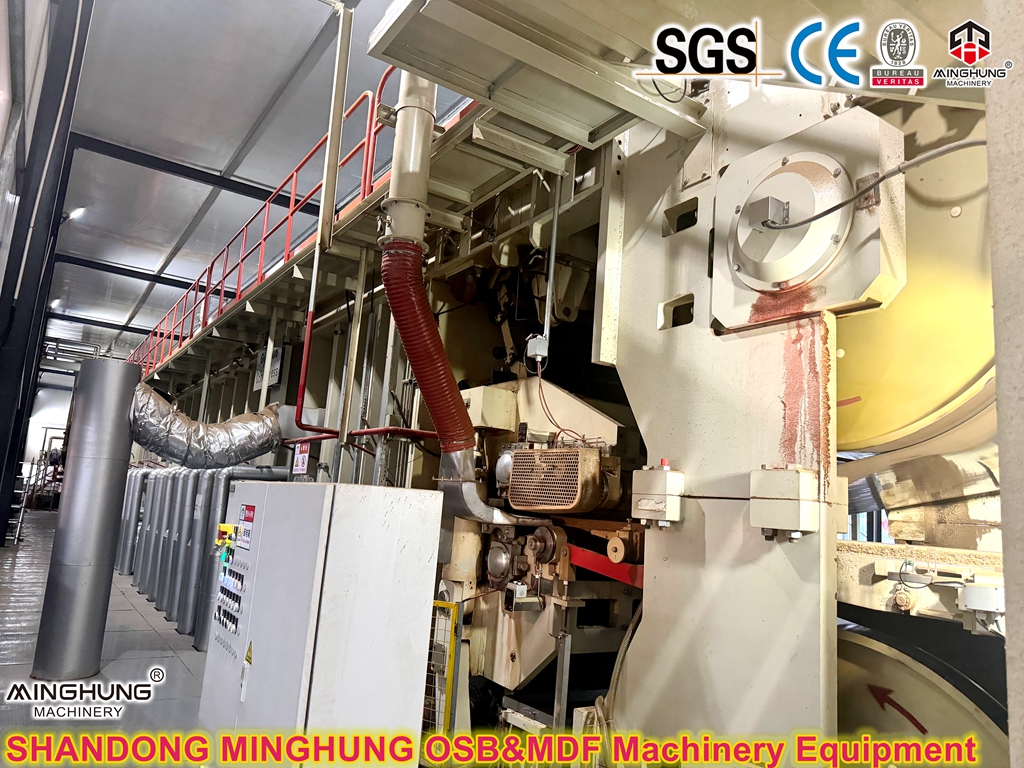
III. Schlüsselkomponenten
1. Stahlbandsystem: Trägt und transportiert die Matte, überträgt Druck und Wärme.
Anforderungen: Extrem hohe Oberflächengüte, Hitzebeständigkeit, Dauerfestigkeit und Dimensionsstabilität. Es ist ein wichtiges Verbrauchsmaterial, das für die Gewährleistung der Oberflächenqualität und Betriebszuverlässigkeit von entscheidender Bedeutung ist.
2. Hydrauliksystem: Bietet leistungsstarken, stabilen und präzise kontrollierbaren Druck für die gesamte Presse.
Merkmale: Nutzt Servosteuerung und Proportionalventiltechnologie für eine zonen- und abschnittsweise präzise Druckregelung. Das Druckprofil kann flexibel an die Anforderungen an Produktdicke und -dichte angepasst werden.
3. Heizsystem: Stellt die für die Aushärtung der Matte erforderliche Wärme bereit.
Methode: In der Regel wird ein Thermalöl-Zirkulationssystem verwendet, das die Wärme über die oberen und unteren Heizplatten gleichmäßig auf die Stahlbänder überträgt, die sie dann an die Matte weiterleiten. Die Genauigkeit der Temperaturregelung kann ±1,5 °C erreichen.

4. Rahmen- und Rollensystem: Unterstützt das enorme Gewicht und den enormen Druck der Presse und beherbergt die Stahlbänder und zahlreiche Rollen.
Design: Hergestellt aus hochfestem Stahl, optimiert mittels Finite-Elemente-Analyse (FEA), um minimale Verformung unter langfristigen extremen Belastungen zu gewährleisten. Ein Präzisionsrollensystem stützt und spannt die Stahlbänder und sorgt so für einen reibungslosen Betrieb.
5. Kontrollsystem: Das „Gehirn“ der Presse.
Funktionen: Integriert in das Hauptsteuerungssystem der Anlage überwacht und regelt es automatisch Tausende von Parametern in Echtzeit, darunter Druck, Temperatur, Geschwindigkeit (Ausgabe) und Dicke. Es verfügt über erweiterte Funktionen wie automatische Breitenanpassung (zur Herstellung unterschiedlicher Plattenbreiten), Fehlerdiagnose, Verschleißüberwachung und Wartungswarnungen.
IV. Kernvorteile gegenüber herkömmlichen diskontinuierlichen Mehretagenpressen
Besonderheit |
Kontinuierliche Flachpresse für hohe Produktivität |
Traditionelle Presse mit mehreren Öffnungen |
Produktionsmodus |
Kontinuierlich, keine Leerlaufzyklen |
Diskontinuierlich/Batch, hat Leerlaufzeiten zum Öffnen, Laden und Entladen |
Effizienz und Kapazität |
Extrem hoch, Liniengeschwindigkeit >1000 mm/s, Jahreskapazität problemlos >300.000 m³ |
Niedriger, begrenzt durch Anzahl der Öffnungen und Zykluszeit, Kapazitätsobergrenze |
Produktqualität |
Hervorragende, sehr gleichmäßige Dichte, geringe Eigenspannung, geringe Dickentoleranz (±0,15 mm), glatte Oberfläche |
Durchschnittlicher, ausgeprägterer Dichtegradient, höhere Eigenspannung, höhere Dickentoleranz |
Energieverbrauch |
25–40 % energieeffizienter, kontinuierliche Wärmenutzung, keine wiederholten Heiz-/Kühlverluste |
Hoher Energieverbrauch, wiederholt erhitzte/gekühlte Platten, erheblicher Wärmeverlust |
Flexibilität |
Hohe Online-Dickenänderung in wenigen Minuten, keine Unterbrechung erforderlich |
Geringe Dickenänderungen erfordern einen Stopp und eine manuelle Einstellung des Abstandshalters, was zeitaufwändig ist |
Automatisierung und Arbeit |
Vollautomatisch, erfordert nur minimalen Personalaufwand |
Das halbautomatische Be-/Entladen erfordert möglicherweise mehr Arbeitsaufwand oder komplexe Mechanik |
Grundfläche |
Lang und schmal, erfordert erhebliche Länge |
Groß und kompakt, erfordert eine beträchtliche Höhe |
V. Technische Parameter (typischer Bereich)
Parameter |
Typische Spezifikation/Bereich |
Traditionelle Presse mit mehreren Öffnungen |
Nützliche Pressbreite |
1300 mm – 2800 mm (deckt alle gängigen Brettbreiten ab) |
Diskontinuierlich/Batch, hat Leerlaufzeiten zum Öffnen, Laden und Entladen |
Gesamtpresslänge |
30 m - 50 m (Eine längere Länge ermöglicht eine höhere Leistung oder Kapazität für bestimmte dicke Bretter) |
Niedriger, begrenzt durch Anzahl der Öffnungen und Zykluszeit, Kapazitätsobergrenze |
Max. Spezifischer Druck |
Bis zu 5000 kN/m oder höher |
Durchschnittlicher, ausgeprägterer Dichtegradient, höhere Eigenspannung, höhere Dickentoleranz |
Heiztemperaturbereich |
180℃ - 240℃ (einstellbar) |
Hoher Energieverbrauch, wiederholt erhitzte/gekühlte Platten, erheblicher Wärmeverlust |
Genauigkeit der Dickenkontrolle |
±0,15 mm |
Geringe Dickenänderungen erfordern einen Stopp und eine manuelle Einstellung des Abstandshalters, was zeitaufwändig ist |
Entworfen max. Produktionsgeschwindigkeit |
800 - 1500 mm/s |
Das halbautomatische Be-/Entladen erfordert möglicherweise mehr Arbeitsaufwand oder komplexe Mechanik |
Ⅵ. Was versteht man unter „Hohe Produktion und hohe Effizienz“?
Die Exzellenz der Produktionslinie wurde anhand von zwei Aspekten definiert: „Output-Menge“ und „Input-Output-Verhältnis“.
1. „Hochproduktion“ – Bezieht sich auf eine extrem hohe Produktionskapazität
„High-Production“ konzentriert sich auf „Volumen“ – wie viel Produkt pro Zeiteinheit hergestellt werden kann.
Kontinuierlicher, ununterbrochener Produktionsmodus: Dies ist die Grundlage für eine hohe Produktion. Herkömmliche Mehretagenpressen arbeiten im „Chargen“- oder „diskontinuierlichen“ Modus und erfordern einen Zyklus aus „Beladen → Schließen → Pressen → Öffnen → Entladen“, jeweils mit erheblicher Leerlaufzeit. Im Gegensatz dazu funktioniert die kontinuierliche Presse wie ein nie endender Tunnel; Die Matte wird kontinuierlich eingelegt und das fertige Brett kontinuierlich wieder ausgegeben, sodass keine Leerlaufzeiten entstehen.
Sehr hohe Produktionsliniengeschwindigkeit: Die Liniengeschwindigkeit einer kontinuierlichen Presse kann typischerweise 800 bis 1500 Millimeter pro Sekunde erreichen. Das bedeutet, dass jede Sekunde fast ein Meter oder mehr fertige Platte produziert wird.
Riesige Jahresproduktion: Dank des kontinuierlichen Modus und des Hochgeschwindigkeitsbetriebs kann die Jahreskapazität einer einzelnen Produktionslinie problemlos 200.000 Kubikmeter überschreiten, bei Top-Konfigurationen sogar über 500.000 Kubikmeter – ein Niveau, das herkömmliche Mehretagenpressen nicht erreichen können.
Kurz gesagt: „High-Production“ maximiert die Produktionskapazität durch [Dauerbetrieb + hohe Geschwindigkeit].
2. „Hocheffizient“ – Bezieht sich auf eine extrem hohe Gesamteffizienz
„High-Efficiency“ konzentriert sich auf „Qualität“ und „Nutzen“ – wie man mit weniger Aufwand mehr und bessere Produkte herstellen kann. Es spiegelt sich in mehreren Aspekten wider:
Hohe Energieeffizienz:
Herkömmliche Pressen erfordern ein wiederholtes Aufheizen und Abkühlen massiver Platten, wobei es während der Leerlaufzeiten zu erheblichen Wärmeverlusten kommt.
Die kontinuierliche Presse hält eine konstante Temperatur aufrecht, was zu einer extrem hohen thermischen Effizienz führt. Der Energieverbrauch pro Produkteinheit ist 25 bis 40 % niedriger als bei Mehretagenpressen.
Hohe Produktionseffizienz:
Ein hoher Automatisierungsgrad minimiert menschliche Eingriffe, sorgt für einen stabilen Produktionsrhythmus und maximiert die Anlagenauslastung.
Hohe Rohstoff- und Verbrauchseffizienz:
Präzise Kontrollsysteme für den Leimauftrag sorgen für einen optimierten Harzverbrauch und reduzieren den Abfall.
Die produzierten Platten weisen eine gleichmäßige Dichte und stabile Qualität auf, was zu sehr geringen Ausschuss- und Fehlerraten führt und dadurch die Ausbeute an Rohmaterialien verbessert.
Hohe Arbeitseffizienz:
Für die Überwachung der gesamten Produktionslinie von einem zentralen Kontrollraum aus ist nur wenig Personal erforderlich, wodurch die Arbeitskosten und das Risiko menschlicher Fehler erheblich gesenkt werden.
Kurz gesagt: „High-Efficiency“ minimiert die Kosten und maximiert den Nutzen durch [energiesparendes Design + Automatisierung + präzise Steuerung].
Kontaktieren Sie uns noch heute für ein kostenloses Angebot!
Unsere Kontakte:
WhatsApp: +86 18769900191 +86 15589105786 +86 18954906501
E-Mail: osbmdfmachinery@gmail.com