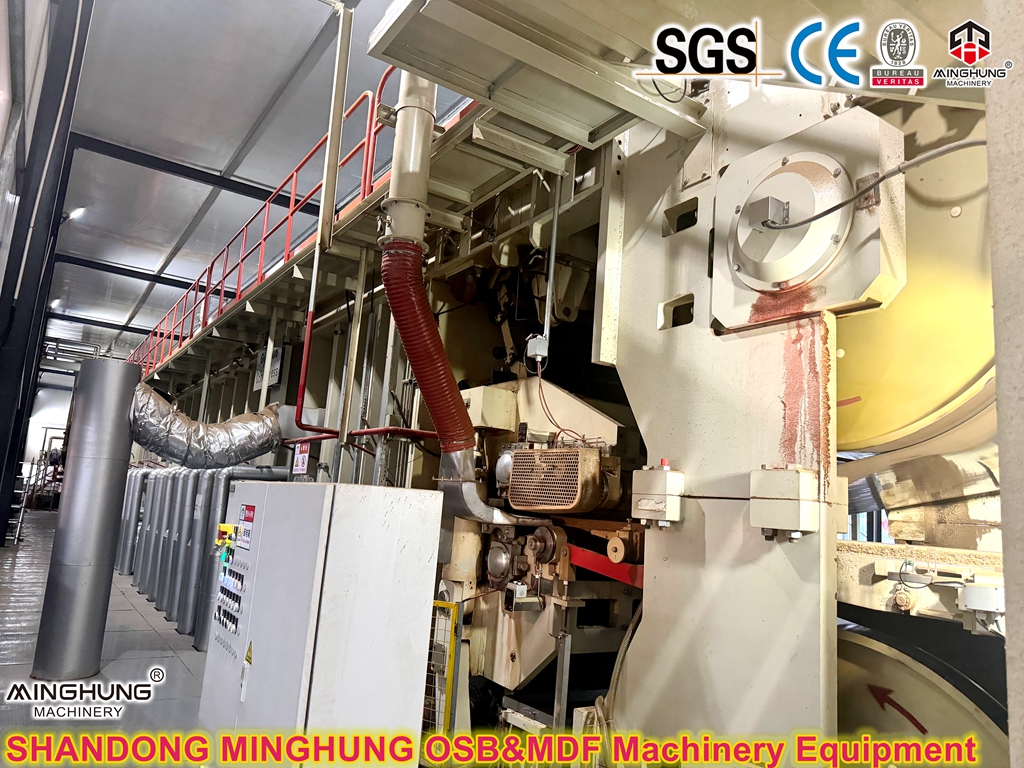
III. Tärkeimmät komponentit
1. Teräshihnajärjestelmä: Kuljettaa ja kuljettaa mattoa, siirtää painetta ja lämpöä.
Vaatimukset: Erittäin korkea pintakäsittely, lämmönkestävyys, väsymislujuus ja mittapysyvyys. Se on keskeinen kulutushyödyke pinnan laadun ja käyttövarmuuden varmistamiseksi.
2. Hydraulijärjestelmä: Tarjoaa tehokkaan, vakaan ja tarkasti säädettävän paineen koko puristimelle.
Ominaisuudet: Hyödyntää servo-ohjausta ja suhteellista venttiilitekniikkaa vyöhyke- ja osittaiseen tarkkaan paineensäätöön. Paineprofiilia voidaan säätää joustavasti tuotteen paksuuden ja tiheyden vaatimusten mukaan.
3. Lämmitysjärjestelmä: Tarjoaa maton kovettumiseen tarvittavan lämmön.
Menetelmä: Tyypillisesti käyttää lämpööljyn kiertojärjestelmää, joka siirtää lämpöä tasaisesti teräshihnoille ylemmän ja alemman lämmityslevyn kautta, joka johtaa sen sitten matolle. Lämpötilan säädön tarkkuus voi olla ±1,5 °C.

4. Runko- ja rullajärjestelmä: Tukee puristimen valtavaa painoa ja painetta ja sisältää teräshihnat ja lukuisat telat.
Suunnittelu: Valmistettu erittäin lujasta teräksestä, optimoitu Finite Element Analysis (FEA) -analyysillä, jotta varmistetaan minimaalinen muodonmuutos pitkäaikaisessa äärimmäisessä kuormituksessa. Tarkkuustelajärjestelmä tukee ja kiristää teräshihnoja varmistaen niiden sujuvan toiminnan.
5. Ohjausjärjestelmä: Lehdistön 'aivot'.
Ominaisuudet: Integroituna laitoksen pääohjausjärjestelmään, se valvoo ja säätelee automaattisesti tuhansia parametreja reaaliajassa, mukaan lukien paine, lämpötila, nopeus (teho) ja paksuus. Siinä on edistyksellisiä toimintoja, kuten automaattinen leveyden säätö (eri levyleveyksien tuottamiseksi), vikadiagnoosi, kulumisen valvonta ja huoltovaroitukset.
IV. Ydinedut verrattuna perinteiseen epäjatkuvaan moniaukkopuristimeen
Ominaisuus |
Korkean tuotannon jatkuva litteä puristin |
Perinteinen moniaukkopuristin |
Tuotantotila |
Jatkuva, ei tyhjäkäyntijaksoja |
Epäjatkuva/erä, on tyhjäkäyntiajat avaamista, lastausta ja purkamista varten |
Tehokkuus ja kapasiteetti |
Erittäin suuri, linjanopeus >1000 mm/s, vuotuinen kapasiteetti helposti >300 000 m³ |
Alempi, rajoitettu aukkojen lukumäärän ja syklin ajan, kapasiteettikatto |
Tuotteen laatu |
Erinomainen, erittäin tasainen tiheys, pieni sisäinen jännitys, pieni paksuustoleranssi (±0,15 mm), sileä pinta |
Keskimääräinen, selvempi tiheysgradientti, suurempi sisäinen jännitys, suurempi paksuustoleranssi |
Energiankulutus |
25-40 % enemmän Energiatehokas, jatkuva lämmönkäyttö, ei toistuvia lämmitys-/jäähdytyshäviöitä |
Suuri energiankulutus, levyt lämmitetään/jäähdytetään toistuvasti, merkittävä lämpöhäviö |
Joustavuus |
Suuri, online-paksuuden muutos minuuteissa, pysäytystä ei tarvita |
Matala, paksuuden muutos vaatii pysäytyksen ja manuaalisen välikappaleen säädön, aikaa vievää |
Automaatio ja työvoima |
Täysin automatisoitu, vaatii vain vähän henkilökuntaa |
Puoliautomaattinen, lastaus/purku saattaa vaatia enemmän työtä tai monimutkaisempaa mekaniikkaa |
Lattiatila |
Pitkä ja kapea, vaatii huomattavan pituuden |
Korkea ja kompakti, vaatii huomattavan korkeuden |
V. Tekniset parametrit (tyypillinen alue)
Parametri |
Tyypillinen erittely/alue |
Perinteinen moniaukkopuristin |
Hyödyllinen painoleveys |
1300 mm - 2800 mm (Kattaa kaikki vakiolevyleveydet) |
Epäjatkuva/erä, on tyhjäkäyntiajat avaamista, lastausta ja purkamista varten |
Kokonaispainon pituus |
30 m - 50 m (Pidempi pituus mahdollistaa suuremman tehon tai kapasiteetin tietyille paksuille levyille) |
Alempi, rajoitettu aukkojen lukumäärän ja syklin ajan, kapasiteettikatto |
Max. Ominaispaine |
Jopa 5000 kN/m tai enemmän |
Keskimääräinen, selvempi tiheysgradientti, suurempi sisäinen jännitys, suurempi paksuustoleranssi |
Lämmityslämpötila-alue |
180 ℃ - 240 ℃ (säädettävä) |
Suuri energiankulutus, levyt lämmitetään/jäähdytetään toistuvasti, merkittävä lämpöhäviö |
Paksuuden säädön tarkkuus |
±0,15 mm |
Matala, paksuuden muutos vaatii pysäytyksen ja manuaalisen välikappaleen säädön, aikaa vievää |
Suunniteltu max. Tuotantonopeus |
800 - 1500 mm/s |
Puoliautomaattinen, lastaus/purku saattaa vaatia enemmän työtä tai monimutkaisempaa mekaniikkaa |
Ⅵ. Mitä tarkoitetaan 'korkealla tuotannolla ja korkealla tehokkuudella'?
Tuotantolinjan erinomaisuus määriteltiin kahdesta näkökulmasta: 'tuotantomäärä' ja 'panos-tuotossuhde'.
1. 'Suuri tuotanto' - Viittaa erittäin korkeaan tuotantokapasiteettiin
'High-Production' keskittyy 'volyymiin' – kuinka paljon tuotetta voidaan valmistaa aikayksikköä kohden.
Jatkuva, keskeytymätön tuotantotila: Tämä on korkean tuotannon perusta. Perinteiset usean avauksen puristimet toimivat 'erä' tai 'epäjatkuva'-tilassa, mikä vaatii syklin 'lataus → sulkeminen → painaminen → avaaminen → purku', jokaisella on merkittävä joutoaika. Sitä vastoin jatkuva puristin toimii kuin loputon tunneli; matto tulee jatkuvasti sisään ja valmis levy jatkuvasti poistuu, mikä eliminoi kaiken tyhjäkäynnin.
Erittäin suuri tuotantolinjan nopeus: Jatkuvan puristimen linjanopeus voi tyypillisesti olla 800 - 1500 millimetriä sekunnissa. Tämä tarkoittaa, että joka sekunti valmistetaan lähes metri tai enemmän valmista kartonkia.
Massiivinen vuosituotanto: Jatkuvan tilan ja nopean toiminnan ansiosta yhden tuotantolinjan vuotuinen kapasiteetti voi helposti ylittää 200 000 kuutiometriä, ja huippukokoonpanot ylittävät jopa 500 000 kuutiometriä – tasoa, jota perinteiset moniaukkopuristimet eivät voi saavuttaa.
Lyhyesti sanottuna 'High-Production' maksimoi tuotantokapasiteetin [jatkuvan toiminnan + suuren nopeuden] avulla.
2. 'Korkea tehokkuus' - viittaa erittäin korkeaan kokonaistehokkuuteen
'High-Efficiency' keskittyy 'laatuun' ja 'etuun' – kuinka tuottaa enemmän ja parempia tuotteita pienemmällä panoksella. Se heijastuu useissa eri osissa:
Korkea energiatehokkuus:
Perinteiset puristimet vaativat massiivisten levyjen toistuvan lämmityksen ja jäähdytyksen, mikä aiheuttaa merkittävää lämpöhäviötä joutojaksojen aikana.
Jatkuva puristin pitää tasaisen lämpötilan, mikä johtaa erittäin korkeaan lämpötehokkuuteen. Energiankulutus tuoteyksikköä kohti on 25-40 % pienempi kuin moniaukkopuristimien.
Korkea tuotantotehokkuus:
Korkea automaatio minimoi ihmisen puuttumisen, varmistaa vakaan tuotantorytmin ja maksimoi laitteiden käytön.
Korkea raaka-aineiden ja kulutustarvikkeiden tehokkuus:
Tarkat liiman levityksen ohjausjärjestelmät varmistavat optimaalisen hartsin käytön ja vähentävät jätettä.
Valmistetuilla levyillä on tasainen tiheys ja vakaa laatu, mikä johtaa erittäin alhaisiin hylkäys- ja vikaasteisiin, mikä parantaa raaka-aineiden saantoa.
Korkea työtehokkuus:
Koko tuotantolinja vaatii vain muutaman henkilön valvomaan sitä keskusvalvomosta, mikä vähentää merkittävästi työvoimakustannuksia ja inhimillisten virheiden riskiä.
Lyhyesti sanottuna 'High-Efficiency' minimoi kustannukset ja maksimoi hyödyt [energiaa säästävä suunnittelu + automaatio + tarkka ohjaus].
Ota yhteyttä ja pyydä ilmainen tarjous jo tänään!
Yhteystietomme:
Whatsapp: +86 18769900191 +86 15589105786 +86 18954906501
Sähköposti: osbmdfmachinery@gmail.com