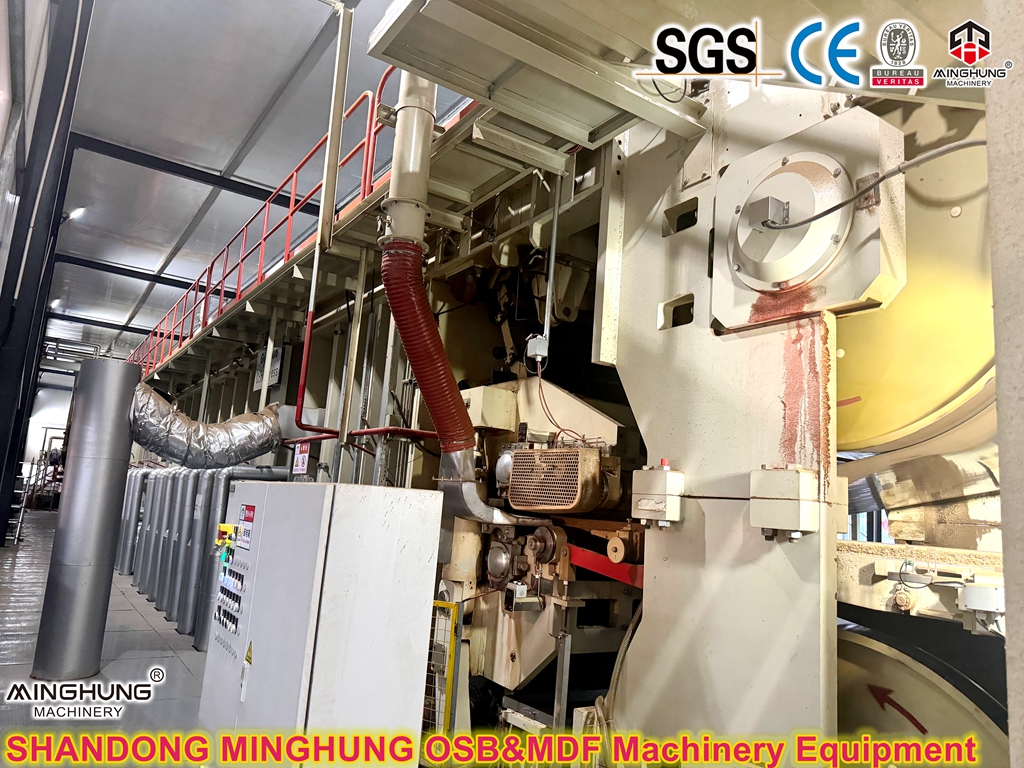
1. Sistema a nastro in acciaio: trasporta e convoglia il tappeto, trasferisce pressione e calore.
Requisiti: finitura superficiale estremamente elevata, resistenza al calore, resistenza alla fatica e stabilità dimensionale. Si tratta di un materiale di consumo fondamentale per garantire la qualità della superficie e l'affidabilità operativa.
2. Sistema idraulico: fornisce una pressione potente, stabile e controllabile con precisione per l'intera pressa.
Caratteristiche: Utilizza la tecnologia del servocontrollo e della valvola proporzionale per un controllo preciso della pressione zonale e sezionale. Il profilo di pressione può essere regolato in modo flessibile in base ai requisiti di spessore e densità del prodotto.
3. Sistema di riscaldamento: fornisce il calore necessario per la stagionatura del tappetino.
Metodo: tipicamente utilizza un sistema di circolazione dell'olio diatermico che trasferisce il calore in modo uniforme ai nastri in acciaio attraverso le piastre riscaldanti superiori e inferiori, che poi lo conducono al tappeto. La precisione del controllo della temperatura può raggiungere ±1,5°C.

4. Sistema telaio e rulli: supporta l'enorme peso e pressione della pressa e ospita le cinghie in acciaio e numerosi rulli.
Design: realizzato in acciaio ad alta resistenza, ottimizzato tramite analisi degli elementi finiti (FEA) per garantire una deformazione minima sotto carichi estremi a lungo termine. Un sistema di rulli di precisione sostiene e tende le cinghie d'acciaio, garantendone il regolare funzionamento.
5. Sistema di controllo: il 'cervello' della stampa.
Funzionalità: Integrato nel sistema di controllo principale dell'impianto, monitora e regola automaticamente migliaia di parametri in tempo reale, tra cui pressione, temperatura, velocità (uscita) e spessore. Possiede funzioni avanzate come la regolazione automatica della larghezza (per produrre tavole di diverse larghezze), diagnosi dei guasti, monitoraggio dell'usura e avvisi di manutenzione.
IV. Vantaggi principali rispetto alle tradizionali presse discontinue multi-apertura
Caratteristica |
Pressa piana continua ad alta produzione |
Pressa Tradizionale Multi-Apertura |
Modalità di produzione |
Continuo, senza cicli di inattività |
Discontinuo/Lotto, ha tempi morti di apertura, carico, scarico |
Efficienza e capacità |
Estremamente elevata, velocità della linea >1000 mm/s, capacità annuale facilmente >300.000 m³ |
Inferiore, limitata dal numero di aperture e dal tempo di ciclo, capacità massima |
Qualità del prodotto |
Densità eccellente e altamente uniforme, basso stress interno, bassa tolleranza sullo spessore (± 0,15 mm), superficie liscia |
Gradiente di densità medio e più pronunciato, maggiore stress interno, maggiore tolleranza allo spessore |
Consumo energetico |
25-40% in più di efficienza energetica, utilizzo continuo del calore, nessuna perdita ripetitiva di riscaldamento/raffreddamento |
Elevato consumo energetico, piastre riscaldate/raffreddate ripetutamente, significativa perdita di calore |
Flessibilità |
Elevata variazione di spessore in linea in pochi minuti, senza necessità di interruzioni |
Basso, il cambiamento di spessore richiede l'arresto e la regolazione manuale del distanziatore, che richiede molto tempo |
Automazione e lavoro |
Completamente automatizzato, richiede personale minimo |
Semiautomatico, il carico/scarico può richiedere più manodopera o meccanismi complessi |
Spazio sul pavimento |
Lungo e stretto, richiede una lunghezza significativa |
Alto e compatto, richiede un'altezza significativa |
V. Parametri tecnici (intervallo tipico)
Parametro |
Specifiche/gamma tipiche |
Pressa Tradizionale Multi-Apertura |
Larghezza di stampa utile |
1300 mm - 2800 mm (copre tutte le larghezze standard dei pannelli) |
Discontinuo/Lotto, ha tempi morti di apertura, carico, scarico |
Lunghezza totale della stampa |
30 m - 50 m (una lunghezza maggiore consente una maggiore produttività o capacità per pannelli spessi specifici) |
Inferiore, limitata dal numero di aperture e dal tempo di ciclo, capacità massima |
Massimo. Pressione specifica |
Fino a 5000 kN/m o superiore |
Gradiente di densità medio e più pronunciato, maggiore stress interno, maggiore tolleranza allo spessore |
Intervallo di temperatura di riscaldamento |
180℃ - 240℃(Regolabile) |
Elevato consumo energetico, piastre riscaldate/raffreddate ripetutamente, significativa perdita di calore |
Precisione del controllo dello spessore |
±0,15 mm |
Basso, il cambiamento di spessore richiede l'arresto e la regolazione manuale del distanziatore, che richiede molto tempo |
Progettato Massimo. Velocità di produzione |
800 - 1500 mm/s |
Semiautomatico, il carico/scarico può richiedere più manodopera o meccanismi complessi |
Ⅵ. Cosa si intende per 'Alta produzione e alta efficienza'?
L'eccellenza della linea di produzione è stata definita da due aspetti: 'quantità in uscita' e 'rapporto input-output'.
1. 'Alta produzione' - Si riferisce a una capacità di produzione estremamente elevata
L''alta produzione' si concentra sul 'volume': la quantità di prodotto che può essere fabbricata per unità di tempo.
Modalità di produzione continua e ininterrotta: questo è il fondamento di un'elevata produzione. Le tradizionali presse ad apertura multipla funzionano in modalità 'batch' o 'discontinua', richiedendo un ciclo di 'carico → chiusura → pressatura → apertura → scarico,' ciascuno con tempi di inattività significativi. La pressa continua, invece, funziona come un tunnel senza fine; il tappetino entra continuamente e il pannello finito esce continuamente, eliminando tutti i tempi morti di attesa.
Velocità della linea di produzione molto elevata: la velocità della linea di una macchina da stampa continua può generalmente raggiungere 800 - 1500 millimetri al secondo. Ciò significa che ogni secondo viene prodotto quasi un metro o più di pannello finito.
Enorme produzione annua: grazie alla modalità continua e al funzionamento ad alta velocità, la capacità annuale di una singola linea di produzione può facilmente superare i 200.000 metri cubi, con configurazioni massime che superano addirittura i 500.000 metri cubi, un livello irraggiungibile con le tradizionali presse ad apertura multipla.
In breve, l''Alta Produzione' massimizza la capacità di produzione attraverso [funzionamento continuo + alta velocità].
2. 'Alta efficienza' - Si riferisce a un'efficienza complessiva estremamente elevata
L''alta efficienza' si concentra sulla 'qualità' e sui 'benefici': come produrre più e migliori prodotti con meno input. Si riflette in molteplici aspetti:
Alta efficienza energetica:
Le macchine da stampa tradizionali richiedono il riscaldamento e il raffreddamento ripetuti di massicce piastre, con una significativa perdita di calore durante i periodi di inattività.
La pressa continua mantiene una temperatura costante, garantendo un'efficienza termica estremamente elevata. Il consumo energetico per unità di prodotto è inferiore del 25% - 40% rispetto a quello delle presse multi-apertura.
Elevata efficienza produttiva:
Un elevato grado di automazione riduce al minimo l’intervento umano, garantisce un ritmo di produzione stabile e massimizza l’utilizzo delle attrezzature.
Elevata efficienza delle materie prime e dei materiali di consumo:
Precisi sistemi di controllo dell'applicazione della colla garantiscono un utilizzo ottimizzato della resina, riducendo gli sprechi.
I pannelli prodotti hanno una densità uniforme e una qualità stabile, il che porta a tassi di scarto e difetti molto bassi, migliorando così la resa delle materie prime.
Elevata efficienza della manodopera:
L'intera linea di produzione richiede solo poche persone per monitorarla da una sala di controllo centrale, riducendo significativamente i costi di manodopera e il rischio di errore umano.
In breve, l''alta efficienza' riduce al minimo i costi e massimizza i benefici attraverso [progettazione a risparmio energetico + automazione + controllo preciso].
Contattaci per un preventivo gratuito oggi!
I nostri contatti:
Whatsapp: +86 18769900191 +86 15589105786 +86 18954906501
E-mail: osbmdfmachinery@gmail.com