


MH-CHP
MINGHUNG
 |
Principio tecnico: controllo di precisione del profilo di pressione dinamica |
Un profilo di pressione personalizzabile significa che la pressa può essere divisa in più zone di controllo della pressione indipendenti lungo la sua lunghezza. La pressione in ciascuna zona può essere impostata in modo indipendente, formando collettivamente un programma di pressione dinamica 'su misura' per un prodotto specifico.
Un profilo di pressione ottimizzato per la produzione di pannelli spessi 40 mm comprende in genere quattro fasi chiave:
1. Fase 1: zona iniziale di prepressatura e disaerazione (sezione di alimentazione)
Impostazione della pressione: pressione medio-bassa.
Funzione: questa fase non punta all'alta pressione istantanea ma utilizza una pressione moderata per comprimere preliminarmente il tappeto allentato ed espellere la maggior parte dell'aria interna. Consente inoltre al tappetino spesso di essere 'pizzicato' nella pressa senza problemi, riducendo gli shock meccanici e i problemi di alimentazione del tappetino.
2. Fase 2: Zona di compattazione e plastificazione del nucleo (sezione centrale-anteriore)
Impostazione della pressione: aumenta rapidamente e mantiene la pressione massima.
Funzione: dopo il preriscaldamento e la deaerazione, viene applicata la pressione massima per forzare i fili/fibre a stretto contatto, eliminando i vuoti. Ciò garantisce un efficiente trasferimento di calore al nucleo e avvia la plastificazione della lignina, creando condizioni ottimali per il legame della resina. Questa è la fase più critica per la densità e la resistenza complessive.
3. Fase 3: zona di riduzione della pressione e impostazione (sezione centrale-posteriore)
Impostazione della pressione: riduzione graduale e graduale della pressione.
Funzione: quando il nucleo raggiunge la temperatura e la resina inizia a polimerizzare, la pressione viene gradualmente ridotta. Ciò consente al vapore residuo e alle sostanze volatili di fuoriuscire in modo fluido e costante, prevenendo 'colpi' o vesciche interne. Il lento processo di riduzione della pressione è fondamentale per rilasciare lo stress interno e ridurre il ritorno elastico.
4. Fase 4: stabilizzazione della pressione e zona di polimerizzazione finale (sezione di uscita)
Impostazione della pressione: bassa pressione di manutenzione.
Funzione: nella fase di polimerizzazione finale, è necessaria solo una bassa pressione per mantenere la forma del pannello, sopprimere l'espansione dovuta allo stress interno e garantire che il pannello completi la polimerizzazione in uno stato stabile, ottenendo un'eccellente stabilità dimensionale.
Attraverso questa 'catena montuosa di pressione' dinamica e meticolosamente progettata, la stampa guida in modo intelligente il tappetino dallo stato sciolto a un pannello solido.

|
Principio di funzionamento della stampa continua |
Il principio di funzionamento di una pressa continua può essere riassunto come segue: il tappeto viene trasportato continuamente, inserito tra due massicci nastri d'acciaio, attraverso un 'tunnel' chiuso che integra le funzioni di riscaldamento, pressatura e polimerizzazione, trasformandosi da materiale sfuso in un pannello solido durante il movimento.
Il processo dettagliato è il seguente:
1. Formatura e alimentazione
Le materie prime preparate formano un 'tappetino' continuo e uniforme su un nastro d'acciaio in movimento tramite una stazione di formatura.
Questo tappeto viene alimentato senza problemi all'ingresso della pressa continua.
2. Trasporto e sincronizzazione della cinghia d'acciaio
Due cinghie parallele e senza fine in acciaio per carichi pesanti racchiudono saldamente il tappetino dall'alto e dal basso.
Azionati dai rulli di trasmissione principali, i nastri funzionano in modo sincrono a una velocità impostata, garantendo che il tappeto venga trasportato senza distorsioni o disallineamenti.
3. Zona di pressatura: il processo di formazione del nucleo
Questo è il cuore della stampa. I nastri in acciaio che trasportano il materassino entrano in una zona di pressatura composta da una serie di piani riscaldati.
Riscaldamento: le piastre, fatte circolare internamente con olio termico o vapore ad alta temperatura, trasferiscono il calore in modo continuo e uniforme attraverso le cinghie di acciaio al tappeto.
Pressatura: numerosi rulli di supporto o cilindri pressori sopra e sotto i nastri in acciaio esercitano sul tappeto una pressione enorme e controllata con precisione.
Profilo di pressione personalizzabile: come discusso, la pressa è divisa in più zone di pressione lungo la sua lunghezza. Un sistema idraulico intelligente consente una programmazione precisa della pressione in ciascuna zona, creando un profilo di pressione ottimizzato, perfettamente adatto alla polimerizzazione di pannelli di spessore 40 mm.
4. Indurimento e formazione
Sotto l'azione combinata di alta temperatura e pressione, l'umidità all'interno del tappetino evapora, la resina si scioglie e subisce reticolazione e la lignina si plastifica, legando infine le materie prime sciolte in un pannello solido e integrato.
L'intero processo è continuo; il tappeto subisce cambiamenti fisici e chimici durante il movimento.
5. Uscita e post-elaborazione
Il pannello completamente polimerizzato esce dalla pressa come una 'striscia di pannello' continua.
Questa striscia continua viene quindi rifilata e tagliata trasversalmente alle dimensioni finali richieste mediante sistemi di segatura prima di procedere alle stazioni di raffreddamento e impilamento.
Caratteristica fondamentale: Rispetto alle macchine da stampa intermittenti, le macchine da stampa continue consentono una produzione ininterrotta, offrendo vantaggi significativi in termini di produttività elevata, qualità costante, basso consumo energetico ed elevata automazione.
|
Componenti principali della pressa continua |
Questa imponente attrezzatura può essere vista come un'integrazione di diversi sottosistemi di precisione che lavorano in sinergia. I suoi componenti principali includono:
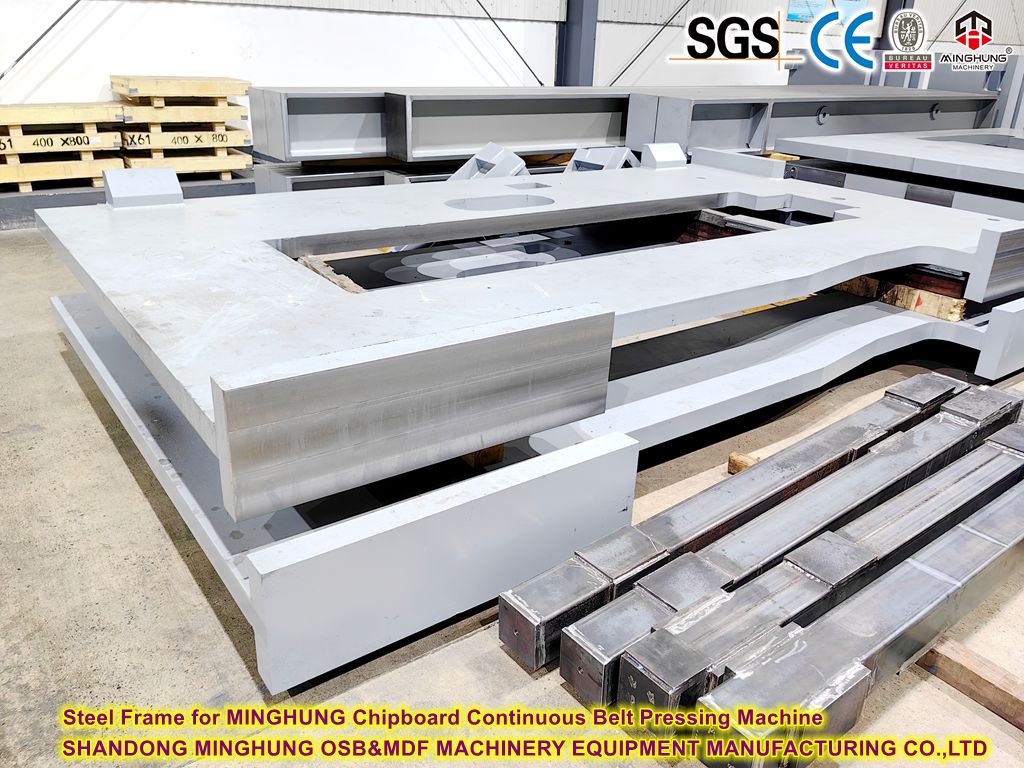
1. Telaio e struttura di base
Funzione: Lo 'scheletro' dell'intera pressa, realizzato con piastre di acciaio ad alta resistenza. Supporta tutte le parti mobili e resiste alle forze di pressione. Deve essere estremamente robusto e stabile per garantire la precisione della pressatura.
2. Sistema di cinture in acciaio
Funzione: funge da 'stampo mobile', responsabile del trasporto del tappetino e del trasferimento di calore e pressione.
Include:
Due cinture in acciaio senza fine: realizzate in acciaio legato speciale, resistente alle alte temperature e ad alta resistenza.
Rulli di comando: forniscono la forza motrice per il movimento del nastro.
Dispositivo di tensionamento: mantiene la tensione costante della cinghia per evitare slittamenti e disallineamenti.
Sistema di allineamento: monitora e regola automaticamente la posizione della cinghia per garantire un funzionamento stabile.

3. Sistema di riscaldamento
Funzione: Fornisce il calore necessario per la stagionatura del tessuto.
Include:
Piani Riscaldanti: Posti all'interno dei nastri in acciaio, dotati di canali interni; sono gli scambiatori di calore diretti.
Unità di riscaldamento: come un riscaldatore ad olio diatermico o una caldaia a vapore, responsabile del riscaldamento del mezzo termico.
Pompe di circolazione e tubazioni: trasportano il mezzo ad alta temperatura alle varie piastre.
4. Sistema idraulico
Funzione: I 'muscoli' della pressa, che generano e controllano con precisione la pressione necessaria per la pressatura. Questa è la chiave per ottenere il profilo di pressione personalizzabile.
Include:
Centralina idraulica principale: la fonte di alimentazione.
Cilindri idraulici/servovalvole : attuatori che applicano pressione. Le servovalvole ad alta risposta sono fondamentali per ottenere un controllo preciso della pressione.
Collettori e tubazioni di controllo: dirige e controlla il flusso del fluido idraulico.

5. Sistema a rulli
Funzione: Supporta le cinghie d'acciaio, trasferisce la pressione e ne guida il movimento.
Include: Un vasto numero di rulli di supporto, rulli di guida, ecc., densamente distribuiti tra i nastri in acciaio e le piastre per garantire una distribuzione uniforme della pressione e ridurre l'attrito e la deformazione del nastro.

6. Dispositivi di ingresso e uscita
Dispositivo di alimentazione: garantisce che il supporto entri nella macchina da stampa in modo fluido e correttamente sincronizzato, spesso includendo una prestampa e un alimentatore sincronizzato.
Dispositivo di uscita: Riceve e convoglia il nastro di pannello caldo e pressato.
7. Sistema di controllo automatizzato
Funzione: Il 'cervello e il sistema nervoso' dell'intera stampa.
Include:
PLC centrale: riceve segnali da tutti i sensori e regola automaticamente tutti gli attuatori in base a ricette di processo preimpostate.
Interfaccia uomo-macchina: gli operatori monitorano l'intero processo, impostano i parametri e richiamano le ricette tramite il touchscreen.
Rete di sensori: gli 'occhi e le orecchie' sparsi in tutta l'apparecchiatura, raccolgono dati in tempo reale.

|
Componenti tecnici che consentono un profilo di pressione personalizzabile |
1. Servosistema idraulico ad alta precisione e ad alta risposta
Il 'muscolo' del sistema. Utilizza pompe idrauliche servoazionate o servovalvole proporzionali per una regolazione continua a livello di millisecondi della pressione del cilindro, consentendo un'esecuzione fluida di setpoint di profili complessi.
2. Rete di sensori di pressione e posizione distribuiti
Numerosi sensori di pressione e spostamento ad alta precisione lungo la lunghezza della pressa monitorano la pressione e lo spessore del pannello in tempo reale, fornendo un feedback continuo al sistema di controllo.
3. Controller centrale intelligente (PLC e HMI)
Il 'cervello' del sistema. Un PLC ad alte prestazioni memorizza centinaia di ricette di pressione per diversi prodotti. Emette comandi in tempo reale al sistema idraulico in base al profilo preimpostato e al feedback del sensore, garantendo un controllo preciso a circuito chiuso.
Gli operatori possono facilmente richiamare, modificare e memorizzare le ricette tramite l'HMI touchscreen, consentendo il cambio prodotto 'one-touch'.
4. Robusta struttura meccanica e sistema a rulli
Il telaio rinforzato della pressa, le piastre riscaldanti e i rulli di supporto sopportano gli immensi carichi derivanti dalla produzione di pannelli da 40 mm, garantendo una deformazione minima ad alta pressione e fornendo una piattaforma stabile per un controllo preciso.
|
Vantaggi e valore forniti ai clienti |
Qualità rivoluzionaria del pannello spesso:
Forza di legame interno superiore: l'efficace trasferimento della pressione garantisce un legame coerente dalla superficie al nucleo, migliorando drasticamente i valori IB.
Eccezionale stabilità dimensionale: la riduzione ottimizzata della pressione rilascia lo stress interno, riducendo notevolmente il ritorno elastico e garantendo un controllo preciso dello spessore.
Distribuzione uniforme della densità: raggiunge un gradiente di densità ideale dalla superficie al nucleo, risolve completamente il problema della 'dolcezza'.
Flessibilità di processo senza pari:
'Un prodotto, un profilo': il profilo di pressione ottimale può essere personalizzato per pannelli realizzati con materie prime, spessori e requisiti di densità diversi, consentendo una produzione realmente flessibile.
Cambio rapido della ricetta: il cambio di prodotto viene effettuato richiamando la ricetta di pressione corrispondente con un clic, riducendo drasticamente i tempi di configurazione e gli sprechi di transizione.
Maggiore efficienza produttiva e vantaggi economici:
Tasso di rigetto ridotto: il controllo preciso della pressione elimina virtualmente difetti come delaminazione e formazione di vesciche causati da una pressione impropria.
Consumo energetico ottimizzato: la pressione viene applicata su richiesta, evitando lo spreco energetico derivante dal mantenimento di una pressione ultraelevata durante l'intero ciclo della pressa.
Capacità di espansione del mercato: consente una produzione stabile di pannelli speciali di fascia alta e ultra spessi, consentendo l'ingresso in segmenti ad alto margine come la pavimentazione di container e i pannelli strutturali, ottenendo un vantaggio competitivo.
|
La nostra azienda |
Shandong MingHung OSB&MDF Machinery Equipment è una fabbrica professionale cinese specializzata nella produzione e nell'offerta di macchine per pannelli a base di legno, tra cui macchine per la produzione di OSB, macchine per la produzione di MDF e macchine per la produzione di pannelli truciolari/PB.
Le serie di prodotti MINGHUNG includono pannelli di fibra a media densità (MDF), pannelli di fibra ad alta densità (HDF), pannelli truciolari (PB), pannelli a scaglie orientate (OSB), linea di produzione di presse a caldo multistrato di pannelli truciolari super resistenti (LSB), levigatrice a banda larga a spessore fisso su entrambi i lati, sega di precisione, pavimentazione meccanica, pavimentazione a flusso d'aria, essiccatore per canali, super schermo, sistema di post-elaborazione sistema di raffreddamento del pannello artificiale, tornitrice, impilatore, carrello di stoccaggio e trasporto. ecc. Per apparecchiature per pannelli artificiali principalmente coinvolte in pannelli truciolari, pannelli di fibra a media densità, pannelli a scaglie orientate, macchinari per compensato multistrato.


Per ulteriori informazioni, non esitare a contattarci, ti risponderemo rapidamente e ti offriremo video di lavoro con te.
Whatsapp: +86 18769900191 +86 15589105786 +86 18954906501
E-mail: osbmdfmachinery@gmail.com


