Rura susząca o zmiennym przepływie powietrza: Prędkość powietrza i temperaturę w rurze suszącej można regulować za pomocą wentylatorów i palników o zmiennej częstotliwości, aby dostosować się do różnych prędkości przepływu włókien i docelowej zawartości wilgoci, unikając przegrzania włókien lub niedostatecznego suszenia.
Monitorowanie zawartości wilgoci online: Wilgotnościomierze działające w bliskiej podczerwieni zainstalowane na wylocie rury suszącej dostarczają w czasie rzeczywistym informacji zwrotnych na temat wilgotności włókien, umożliwiając regulację parametrów suszenia w pętli zamkniętej w celu zapewnienia równomiernego tworzenia maty.
Sekcja formująca bezpośrednio określa szerokość maty, jednorodność grubości i rozkład gęstości:
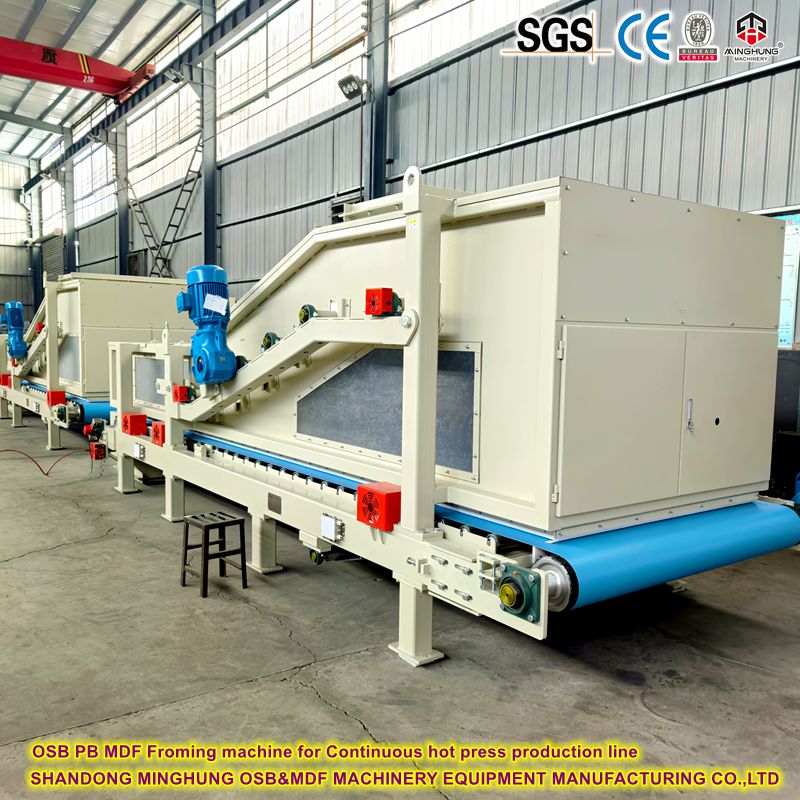
Forma z regulacją szerokości: wykorzystuje poruszającą się w bok głowicę formującą lub regulowane płyty krawędziowe, co pozwala na ciągłą regulację szerokości formowania w określonym zakresie (np. 4-8 stóp). Wewnętrzne rolki rozprowadzające i prowadnice przepływu powietrza są również odpowiednio dostosowane, aby zapewnić stałą gęstość włókien na krawędziach.
Strefowa kontrola gęstości: Wiele czujników wagowych zainstalowanych pod taśmą formującą monitoruje rozkład gęstości poprzecznej w czasie rzeczywistym, regulując wyładunek w każdej strefie w celu uzyskania jednolitej gęstości maty.
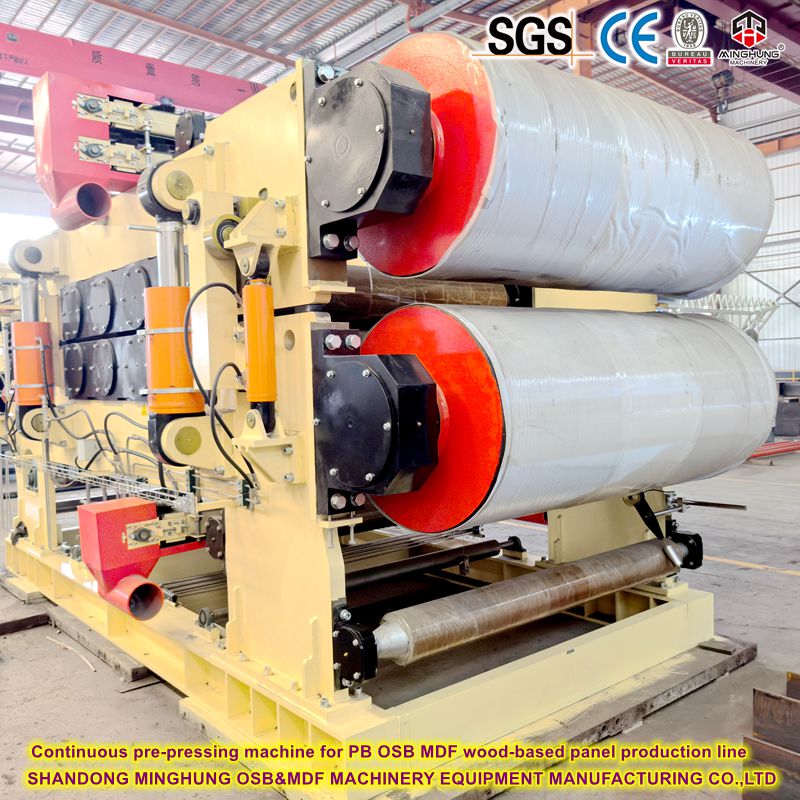
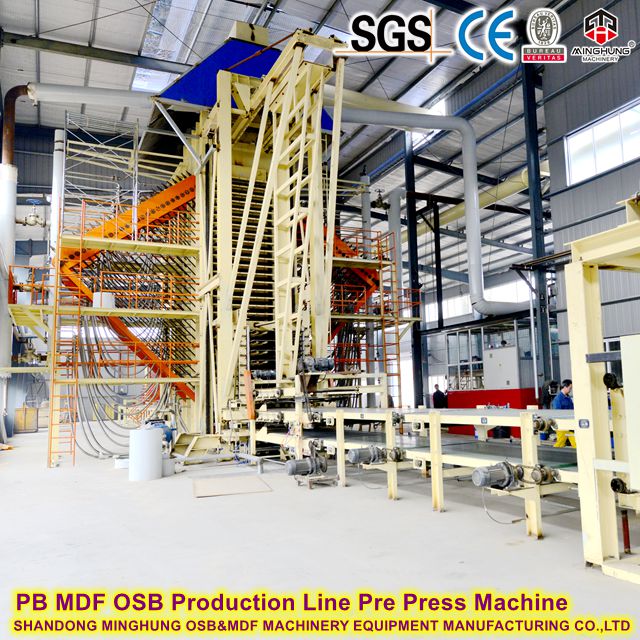
Strefa docisku w procesie wstępnego prasowania : Rolki lub płyty dociskowe do wstępnego tłoczenia charakteryzują się segmentowym przyłożeniem docisku, regulowanym w zależności od szerokości maty, aby zapobiec poluzowaniu lub zgnieceniu krawędzi.
Sekcja prasowania na gorąco
Prasowanie na gorąco to podstawowy proces określający grubość, gęstość i właściwości mechaniczne panelu. Produkcja wielospecyfikacyjna stawia wyższe wymagania prasie gorącej:
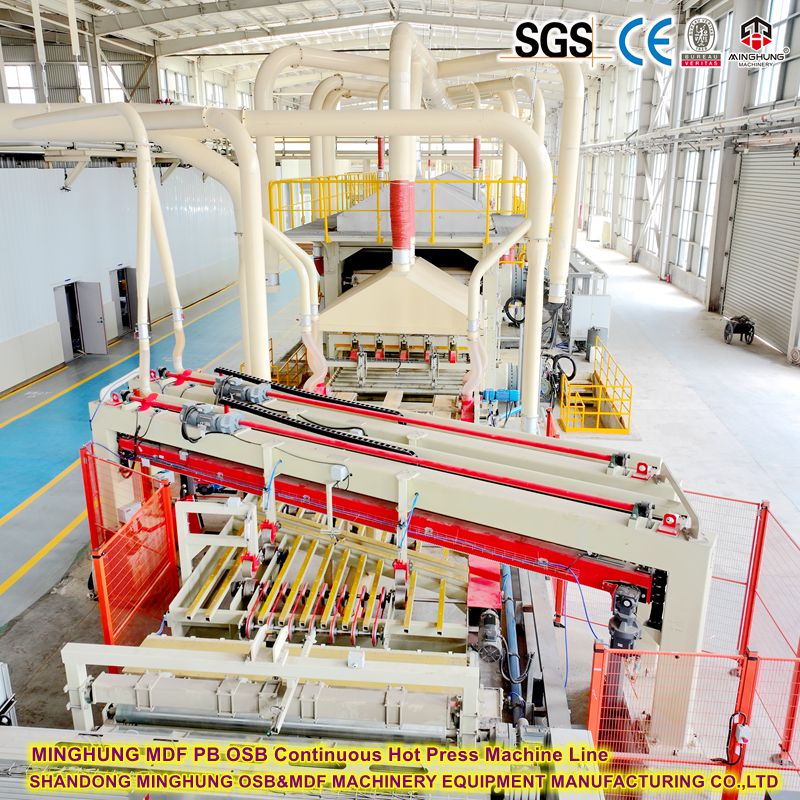
Ciągłe prasowanie na gorąco (zalecane):
Dynamiczna regulacja odstępu płyty: Układ serwohydrauliczny umożliwia szybką regulację otwarcia płyty podczas produkcji, umożliwiając płynne przełączanie pomiędzy różnymi grubościami paneli.
Strefowa kontrola temperatury: Płyty grzewcze są podzielone na wiele niezależnych stref grzewczych wzdłuż kierunku szerokości, co pozwala na wyłączenie stref krawędziowych podczas produkcji węższych paneli, oszczędzając energię i zapobiegając nadmiernemu utwardzeniu krawędzi.
Programowalne krzywe ciśnienia: Wiele krzywych ciśnienia w czasie jest wstępnie ustawionych dla produktów o różnej grubości i gęstości, które można wywołać jednym kliknięciem podczas zmiany.
Prasa na gorąco z wieloma otworami (opcjonalnie):
System szybkiego załadunku/rozładunku: Urządzenie ładujące i rozładowujące jest wyposażone w regulowane urządzenia chwytające, umożliwiające dostosowanie maty o różnej grubości.
Automatyczna regulacja równoległości płyty: Sterowanie w pętli zamkniętej zapewnia równoległość w zakresie ± 0,1 mm we wszystkich otworach, gwarantując tolerancję grubości.
Sekcja Wykańczająca
Sekcja wykańczająca kończy wymiarowanie, szlifowanie i układanie paneli, zapewniając ostateczną pewność produkcji o wielu specyfikacjach:
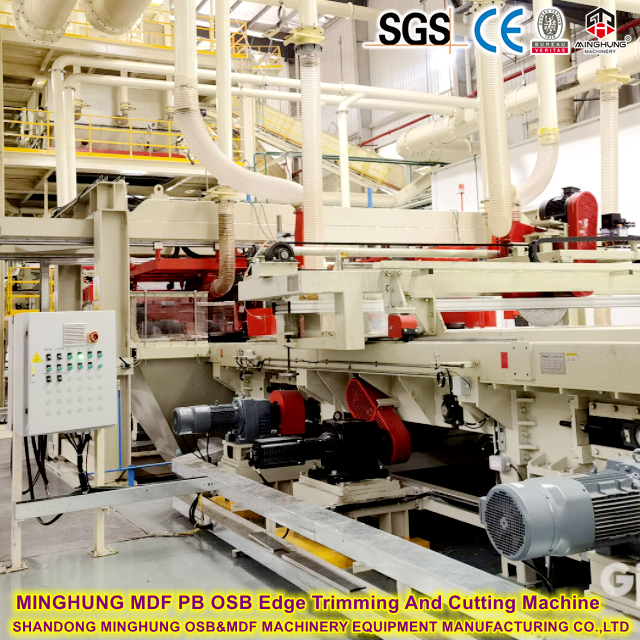
Programowalny system pił poprzecznych i wzdłużnych:
Pozycjonowanie sterowane serwo: Pozycje pił zarówno wzdłużnych, jak i poprzecznych są napędzane przez serwosilniki, które automatycznie dostosowują szerokość i długość cięcia zgodnie z wymaganiami zamówienia, przy czasie przezbrojenia krótszym niż 2 minuty.
Zoptymalizowany algorytm cięcia: Wbudowane oprogramowanie do zagnieżdżania automatycznie oblicza optymalny plan cięcia, aby poprawić wykorzystanie panelu.

Wielogłowicowa szlifierka szerokotaśmowa:
Automatyczne pozycjonowanie głowicy: Rolki dociskowe i płyty dociskowe szlifierki automatycznie dostosowują wysokość w zależności od grubości panelu; napięcie paska i prędkość są również odpowiednio regulowane.
Pomiar grubości online: Grubościomierze laserowe dostarczają w czasie rzeczywistym informacji o grubości szlifowania, kontrolując usuwanie szlifowania w zamkniętej pętli, aby zapewnić tolerancję grubości ≤ ±0,1 mm.
Inteligentny system układania: układarka automatycznie dostosowuje pozycje chwytania i wzorce układania w oparciu o specyfikacje panelu, dostosowując się do różnych rozmiarów i ciężarów.
Główne parametry techniczne
Parametr |
Zakres |
Dokładność/Uwaga |
Grubość panelu |
2 - 40 mm |
Tolerancja grubości ±0,2 mm (po szlifowaniu) |
Szerokość panelu |
1220 - 2440 mm (możliwość dostosowania do 3050 mm) |
Krok regulacji szerokości 10 mm |
Długość panelu |
2440 - 5500 mm (dowolnie ustawiana w zakresie cięcia) |
Dokładność długości ±1 mm |
Zakres gęstości |
450 - 880 kg/m³ |
Jednorodność gęstości CV% < 5% |
Roczna pojemność |
50 000 - 300 000 m³ (w zależności od konfiguracji) |
- |
Czas zmiany |
≤30 minut (pomiędzy dowolnymi specyfikacjami) |
- |
Dzięki tej linii produkcyjnej o wielu specyfikacjach klient może w sposób ciągły produkować tego samego dnia gruby MDF (18 mm, 4x8 stóp) do obróbki drzwi, cienki MDF (3 mm, 5x10 stóp) do materiałów opakowaniowych oraz płyty o specjalnej gęstości do rzeźbienia rzemieślniczego. Pozwala to naprawdę osiągnąć „jedna linia, wiele zastosowań”, maksymalizując zwrot z inwestycji w sprzęt.