


MH-KWK
MINGHUNG
 |
Technisches Prinzip: Präzise Steuerung des dynamischen Druckprofils |
Ein anpassbares Druckprofil bedeutet, dass die Presse entlang ihrer Länge in mehrere unabhängige Druckkontrollzonen unterteilt werden kann. Der Druck in jeder Zone kann unabhängig eingestellt werden und bildet zusammen ein dynamisches Druckprogramm, das „maßgeschneidert“ für ein bestimmtes Produkt ist.
Ein optimiertes Druckprofil für die Produktion von 40 mm dicken Platten umfasst typischerweise vier Schlüsselschritte:
1. Stufe 1: Erste Vorpress- und Entlüftungszone (Einlaufbereich)
Druckeinstellung: Mittlerer bis niedriger Druck.
Funktion: In dieser Phase wird kein sofortiger Hochdruck angestrebt, sondern es wird ein mäßiger Druck verwendet, um die lose Matte vorab zu komprimieren und den größten Teil der Innenluft auszustoßen. Dadurch kann die dicke Matte auch reibungslos in die Presse „eingeklemmt“ werden, wodurch mechanische Stöße und Probleme beim Mattenvorschub reduziert werden.
2. Stufe 2: Kernverdichtungs- und Plastifizierungszone (mittlerer vorderer Abschnitt)
Druckeinstellung: Steigert schnell auf den maximalen Druck und hält diesen aufrecht.
Funktion: Nach dem Vorwärmen und Entlüften wird maximaler Druck ausgeübt, um die Stränge/Fasern in engen Kontakt zu bringen und so Hohlräume zu beseitigen. Dies sorgt für eine effiziente Wärmeübertragung zum Kern und leitet die Plastifizierung des Lignins ein, wodurch optimale Bedingungen für die Harzbindung geschaffen werden. Dies ist die kritischste Phase für die Gesamtdichte und Festigkeit.
3. Stufe 3: Druckabfall und Einstellungszone (mittlerer hinterer Bereich)
Druckeinstellung: Stufenweise, stufenweise Druckreduzierung.
Funktion: Wenn der Kern die Temperatur erreicht und das Harz auszuhärten beginnt, wird der Druck allmählich verringert. Dadurch können Restdampf und flüchtige Stoffe gleichmäßig und gleichmäßig entweichen, wodurch „Schläge“ oder innere Blasen vermieden werden. Der langsame Prozess des reduzierten Drucks ist der Schlüssel zum Abbau innerer Spannungen und zur Reduzierung der Rückfederung.
4. Stufe 4: Druckstabilisierung und letzte Aushärtungszone (Auslassabschnitt)
Druckeinstellung: Niedriger Wartungsdruck.
Funktion: In der letzten Aushärtungsphase ist nur ein geringer Druck erforderlich, um die Form der Platte beizubehalten, die Ausdehnung durch innere Spannungen zu unterdrücken und sicherzustellen, dass die Platte in einem stabilen Zustand aushärtet und eine hervorragende Dimensionsstabilität erreicht.
Durch dieses sorgfältig gestaltete, dynamische „Druckgebirge“ führt die Presse die Matte intelligent von einem losen Zustand zu einer festen Platte.

|
Funktionsprinzip der kontinuierlichen Presse |
Das Funktionsprinzip einer kontinuierlichen Presse lässt sich wie folgt zusammenfassen: Die Matte wird kontinuierlich zwischen zwei massiven Stahlbändern durch einen geschlossenen „Tunnel“ transportiert, der Heiz-, Press- und Aushärtungsfunktionen integriert und sich während der Bewegung vom losen Material in eine feste Platte verwandelt.
Der detaillierte Ablauf ist wie folgt:
1. Umformung und Zustellung
Vorbereitete Rohstoffe bilden über eine Formstation auf einem laufenden Stahlband eine kontinuierliche, gleichmäßige „Matte“.
Diese Matte wird reibungslos in den Einlauf der kontinuierlichen Presse eingeführt.
2. Stahlbandtransport und Synchronisation
Zwei parallele, endlose Hochleistungsstahlbänder umschließen die Matte von oben und unten.
Angetrieben von den Hauptantriebsrollen laufen die Riemen synchron mit einer festgelegten Geschwindigkeit und sorgen so dafür, dass die Matte ohne Verformung oder Fehlausrichtung transportiert wird.
3. Presszone – Der Kernformungsprozess
Das ist das Herzstück der Presse. Die die Matte tragenden Stahlbänder gelangen in eine Presszone, die aus einer Reihe beheizter Platten besteht.
Heizung: Die Platten, die intern mit Hochtemperatur-Thermalöl oder -Dampf umgewälzt werden, übertragen die Wärme kontinuierlich und gleichmäßig über die Stahlbänder auf die Matte.
Anpressen: Zahlreiche Stützrollen bzw. Andruckzylinder oberhalb und unterhalb der Stahlbänder üben einen enormen, präzise kontrollierten Druck auf die Matte aus.
Anpassbares Druckprofil: Wie bereits erwähnt, ist die Presse entlang ihrer Länge in mehrere Druckzonen unterteilt. Ein intelligentes Hydrauliksystem ermöglicht eine präzise Programmierung des Drucks in jeder Zone und erzeugt so ein optimiertes Druckprofil, das perfekt zum Aushärten von 40 mm dicken Platten geeignet ist.
4. Aushärten und Formen
Unter der kombinierten Wirkung von hoher Temperatur und hohem Druck verdunstet die Feuchtigkeit in der Matte, das Harz schmilzt und vernetzt sich, Lignin wird plastifiziert und verbindet schließlich die losen Rohstoffe zu einer festen, integrierten Platte.
Dieser gesamte Prozess ist kontinuierlich; Die Matte erfährt während der Bewegung physikalische und chemische Veränderungen.
5. Ausgabe und Nachbearbeitung
Die vollständig ausgehärtete Platte verlässt die Presse als fortlaufender „Plattenstreifen“.
Dieser Endlosstreifen wird dann durch Sägesysteme besäumt und auf die erforderlichen Endabmessungen zugeschnitten, bevor er zu den Kühl- und Stapelstationen weitergeleitet wird.
Hauptmerkmal: Im Vergleich zu intermittierenden Pressen ermöglichen kontinuierliche Pressen eine ununterbrochene Produktion und bieten erhebliche Vorteile in Bezug auf hohe Leistung, gleichbleibende Qualität, geringen Energieverbrauch und hohe Automatisierung.
|
Kernkomponenten der kontinuierlichen Presse |
Diese gewaltige Ausrüstung kann als eine Integration mehrerer zusammenarbeitender Präzisionssubsysteme betrachtet werden. Zu seinen Hauptbestandteilen gehören:
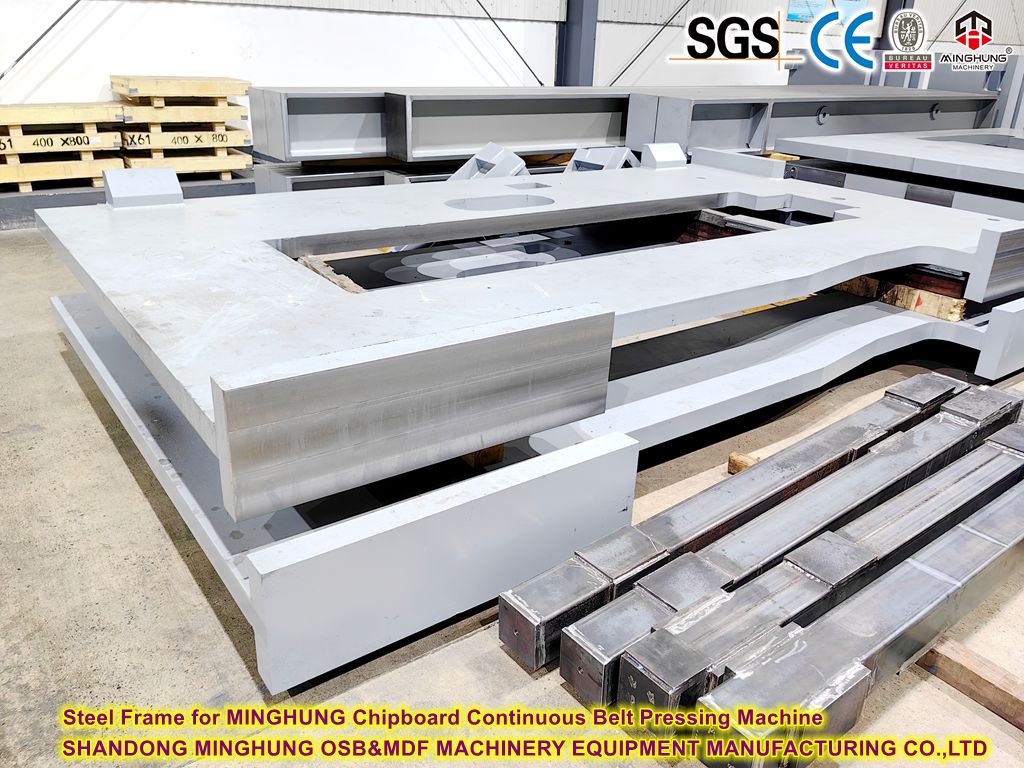
1. Rahmen und Grundstruktur
Funktion: Das „Skelett“ der gesamten Presse, hergestellt aus hochfesten Stahlplatten. Es stützt alle beweglichen Teile und hält Druckkräften stand. Um die Presspräzision zu gewährleisten, muss es äußerst robust und stabil sein.
2. Stahlgürtelsystem
Funktion: Fungiert als „mobile Form“, verantwortlich für den Transport der Matte und die Übertragung von Wärme und Druck.
Beinhaltet:
Zwei endlose Stahlbänder: Hergestellt aus speziellem legiertem Stahl, beständig gegen hohe Temperaturen und hohe Festigkeit.
Antriebsrollen: Sorgen für die Antriebskraft für die Bandbewegung.
Spannvorrichtung: Hält die Riemenspannung konstant, um Schlupf und Fehlausrichtung zu verhindern.
Ausrichtungssystem: Überwacht und passt die Bandposition automatisch an, um einen stabilen Betrieb zu gewährleisten.

3. Heizsystem
Funktion: Bietet die für die Aushärtung der Matte erforderliche Wärme.
Beinhaltet:
Heizplatten: Befindet sich innerhalb der Stahlbänder und verfügt über interne Kanäle; Sie sind die direkten Wärmetauscher.
Heizeinheit: Zum Beispiel ein Thermalölerhitzer oder ein Dampfkessel, der für die Erwärmung des thermischen Mediums zuständig ist.
Umwälzpumpen und Rohrleitungen: Transportieren Sie das Hochtemperaturmedium zu den verschiedenen Platten.
4. Hydrauliksystem
Funktion: Die „Muskeln“ der Presse, die den zum Pressen erforderlichen Druck erzeugen und präzise steuern. Dies ist der Schlüssel zum Erreichen des anpassbaren Druckprofils.
Beinhaltet:
Haupthydraulikaggregat: Die Stromquelle.
Hydraulikzylinder/Servoventile : Die Aktuatoren, die Druck ausüben. Hochempfindliche Servoventile sind für eine präzise Druckregelung von entscheidender Bedeutung.
Steuerverteiler und Rohrleitungen: Lenken und steuern Sie den Fluss der Hydraulikflüssigkeit.

5. Rollensystem
Funktion: Stützt die Stahlbänder, überträgt Druck und leitet ihre Bewegung.
Beinhaltet: Eine große Anzahl von Stützrollen, Führungsrollen usw., die dicht zwischen den Stahlbändern und Platten verteilt sind, um eine gleichmäßige Druckverteilung zu gewährleisten und die Reibung und Verformung des Bandes zu reduzieren.

6. Zufuhr- und Abfuhrgeräte
Zuführgerät: Stellt sicher, dass die Matte reibungslos und korrekt synchronisiert in die Presse gelangt, häufig einschließlich einer Vorpresse und einer synchronisierten Zuführung.
Auslaufgerät: Nimmt den heißen, gepressten Plattenstreifen auf und befördert ihn weiter.
7. Automatisiertes Kontrollsystem
Funktion: Das „Gehirn und Nervensystem“ der gesamten Presse.
Beinhaltet:
Zentrale SPS: Empfängt Signale von allen Sensoren und regelt automatisch alle Aktoren basierend auf voreingestellten Prozessrezepten.
Mensch-Maschine-Schnittstelle: Bediener überwachen den gesamten Prozess, stellen Parameter ein und rufen Rezepte über den Touchscreen auf.
Sensornetzwerk: Die über die gesamte Ausrüstung verteilten „Augen und Ohren“, die Echtzeitdaten sammeln.

|
Technische Komponenten ermöglichen ein anpassbares Druckprofil |
1. Hochpräzises, reaktionsschnelles hydraulisches Servosystem
Der „Muskel“ des Systems. Es verwendet servobetriebene Hydraulikpumpen oder proportionale Servoventile für die stufenlose Anpassung des Zylinderdrucks im Millisekundenbereich und ermöglicht so die reibungslose Umsetzung komplexer Profilsollwerte.
2. Verteiltes Druck- und Positionssensornetzwerk
Zahlreiche hochpräzise Druck- und Wegsensoren entlang der Pressenlänge überwachen den Druck und die Plattendicke in Echtzeit und geben kontinuierlich Rückmeldung an das Steuerungssystem.
3. Intelligente Zentralsteuerung (SPS und HMI)
Das „Gehirn“ des Systems. Eine Hochleistungs-SPS speichert Hunderte von Druckrezepten für verschiedene Produkte. Es gibt Echtzeitbefehle an das Hydrauliksystem basierend auf dem voreingestellten Profil und der Sensorrückmeldung und gewährleistet so eine präzise Regelung im geschlossenen Regelkreis.
Bediener können Rezepte einfach über das Touchscreen-HMI aufrufen, bearbeiten und speichern und so den Produktwechsel „One-Touch“ ermöglichen.
4. Robuste mechanische Struktur und Rollensystem
Verstärkter Pressenrahmen, Heizplatten und Stützrollen halten den enormen Belastungen bei der 40-mm-Plattenproduktion stand, sorgen für minimale Verformung unter hohem Druck und bieten eine stabile Plattform für präzise Steuerung.
|
Vorteile und Mehrwert für Kunden |
Revolutionäre Dickplattenqualität:
Überlegene innere Bindungsstärke: Eine effektive Druckübertragung sorgt für eine gleichmäßige Bindung von der Oberfläche zum Kern und verbessert die IB-Werte drastisch.
Außergewöhnliche Dimensionsstabilität: Durch den optimierten Druckabfall werden innere Spannungen gelöst, die Rückfederung deutlich reduziert und eine präzise Dickenkontrolle gewährleistet.
Gleichmäßige Dichteverteilung: Erzielt einen idealen Dichtegradienten von der Oberfläche zum Kern und löst das Problem der „Weichherzigkeit“ vollständig.
Beispiellose Prozessflexibilität:
„Ein Produkt, ein Profil“: Das optimale Druckprofil kann für Platten aus unterschiedlichen Rohstoffen, Dicken und Dichteanforderungen angepasst werden, was eine wirklich flexible Fertigung ermöglicht.
Schneller Rezeptwechsel: Der Produktwechsel erfolgt durch Aufrufen des entsprechenden Druckrezepts mit einem Klick, was die Rüstzeit und den Übergangsabfall drastisch reduziert.
Verbesserte Produktionseffizienz und wirtschaftliche Vorteile:
Reduzierte Ausschussrate: Durch die präzise Druckregelung werden Defekte wie Delamination und Blasenbildung, die durch falschen Druck verursacht werden, praktisch ausgeschlossen.
Optimierter Energieverbrauch: Der Druck wird nach Bedarf ausgeübt, wodurch die Energieverschwendung durch die Aufrechterhaltung eines ultrahohen Drucks während des gesamten Presszyklus vermieden wird.
Fähigkeit zur Marktexpansion: Ermöglicht eine stabile Produktion hochwertiger, ultradicker Spezialplatten und ermöglicht so den Einstieg in margenstarke Segmente wie Containerböden und Strukturplatten, um sich einen Wettbewerbsvorteil zu verschaffen.
|
Unser Unternehmen |
Shandong MingHung OSB&MDF Machinery Equipment ist eine professionelle Fabrik in China, die sich auf die Herstellung und das Angebot von Holzplattenmaschinen spezialisiert hat, darunter OSB-Herstellungsmaschinen, MDF-Herstellungsmaschinen und Spanplatten-/PB-Herstellungsmaschinen.
Zu den MINGHUNG-Produktserien gehören mitteldichte Faserplatten (MDF), hochdichte Faserplatten (HDF), Spanplatten (PB), orientierte Strandplatten (OSB), furnierte superstarke Spanplatten (LSB), eine mehrschichtige Heißpress-Produktionslinie, eine doppelseitige Breitbandschleifmaschine mit fester Dicke, eine Messsäge, eine mechanische Pflastermaschine, eine Luftstrom-Pflastermaschine, ein Kanaltrockner, ein Supersieb, ein Nachbearbeitungssystem, ein Kühlsystem für künstliche Platten, eine Drehmaschine, ein Stapler, ein Lager- und Transportwagen. usw. Für künstliche Plattenausrüstung, hauptsächlich für Spanplatten, mitteldichte Faserplatten, orientierte Strandplatten und mehrschichtige Sperrholzmaschinen.


Für weitere Informationen kontaktieren Sie uns bitte. Wir werden Ihnen schnell antworten und Ihnen Arbeitsvideos anbieten.
WhatsApp: +86 18769900191 +86 15589105786 +86 18954906501
E-Mail: osbmdfmachinery@gmail.com


