Il s'agit d'une ligne de production moderne, technologiquement avancée et hautement automatisée, spécialement conçue pour la fabrication à grande échelle de panneaux à copeaux orientés (OSB) de haute qualité conformes aux normes internationales ignifuges. Avec une production quotidienne prévue de 100 mètres cubes, son produit principal est un panneau OSB ignifuge de 15 mm d'épaisseur, largement utilisé dans les domaines de la construction et de la décoration avec des exigences strictes en matière de sécurité incendie. La ligne complète intègre tous les processus essentiels, y compris la manipulation des matières premières, la préparation des brins, le séchage et le criblage, le mélange de résines et de produits ignifuges, le formage de tapis orientés, le pressage à chaud et la finition, garantissant un flux de production efficace, stable et respectueux de l'environnement.
|
Flux de processus
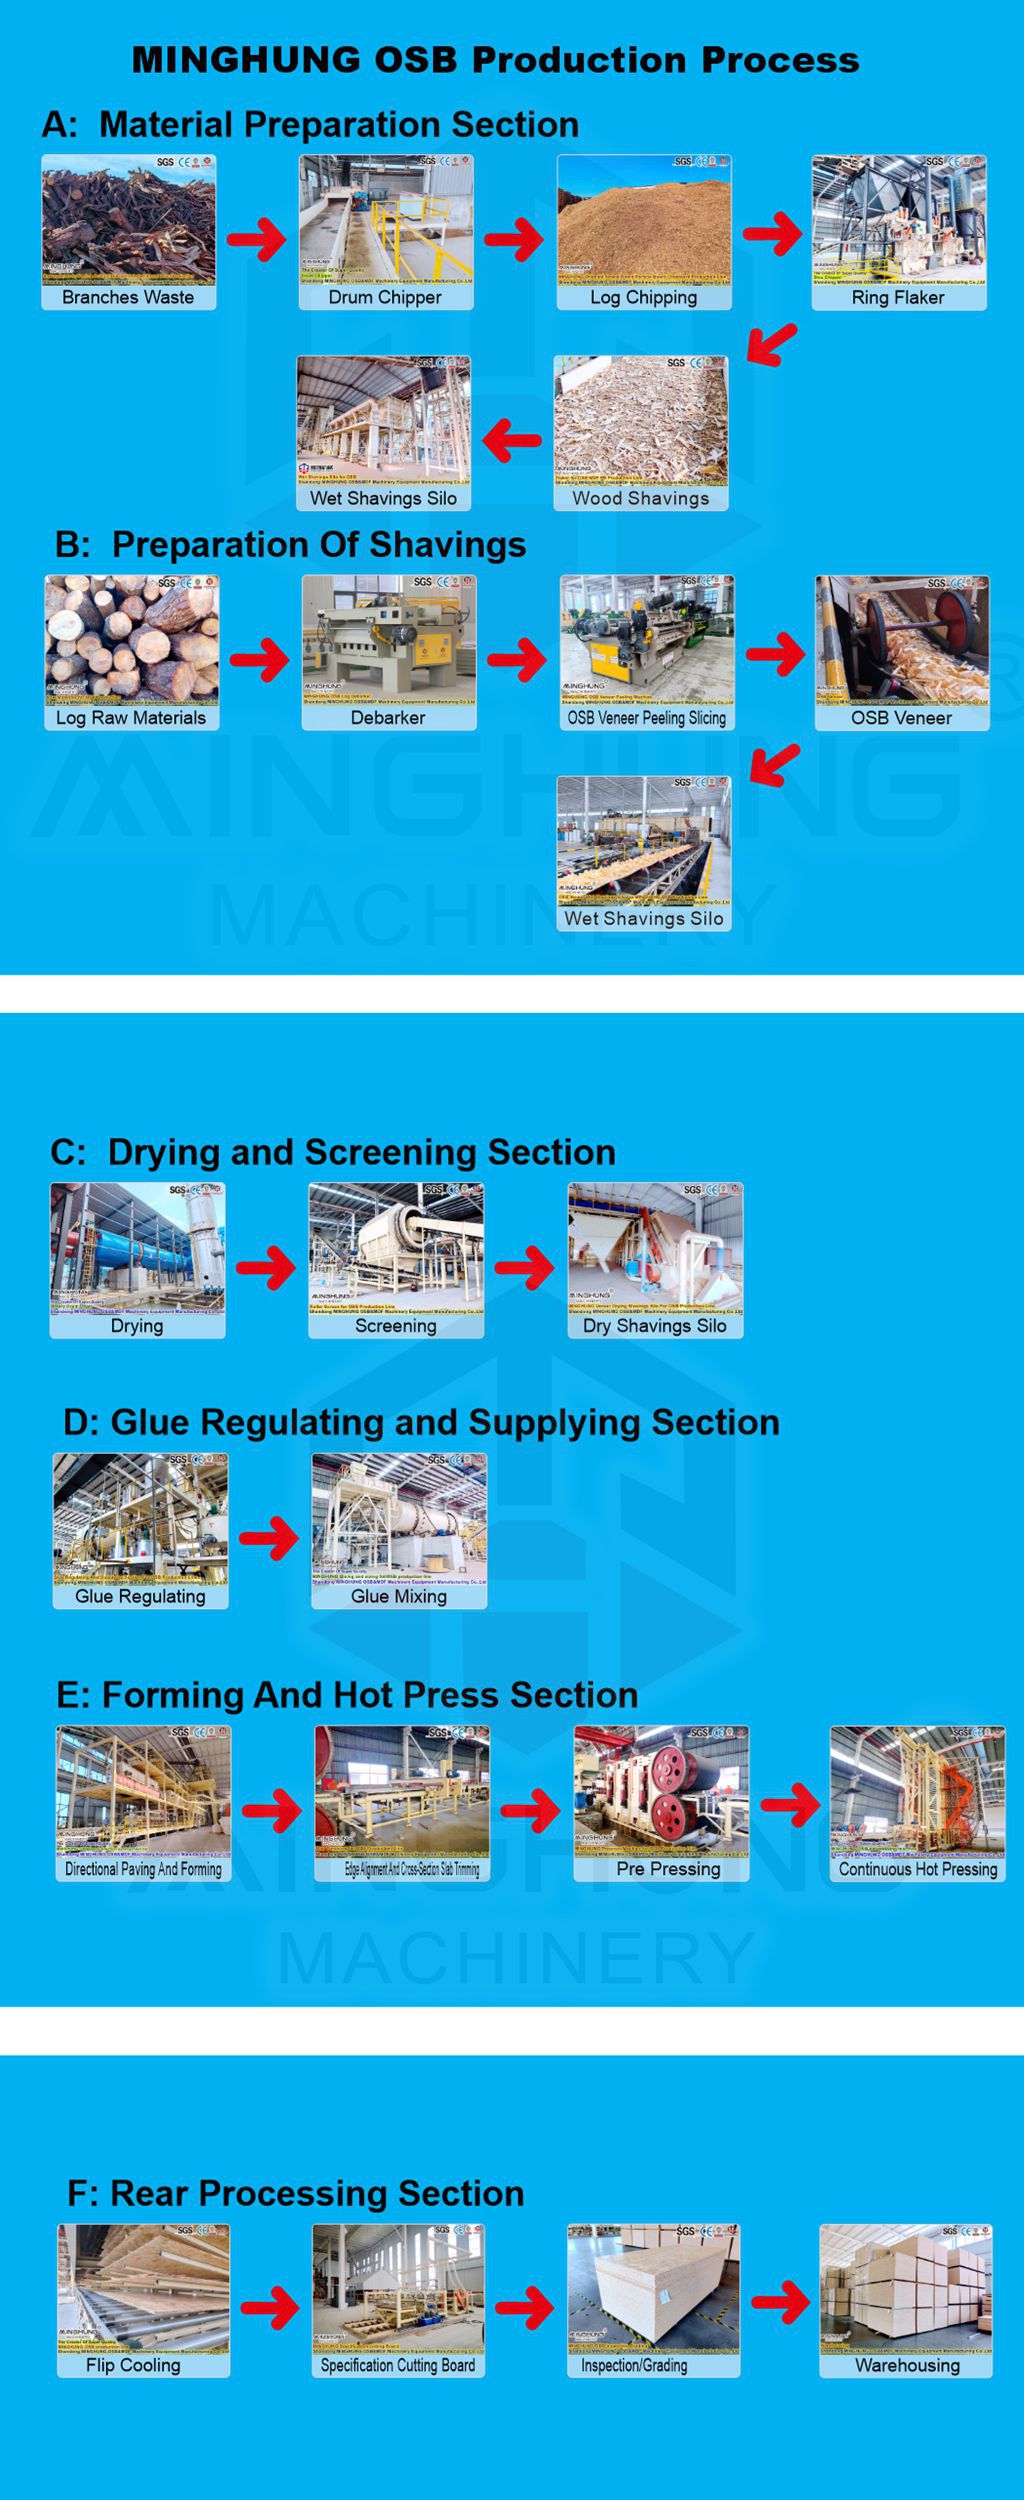
Le flux de processus de cette ligne de production est méticuleusement conçu pour garantir une efficacité optimale et la plus haute qualité, de la bûche au panneau fini. L'innovation principale est l'intégration transparente du traitement ignifuge dans le processus de fabrication traditionnel des panneaux OSB.
1. Section de préparation des matières premières
Écorçage et déchiquetage : les grumes sont d'abord écorcées à l'aide d'une écorceuse à tambour (l'écorce affecte négativement la liaison de la colle et l'apparence des panneaux). Les grumes écorcées sont ensuite introduites dans une déchiqueteuse à disques pour produire des copeaux de bois de la taille requise.
Toronnage et criblage : Les copeaux de bois sont introduits dans un grand floconneur à anneaux pour produire des brins de dimensions spécifiées. Les brins de sortie sont classés par un crible à plusieurs étages. Les volets qualifiés continuent ; les brins surdimensionnés sont remis en circulation pour être réécaillés ; les amendes peuvent être utilisées comme carburant.
2. Section de séchage et de mélange (noyau du traitement ignifuge)
Séchage : Les brins de surface et de noyau qualifiés sont transportés pneumatiquement vers des séchoirs à tambour rotatif séparés. L'objectif est de réduire la teneur en humidité de 40 à 60 % à un niveau précis et faible (généralement 2 à 4 %), ce qui est essentiel pour la qualité du collage ultérieur.
Mélange de résine et d’ignifugés : Il s’agit de l’étape principale de la production d’OSB ignifuges. Les brins séchés sont envoyés dans des mélangeurs séparés pour les couches de surface et centrales.
Mélange de résine : à l'intérieur du mélangeur, de la résine isocyanate atomisée est pulvérisée uniformément sur les mèches.
Application ignifuge synchrone : Étape clé : Simultanément, un système de dosage de haute précision pulvérise un ignifuge liquide écologique sur les brins. Cette application synchrone en ligne assure une distribution uniforme et une pénétration maximale de la résine et du retardateur dans les brins.
3. Section de formage et de prépressage
Formage orienté : Les brins de surface et de noyau mélangés sont envoyés vers un formeur d'orientation multi-têtes. Via des dispositifs d'orientation mécaniques ou électrostatiques, les torons de surface sont alignés sur toute la longueur du panneau, tandis que les torons d'âme sont posés de manière aléatoire ou orientés transversalement. Cela confère au panneau OSB sa haute résistance mécanique sur toute la longueur.
Pré-pressage du tapis : Le tapis lâche et formé est légèrement comprimé par un prépresse continu. Cela donne au tapis une résistance initiale pour un transport en toute sécurité vers la presse principale sans se casser.
4. Section de pressage et de finition
Pressage à chaud : Le tapis pré-pressé entre dans le « cœur » de la ligne – la presse plate continue. Sous haute température (200-220°C) et pression, la résine durcit rapidement, liant fermement les brins. La chaleur facilite également la réaction entre le retardateur de flamme et les fibres de bois, formant ainsi une couche stable et résistante au feu. La presse continue assure une pression et une température stables, ce qui donne des panneaux de densité uniforme et de surface lisse.
Refroidissement et conditionnement : Les panneaux chauds sortant de la presse sont immédiatement refroidis par un refroidisseur en étoile ou un refroidisseur à rouleaux pour arrêter les réactions chimiques, stabiliser les dimensions et éviter la déformation. Les panneaux refroidis sont empilés pour être conditionnés, permettant à la résine d'atteindre sa résistance finale.
Découpe et ponçage : Les panneaux conditionnés aux bords rugueux sont coupés à la largeur standard par une scie à double extrémité. Ils sont ensuite poncés avec une ponceuse à large bande pour obtenir une épaisseur précise et une surface lisse.
Contrôle qualité et emballage : Enfin, les panneaux sont classés sur une station d'inspection automatique. Les produits qualifiés sont automatiquement empilés, emballés et stockés.

|
Principaux équipements de production
Section |
Nom de l'équipement |
Fonction et description |
Préparation des matières premières |
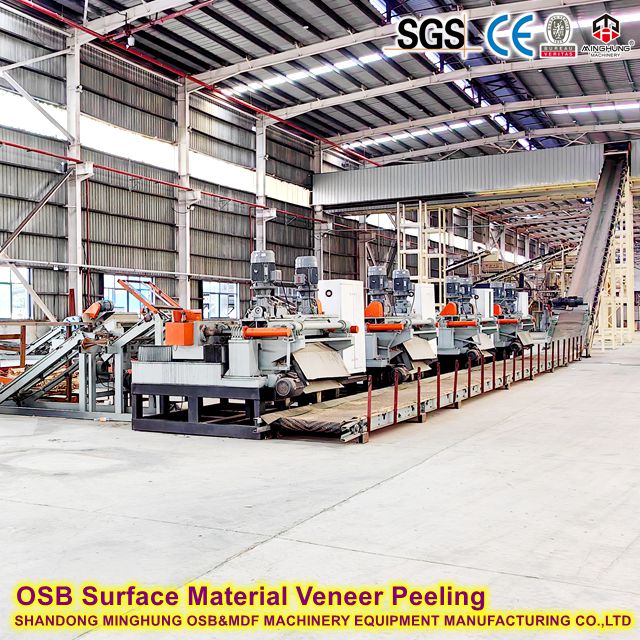
Écorceuse à tambour |
Élimine efficacement l'écorce des bûches, garantissant ainsi la propreté des brins. |
|
Déchiqueteuse à disque |
Découpe les bûches en copeaux de bois uniformes pour les toronnages. |

|
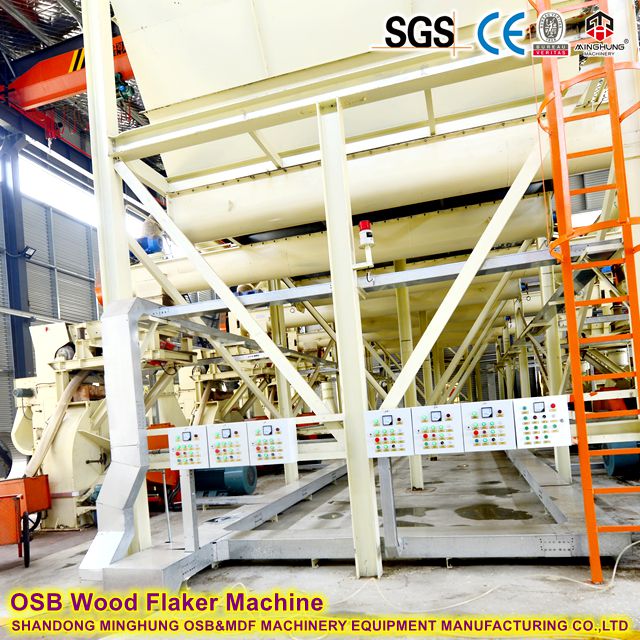
Flaker d'anneau |
Une machine à noyau qui transforme les copeaux de bois en brins de taille idéale. |
|
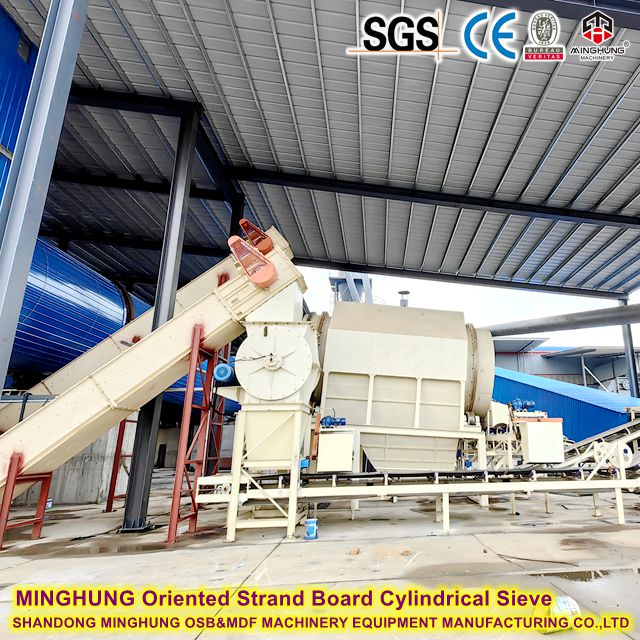
Écran à plusieurs étages |
Classe avec précision les brins par taille en fractions de face, de noyau et de déchets. |
|
Séchage et mélange |
Sécheur à tambour rotatif |
Sèche les mèches du visage et du noyau de manière efficace et uniforme. Souvent associé à une centrale énergétique utilisant les déchets de bois comme combustible. |

|
Système de transport pneumatique |
Transporte en toute sécurité et efficacement les brins séchés vers les mélangeurs, évitant ainsi les blocages et les risques d'incendie. |
Mixer |
Équipement de base. Comprend des mélangeurs séparés pour les couches du visage et du noyau. Assure un revêtement uniforme de résine et ignifuge grâce à une rotation à grande vitesse. |

|
Système de dosage ignifuge |
Équipement critique. Comprend un réservoir de stockage, une pompe et des débitmètres de précision pour un ajout précis de retardateur. |
Formage et prépresse |
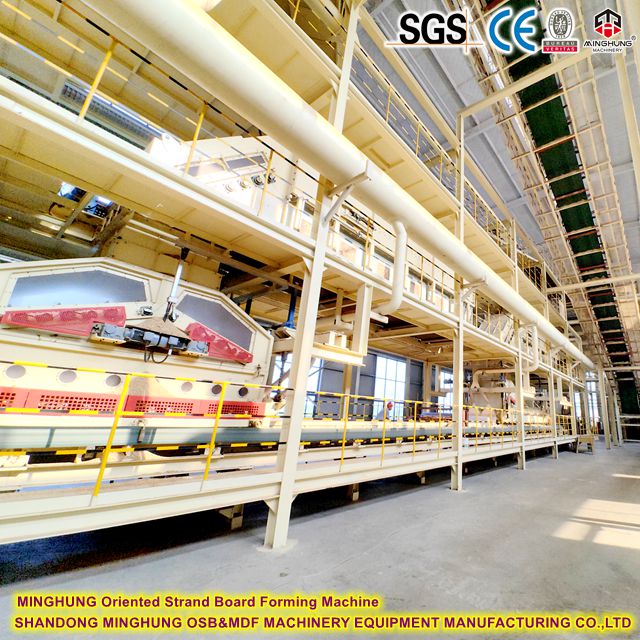
Orientation de l'ancien |
Équipement technologique de base. Aligne les brins via des roues de lancement ou une charge électrostatique, déterminant les propriétés mécaniques du panneau. |
|
Prépresse à bande continue |
Applique une compression initiale au tapis lâche, augmentant ainsi la densité et la résistance pour un transfert en toute sécurité dans la presse principale. |

|
Pressage et finition |
Presse plate continue |
L'équipement le plus critique et le plus coûteux. Applique une chaleur et une pression constantes via des courroies en acier continues pour une formation de panneaux à haute efficacité et de haute qualité. |
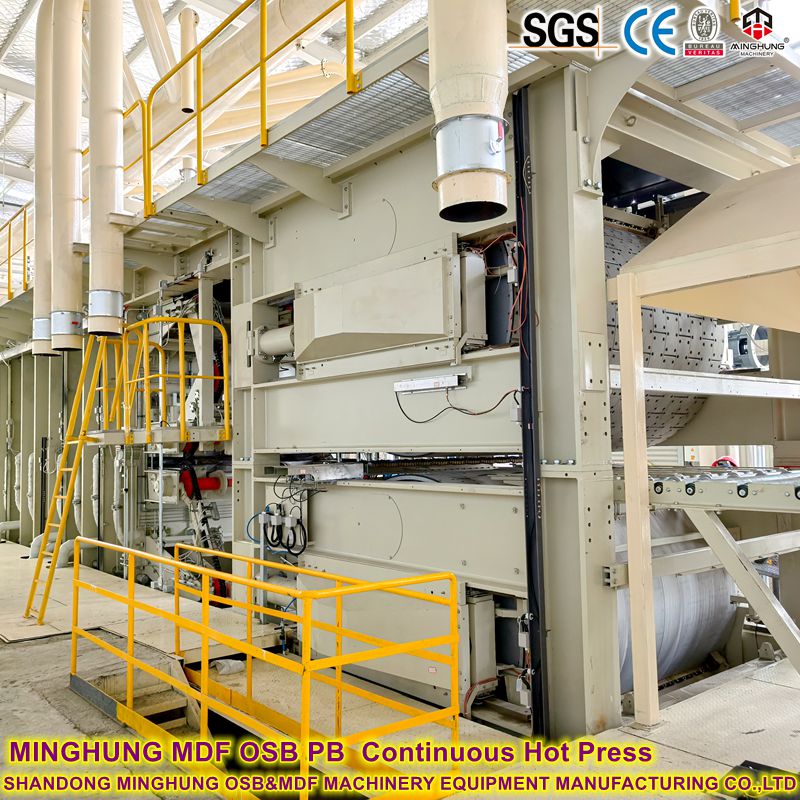
|
Refroidisseur étoile/refroidisseur à rouleaux |
Refroidit rapidement les panneaux pour fixer les dimensions et améliorer la stabilité. |
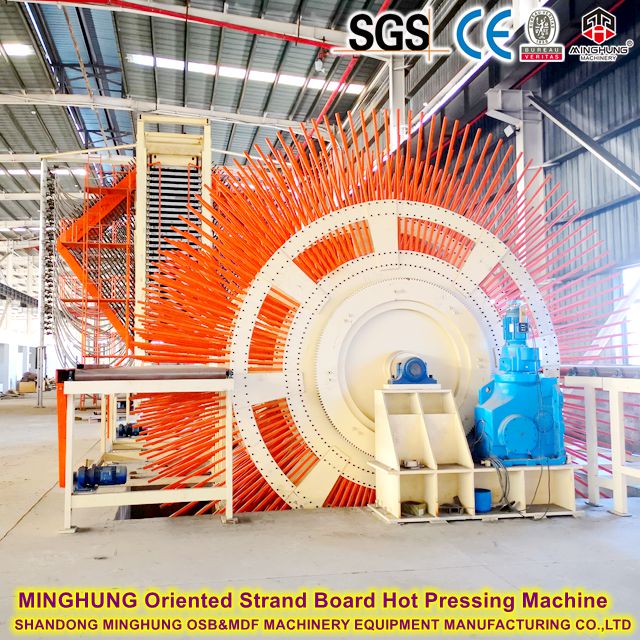
|
Scie à double extrémité |
Coupe automatiquement et précisément les deux bords du panneau à la largeur finale. |
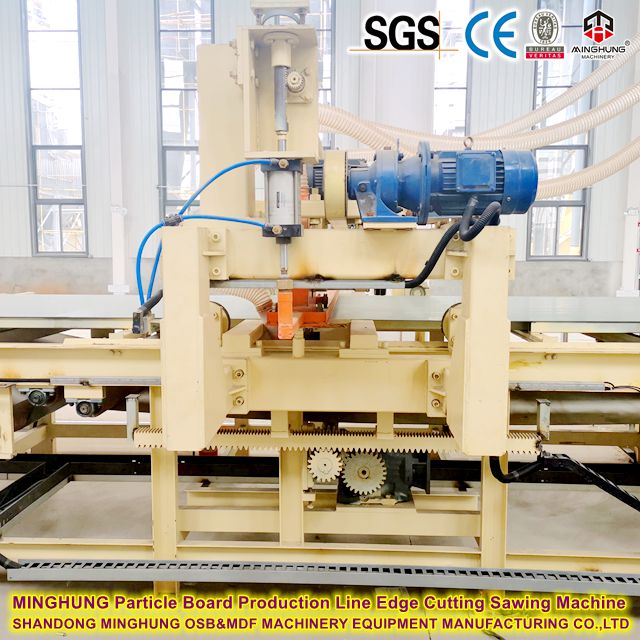
|
Calibrage de la ponceuse à large bande |
Ponce les surfaces supérieure et inférieure pour obtenir une tolérance d’épaisseur précise et une finition lisse. |

|
Systèmes auxiliaires |
Système de contrôle central |
Basé sur des API et des ordinateurs industriels, il surveille et ajuste tous les paramètres de la ligne en temps réel pour une production automatisée. |

|
Extraction de poussière et système environnemental |
Collecte la poussière et les gaz d'échappement à différentes étapes, garantissant une usine propre et des émissions conformes. |
Centrale énergétique (système d'huile thermique) |
Utilise l'écorce, la poussière de ponçage et les extrémités comme combustible pour générer de la chaleur pour les séchoirs et la presse, réduisant ainsi considérablement les coûts énergétiques. |
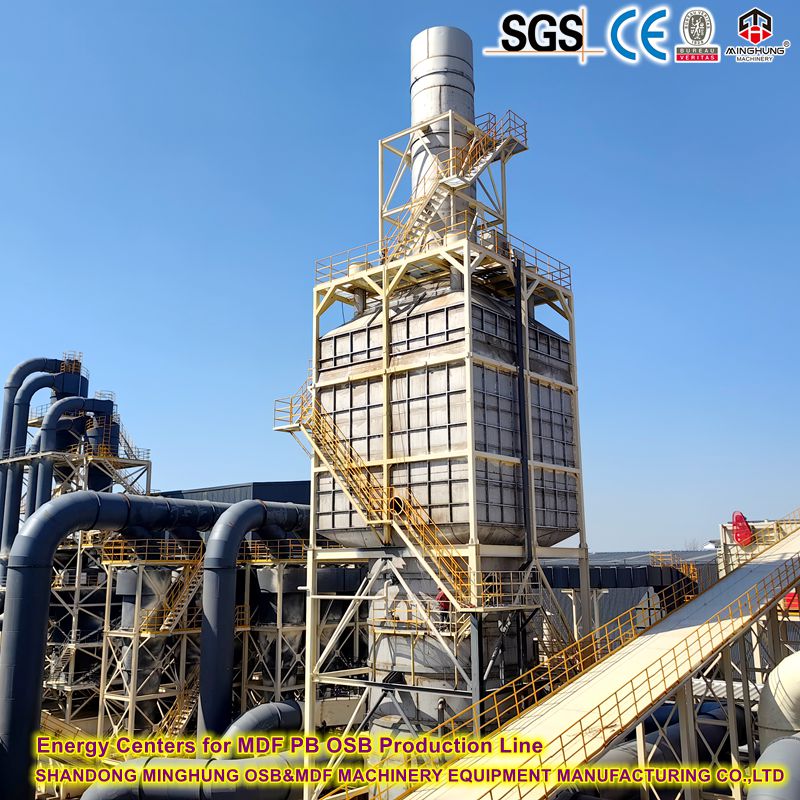
|
|
Technologies et fonctionnalités de base
1. Système de traitement ignifuge efficace :
Dispose d'un système avancé d'application ignifuge en ligne qui ajoute avec précision des retardateurs de flamme écologiques à base de phosphore et d'azote simultanément au mélange de résine après séchage.
Assure un mélange uniforme et une pénétration profonde dans les fibres de bois, garantissant que les panneaux finaux atteignent le niveau chinois GB B1 ou les normes internationales comme la classe B, avec une résistance au feu élevée.
2. Technologie de formage orientée avec précision :
Utilise un orienteur à plusieurs étages pour aligner les brins de surface sur toute la longueur du panneau (via des méthodes mécaniques ou électrostatiques) tandis que les brins centraux sont orientés de manière aléatoire ou transversale.
Cette technologie confère aux panneaux OSB un module d'élasticité (MOE) élevé et une résistance à la traction sur toute la longueur, offrant des propriétés mécaniques supérieures à celles des panneaux de particules ordinaires.
3. Presse continue de haute précision :
Équipé d'une presse plate continue à grande échelle, offrant un contrôle stable et constant de la pression et de la température.
Assure une répartition uniforme de la densité, une surface lisse et une résistance élevée de liaison interne (IB) pour les panneaux de 15 mm, tout en augmentant considérablement l'efficacité de la production.
4. Haute automatisation et contrôle intelligent :
L'ensemble de la ligne est surveillé par un automate central et un système informatique, permettant une automatisation complète depuis le dosage des matières premières et les paramètres de processus (température, pression, vitesse) jusqu'à la découpe finale.
L'interface homme-machine conviviale simplifie le fonctionnement, affiche les données en temps réel et fournit des diagnostics de pannes, réduisant ainsi la dépendance à l'égard d'une main-d'œuvre qualifiée et garantissant la cohérence et la stabilité du produit.
5. Conception économe en énergie et écologique :
La chaleur nécessaire à la presse est fournie par un réchauffeur d'huile thermique ou une chaudière à vapeur efficace, qui peut être alimentée par la biomasse (poussière de ponceuse, extrémités de coupe) générée pendant la production, réduisant ainsi les coûts énergétiques.
Les systèmes avancés de dépoussiérage et de traitement des gaz d’échappement garantissent que les émissions respectent les réglementations environnementales.
|
Applications
Construction de bâtiments : Revêtement de toiture, Revêtement de murs, Socle de plancher (pour construction à ossature bois).
Décoration intérieure : Cloisons coupe-feu, Supports de plafond, Carcasses d'armoires.
Industrie de l'emballage : caisses et palettes robustes nécessitant des propriétés ignifuges.
Autres : Stands d'exposition, Supports pour meubles.
|
Nos avantages
Projet clé en main : fournit un service à guichet unique comprenant la planification de l'usine, la fabrication des équipements, l'installation et la mise en service, la formation des opérateurs et le support après-vente.
Solutions personnalisées : la configuration flexible de la ligne peut être ajustée en fonction des exigences du client en matière de rendement, de spécifications des panneaux (épaisseur, densité) et de processus spéciaux.
Assurance qualité : les composants de base de marques de renommée internationale garantissent un fonctionnement stable à long terme et une qualité du produit final qui respecte ou dépasse les normes de l'industrie.


