


MH-OSB
MINGHUNG


1. Raaka-aineen mukauttaminen
Poppelin ominaisuudet: Matala tiheys (0,4-0,5 g/cm³), lyhyet kuidut, korkea kuoripitoisuus → Tehostettu esikäsittely:
Kuorimisaste ≥95 % (korkeatehoinen rumpukuoritin)
Kosteudenhallinta: Esikuivaa lastut 25-30 %:iin ennen kuivausjärjestelmää
Säikeen geometria: Pintakerroksen kuvasuhde 1:3 (60 × 20 mm); ydinkerros hieman suurempi hartsin käytön vähentämiseksi
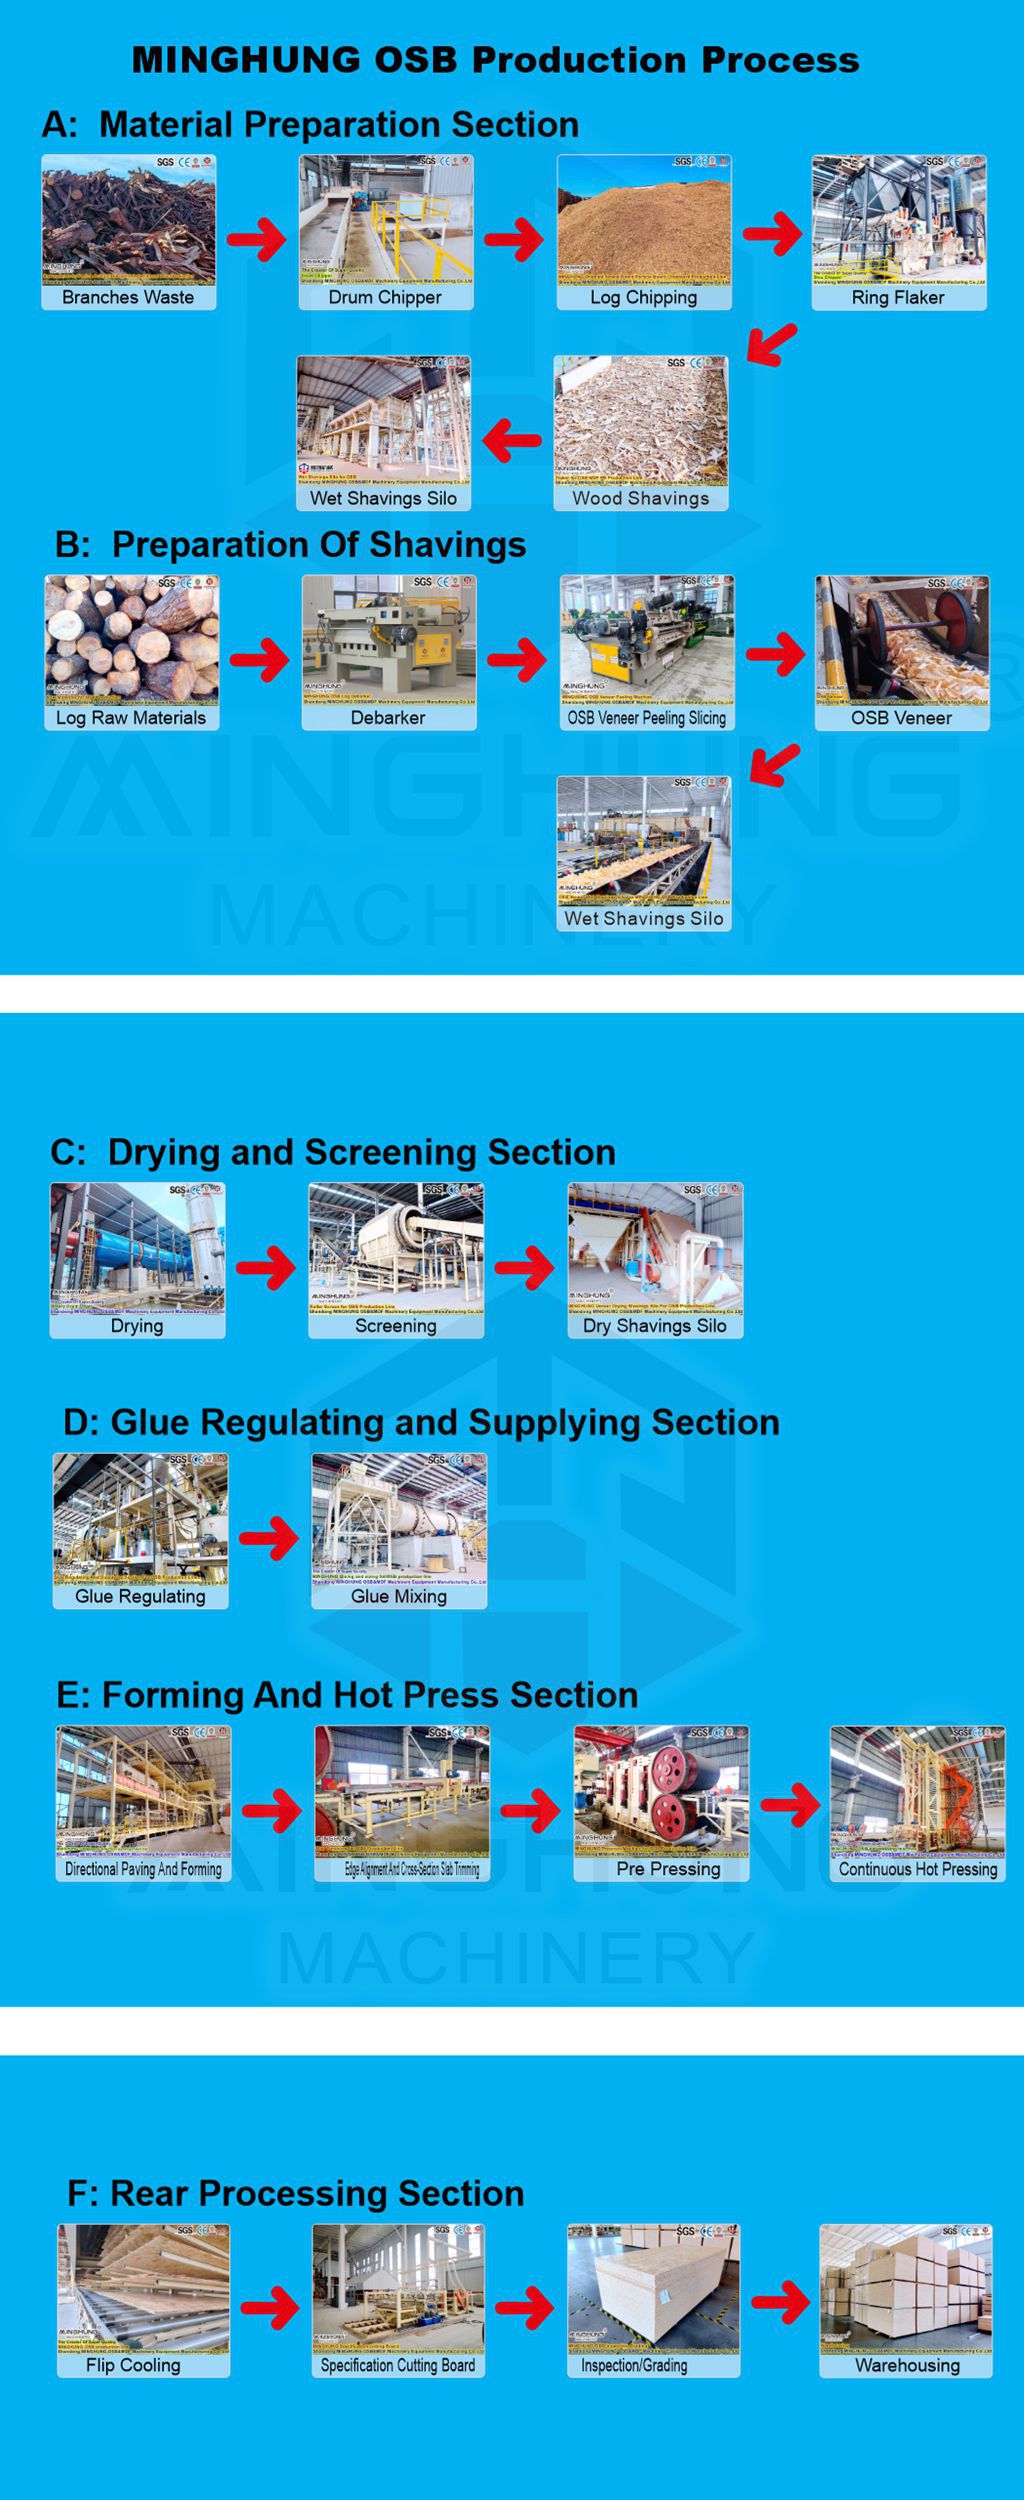
2. Suunnattu lastulevyn tuotantoprosessi
2.1 Raaka-aineen valmistus
Kuoriminen: rumpukuorimilla käsitellyt poppelipuut (tehokkuus ≥95 %)
Säikeistys: Kaksirumpuinen lanka leikkaa puun 60 × 20 mm suuntaisiksi säikeiksi
Seulonta: 3-kerroksinen värisevä seula luokittelee säikeet, poistaa <1 mm:n hienojakoiset osat (>90 % tehokkuus)
Pesu: Poistaa lian epäpuhtaudet (korkean kuoripitoisuuden omaavalle raaka-aineelle)
2.2 Kuivaus
Esikuivaus: Ilmakuivaus tai ilmavirtakuivaus matalassa lämpötilassa 25-30 % MC
Ytimen kuivaus: Kolmivaiheinen rumpukuivain (tulo 180°C), lopullinen MC 3-5 %
Pakokaasujen käsittely: syklonierotus + RTO-poltto (VOC-poisto >98%)
2.3 Hartsisekoitus ja lisäaineet
Hartsin levitys: Korkeapainesumutussuihkeet PMDI-hartsia (pinta 8-9%, ydin 5-6%)
Lisäaineet: 0,3 % vahaa (ydinkerroksen vedeneristys) + nanoselluloosa (hartsitehokkuuden tehostaja)
Sekoitus: Pyörivä tehosekoitin varmistaa homogeenisuuden (sekoitusaika ≥180s)
2.4 Suuntautunut muotoilu
Kerrosmuovaus: Mekaaninen + pneumaattinen muotoilujärjestelmä
Pintakerros: tuotantolinjan suuntaiset säikeet (poikkeama <5°)
Ydinkerros: Poikittaissuuntainen kohtisuoraan viivaa vastaan
Linjan nopeus: ≥100 m/min (maton tiheyden vaihtelu ±3 %)
2.5 Kuuma puristus
Esipuristus: Jatkuva hihnan esipuristus (0,5 MPa maton tiivistämiseen)
Pääpuristus: Jatkuva litteälinjainen puristus (200-220°C, 3,5-4,0 MPa, 3-5 min viivytysaika)
Teräshihnakäsittely: Teflonpinnoite + laserpuhdistusjärjestelmä
2.6 Viimeistely
Jäähdytys: Sumujäähdytysjärjestelmä (laske lämpötila ≤45°C:een, kesto ≥30min)
Trimmaus: Kaksipään trimmaussaha (leveystoleranssi ±0,5 mm)
Hionta: Kalibroiva hiomakone (poisto 0,2-0,3mm, pinnan karheus Ra≤3μm)
2.7 Luokittelu ja pakkaus
Laadunvalvonta: röntgentiheysskanneri + mekaaninen testaus (EN 300 standardi)
Luokitus: Luokiteltu OSB/2 (yleiskäyttö) tai OSB/3 (kantavia)
Pakkaus: Automaattinen venyvä kääre (kosteussulkukalvo + teräsvanne)

3. Tärkeimmät laitteiden tekniset tiedot
osio |
Vaatimukset |
Tekniset parametrit |
Raaka-aineen valmistelu |
Kaksoisrumpulevyt + 3-kerroksinen tärisevä seula (>90 % <1 mm hienoaineksen poisto) |
Kapasiteetti ≥40 m³/h (redundanssi) |
Kuivaus |
Kolmivaiheinen rumpukuivain (popelin käpristymistä estävä) |
Tulo MC 30% → Lähtö 3-5% |
Hartsin sekoitus |
Korkeapainesumutus (PMDI-hartsi) |
Pinta: 8-9 %; Ydin: 5-6 % |
Muodostaminen |
Mekaaninen + pneumaattinen muotoilu (suuntapoikkeama <5°) |
Linjan nopeus ≥100 m/min |
Painamalla |
Jatkuva puristus (tarttumaton teräshihna) |
Puristimen pituus ≥30m, paine 3,5-4,0 MPa |
Viimeistely |
24-teräinen poikkisaha + sumujäähdytys |
Jäähdytys ≥30 min (≤45℃) |
4. Energian optimointi
Kuivauslämpö: 40 % hiontapölyn/kuoren kaasutuksesta (CV ≥8 MJ/kg)
Puristimen hukkalämmön talteenotto: Esilämmittää säikeet → Vähentää kuivausenergiaa 15-20 %
1. Materiaalin optimointi
Poppeli ≥ 80 % (eukalyptus/mänty-ytimen sekoitus)
Kuori/sahanpurupolttoaine korvaa maakaasun → 35 % polttoainekustannusten aleneminen
Hankinnan säde ≤150 km (kuljetus ≤80 CNY/tonni)
2. Hartsin vähentäminen
Nanoselluloosa lisäaine PMDI:ssä (suhde 1:0,3) → 12 % vähemmän hartsia
Sähköstaattinen ruiskutus pintahartsille (92 % käyttöaste)
Päästöt: RTO-poltto kuivaimen pakokaasulle (VOC-poisto >98%)
Nolla nestepurkaus: Suljetun piirin hartsijärjestelmä + lauhteen talteenotto
Sertifikaatit:
GB/T 35601-2017 (OSB/3-luokka)
EN 300 (ALTISTUSLUOKKA 2)
CARB Phase 2 (formaldehydi ≤0,05 ppm)
Eri asiakkaat voivat käyttää paikallisina raaka-aineinaan erilaisia raaka-aineita, kuten riisinkuori, bagasse, palmu, eukaltptus, bambu, mänty ja muut, se vaikuttaa joihinkin koneisiin olla erilaisia. Lisäksi koneen valinta riippuu myös paneelin paksuudesta, liiman tyypistä, kapasiteetista jne. Joten kun tiedät omat ehtosi, tiimimme voi suunnitella sinulle sopivan tarjouksen.
Lunasta ilmainen OSB-linjaasettelu! Hanki kokonaisvaltainen kasvien suunnittelu nauhan valmistelusta hiontaan. Saat 3D-tehdassuunnitelman 30 päivän kuluessa.
Yhteystietomme:
Whatsapp: +86 18769900191 +86 15589105786 +86 18954906501
Sähköposti: osbmdfmachinery@gmail.com


