


MH-CHP
MINGHUNG

1. Tahap Penanganan Bahan Baku
Bahan Baku: Biasanya batang kayu berdiameter kecil, ranting, sisa pengolahan kayu (serutan, serbuk gergaji), atau kayu daur ulang. Pasokan yang stabil sangat penting.
Peralatan:
Chipper: Keripik bahan baku kayu sesuai spesifikasi yang dibutuhkan. Kapasitas harus sesuai dengan tahap selanjutnya (kira-kira ~25 ton kayu kering tulang/jam, membutuhkan lebih banyak volume bahan mentah dengan mempertimbangkan kadar air). Direkomendasikan untuk menggunakan chipper drum atau cakram berukuran besar.
Sistem Penyaringan & Pencucian Chip: Menghilangkan serpihan berukuran besar, butiran halus, pasir, logam, dan kotoran lainnya.
Silo Penyimpanan Chip : Menyediakan penyimpanan dengan buffer untuk memastikan pemberian makan secara terus menerus.

2. Tahap Persiapan Serat (Tahap Inti)
Peralatan:
Refiner (Defibrator): Peralatan inti. Memisahkan serpihan kayu menjadi serat-serat individual di bawah uap bersuhu tinggi dan bertekanan tinggi. Membutuhkan model berukuran tepat. Untuk papan berukuran 12mm berukuran 150m³/hari, diperlukan satu atau dua pabrik penyulingan skala besar yang paralel (misalnya, kapasitas sekitar 8-12 ton serat kering tulang/jam, bergantung pada efisiensi peralatan dan jam operasional).

Sistem Pencampuran Resin:
Resin (Terutama UF): Sistem pengukuran dan penyimpanan yang presisi.
Blender: Menerapkan resin, pengeras, dan anti air (emulsi parafin) secara merata pada serat. Biasanya menggunakan paddle blender berkecepatan tinggi.

Sistem Pengeringan Serat:
Flash Tube Dryer: Mengeringkan serat basah resinasi dengan cepat menggunakan udara panas (dari Energy Center). Kapasitas pengeringan merupakan hambatan penting; itu harus cukup besar dan efisien. Perlu memproses ~8-12 ton serat basah/jam (kelembaban berkurang dari ~50% menjadi ~8-12%).
Pemisah Siklon / Sistem Pemulihan Serat: Memisahkan serat kering dari aliran udara.
Sistem Perlindungan Kebakaran & Ledakan: Sistem pengeringan adalah area berisiko tinggi yang memerlukan deteksi percikan api yang komprehensif, pemadaman banjir, dan ventilasi ledakan.

3. Tahap Pembentukan & Pra-Pressing
Peralatan:
Mesin Pembentuk: Membentuk lapisan serat kontinu dengan mendistribusikan serat kering secara merata. Untuk papan 12mm, pembentukan matras yang konsisten sangat penting. Biasanya menggunakan pembentukan mekanis, pneumatik (udara), atau kombinasi. Lebar cetakan harus sesuai dengan pers.

Pra-Tekan: Memadatkan alas serat yang longgar agar lebih mudah dipindahkan ke dalam mesin press dan menghilangkan sedikit udara. Biasanya pra-tekan sabuk kontinyu.

4. Tahap Pengepresan Panas (Tahap Inti)
Peralatan:
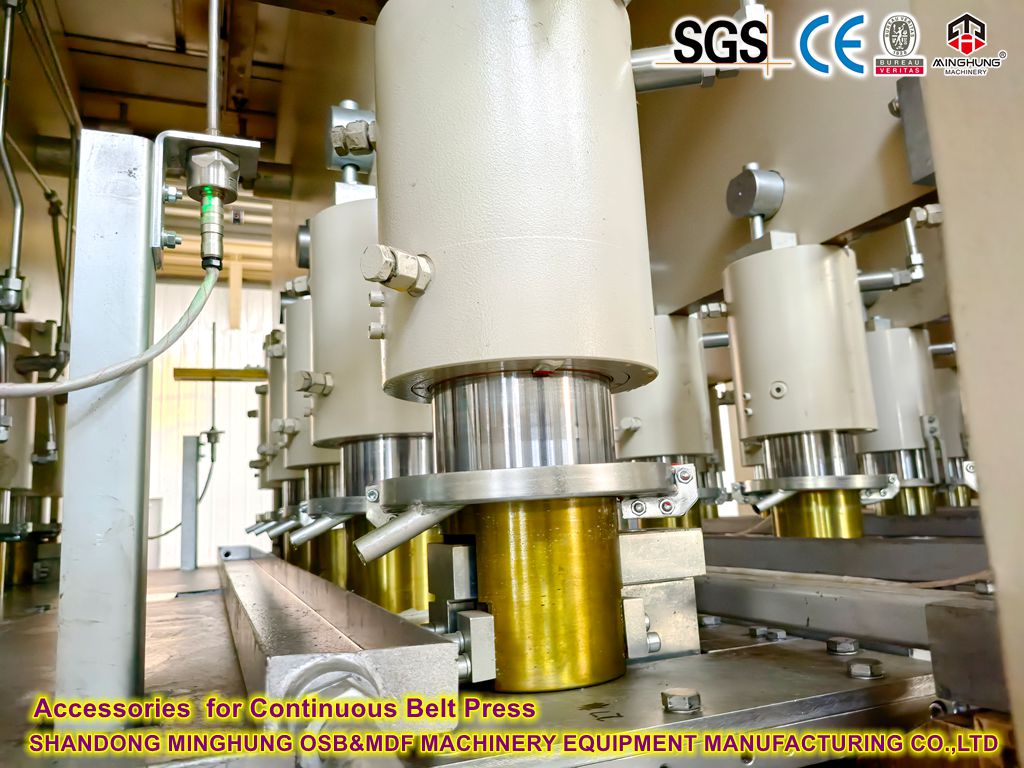
Hot Press: Ini adalah titik investasi inti dan terbesar. Untuk papan 12mm berukuran 150m³/hari, pengepresan terus menerus adalah pilihan yang paling efisien dan umum.
Jenis: Continuous Flat Press (misalnya CPS, ContiPress).
Lebar: Biasanya memerlukan lebar 2,5 meter (8 kaki) atau lebih besar (misalnya, 2,7m/9 kaki). Penekanan yang lebih lebar memungkinkan throughput yang lebih tinggi.
Panjang / Pembukaan: Membutuhkan panjang/jumlah bukaan yang cukup untuk memastikan papan 12mm mengeras dengan baik pada suhu dan tekanan yang disetel (waktu pengeringan biasanya 20-40 detik/mm, artinya ~4-8 menit untuk papan 12mm).
Sistem Pemanas: Minyak termal suhu tinggi atau pemanas uap.
Kontrol Tekanan: Kontrol profil tekanan yang tepat selama fase penekanan yang berbeda.

5. Tahap Pendinginan & Penyelesaian
Peralatan:
Penyampaian Pelepasan & Pendinginan Bintang: Papan keluar dari mesin press dalam keadaan panas dan memerlukan pendinginan lambat hingga mendekati suhu sekitar (di bawah ~40-50°C) pada pendingin bintang atau saluran pendingin roller untuk mencegah lengkungan.
Penumpuk: Tumpukan papan yang didinginkan dan tidak diampelas ('papan hijau') untuk pengkondisian (pemerataan tekanan).
Pemangkas / Potong Silang & Gergaji Rip: Memangkas panel besar ke ukuran standar (misalnya, 1220x2440mm, 1830x3660mm) dan tepi persegi. Membutuhkan penggergajian dengan presisi tinggi dan efisiensi tinggi.
Garis Pengamplasan: Pengamplasan sangat penting untuk MDF 12 mm. Memerlukan sander sabuk lebar (biasanya 4 kepala, 6 kepala, atau lebih) untuk mencapai toleransi ketebalan yang tepat (misalnya, ±0,15 mm) dan penyelesaian permukaan. Penghapusan pengamplasan kira-kira. 0,5-1,0 mm.
Stasiun Penilaian & Inspeksi: Inspeksi manual atau otomatis untuk kualitas permukaan, ketebalan, kepadatan, dll., untuk penilaian.
Mesin Bundling/Pengemasan: Bundel/paket papan jadi.
rak pengering
gergaji potong melintang
sander
6. Sistem Bantu
Pusat Energi: Menyediakan panas untuk produksi (uap penyulingan, udara pengering, minyak tekan/uap). Bahan bakar utamanya berasal dari limbah kayu (kulit kayu, debu sander, skrap) melalui boiler biomassa, yang didukung oleh boiler gas/minyak. Skala harus sesuai dengan permintaan termal seluruh lini.

Sistem Pengumpulan Debu: Sistem pengumpulan debu terpusat yang besar (terutama filter baghouse), yang mencakup semua titik timbulnya debu (pengikisan, penyaringan, pengamplasan, pembentukan) untuk memenuhi standar lingkungan.
Sistem Udara Terkompresi: Menyuplai instrumen dan mengontrol udara.
Sistem Kontrol Listrik: Otomatisasi PLC/DCS di seluruh pabrik untuk pemantauan terpusat dan kontrol proses.

Sistem Hidraulik: Menyediakan tenaga untuk pengepresan, pra-pengepresan, dll.
Sistem Pengolahan Air: Pengolahan air limbah proses (jika dihasilkan, misalnya dari penyulingan).
Sistem Pengurangan VOC: Mengolah emisi organik dari pengeringan, pengepresan, dll. (persyaratan lingkungan yang semakin ketat).
Output Harian: 150 m³
Jam Operasional: Berdasarkan operasi 24 jam (dengan mempertimbangkan pemeliharaan/perubahan shift, waktu produksi efektif ~22 jam).
Output Per Jam: 150 m³ / 22 jam ≈ 6,82 m³/jam
Kepadatan Papan: Asumsi kepadatan standar ~750 kg/m³
Permintaan Serat Kering Tulang Per Jam: 6,82 m³/jam 750 kg/m³ ≈ 5.115 kg/jam (sekitar 5,1 ton/jam). Dengan mempertimbangkan kerugian produksi, tunjangan pengamplasan, dan lain-lain, kapasitas desain sistem pemurnian harus mencapai 6-7 ton serat kering tulang/jam atau lebih tinggi.
Kapasitas Pengeringan: Dengan asumsi kadar air serat basah ~50%, kuantitas serat basah: 5.115 kg/jam / (1 - 0,5) = 10.230 kg/jam (kira-kira 10,2 ton/jam). Pengering harus menangani laju aliran ini untuk menargetkan kelembapan.
Kapasitas Tekan: Dengan lebar 2,5m dan tebal papan 12mm, kecepatan garis target: 6,82 m³/jam / (2,5m 0,012m) ≈ 227 meter/jam. Pengepresan terus menerus harus mencapai atau melampaui kecepatan ini sambil memastikan proses pengeringan yang tepat.

Lini produksi MDF berukuran sedang yang lengkap memerlukan investasi besar. Untuk lini papan 12mm dengan output harian 150m³, peralatan inti (penggilingan panas, peletakan, mesin press kontinu, jalur pengamplasan) menyumbang sekitar 60-70% dari total investasi, sedangkan peralatan dan sistem tambahan menyumbang sekitar 30-40%.
Kami dapat merancang peralatan mekanis yang cocok sesuai dengan kebutuhan Anda yang berbeda, seperti bahan baku yang berbeda, kapasitas produksi yang berbeda, dan ketebalan panel yang berbeda. Setelah memahami situasi Anda, tim kami dapat merancang penawaran harga yang sesuai untuk Anda.
Whatsapp: +86 18769900191 +86 15589105786 +86 18954906501
E-mail: osbmdfmachinery@gmail.com


