


MH-OSB
MINGHUNG


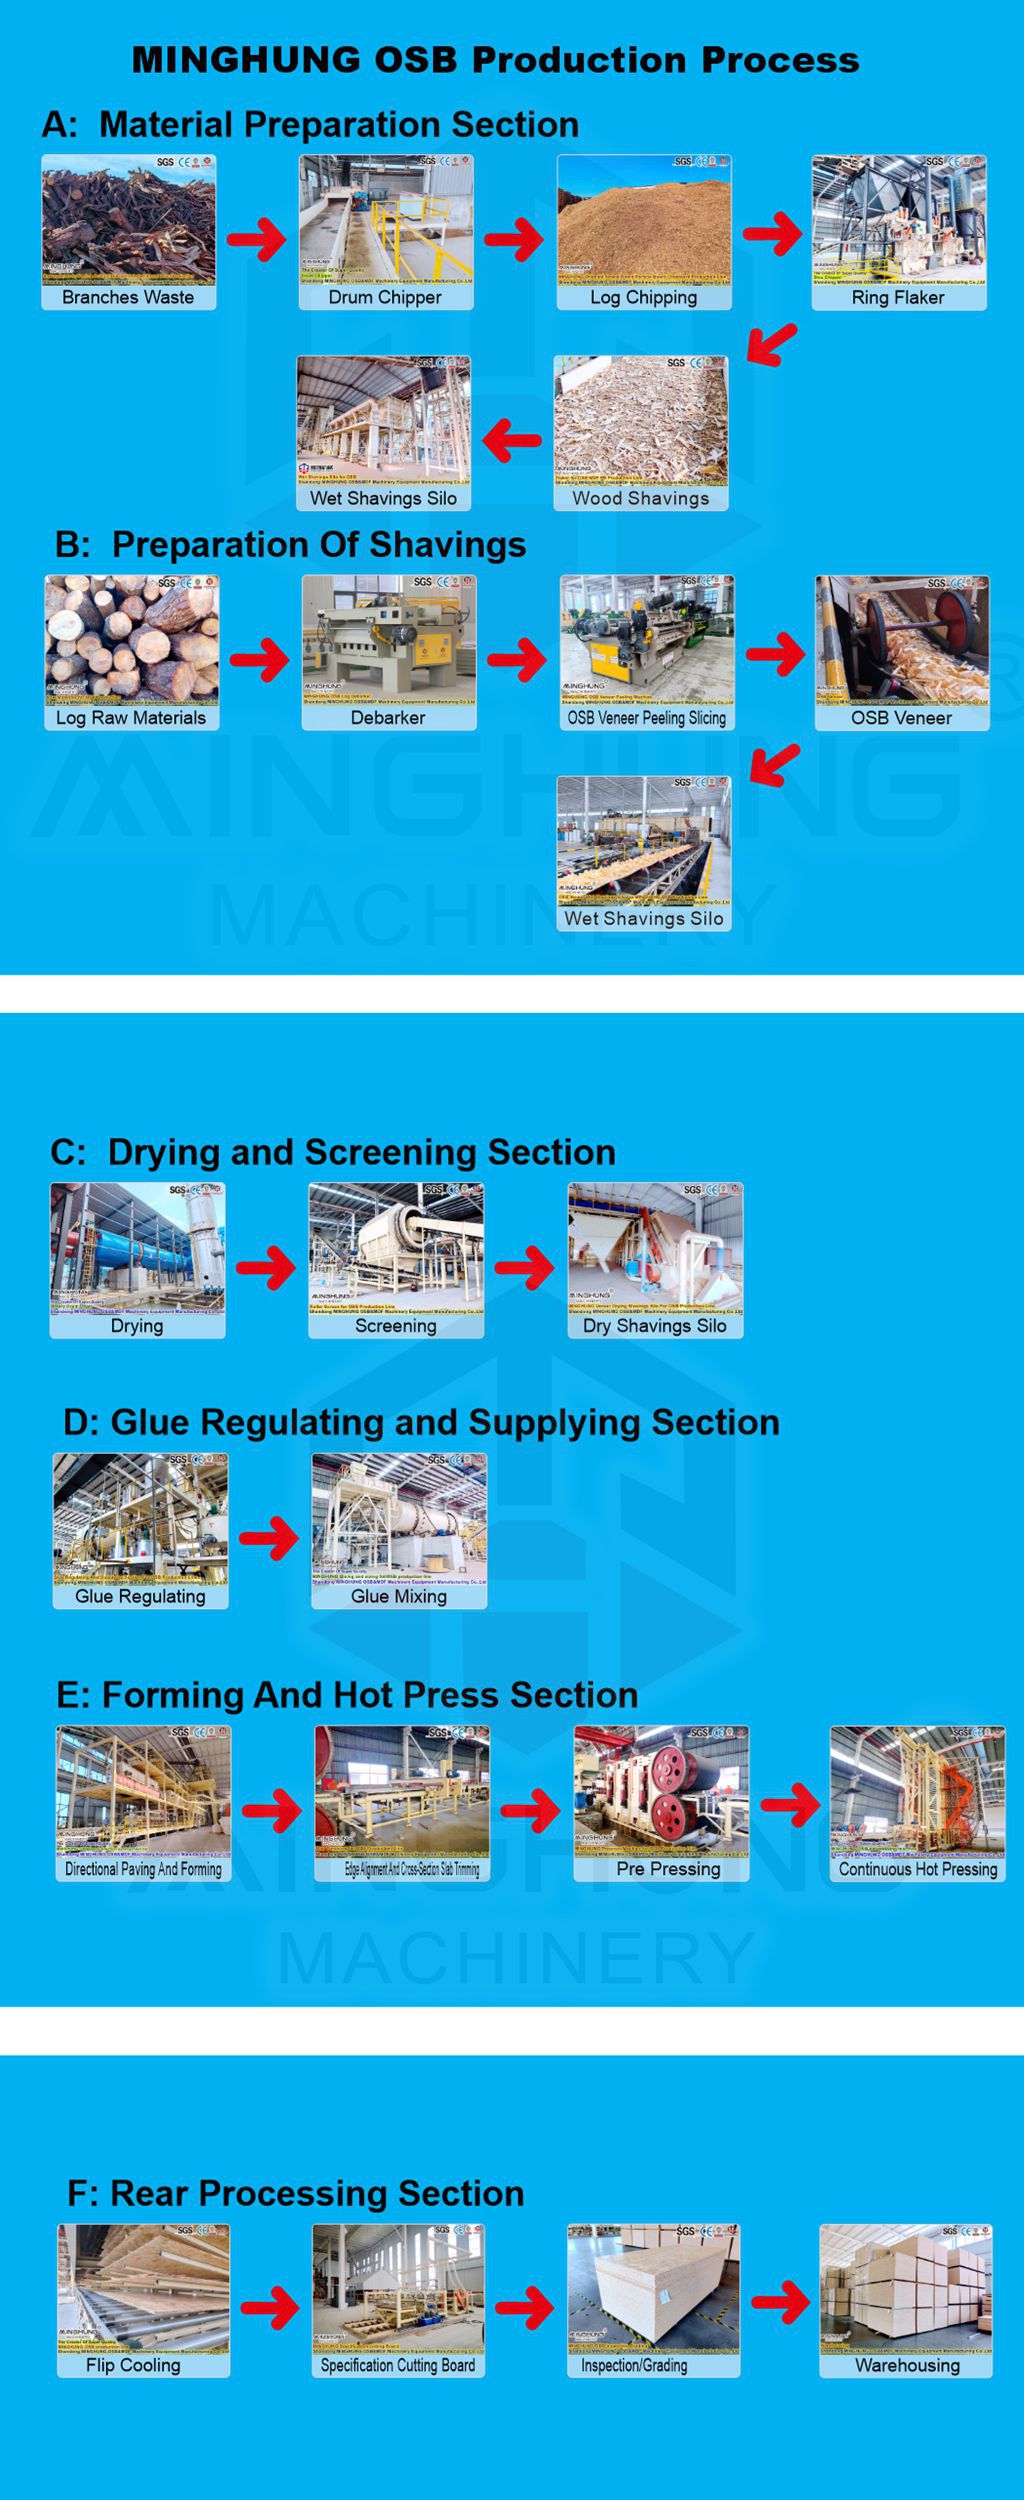
1. Penyesuaian Bahan Mentah
Ciri-ciri Poplar: Ketumpatan rendah (0.4-0.5 g/cm³), gentian pendek, kandungan kulit kayu tinggi → Prarawatan dipertingkat:
Kadar debarking ≥95% (Debarker dram berkecekapan tinggi)
Kawalan kelembapan: Cip pra-kering kepada 25-30% sebelum sistem pengeringan
Geometri Strand: Nisbah aspek lapisan permukaan 1:3 (60×20mm); lapisan teras lebih besar sedikit untuk mengurangkan penggunaan resin
2. Proses Pengeluaran Papan Partikel Berarah
2.1 Penyediaan Bahan Mentah
Debarking: Kayu balak poplar diproses melalui drum debarker (kecekapan ≥95%)
Terdampar: Terdampar dram berkembar memotong kayu menjadi helai berorientasikan 60×20mm
Saringan: Skrin bergetar 3 dek mengelaskan helai, menghilangkan denda <1mm (>90% kecekapan)
Mencuci: Menanggalkan kekotoran tanah (untuk bahan mentah kandungan kulit kayu tinggi)
2.2 Pengeringan
Pra-pengeringan: Pengeringan udara atau pengeringan aliran udara suhu rendah kepada 25-30% MC
Pengeringan teras: Pengering dram tiga laluan (salur masuk 180°C), MC akhir 3-5%
Rawatan ekzos: Pemisahan siklon + Pembakaran RTO (penyingkiran VOC >98%)
2.3 Pengadunan & Bahan Tambahan Resin
Aplikasi resin: Penyemburan pengatoman tekanan tinggi resin PMDI (permukaan 8-9%, teras 5-6%)
Bahan tambahan: 0.3% lilin (kalis air lapisan teras) + nanoselulosa (penggalak kecekapan resin)
Pencampuran: Pengisar berputar memastikan kehomogenan (masa pencampuran ≥180s)
2.4 Pembentukan Berorientasikan
Pembentukan berlapis: Sistem pembentukan mekanikal + pneumatik
Lapisan permukaan: Berorientasikan helai selari dengan barisan pengeluaran (sisihan <5°)
Lapisan teras: Berorientasikan silang berserenjang dengan garis
Kelajuan talian: ≥100 m/min (variasi ketumpatan tikar ±3%)
2.5 Penekanan Panas
Pra-tekan: Pra-tekan tali pinggang berterusan (0.5MPa untuk penyatuan tikar awal)
Penekanan utama: Penekan talian rata berterusan (200-220°C, 3.5-4.0MPa, 3-5min masa tinggal)
Rawatan tali pinggang keluli: Salutan Teflon + sistem pembersihan laser
2.6 Penamat
Penyejukan: Sistem penyejukan kabus (kurangkan suhu kepada ≤45°C, tempoh ≥30min)
Pemangkasan: Gergaji pemangkas dua hujung (toleransi lebar ±0.5mm)
Mengempelas: Penentukuran sander (penyingkiran 0.2-0.3mm, kekasaran permukaan Ra≤3μm)
2.7 Penggredan & Pembungkusan
Kawalan kualiti: Pengimbas ketumpatan sinar-X + ujian mekanikal (standard EN 300)
Penggredan: Dikelaskan sebagai OSB/2 (tujuan am) atau OSB/3 (beban-beban)
Pembungkusan: Pembalut regangan automatik (filem penghalang kelembapan + pengikat keluli)

3. Spesifikasi Peralatan Utama
Bahagian |
Keperluan |
Parameter Teknikal |
Persediaan Bahan Mentah |
Strander dram berkembar + skrin bergetar 3 dek (>90% <1mm penyingkiran denda) |
Kapasiti ≥40 m³/j (lebihan) |
Pengeringan |
Pengering dram triple-pass (anti keriting untuk poplar) |
Input MC 30% → Output 3-5% |
Pengadunan Resin |
Pengabusan tekanan tinggi (resin PMDI) |
Permukaan: 8-9%; Teras: 5-6% |
Membentuk |
Pembentukan mekanikal + pneumatik (sisihan orientasi <5°) |
Kelajuan talian ≥100 m/min |
Menekan |
Tekan berterusan (tali pinggang keluli anti-lekatan) |
Panjang tekan ≥30m, tekanan 3.5-4.0 MPa |
Penamat |
Gergaji potong silang 24 bilah + penyejukan kabus |
Penyejukan ≥30min (≤45℃) |
4. Pengoptimuman Tenaga
Haba pengeringan: 40% daripada mengempelas habuk/penggasan kulit kayu (CV ≥8 MJ/kg)
Tekan pemulihan haba sisa: Pra-panaskan helai → Mengurangkan tenaga pengeringan sebanyak 15-20%
1. Pengoptimuman Bahan
Poplar ≥80% (campuran teras kayu putih/pine)
Bahan api kulit kayu/habuk papan menggantikan gas asli → 35% pengurangan kos bahan api
Jejari penyumberan ≤150 km (pengangkutan ≤80 CNY/tan)
2. Pengurangan Resin
Bahan tambahan nanoselulosa dalam PMDI (nisbah 1:0.3) → 12% kurang resin
Penyemburan elektrostatik untuk resin permukaan (penggunaan 92%)
Pelepasan: Pembakaran RTO untuk ekzos pengering (penyingkiran VOC >98%)
Pelepasan cecair sifar: Sistem resin gelung tertutup + pemulihan kondensat
Pelanggan yang berbeza boleh menggunakan bahan mentah yang berbeza sebagai sumber tempatan mereka, seperti sekam padi, ampas tebu, pokok palma, kayu putih, buluh, pain dan lain-lain, ia akan menjejaskan beberapa jentera yang berbeza. Selain itu, pemilihan jentera juga berkaitan dengan ketebalan panel, jenis gam, kapasiti dan sebagainya. Jadi setelah mengetahui keadaan anda sendiri, pasukan kami boleh mereka sebut harga yang sesuai untuk anda.
Tuntut Susun Atur Talian OSB Percuma Anda! Dapatkan reka bentuk tumbuhan hujung ke hujung daripada penyediaan helai hingga pengampelasan. Terima pelan kilang 3D dalam masa 30 hari.
kenalan kami:
Whatsapp: +86 18769900191 +86 15589105786 +86 18954906501
e-mel: osbmdfmachinery@gmail.com


