


MH-OSB
MINGHUNG


1. Προσαρμογή πρώτων υλών
Χαρακτηριστικά λεύκας: Χαμηλή πυκνότητα (0,4-0,5 g/cm³), κοντές ίνες, υψηλή περιεκτικότητα σε φλοιό → Βελτιωμένη προεπεξεργασία:
Ποσοστό αποφλοίωσης ≥95% (Αποφλοίωσης τυμπάνων υψηλής απόδοσης)
Έλεγχος υγρασίας: Στεγνώνουν τα τσιπ σε ποσοστό 25-30% πριν το στέγνωμα
Γεωμετρία κλώνου: Αναλογία διαστάσεων στρώματος επιφάνειας 1:3 (60×20 mm). το στρώμα πυρήνα ελαφρώς μεγαλύτερο για μείωση της χρήσης ρητίνης
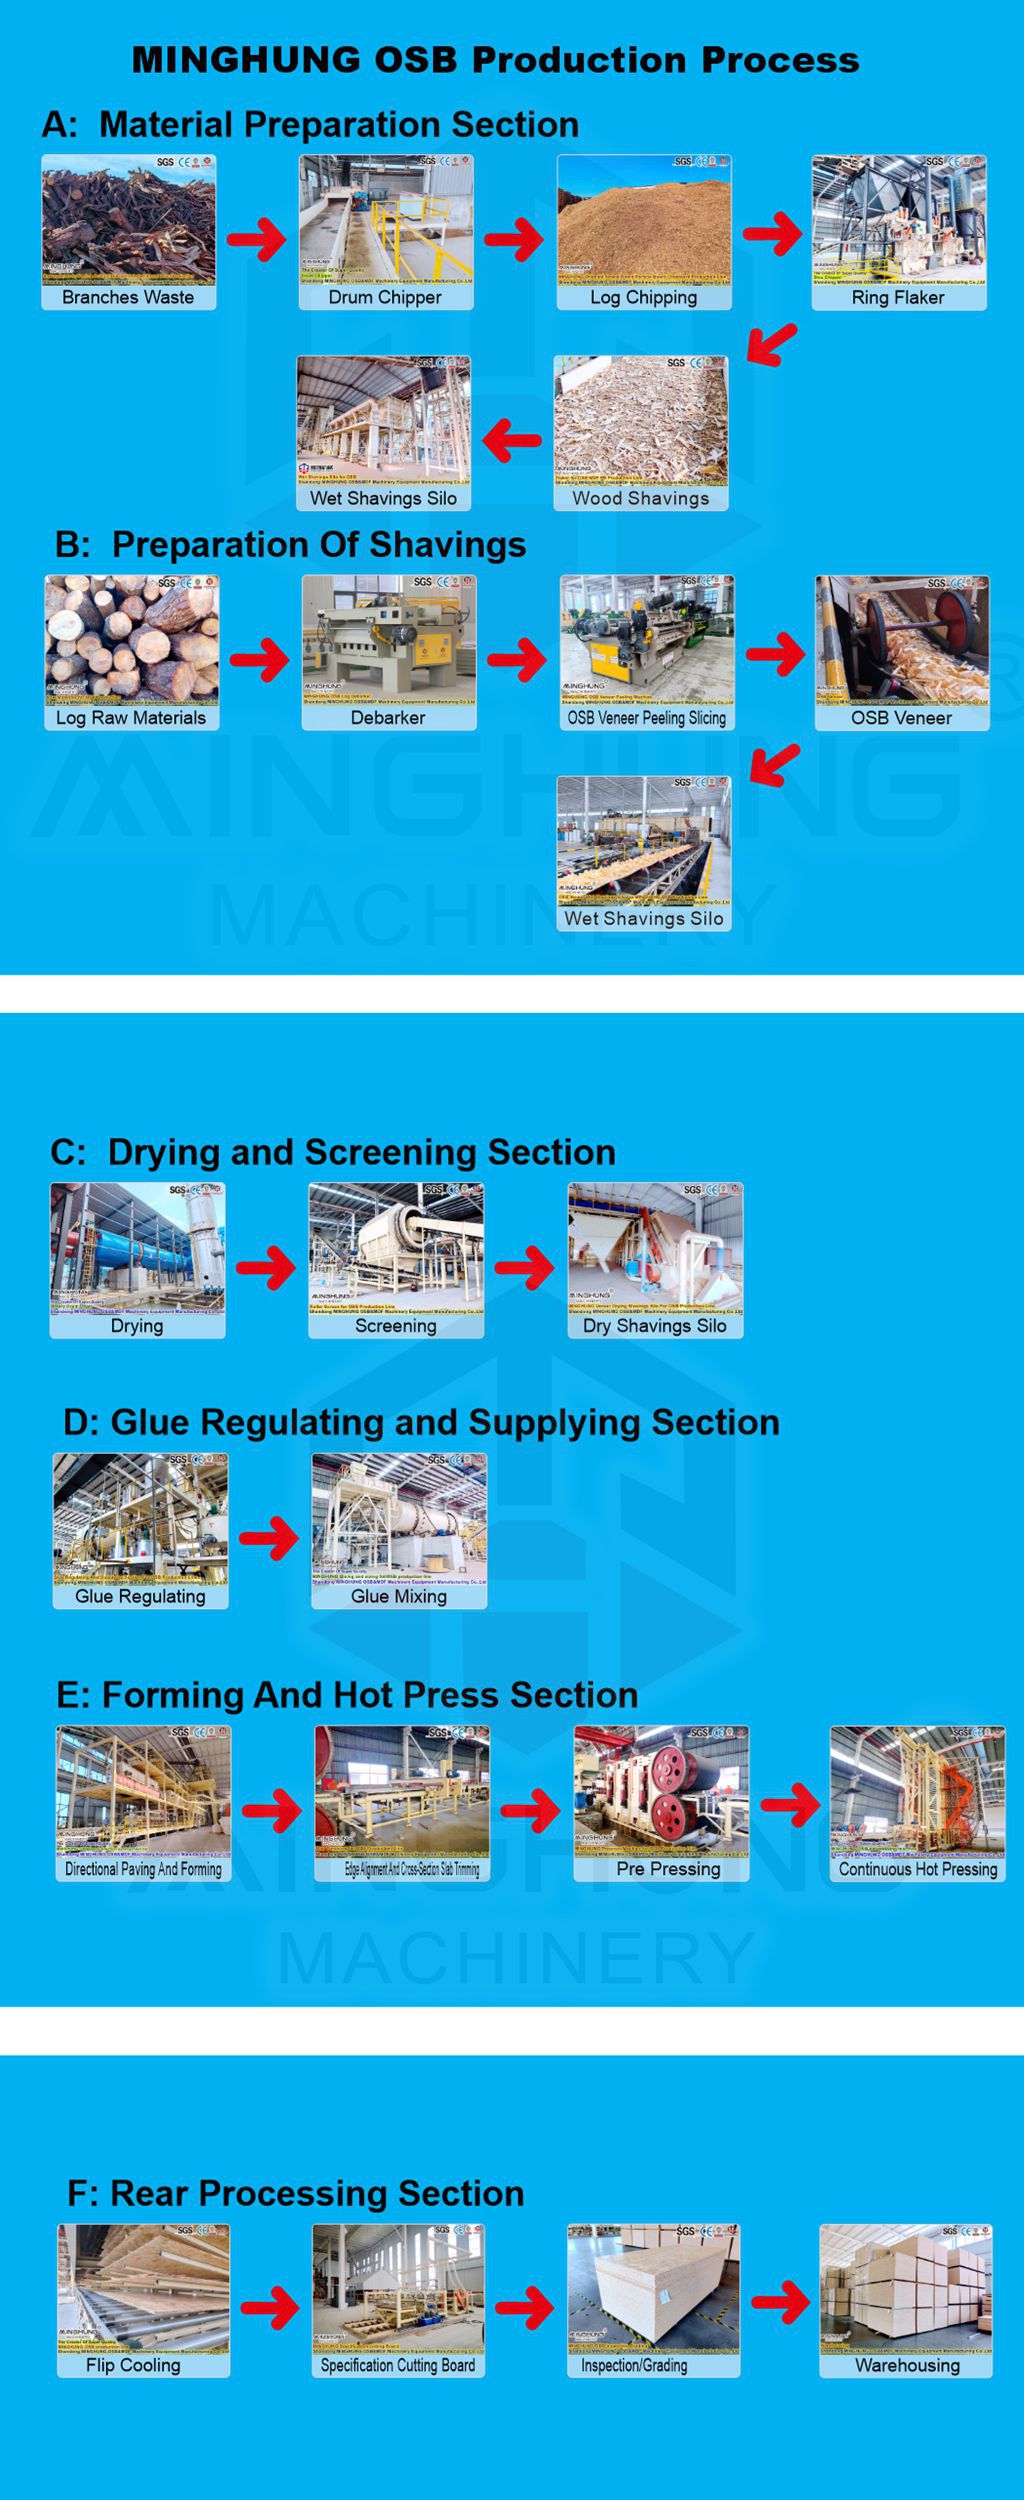
2. Κατευθυντική Διαδικασία Παραγωγής Μοριοσανίδων
2.1 Παρασκευή Πρώτων Υλών
Αποφλοίωση: Κορμοί λεύκας επεξεργασμένοι μέσω τυμπάνου αποφλοίωσης (απόδοση ≥95%)
Λούναση: Ο κλώνος με διπλό τύμπανο κόβει το ξύλο σε κλώνους προσανατολισμένους 60×20 mm
Έλεγχος: Η δονούμενη οθόνη 3 ορόφων ταξινομεί τα νήματα, αφαιρεί λεπτόκοκκα <1mm (>90% απόδοση)
Πλύσιμο: Αφαιρεί τις ακαθαρσίες του εδάφους (για πρώτη ύλη υψηλής περιεκτικότητας σε φλοιό)
2.2 Ξήρανση
Προξήρανση: Στέγνωμα με αέρα ή ξήρανση ροής αέρα σε χαμηλή θερμοκρασία σε 25-30% MC
Στέγνωμα πυρήνα: Στεγνωτήριο τριπλού τυμπάνου (είσοδος 180°C), τελικό MC 3-5%
Επεξεργασία καυσαερίων: Διαχωρισμός κυκλώνων + αποτέφρωση RTO (αφαίρεση VOCs >98%)
2.3 Ρητίνη ανάμειξη & πρόσθετα
Εφαρμογή ρητίνης: Ψεκασμός ψεκασμού υψηλής πίεσης ρητίνη PMDI (επιφάνεια 8-9%, πυρήνας 5-6%)
Πρόσθετα: 0,3% κερί (στεγανωτικό στρώμα πυρήνα) + νανοκυτταρίνη (ενισχυτικό απόδοσης ρητίνης)
Ανάμιξη: Το περιστροφικό μπλέντερ εξασφαλίζει ομοιογένεια (χρόνος ανάμειξης ≥180s)
2.4 Προσανατολισμένη Διαμόρφωση
Πολυεπίπεδη μορφοποίηση: Μηχανικό + πνευματικό σύστημα μορφοποίησης
Επιφανειακό στρώμα: Νήματα προσανατολισμένα παράλληλα στη γραμμή παραγωγής (απόκλιση <5°)
Στρώμα πυρήνα: Σταυροπροσανατολισμένο κάθετα στη γραμμή
Ταχύτητα γραμμής: ≥100 m/min (διακύμανση πυκνότητας ματ ±3%)
2.5 Hot Pressing
Προπρεσάρισμα: Συνεχής προπρεσάρισμα ιμάντα (0,5 MPa για αρχική ενοποίηση τάπητα)
Κύριο πάτημα: Συνεχής επίπεδη πίεση (200-220°C, 3,5-4,0 MPa, χρόνος παραμονής 3-5 λεπτά)
Επεξεργασία ζώνης από χάλυβα: Επικάλυψη τεφλόν + σύστημα καθαρισμού με λέιζερ
2.6 Φινίρισμα
Ψύξη: Σύστημα ψύξης με ομίχλη (μείωση θερμοκρασίας στους ≤45°C, διάρκεια ≥30 λεπτά)
Κόψιμο: Διπλό πριόνι επένδυσης (ανοχή πλάτους ±0,5 mm)
Τρίψιμο: Βαθμονόμηση τριβείου (αφαίρεση 0,2-0,3 mm, τραχύτητα επιφάνειας Ra≤3μm)
2.7 Ταξινόμηση & Συσκευασία
Ποιοτικός έλεγχος: σαρωτής πυκνότητας ακτίνων Χ + μηχανικές δοκιμές (πρότυπο EN 300)
Διαβάθμιση: Ταξινομείται ως OSB/2 (γενικής χρήσης) ή OSB/3 (φέρουσα)
Συσκευασία: Αυτόματο τέντωμα περιτύλιξης (φιλμ φραγμού υγρασίας + ιμάντες χάλυβα)

3. Βασικές Προδιαγραφές Εξοπλισμού
Τμήμα |
Απαιτήσεις |
Τεχνικές Παράμετροι |
Προετοιμασία πρώτης ύλης |
Διπλοί τυμπάνες κλώνοι + δονούμενη οθόνη 3 ορόφων (>90% <1 χιλιοστό αφαίρεση λεπτών) |
Χωρητικότητα ≥40 m³/h (πλεονασμός) |
Ξήρανση |
Στεγνωτήριο τριπλού τυμπάνου (αντι κατσαρώματος για λεύκα) |
Είσοδος MC 30% → Έξοδος 3-5% |
Ανάμειξη ρητίνης |
Ψεκασμός υψηλής πίεσης (ρητίνη PMDI) |
Επιφάνεια: 8-9%; Πυρήνας: 5-6% |
Διαμόρφωση |
Μηχανική + πνευματική διαμόρφωση (απόκλιση προσανατολισμού <5°) |
Ταχύτητα γραμμής ≥100 m/min |
Πιεστικός |
Συνεχής πρέσα (αντικολλητικός ατσάλινος ιμάντας) |
Μήκος πρέσας ≥30m, πίεση 3,5-4,0 MPa |
Φινίρισμα |
Πριόνι εγκάρσιας κοπής 24 λεπίδων + ψύξη ομίχλης |
Ψύξη ≥30 λεπτά (≤45℃) |
4. Ενεργειακή Βελτιστοποίηση
Θερμότητα στεγνώματος: 40% από αεριοποίηση σκόνης λείανσης/φλοιού (CV ≥8 MJ/kg)
Ανάκτηση απορριπτόμενης θερμότητας από πίεση: Προθερμαίνει τα νήματα → Μειώνει την ενέργεια ξήρανσης κατά 15-20%
1. Βελτιστοποίηση υλικού
Λεύκα ≥80% (μείγμα πυρήνα ευκαλύπτου/πεύκου)
Το καύσιμο φλοιού/πριονιδιού αντικαθιστά το φυσικό αέριο → μείωση κόστους καυσίμου κατά 35%.
Ακτίνα προμήθειας ≤150 km (μεταφορά ≤80 CNY/τόνο)
2. Αναγωγή Ρητίνης
Πρόσθετο νανοκυτταρίνης σε PMDI (αναλογία 1:0,3) → 12% λιγότερη ρητίνη
Ηλεκτροστατικός ψεκασμός για επιφανειακή ρητίνη (92% χρήση)
Εκπομπές: Αποτέφρωση RTO για εξάτμιση στεγνωτηρίου (αφαίρεση VOCs >98%)
Μηδενική εκκένωση υγρού: Σύστημα ρητίνης κλειστού βρόχου + ανάκτηση συμπυκνώματος
Πιστοποιήσεις:
GB/T 35601-2017 (βαθμός OSB/3)
EN 300 (ΤΑΞΗ ΕΚΘΕΣΗΣ 2)
CARB Φάση 2 (φορμαλδεΰδη ≤0,05 ppm)
Διαφορετικοί πελάτες μπορεί να χρησιμοποιούν διαφορετικές πρώτες ύλες ως τοπικό τους πόρο, όπως φλοιό ρυζιού, μπαγάσας, φοίνικας, ευκάλπτος, μπαμπού, πεύκο και άλλα, θα επηρεάσει διαφορετικά ορισμένα μηχανήματα. Επιπλέον, η επιλογή του μηχανήματος σχετίζεται επίσης με το πάχος του πάνελ, τον τύπο της κόλλας, την χωρητικότητα κ.λπ. Έτσι αφού γνωρίσετε τις δικές σας συνθήκες, η ομάδα μας μπορεί να σχεδιάσει μια κατάλληλη προσφορά για εσάς.
Διεκδικήστε τη δωρεάν διάταξη OSB Line! Αποκτήστε σχέδιο φυτού από άκρη σε άκρη από την προετοιμασία του κλώνου μέχρι το τρίψιμο. Λάβετε τρισδιάστατο εργοστασιακό σχέδιο εντός 30 ημερών.
Οι επαφές μας:
Whatsapp: +86 18769900191 +86 15589105786 +86 18954906501
E-mail: osbmdfmachinery@gmail.com


