


MH-OSB
MINGHUNG


1. Rohstoffanpassung
Eigenschaften der Pappel: Geringe Dichte (0,4-0,5 g/cm³), kurze Fasern, hoher Rindenanteil → Verbesserte Vorbehandlung:
Entrindungsrate ≥95 % (Hocheffizienter Trommelentrinder)
Feuchtigkeitskontrolle: Die Späne vor dem Trocknungssystem auf 25–30 % vortrocknen
Stranggeometrie: Seitenverhältnis der Oberflächenschicht 1:3 (60×20 mm); Kernschicht etwas größer, um den Harzverbrauch zu reduzieren
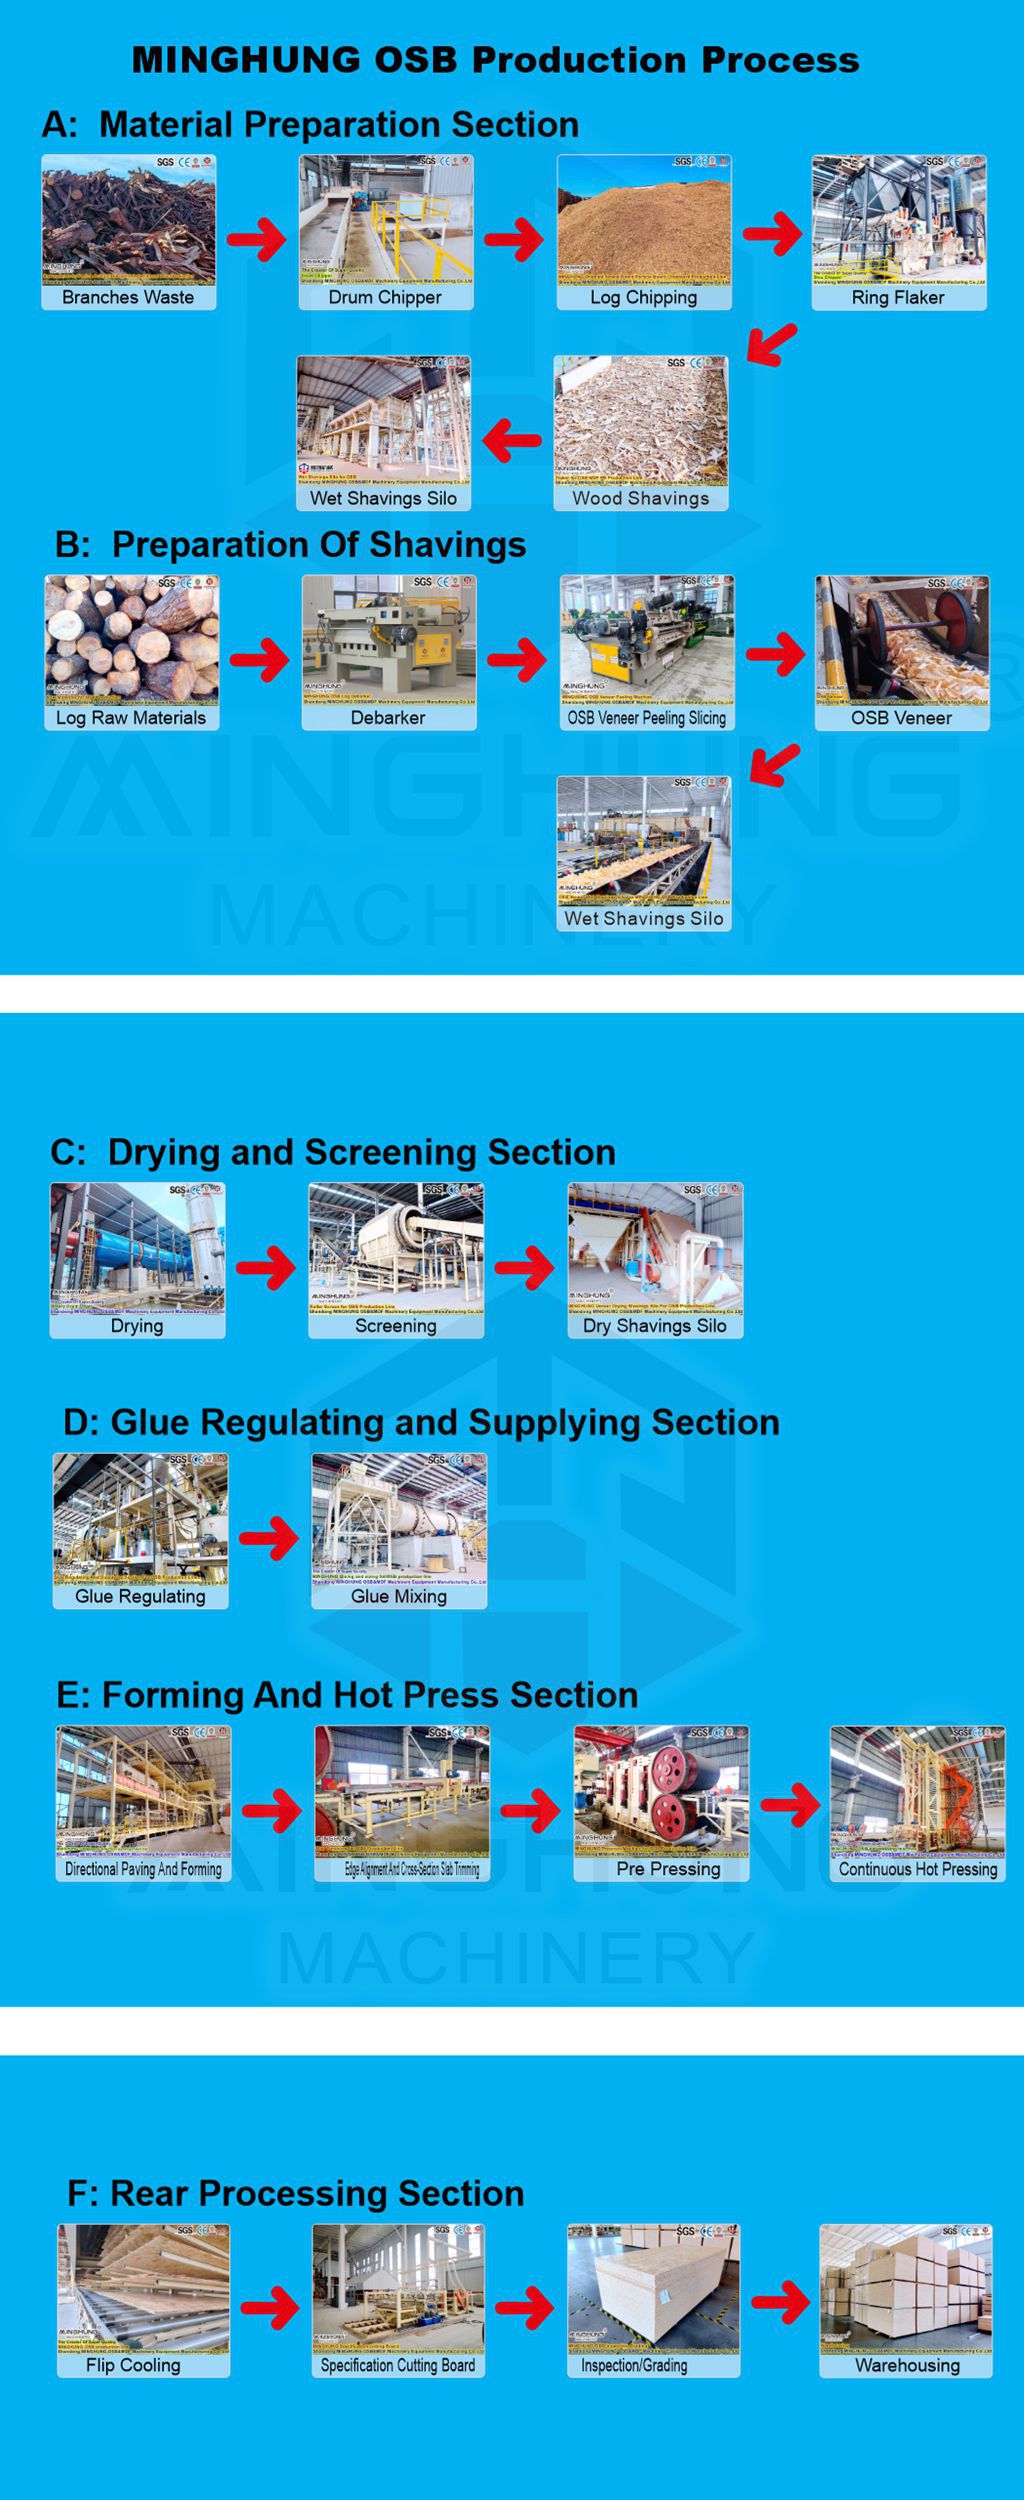
2. Produktionsprozess für gerichtete Spanplatten
2.1 Rohstoffvorbereitung
Entrindung: Pappelstämme, verarbeitet durch Trommelentrindung (Wirkungsgrad ≥95 %).
Verseilung: Doppeltrommel-Verseilmaschine schneidet Holz in orientierte Stränge von 60 x 20 mm
Siebung: 3-Deck-Vibrationssieb klassifiziert Stränge und entfernt Feinanteile von <1 mm (>90 % Effizienz)
Waschen: Entfernt Bodenverunreinigungen (für Rohstoffe mit hohem Rindenanteil)
2.2 Trocknen
Vortrocknung: Lufttrocknung oder Niedertemperatur-Luftstromtrocknung auf 25–30 % MC
Kerntrocknung: Trommeltrockner mit drei Durchgängen (Einlass 180 °C), End-MC 3–5 %
Abgasbehandlung: Zyklonabscheidung + RTO-Verbrennung (VOC-Entfernung >98 %)
2.3 Harzmischung und Additive
Harzauftrag: Hochdruckzerstäubung versprüht PMDI-Harz (Oberfläche 8–9 %, Kern 5–6 %).
Zusatzstoffe: 0,3 % Wachs (Mittelschicht-Imprägnierung) + Nanozellulose (Harz-Effizienzverstärker)
Mischen: Rotationsmixer sorgt für Homogenität (Mischzeit ≥180s)
2.4 Orientiertes Umformen
Schichtumformung: Mechanisches + pneumatisches Umformsystem
Oberflächenschicht: Litzen parallel zur Produktionslinie ausgerichtet (Abweichung <5°)
Kernschicht: Querorientiert senkrecht zur Linie
Liniengeschwindigkeit: ≥100 m/min (Variation der Mattendichte ±3 %)
2.5 Heißpressen
Vorpressen: Kontinuierliche Bandvorpresse (0,5 MPa für die anfängliche Mattenverfestigung)
Hauptpressung: Kontinuierliche Flachpresse (200–220 °C, 3,5–4,0 MPa, 3–5 Minuten Verweilzeit)
Stahlbandbehandlung: Teflonbeschichtung + Laserreinigungssystem
2.6 Abschluss
Kühlung: Nebelkühlsystem (Temperatur auf ≤45°C reduzieren, Dauer ≥30min)
Besäumen: Doppelend-Besäumsäge (Breitentoleranz ±0,5 mm)
Schleifen: Kalibrierschleifer (Abtrag 0,2–0,3 mm, Oberflächenrauheit Ra≤3μm)
2.7 Sortierung und Verpackung
Qualitätskontrolle: Röntgendichtescanner + mechanische Prüfung (EN 300-Norm)
Einstufung: Klassifizierung als OSB/2 (allgemeine Verwendung) oder OSB/3 (tragend)
Verpackung: Auto-Stretch-Verpackung (Feuchtigkeitsbarrierefolie + Stahlband)

3. Wichtige Gerätespezifikationen
Abschnitt |
Anforderungen |
Technische Parameter |
Rohstoffvorbereitung |
Doppeltrommel-Strangmaschinen + 3-Deck-Vibrationssieb (>90 % <1 mm Feinkornentfernung) |
Kapazität ≥40 m³/h (Redundanz) |
Trocknen |
Dreifach-Trommeltrockner (Anti-Curling für Pappel) |
Eingang MC 30 % → Ausgang 3–5 % |
Harzmischung |
Hochdruckzerstäubung (PMDI-Harz) |
Oberfläche: 8-9 %; Kern: 5-6 % |
Bildung |
Mechanische + pneumatische Umformung (Orientierungsabweichung <5°) |
Liniengeschwindigkeit ≥100 m/min |
Drücken |
Kontinuierliche Presse (Antihaft-Stahlband) |
Presslänge ≥30m, Druck 3,5-4,0 MPa |
Abschluss |
24-Blatt-Kappsäge + Nebelkühlung |
Kühlung ≥30min (≤45℃) |
4. Energieoptimierung
Trocknungswärme: 40 % aus Schleifstaub/Rindenvergasung (CV ≥8 MJ/kg)
Rückgewinnung der Abwärme der Presse: Vorheizen der Stränge → Reduzierung der Trocknungsenergie um 15–20 %
1. Materialoptimierung
Pappel ≥80 % (Eukalyptus-/Kiefernkernmischung)
Brennstoff aus Rinde/Sägemehl ersetzt Erdgas → Reduzierung der Kraftstoffkosten um 35 %
Beschaffungsradius ≤150 km (Transport ≤80 CNY/Tonne)
2. Harzreduktion
Nanozellulosezusatz in PMDI (Verhältnis 1:0,3) → 12 % weniger Harz
Elektrostatisches Sprühen für Oberflächenharz (92 % Ausnutzung)
Emissionen: RTO-Verbrennung für Trocknerabgase (VOC-Entfernung >98 %)
Kein Flüssigkeitsausstoß: Harzsystem mit geschlossenem Kreislauf + Kondensatrückgewinnung
Verschiedene Kunden verwenden möglicherweise unterschiedliche Rohstoffe als lokale Ressource, wie z. B. Reishülsen, Bagasse, Palmen, Eukalyptus, Bambus, Kiefern und andere. Dies wirkt sich auf einige Maschinen unterschiedlich aus. Darüber hinaus hängt die Wahl der Maschinen auch von der Dicke der Platte, der Art des Klebers, der Kapazität usw. ab. Nachdem wir Ihre eigenen Bedingungen kennen, kann unser Team ein passendes Angebot für Sie erstellen.
Fordern Sie Ihr kostenloses OSB-Line-Layout an! Erhalten Sie ein durchgängiges Anlagendesign von der Strangvorbereitung bis zum Schleifen. Erhalten Sie innerhalb von 30 Tagen einen 3D-Fabrikplan.
Unsere Kontakte:
WhatsApp: +86 18769900191 +86 15589105786 +86 18954906501
E-Mail: osbmdfmachinery@gmail.com


