


MH-OSB
MINGHUNG


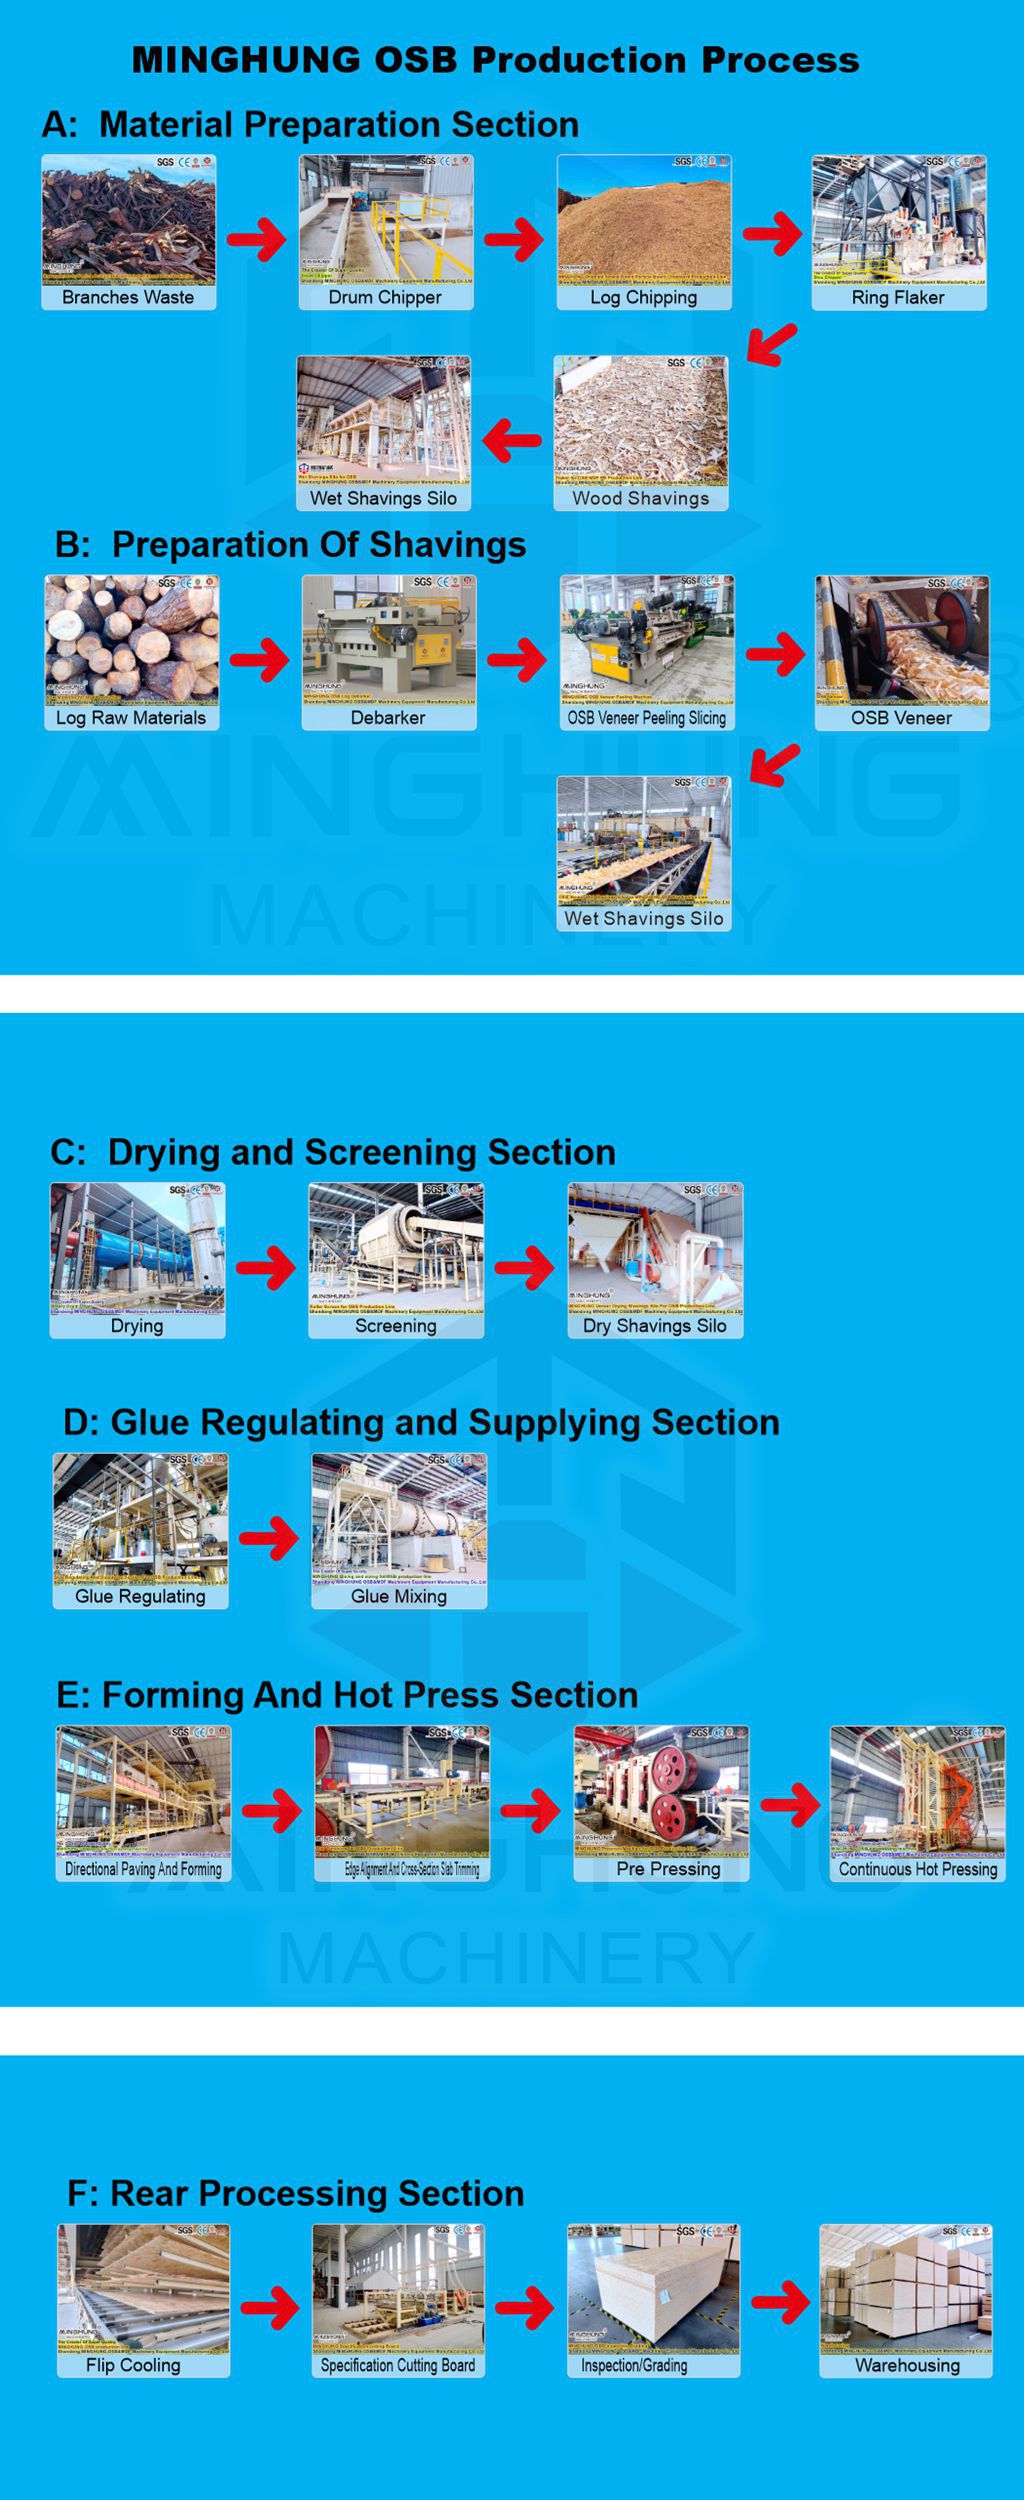
1. Адаптиране на суровината
Характеристики на топола: Ниска плътност (0,4-0,5 g/cm³), къси влакна, високо съдържание на кора → Подобрена предварителна обработка:
Степен на обелване ≥95% (високоефективен барабан за обелване)
Контрол на влагата: Предварително изсушете чипса до 25-30% преди системата за сушене
Геометрия на нишката: аспектно съотношение на повърхностния слой 1:3 (60×20 mm); основният слой е малко по-голям, за да се намали използването на смола
2. Насочен процес на производство на ПДЧ
2.1 Подготовка на суровината
Обелване: тополови трупи, обработени чрез барабанна машина за обелване (ефективност ≥95%)
Навиване: Двубарабанна машина за навиване реже дърво на 60×20 mm ориентирани нишки
Пресяване: 3-деково вибриращо сито класифицира нишките, премахва <1 mm фини части (>90% ефективност)
Измиване: Отстранява примесите от почвата (за суровина с високо съдържание на кора)
2.2 Сушене
Предварително сушене: сушене на въздух или сушене на въздушен поток при ниска температура до 25-30% MC
Сушене на сърцевината: барабанна сушилня с три преминавания (вход 180°C), крайна MC 3-5%
Обработка на отработени газове: Циклонно отделяне + RTO изгаряне (отстраняване на ЛОС >98%)
2.3 Смесване на смоли и добавки
Приложение на смола: пулверизиращи спрейове под високо налягане PMDI смола (повърхност 8-9%, сърцевина 5-6%)
Добавки: 0,3% восък (хидроизолация на основния слой) + наноцелулоза (усилвател на ефективността на смола)
Смесване: Ротационен блендер осигурява хомогенност (време за смесване ≥180s)
2.4 Ориентирано формоване
Формоване на слоеве: Механична + пневматична система за формоване
Повърхностен слой: нишки, ориентирани успоредно на производствената линия (отклонение <5°)
Основен слой: Напречно ориентиран перпендикулярно на линията
Скорост на линията: ≥100 m/min (вариация на плътността на мат ±3%)
2.5 Горещо пресоване
Предварително пресоване: Непрекъснато предварително пресоване на лента (0,5MPa за първоначално консолидиране на мат)
Основно пресоване: Непрекъснато плоска преса (200-220°C, 3,5-4,0MPa, 3-5 минути време на престой)
Обработка на стоманен ремък: тефлоново покритие + система за лазерно почистване
2.6 Довършителни работи
Охлаждане: Система за охлаждане с мъгла (намалете температурата до ≤45°C, продължителност ≥30 минути)
Подрязване: Трион с двоен край (толеранс на ширина ±0,5 mm)
Шлифоване: Калибриращ шлайф (отстраняване 0,2-0,3 mm, грапавост на повърхността Ra≤3μm)
2.7 Окачествяване и опаковане
Контрол на качеството: рентгенов скенер за плътност + механично изпитване (стандарт EN 300)
Класификация: Класифицирани като OSB/2 (с общо предназначение) или OSB/3 (носещи)
Опаковка: Автоматично разтегливо опаковане (фолио за защита от влага + стоманена лента)

3. Основни спецификации на оборудването
Раздел |
Изисквания |
Технически параметри |
Подготовка на суровини |
Двубарабанни машини + 3-деково вибриращо сито (>90% <1 mm отстраняване на фини частици) |
Капацитет ≥40 m³/h (резервиране) |
Сушене |
Триходова барабанна сушилня (против къдрене за топола) |
Вход MC 30% → Изход 3-5% |
Смесване на смола |
Разпръскване под високо налягане (PMDI смола) |
Повърхност: 8-9%; Ядро: 5-6% |
Формиране |
Механично + пневматично формоване (отклонение от ориентация <5°) |
Скорост на линията ≥100 m/min |
Натискане |
Непрекъснато пресоване (стоманена лента против залепване) |
Дължина на пресата ≥30m, налягане 3,5-4,0 MPa |
Довършителни работи |
Напречен трион с 24 остриета + охлаждане с мъгла |
Охлаждане ≥30 минути (≤45℃) |
4. Енергийна оптимизация
Топлина на сушене: 40% от шлайфане на прах/газификация на кора (CV ≥8 MJ/kg)
Възстановяване на отпадната топлина от пресата: Предварително нагрява нишките → Намалява енергията за сушене с 15-20%
1. Оптимизация на материалите
Топола ≥80% (смес от сърцевина от евкалипт/бор)
Горивото от кора/стърготини замества природния газ → 35% намаление на разходите за гориво
Радиус на доставка ≤150 km (транспорт ≤80 CNY/тон)
2. Намаляване на смолата
Наноцелулозна добавка в PMDI (съотношение 1:0,3) → 12% по-малко смола
Електростатично пръскане за повърхностна смола (92% използване)
Емисии: RTO изгаряне за отработените газове от сушилнята (отстраняване на ЛОС >98%)
Нулево изпускане на течност: система от смола със затворен цикъл + възстановяване на кондензат
Различните клиенти могат да използват различни суровини като техен местен ресурс, като оризова обвивка, багаса, палмово дърво, евкалптус, бамбук, бор и други, това ще се отрази на някои машини да бъдат различни. В допълнение, изборът на машини също е свързан с дебелината на панела, вида на лепилото, капацитета и т.н. Така че след като разберете вашите собствени условия, нашият екип може да изработи подходяща оферта за вас.
Изискайте своето безплатно оформление на OSB линия! Получете цялостен дизайн на инсталацията от подготовката на нишката до шлайфането. Получете 3D фабричен план в рамките на 30 дни.
Нашите контакти:
Whatsapp: +86 18769900191 +86 15589105786 +86 18954906501
Имейл: osbmdfmachinery@gmail.com


