


MH-OSB
MINGHUNG


1. Adaptação de matérias-primas
Características do choupo: Baixa densidade (0,4-0,5 g/cm³), fibras curtas, alto teor de casca → Pré-tratamento aprimorado:
Taxa de descascamento ≥95% (descascador de tambor de alta eficiência)
Controle de umidade: Pré-seque os cavacos em 25-30% antes do sistema de secagem
Geometria do fio: Proporção da camada superficial 1:3 (60×20mm); camada central ligeiramente maior para reduzir o uso de resina
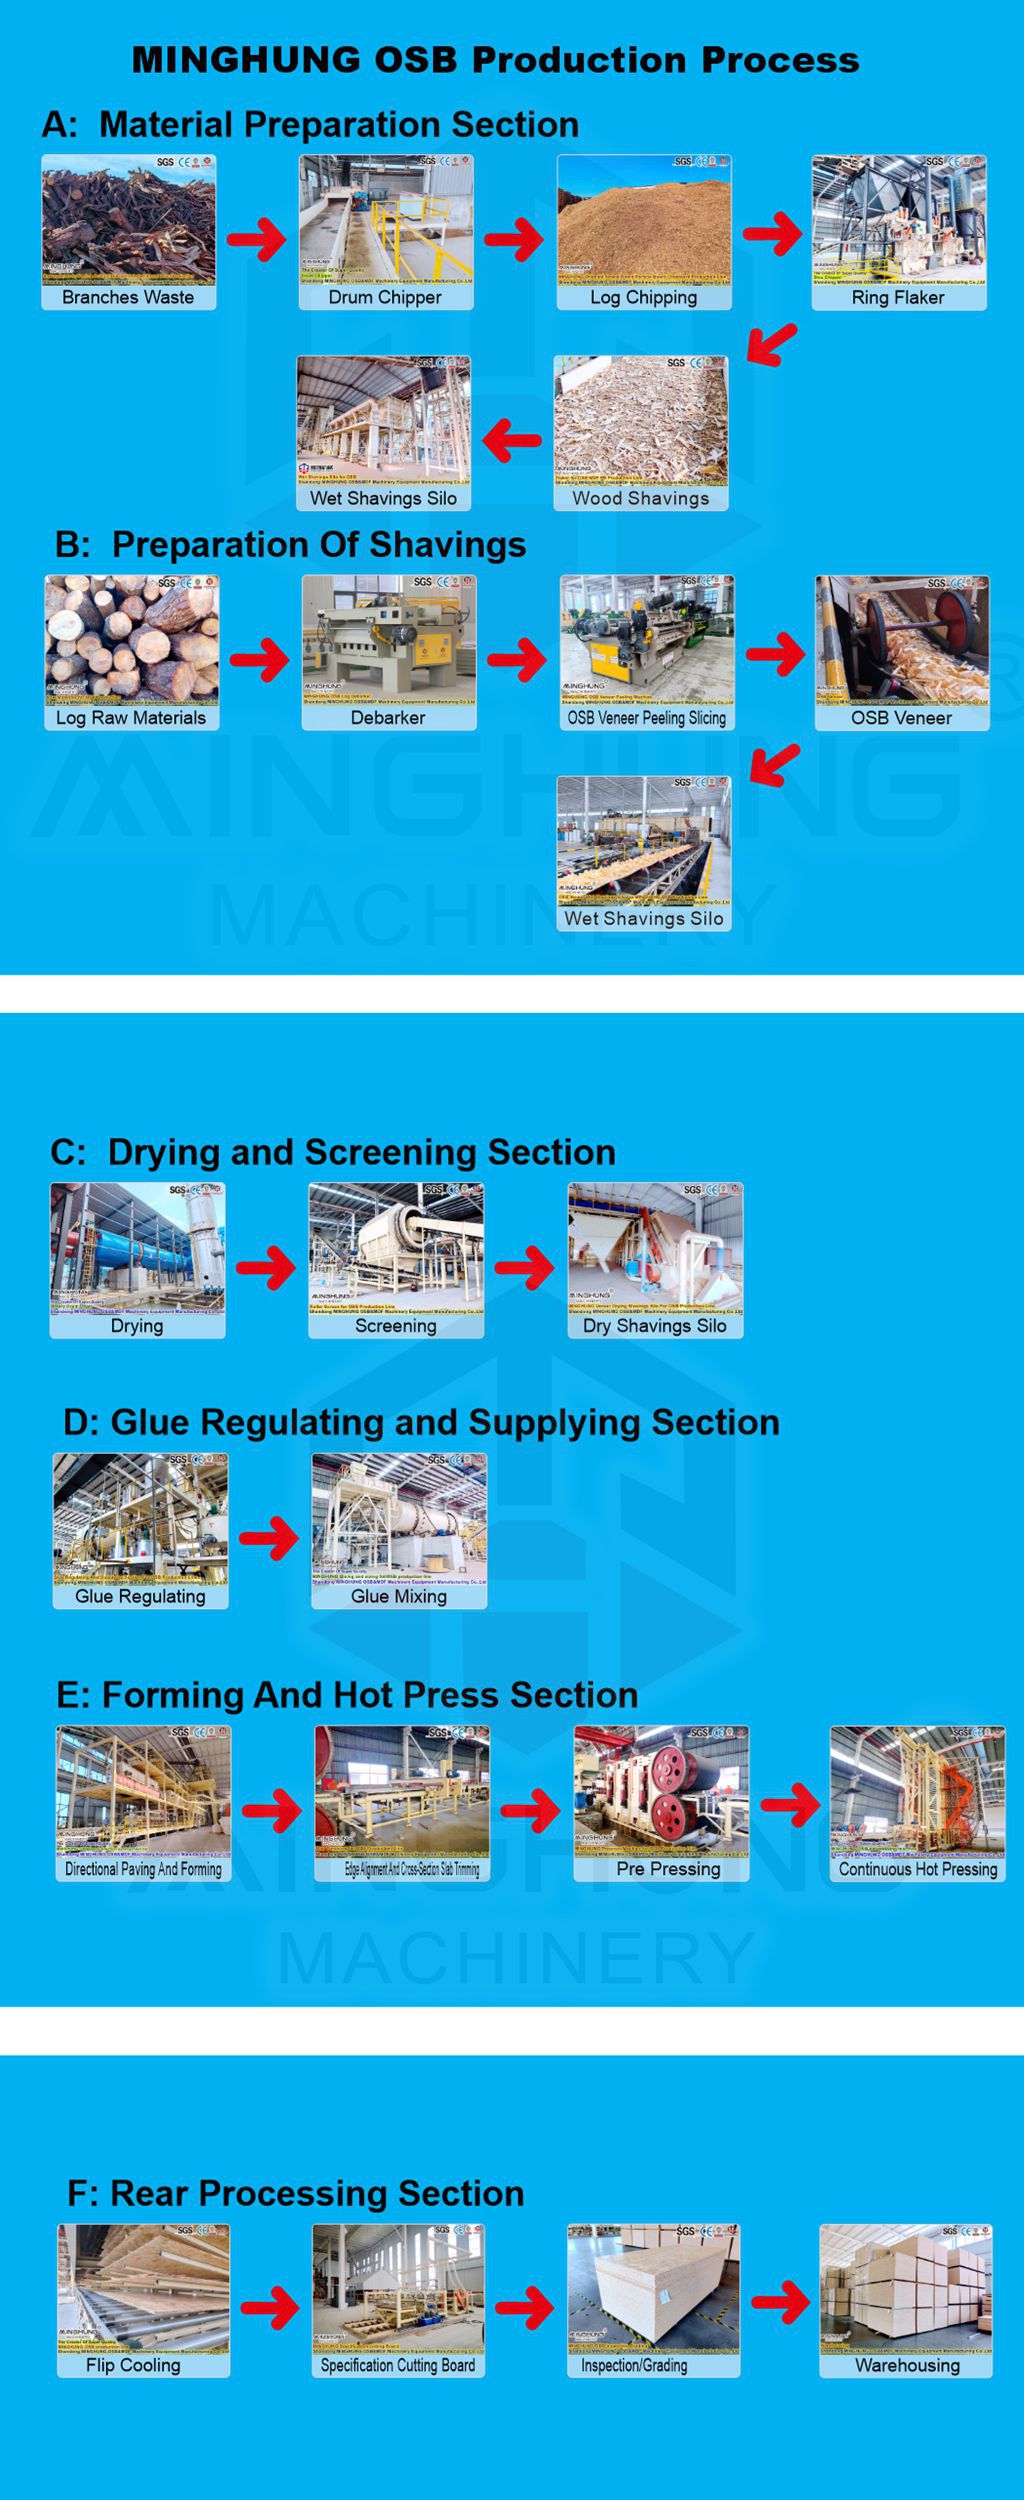
2. Processo de produção de aglomerado direcional
2.1 Preparação de Matéria Prima
Descasque: Toras de choupo processadas através de descascador de tambor (eficiência ≥95%)
Torcedor: O torcedor de tambor duplo corta a madeira em fios orientados de 60×20mm
Peneiramento: peneira vibratória de 3 decks classifica os fios, remove finos <1mm (>90% de eficiência)
Lavagem: Remove impurezas do solo (para matéria-prima com alto teor de casca)
2.2 Secagem
Pré-secagem: Secagem ao ar ou fluxo de ar em baixa temperatura até 25-30% MC
Secagem do núcleo: Secador de tambor de passagem tripla (entrada 180°C), MC final 3-5%
Tratamento de exaustão: Separação por ciclone + incineração RTO (remoção de VOCs >98%)
2.3 Mistura e aditivos de resina
Aplicação de resina: Atomização de alta pressão pulveriza resina PMDI (superfície 8-9%, núcleo 5-6%)
Aditivos: 0,3% cera (impermeabilização da camada central) + nanocelulose (aumentador de eficiência da resina)
Mistura: O liquidificador rotativo garante homogeneidade (tempo de mistura ≥180s)
2.4 Formação Orientada
Formação em camadas: Sistema de formação mecânica + pneumática
Camada superficial: Fios orientados paralelamente à linha de produção (desvio <5°)
Camada central: Orientada transversalmente perpendicular à linha
Velocidade da linha: ≥100 m/min (variação de densidade da esteira ±3%)
2.5 Prensagem a quente
Pré-prensagem: Pré-prensagem contínua da correia (0,5 MPa para consolidação inicial da esteira)
Prensagem principal: Prensa contínua de linha plana (200-220°C, 3,5-4,0MPa, tempo de permanência de 3-5min)
Tratamento de correia de aço: revestimento de Teflon + sistema de limpeza a laser
2.6 Acabamento
Resfriamento: Sistema de resfriamento por névoa (reduz a temperatura para ≤45°C, duração ≥30min)
Corte: Serra de corte de ponta dupla (tolerância de largura ± 0,5 mm)
Lixar: Lixadeira calibradora (remoção 0,2-0,3 mm, rugosidade superficial Ra≤3μm)
2.7 Classificação e embalagem
Controle de qualidade: scanner de densidade de raios X + testes mecânicos (norma EN 300)
Classificação: Classificado como OSB/2 (uso geral) ou OSB/3 (suporte de carga)
Embalagem: Embalagem auto-elástica (filme de barreira contra umidade + cinta de aço)

3. Principais especificações do equipamento
Seção |
Requisitos |
Parâmetros Técnicos |
Preparação de matéria-prima |
Torçadeiras de tambor duplo + peneira vibratória de 3 andares (remoção de finos >90% <1mm) |
Capacidade ≥40 m³/h (redundância) |
Secagem |
Secador de tambor de passagem tripla (anti-ondulação para choupo) |
Entrada MC 30% → Saída 3-5% |
Mistura de resina |
Atomização de alta pressão (resina PMDI) |
Superfície: 8-9%; Núcleo: 5-6% |
Formando |
Conformação mecânica + pneumática (desvio de orientação <5°) |
Velocidade da linha ≥100 m/min |
Pressionando |
Prensa contínua (cinta de aço anti-adesão) |
Comprimento da prensa ≥30m, pressão 3,5-4,0 MPa |
Acabamento |
Serra de corte transversal de 24 lâminas + resfriamento por névoa |
Resfriamento ≥30min (≤45℃) |
4. Otimização Energética
Calor de secagem: 40% proveniente da gaseificação do pó/casca de lixamento (CV ≥8 MJ/kg)
Recuperação de calor residual da prensa: Pré-aquece os fios → Reduz a energia de secagem em 15-20%
1. Otimização de materiais
Choupo ≥80% (mistura de núcleo de eucalipto/pinheiro)
Combustível de casca/serragem substitui o gás natural → Redução de 35% no custo de combustível
Raio de fornecimento ≤150 km (transporte ≤80 CNY/ton)
2. Redução de resina
Aditivo de nanocelulose em PMDI (proporção 1:0,3) → 12% menos resina
Pulverização eletrostática para resina de superfície (92% de utilização)
Emissões: Incineração RTO para exaustão do secador (remoção de VOCs >98%)
Descarga zero de líquido: Sistema de resina de circuito fechado + recuperação de condensado
Certificações:
GB/T 35601-2017 (grau OSB/3)
EN 300 (CLASSE DE EXPOSIÇÃO 2)
CARB Fase 2 (formaldeído ≤0,05 ppm)
Diferentes clientes podem utilizar diferentes matérias-primas como recurso local, como casca de arroz, bagaço, palmeira, eucalipto, bambu, pinho e outros, isso afetará algumas máquinas serem diferentes. Além disso, a escolha do maquinário também está relacionada à espessura do painel, ao tipo de cola, à capacidade, etc. Assim, após conhecer suas próprias condições, nossa equipe poderá elaborar um orçamento adequado para você.
Solicite seu layout de linha OSB grátis! Obtenha um projeto completo da planta, desde a preparação do fio até o lixamento. Receba o plano de fábrica 3D em 30 dias.
Nossos contatos:
Whatsapp: +86 18769900191 +86 15589105786 +86 18954906501
E-mail: osbmdfmachinery@gmail.com


