


MH-CHP
MINGHUNG
Caratteristiche strutturali
Livello di classificazione |
Composizione materiale |
Funzione |
Strato superficiale |
Fibre fini + Resina ad alta densità |
Sigilla i pori e impedisce la penetrazione del vapore acqueo |
Strato centrale |
Resina urea-formaldeide modificata + emulsione paraffinica |
Migliora la resistenza allo stato umido (≥ 0,65 N/mm²) |
Strato di equilibrio |
Struttura della pavimentazione simmetrica |
Prevenire la deformazione della deformazione (con contenuto di umidità ≤ 12%) |
Meccanismo a prova di umidità
Componente |
Principio funzionale |
Indice tecnico |
Resina modificata |
La resina UF + 20% melammina (rapporto molare 1:0,3) forma reti reticolate resistenti all'idrolisi |
Forza di adesione sul bagnato ≥1,8 MPa |
Sistema di cera |
Cera fusa + emulsionante (HLB 12-14) → Fibre di rivestimento in emulsione da 0,5-2μm |
Dosaggio 1,5%, penetrazione ≥80μm |
Trattamento delle fibre |
Fibre di legno pretrattate con solfato di alluminio allo 0,5% ↓ potenziale zeta superficiale ↑ adsorbimento della resina |
Angolo di contatto della fibra ≥110° |
Proprietà fisiche (scheda da 15 mm)
Proprietà |
MDF standard |
MDF resistente all'umidità |
Densità |
720±30 kg/m³ |
780±20 kg/m³ |
Rigonfiamento dello spessore nelle 24 ore |
15-18% |
≤6% |
MOR bagnato |
18MPa |
≥35MPa |
Emissione di formaldeide |
≤0,1 ppm |
≤0,03 ppm |
1. Sezione Materie Prime
Attrezzatura:
Cippatrice a tamburo (fresa Φ1600mm, 315kW, trucioli in uscita 30×40×5mm)
Lavaggio in controcorrente a 3 stadi (contenuto di sabbia <100 ppm)
Consumo giornaliero:
Legna essiccata al forno: 310 ton (620 ton al 50% MC)
Resina: 11 tonnellate (65% resina UF solida)

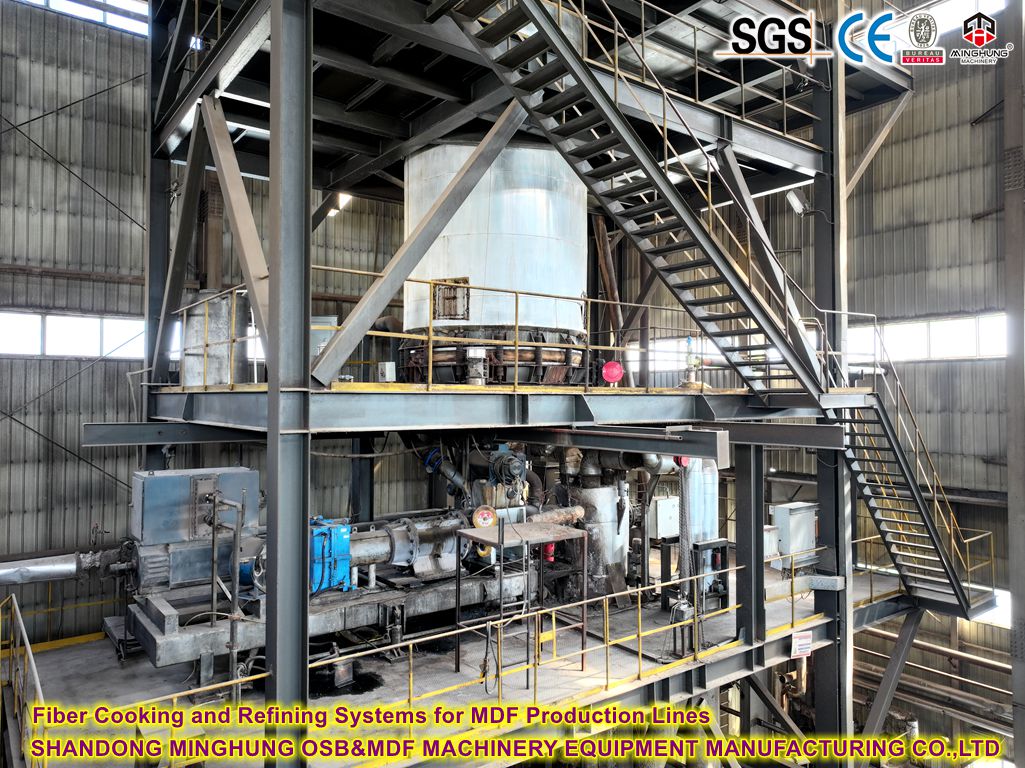
2. Preparazione delle fibre
Sistema di raffinazione:
Parametro |
Valore |
Diametro del disco |
54' (1.372 millimetri) |
Spazio del disco |
0,08-0,12 mm |
Pressione del vapore |
0,95MPa |
Resa in fibra |
≥96% |
Iniezione additiva:
Emulsione di cera: pompa dosatrice a doppia vite (precisione ±0,1%)
Solfato di alluminio: spruzzo ad alta pressione (dimensione delle gocce ≤50μm)
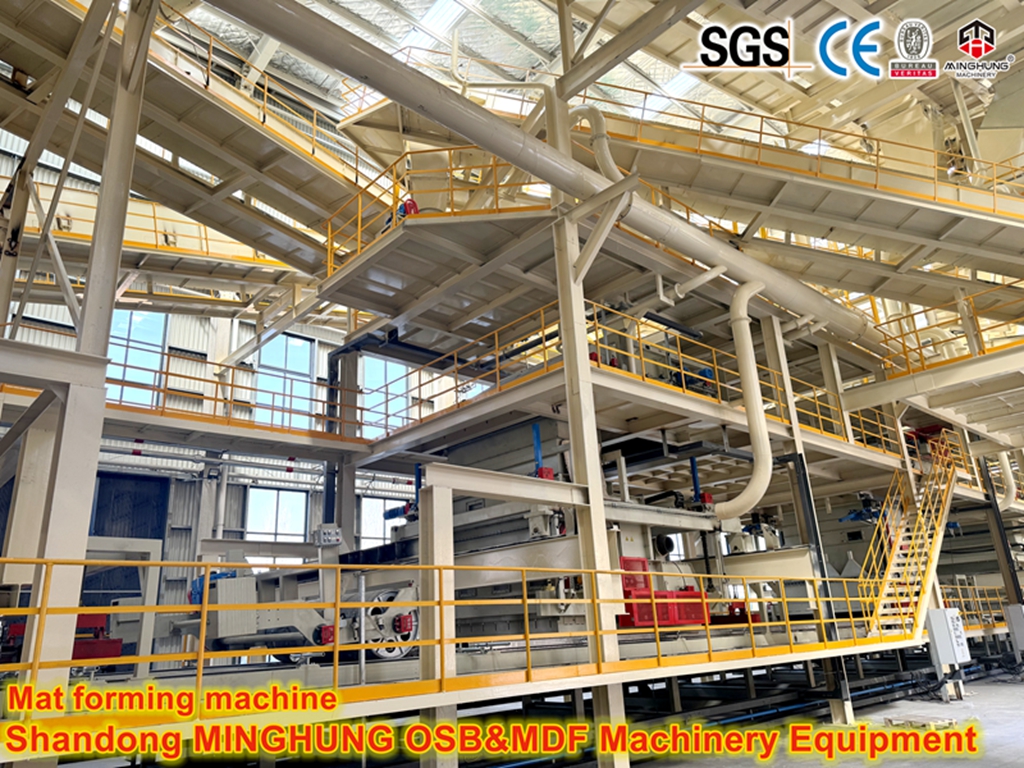
3. Formatura e pressatura a caldo (processo critico da 15 mm)
Metodo di formazione:
Formazione d'aria (superficie: 40% fibre fini; nucleo: 60% fibre grossolane)
Variazione di densità: ≤±2,5%
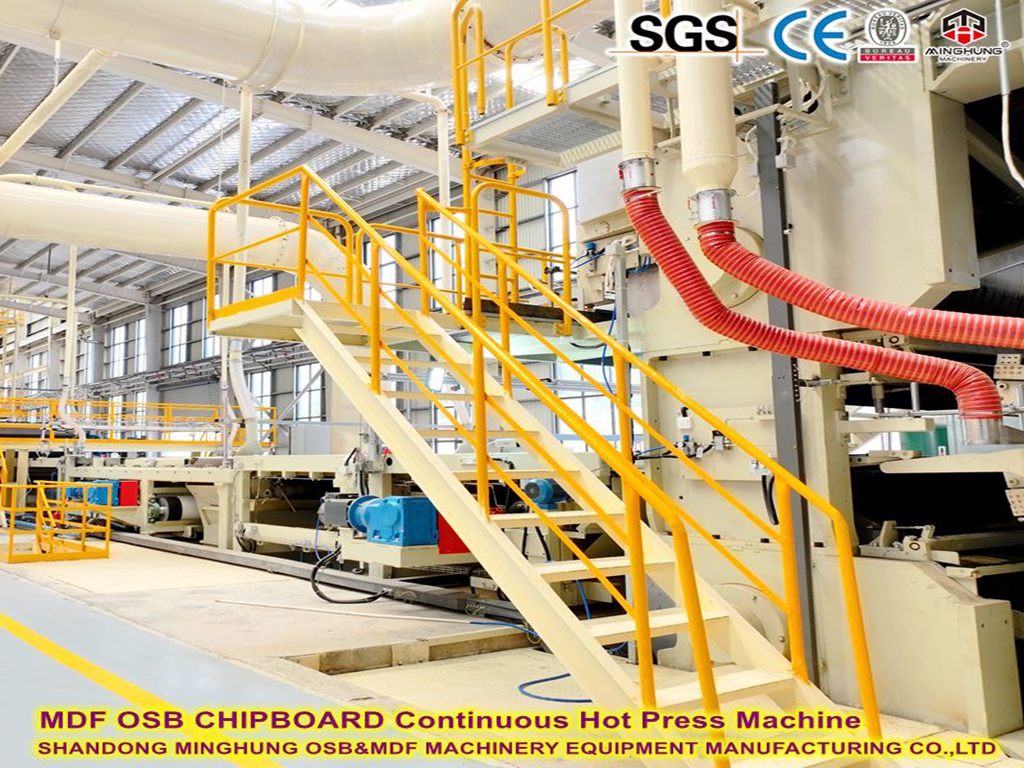
Parametri della stampa continua:
Premere Zona |
Temp. (℃) |
Pressione (MPa) |
Tempo (i) |
Funzione |
Prestampa |
180 | 2.5 |
40 | Deareazione e pre-indurimento |
Cura fondamentale |
210 | 4 | 180 | Strato resistente all'idrolisi |
Indurimento superficiale |
195 | 3.2 | 90 | Densificazione |
Rilascio della pressione |
170 | 0.8 | 30 | Sollievo dallo stress |
→ Tempo totale di pressione: 340 s (5,7 min)
4. Sistema di finitura
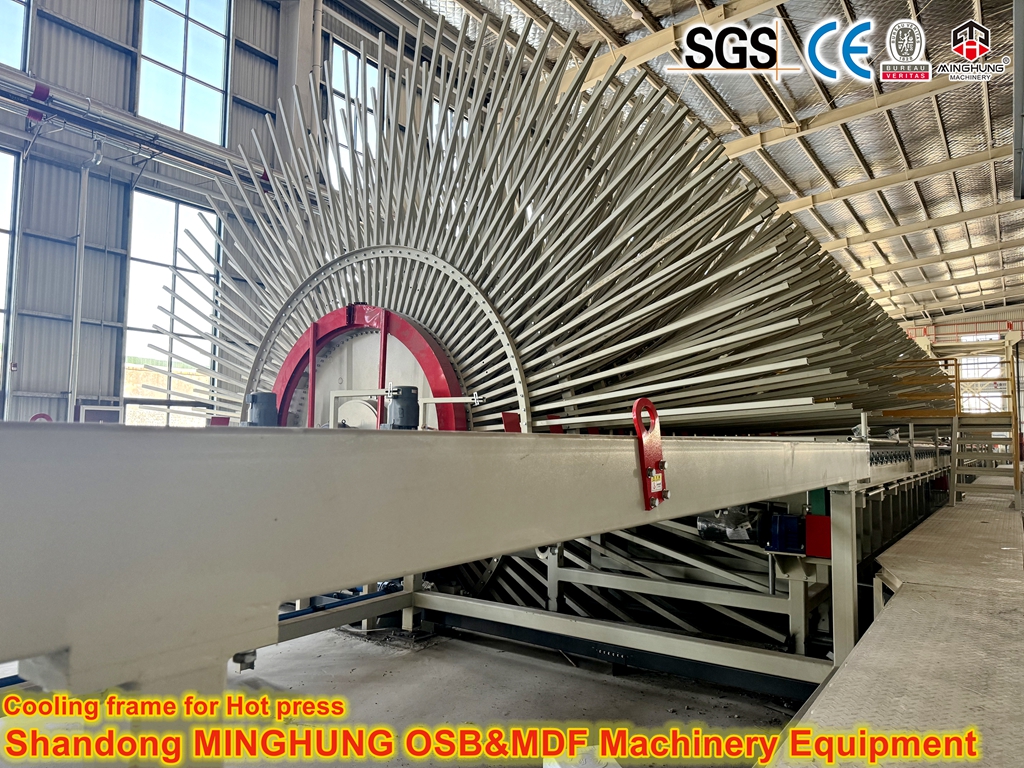
Raffreddamento:
Raffreddamento forzato a 12 rulli (160°C → 45°C in 25 min)
Levigatura:
Levigatrice calibratrice a 4 teste (sequenza grana: P60→P120→P180→P240)
Rimozione: 0,4 mm (0,2 mm/lato)

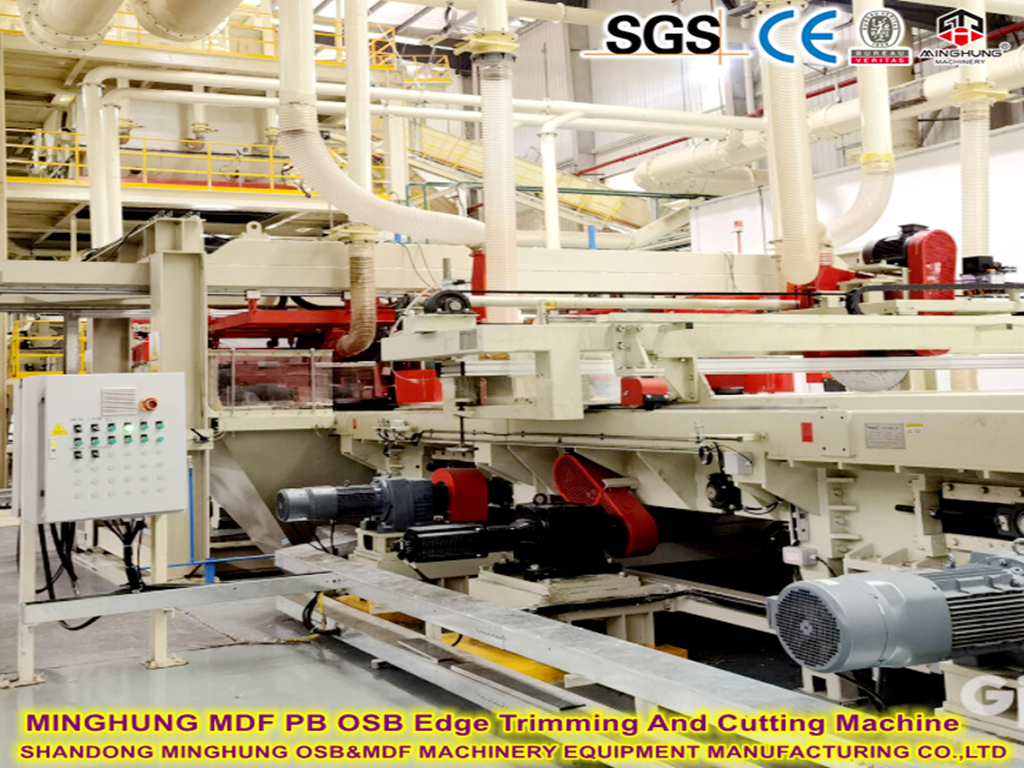
Taglio:
Sega trasversale ad alta velocità (tolleranza: 1220 +0,5 ×2440 +1,0 mm)
Attrezzatura critica:
Tubazione dell'essiccatore: lunghezza 120 m, velocità dell'aria 18 m/s (residenza della fibra 6,7 s)
Capacità essiccatoio fibra: evaporazione acqua 8,2 t/h
Caldaia a vapore: 6 t/h a 1,3 MPa
Aspetto |
Beneficio |
Strutturale |
25% ↑ MOE rispetto a scheda da 12 mm (≥3500 MPa); 17% ↓ peso rispetto a una tavola da 18 mm |
Durabilità |
Supera il test ciclico BS EN 321 (3×72 ore di immersione + 24 ore di asciugatura, rigonfiamento ≤10%) |
Lavorabilità |
Profondità di fresatura CNC ≤12mm; pressatura curva (raggio minimo R=150mm) |
Settore |
Applicazione |
Requisito prestazionale |
Mobili da bagno |
Armadietti per la vanità |
Esposizione a lungo termine RH≥85% (GB/T 17657-2013 Sez 4.24) |
Strutture mediche |
Carrelli per strumenti sterili |
Superficie antibatterica (inibizione ≥99,9%, ISO 22196) |
Interni marini |
Partizioni della cabina |
Certificazione antincendio e umidità IMO FTPC Parte 8 |
Catena del freddo |
Porte congelatore a -40°C |
50 cicli termici (-40°C~+60°C) senza delaminazione (ASTM D1037) |
Fondata nel 1983, Shandong MINGHUNG OSB&MDF Machinery Equipment Manufacturing Co., Ltd., è specializzata in soluzioni di stampa continua da oltre 40 anni.
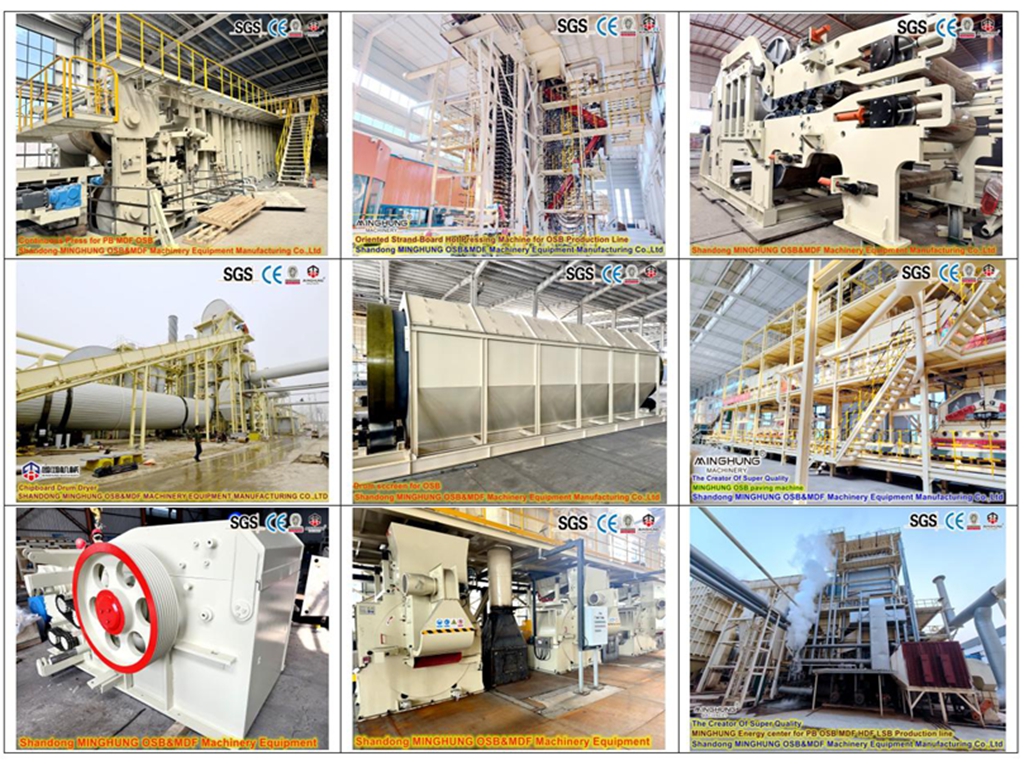
MINGHUNG è un'azienda leader nel settore delle macchine per la produzione di OSB e MDF. Con una forte attenzione alla produzione di macchinari di alta qualità, siamo specializzati nella produzione di una linea di produzione completa di pannelli di fibra a media densità (MDF), pannelli di fibra ad alta densità (HDF), pannelli truciolari (PB), pannelli a scaglie orientate (OSB) e pannelli truciolari super resistenti impiallacciati (LSB).

Richiedi ora e goditi una risposta rapida (supporto 24 ore su 24, 7 giorni su 7)!
Whatsapp: +86 18769900191 +86 15589105786 +86 18954906501
E-mail: osbmdfmachinery@gmail.com


