


MH-CHP
MINGHUNG
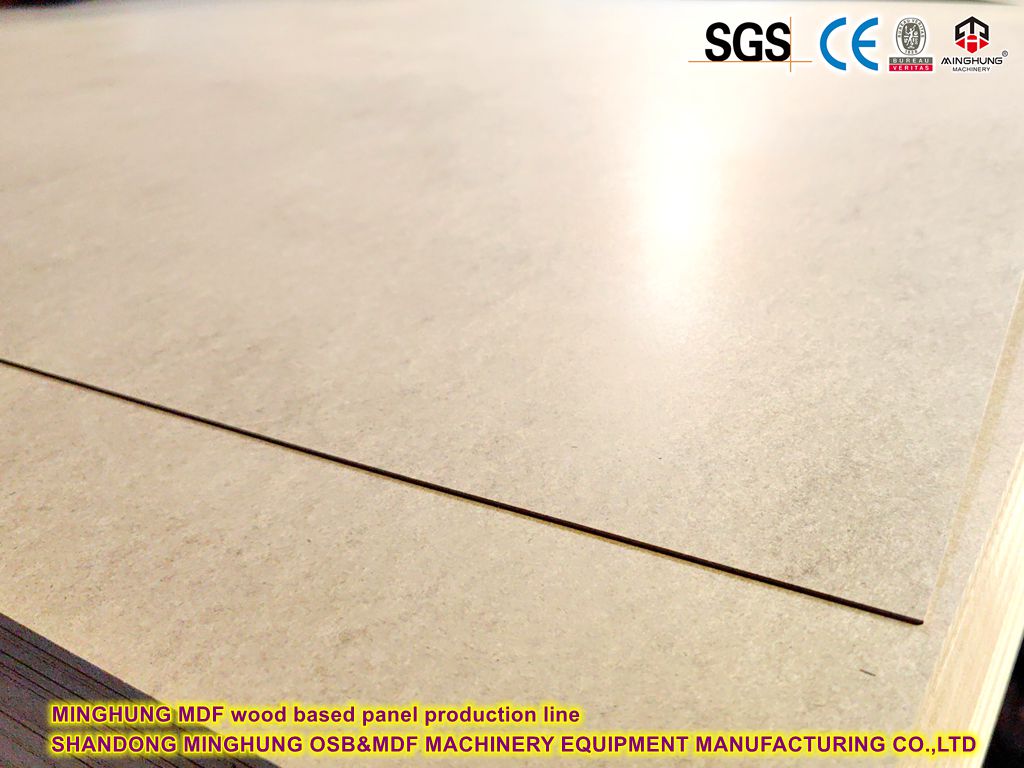
Características estructurales
Nivel de clasificación |
Composición de materiales |
Función |
capa superficial |
Fibras finas + Resina de alta densidad |
Sella los poros y evita que penetre el vapor de agua. |
capa central |
Resina de urea-formaldehído modificada + emulsión de parafina |
Mejorar la resistencia en estado húmedo (≥ 0,65 N/mm²) |
Capa de equilibrio |
Estructura de pavimento simétrica |
Evite la deformación por deformación (con un contenido de humedad ≤ 12%) |
Mecanismo a prueba de humedad
Componente |
Principio funcional |
Índice técnico |
Resina modificada |
La resina UF + 20 % de melamina (relación molar 1:0,3) forma redes reticuladas resistentes a la hidrólisis |
Fuerza de unión húmeda ≥1,8 MPa |
Sistema de cera |
Cera fundida + emulsionante (HLB 12-14) → fibras de recubrimiento en emulsión de 0,5-2 μm |
Dosis del 1,5%, penetración ≥80μm |
Tratamiento de fibra |
Fibras de madera pretratadas con sulfato de aluminio al 0,5% ↓ potencial zeta superficial ↑ adsorción de resina |
Ángulo de contacto de fibra ≥110° |
Propiedades físicas (tablero de 15 mm)
Propiedad |
MDF estándar |
MDF resistente a la humedad |
Densidad |
720±30 kg/m³ |
780±20 kg/m³ |
Oleaje de espesor 24h |
15-18% |
≤6% |
MOR húmedo |
18MPa |
≥35 MPa |
Emisión de formaldehído |
≤0,1 ppm |
≤0,03 ppm |
1. Sección de Materias Primas
Equipo:
Astilladora de tambor (cortadora de Φ1600 mm, 315 kW, virutas de salida de 30 × 40 × 5 mm)
Lavado a contracorriente en 3 etapas (contenido de arena <100 ppm)
Consumo diario:
Leña secada al horno: 310 toneladas (620 toneladas al 50% MC)
Resina: 11 toneladas (resina UF 65% sólidos)

2. Preparación de fibra
Sistema de refinación:
Parámetro |
Valor |
Diámetro del disco |
54' (1372 milímetros) |
Espacio del disco |
0,08-0,12 milímetros |
Presión de vapor |
0,95MPa |
Rendimiento de fibra |
≥96% |
Inyección de aditivos:
Emulsión de cera: bomba dosificadora de doble tornillo (precisión de ±0,1%)
Sulfato de aluminio: pulverización a alta presión (tamaño de gota ≤50μm)
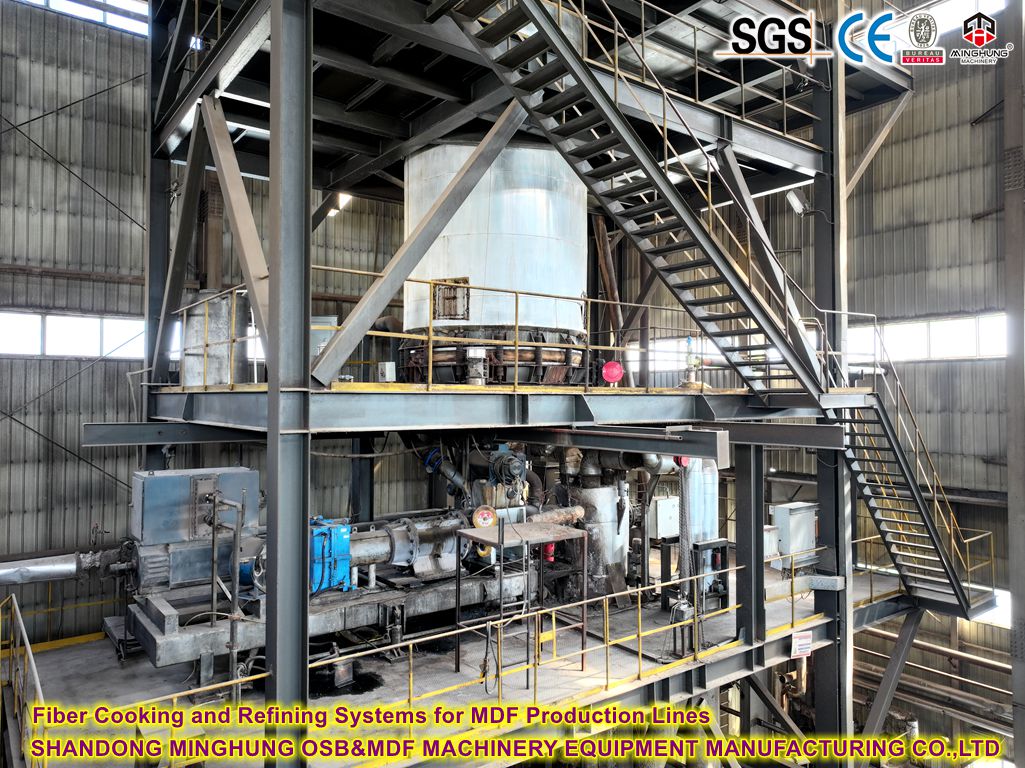
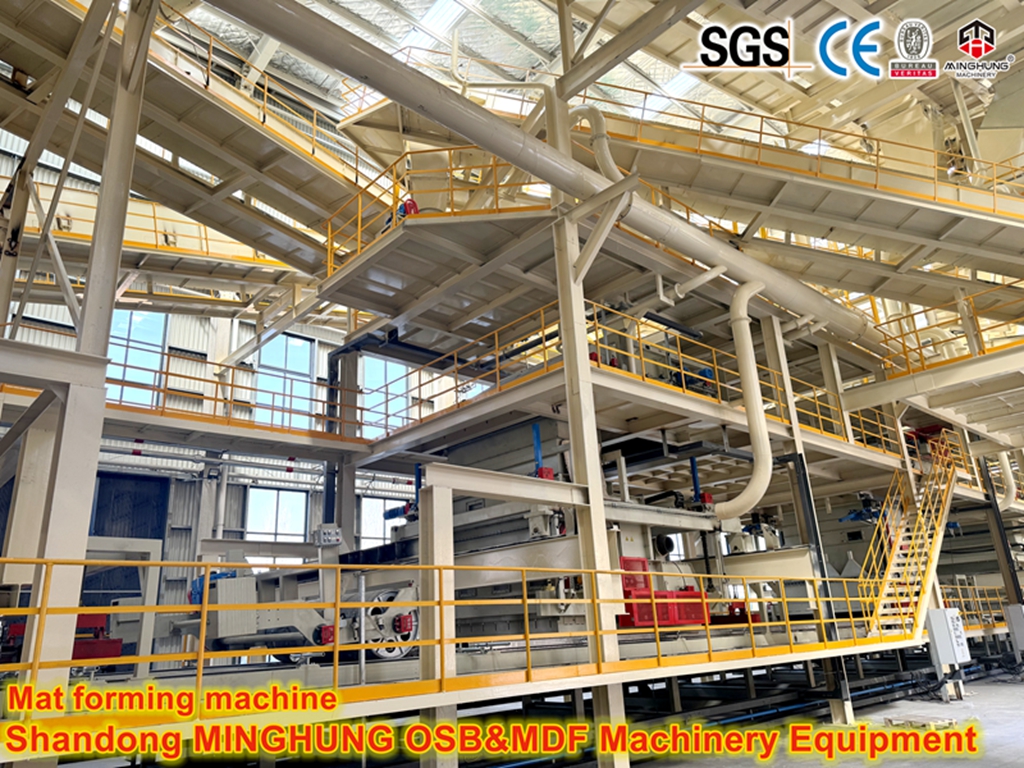
3. Conformado y prensado en caliente (proceso crítico de 15 mm)
Método de formación:
Conformación por aire (superficie: 40% fibras finas; núcleo: 60% fibras gruesas)
Variación de densidad: ≤±2,5%
Parámetros de prensa continua:
Zona de prensa |
Temperatura. (℃) |
Presión (MPa) |
Tiempo (s) |
Función |
Preimpresión |
180 | 2.5 |
40 | Desaireación y precurado |
Cura central |
210 | 4 | 180 | Capa resistente a la hidrólisis |
Curado superficial |
195 | 3.2 | 90 | Densificación |
Liberación de presión |
170 | 0.8 | 30 | Alivio del estrés |
→ Tiempo total de prensa: 340 s (5,7 min)
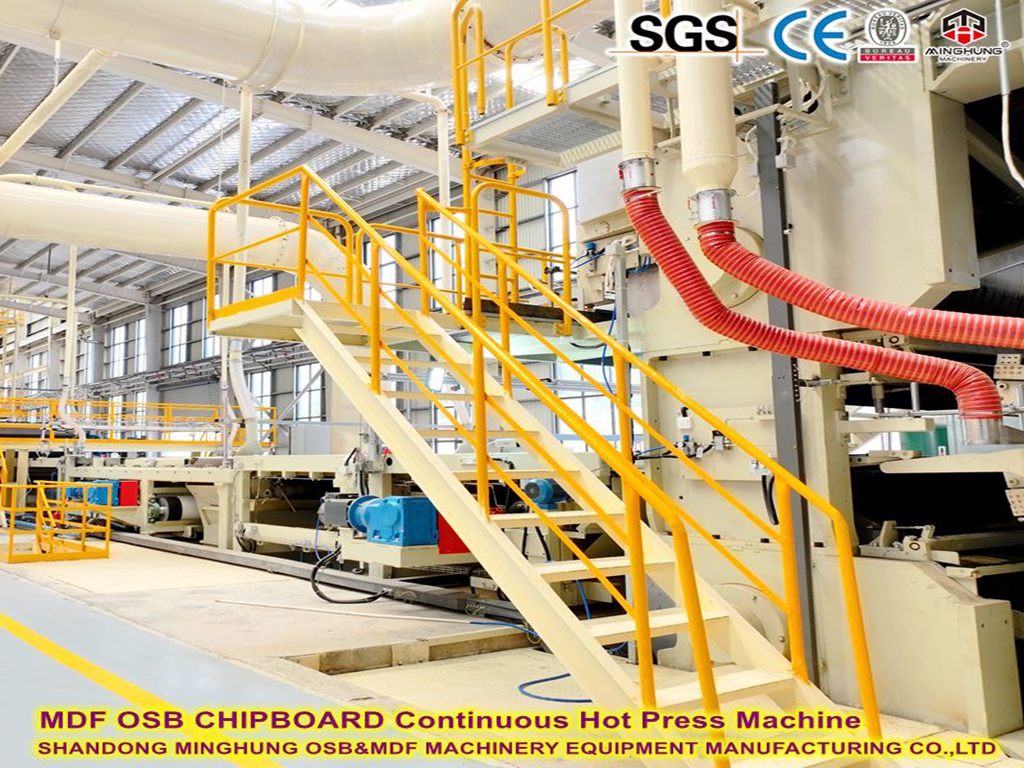
4. Sistema de acabado
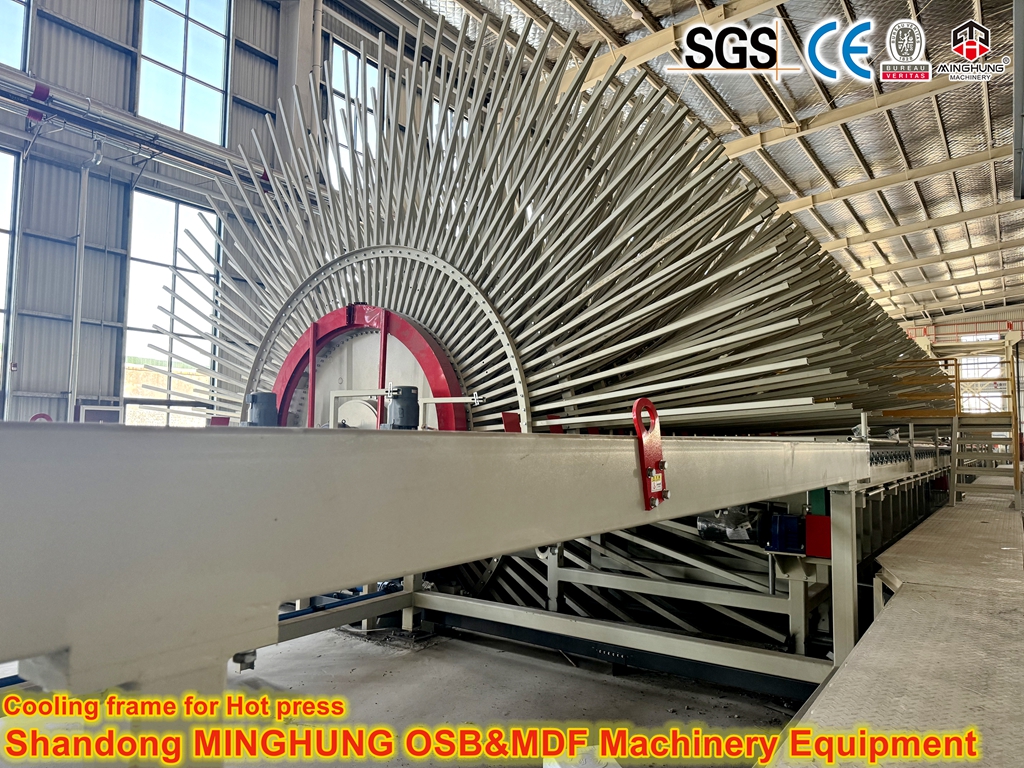
Enfriamiento:
Enfriamiento forzado de 12 rodillos (160°C → 45°C en 25 min)
Lijado:
Lijadora calibradora de 4 cabezales (secuencia de grano: P60→P120→P180→P240)
Extracción: 0,4 mm (0,2 mm/lado)

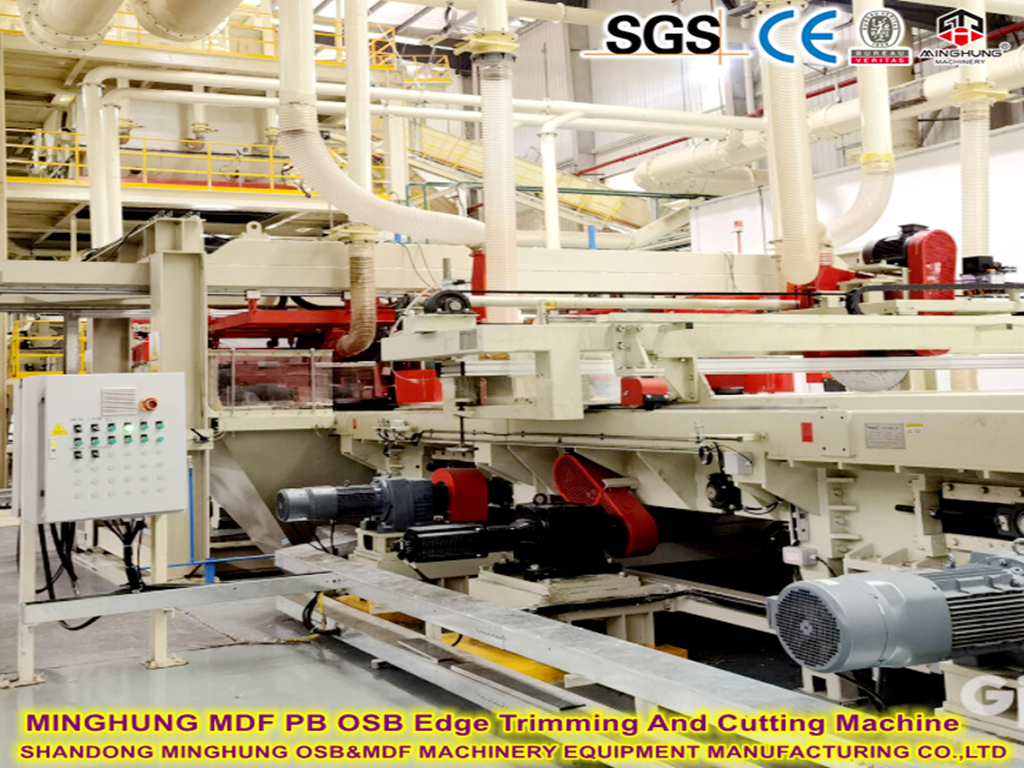
Corte:
Sierra transversal de alta velocidad (tolerancia: 1220 +0,5 ×2440 +1,0 mm)
Equipos críticos:
Tubería de secado: 120 m de longitud, velocidad del aire de 18 m/s (residencia de la fibra 6,7 s)
Capacidad del secador de fibra: 8,2 t/h de evaporación de agua.
Caldera de vapor: 6 t/h @ 1,3 MPa
Aspecto |
Beneficio |
Estructural |
25 % ↑ MOE frente a placa de 12 mm (≥3500 MPa); 17% ↓ peso frente a tablero de 18 mm |
Durabilidad |
Pasa la prueba cíclica BS EN 321 (3 × 72 h de remojo + 24 h de secado, hinchazón ≤10 %) |
maquinabilidad |
Profundidad de fresado CNC ≤12 mm; prensado curvo (radio mínimo R=150mm) |
Sector |
Solicitud |
Requisito de desempeño |
Muebles de baño |
Gabinetes de tocador |
Exposición a largo plazo de HR≥85% (GB/T 17657-2013 Sec 4.24) |
Instalaciones médicas |
Carros para instrumentos estériles |
Superficie antibacteriana (≥99,9% de inhibición, ISO 22196) |
Interiores marinos |
Mamparas de cabina |
Certificación IMO FTPC Parte 8 contra incendios y humedad |
Cadena de frío |
-40°C puertas del congelador |
50 ciclos térmicos (-40°C~+60°C) sin delaminación (ASTM D1037) |
Fundada en 1983, Shandong MINGHUNG OSB&MDF Machinery Equipment Manufacturing Co., Ltd., se especializa en soluciones de prensa continua desde hace más de 40 años.
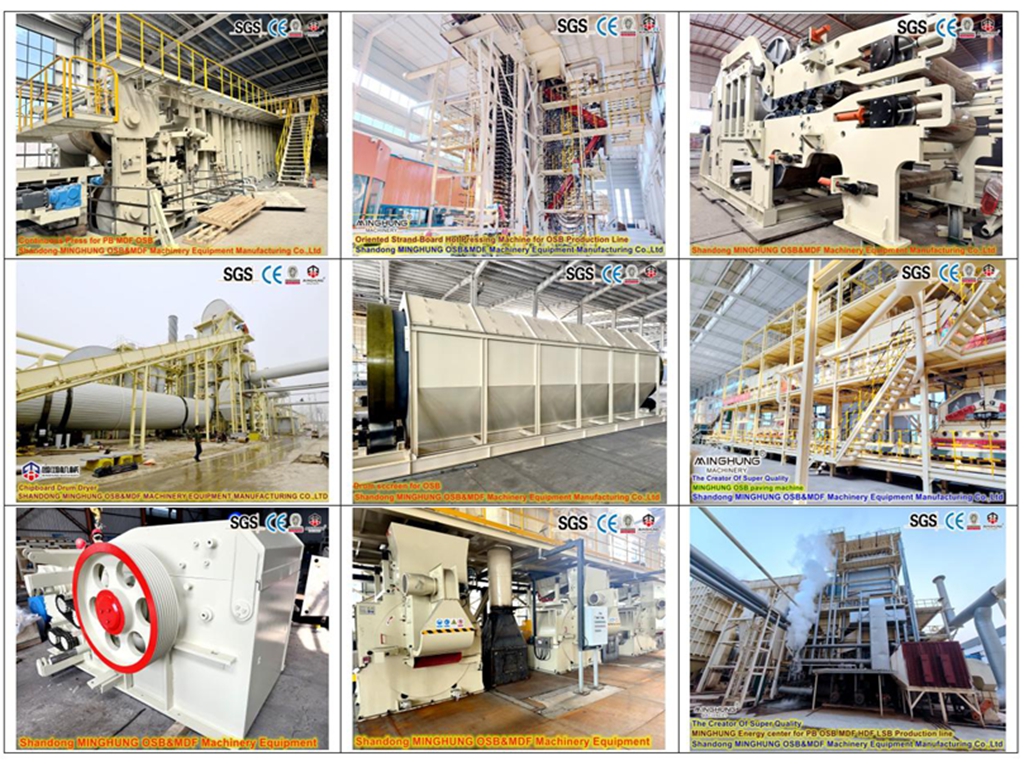
MINGHUNG es una empresa líder en la industria de máquinas para fabricar OSB y MDF. Con un fuerte enfoque en la producción de maquinaria de alta calidad, nos especializamos en la fabricación de la línea de producción completa de tableros de fibra de densidad media (MDF), tableros de fibra de alta densidad (HDF), tableros de partículas (PB), tableros de fibra orientada (OSB) y tableros de partículas súper resistentes enchapados (LSB).

¡Pregunte ahora y disfrute de una respuesta rápida (soporte 24 horas al día, 7 días a la semana)!
Whatsapp: +86 18769900191 +86 15589105786 +86 18954906501
Correo el osbmdfmachinery@gmail.com


