


MH-CHP
MINGHUNG

1. Fase di movimentazione delle materie prime
Materie Prime: Tipicamente tronchi di piccolo diametro, ramaglie, residui della lavorazione del legno (trucioli, segatura), oppure legno riciclato. Un’offerta stabile è essenziale.
Attrezzatura:
Cippatrice: scheggia la materia prima del legno secondo le specifiche richieste. La capacità deve corrispondere alle fasi successive (circa ~25 tonnellate di legno secco/ora, che richiede un volume maggiore di materia prima tenendo conto del contenuto di umidità). Si consigliano cippatori a tamburo o a disco di grandi dimensioni.
Sistema di screening e lavaggio dei trucioli: rimuove trucioli di grandi dimensioni, parti fini, sabbia, metallo e altre impurità.
Silo di stoccaggio dei trucioli : fornisce uno stoccaggio tamponato per garantire un'alimentazione continua.

2. Fase di preparazione delle fibre (fase centrale)
Attrezzatura:
Raffinatore (Defibratore): attrezzatura principale. Separa i trucioli di legno in singole fibre sotto vapore ad alta temperatura e alta pressione. Richiede modelli di dimensioni adeguate. Per 150 m³/giorno di pannelli da 12 mm, sono necessarie una o due raffinerie parallele su larga scala (ad esempio, capacità di circa 8-12 tonnellate di fibra secca/ora, a seconda dell'efficienza dell'attrezzatura e delle ore di funzionamento).

Sistema di miscelazione della resina:
Resina (principalmente UF): sistema di dosaggio e stoccaggio di precisione.
Miscelatore: applica uniformemente resina, indurente e idrorepellente (emulsione di paraffina) alle fibre. Solitamente utilizza frullatori a pale ad alta velocità.

Sistema di asciugatura delle fibre:
Flash Tube Dryer: asciuga rapidamente le fibre bagnate resinate utilizzando aria calda (da Energy Center). La capacità di essiccazione rappresenta un collo di bottiglia critico; deve essere sufficientemente grande ed efficiente. È necessario trattare circa 8-12 tonnellate di fibra bagnata/ora (umidità ridotta dal ~50% al ~8-12%).
Separatori a ciclone/Sistema di recupero delle fibre: separano le fibre essiccate dal flusso d'aria.
Sistema di protezione contro incendi ed esplosioni: il sistema di essiccazione è un'area ad alto rischio che richiede un rilevamento completo delle scintille, la soppressione dei diluvi e lo sfogo delle esplosioni.

3. Fase di formatura e pre-pressatura
Attrezzatura:
Macchina formatrice: forma un tappeto di fibre continue distribuendo uniformemente le fibre essiccate. Per le tavole da 12 mm, la formazione uniforme del tappetino è fondamentale. Solitamente utilizza la formatura meccanica, pneumatica (aria) o combinata. La larghezza di formatura deve corrispondere alla pressa.

Pre-stampa: compatta il tappetino in fibra sciolta per facilitarne il trasferimento nella pressa e rimuove parte dell'aria. Di solito una prestampa a nastro continuo.

4. Fase di pressatura a caldo (fase centrale)
Attrezzatura:
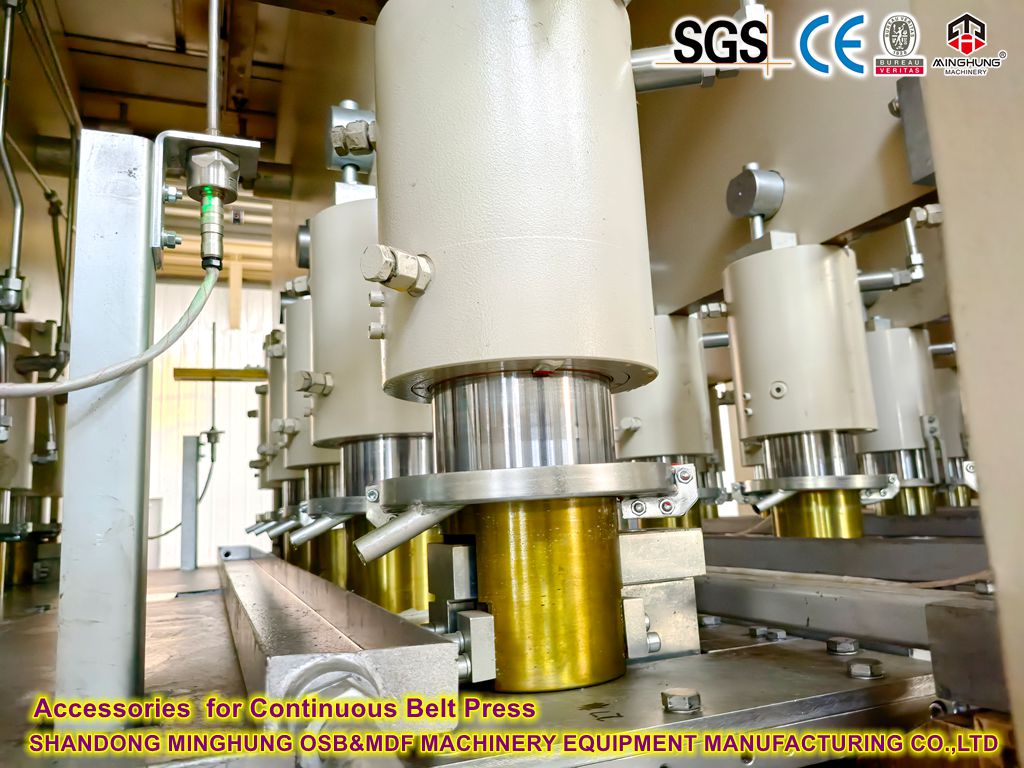
Hot Press: questo è il punto di investimento principale e più grande della linea. Per 150 m³/giorno di pannelli da 12 mm, una pressa continua è la scelta più efficiente e diffusa.
Tipo: Pressa piana continua (ad es. CPS, ContiPress).
Larghezza: in genere richiede una larghezza di 2,5 metri (8 piedi) o superiore (ad esempio, 2,7 m/9 piedi). Le macchine da stampa più larghe consentono una produttività maggiore.
Lunghezza/Apertura: richiede una lunghezza/numero di aperture sufficiente per garantire che il pannello da 12 mm polimerizzi correttamente alla temperatura e alla pressione impostate (tempo di polimerizzazione in genere 20-40 secondi/mm, ovvero circa 4-8 minuti per un pannello da 12 mm).
Sistema di riscaldamento: olio diatermico ad alta temperatura o riscaldamento a vapore.
Controllo della pressione: controllo preciso dei profili di pressione durante le diverse fasi di pressatura.

5. Fase di raffreddamento e finitura
Attrezzatura:
Scarico, trasporto e raffreddamento Star: i pannelli escono dalla pressa caldi e richiedono un raffreddamento lento fino a una temperatura prossima a quella ambiente (inferiore a ~40-50°C) su un dispositivo di raffreddamento a stella o su una linea di raffreddamento a rulli per evitare deformazioni.
Impilatore: impila tavole raffreddate e non levigate ('tavole verdi') per il condizionamento (equalizzazione dello stress).
Rifilatrice/Seghe per taglio trasversale e longitudinale: taglia i pannelli di grandi dimensioni a dimensioni standard (ad esempio, 1220x2440 mm, 1830x3660 mm) e squadra i bordi. Richiede un taglio ad alta precisione ed alta efficienza.
Linea di levigatura: la levigatura è fondamentale per l'MDF da 12 mm. Richiede una levigatrice a nastro largo (tipicamente a 4, 6 o più teste) per ottenere una tolleranza di spessore precisa (ad es. ±0,15 mm) e una finitura superficiale. La rimozione della levigatura è di ca. 0,5-1,0 mm.
Stazione di classificazione e ispezione: ispezione manuale o automatizzata per qualità della superficie, spessore, densità, ecc., per la classificazione.
Macchina per l'impacchettamento/confezionamento: fasci/impacchetta tavole finite.
stendibiancheria
sega a croce
levigatrice
6. Sistemi ausiliari
Centro energetico: fornisce calore per la produzione (vapore della raffinazione, aria dell'essiccatore, olio/vapore della pressa). Alimentato principalmente da scarti di legno (corteccia, polvere di levigatura, rottami) tramite caldaie a biomassa, affiancate da caldaie a gas/gasolio. La scala deve corrispondere alla richiesta termica dell'intera linea.

Sistema di raccolta polveri: ampio sistema centrale di raccolta polveri (principalmente filtri a maniche), che copre tutti i punti di generazione della polvere (scheggiatura, vagliatura, levigatura, formatura) per soddisfare gli standard ambientali.
Sistema di aria compressa: fornisce aria per strumenti e controllo.
Sistema di controllo elettrico: automazione PLC/DCS a livello di impianto per il monitoraggio centralizzato e il controllo di processo.

Sistema idraulico: fornisce energia alla pressa, alla prestampa, ecc.
Sistema di trattamento dell'acqua: tratta le acque reflue di processo (se generate, ad esempio, dalla raffinazione).
Sistema di Abbattimento COV: Tratta le emissioni organiche derivanti da essiccazione, pressatura, ecc. (requisito ambientale sempre più stringente).
Produzione giornaliera: 150 m³
Ore di funzionamento: basato sul funzionamento 24 ore su 24 (contando manutenzione/cambi di turno, tempo di produzione effettivo ~22 ore).
Produzione oraria: 150 m³ / 22 ore ≈ 6,82 m³/ora
Densità del pannello: densità standard presunta ~750 kg/m³
Fabbisogno orario di fibra secca: 6,82 m³/h 750 kg/m³ ≈ 5.115 kg/h (circa 5,1 ton/ora). Tenendo conto delle perdite di produzione, della quota di carteggiatura, ecc., la capacità di progettazione del sistema di raffinazione dovrebbe essere di 6-7 tonnellate di fibra secca/ora o superiore.
Capacità di asciugatura: presupponendo un'umidità della fibra bagnata ~50%, quantità di fibra bagnata: 5.115 kg/h / (1 - 0,5) = 10.230 kg/h (circa 10,2 tonnellate/ora). L'asciugatrice deve gestire questa portata per raggiungere l'umidità.
Capacità di stampa: con larghezza 2,5 m e tavola spessa 12 mm, velocità della linea target: 6,82 m³/h / (2,5 m 0,012 m) ≈ 227 metri/ora. La pressa continua deve raggiungere o superare questa velocità garantendo al contempo una corretta polimerizzazione.

Una linea di produzione completa di MDF di medie dimensioni richiede un grande investimento. Per una linea per pannelli da 12 mm con una produzione giornaliera di 150 m³, le attrezzature principali (molatura a caldo, posa, pressa continua, linea di levigatura) rappresentano circa il 60-70% dell'investimento totale, mentre le attrezzature e gli impianti ausiliari rappresentano circa il 30-40%.
Possiamo progettare attrezzature meccaniche adatte alle vostre diverse esigenze, come diverse materie prime, diverse capacità produttive e diversi spessori dei pannelli. Dopo aver compreso la tua situazione, il nostro team può progettare un preventivo adatto a te.
Whatsapp: +86 18769900191 +86 15589105786 +86 18954906501
E-mail: osbmdfmachinery@gmail.com


