


MH-CHP
MINGHUNG
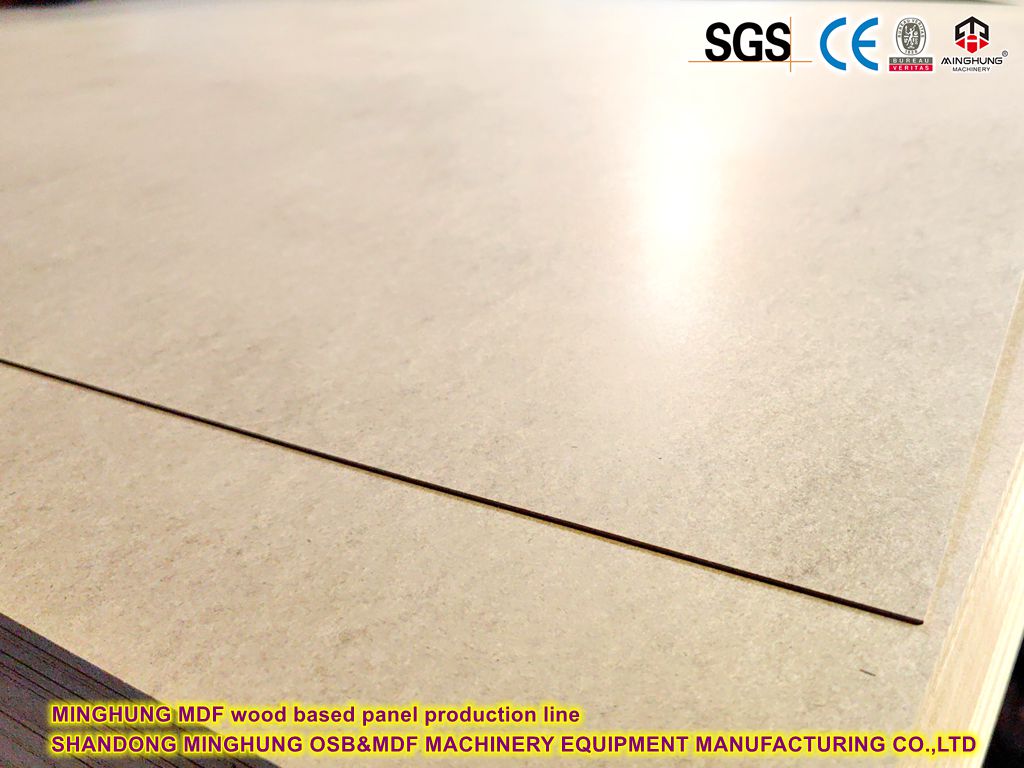
Características Estruturais
Nível de classificação |
Composição material |
Função |
Camada superficial |
Fibras finas + resina de alta densidade |
Selar os poros e evitar que o vapor de água penetre |
Camada central |
Resina modificada de ureia-formaldeído + emulsão de parafina |
Melhorar a resistência no estado úmido (≥ 0,65 N/mm²) |
Camada de equilíbrio |
Estrutura de pavimentação simétrica |
Evitar deformação por empenamento (com teor de umidade ≤ 12%) |
Mecanismo à prova de umidade
Componente |
Princípio Funcional |
Índice Técnico |
Resina Modificada |
Resina UF + 20% de melamina (proporção molar 1:0,3) forma redes reticuladas resistentes à hidrólise |
Resistência de ligação úmida ≥1,8 MPa |
Sistema de cera |
Cera fundida + emulsificante (HLB 12-14) → fibras de revestimento de emulsão de 0,5-2μm |
Dosagem de 1,5%, penetração ≥80μm |
Tratamento de Fibra |
Fibras de madeira pré-tratadas com sulfato de alumínio a 0,5% ↓ potencial zeta superficial ↑ adsorção de resina |
Ângulo de contato da fibra ≥110° |
Propriedades físicas (placa de 15 mm)
Propriedade |
MDF padrão |
MDF resistente à umidade |
Densidade |
720±30 kg/m³ |
780±20 kg/m³ |
Inchaço de espessura de 24h |
15-18% |
≤6% |
MOR molhado |
18MPa |
≥35MPa |
Emissão de Formaldeído |
≤0,1 ppm |
≤0,03 ppm |
1. Seção de Matérias-Primas
Equipamento:
Picador de tambor (cortador de Φ1600mm, 315kW, chips de saída 30×40×5mm)
Lavagem em contrafluxo de 3 estágios (teor de areia <100 ppm)
Consumo diário:
Madeira seca no forno: 310 toneladas (620 toneladas a 50% MC)
Resina: 11 toneladas (resina UF com 65% de sólidos)

2. Preparação de Fibra
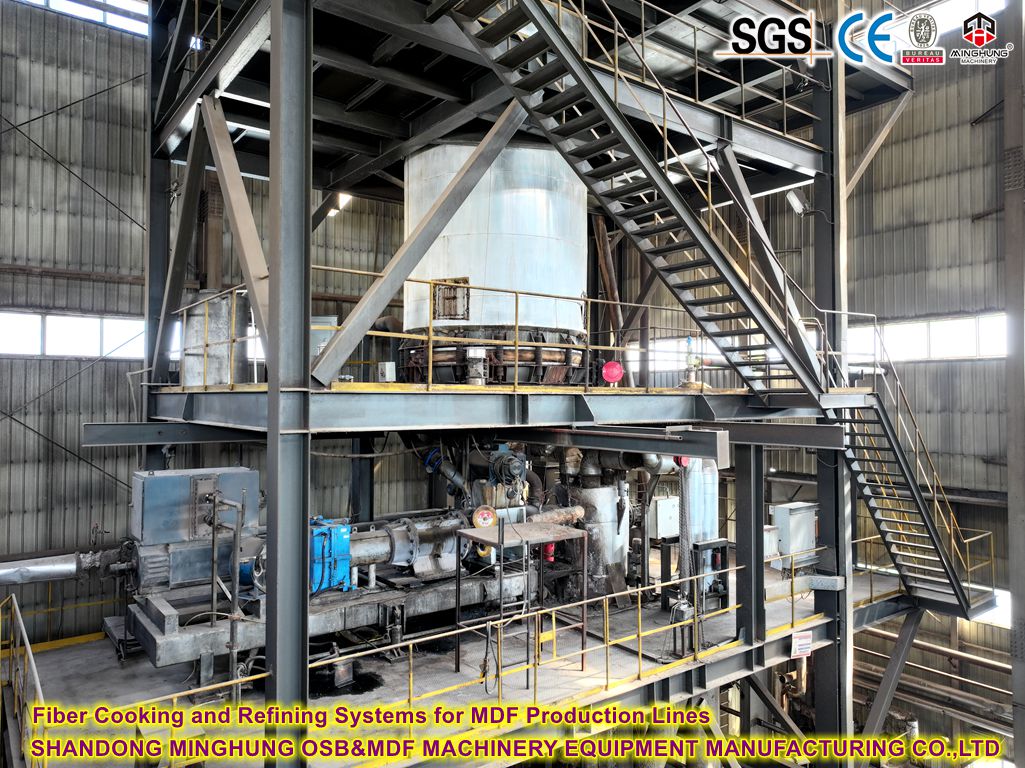
Sistema de refino:
Parâmetro |
Valor |
Diâmetro do disco |
54' (1372mm) |
Folga do disco |
0,08-0,12 mm |
Pressão de vapor |
0,95MPa |
Rendimento de fibra |
≥96% |
Injeção de aditivos:
Emulsão de cera: Bomba dosadora de parafuso duplo (precisão de ±0,1%)
Sulfato de alumínio: Spray de alta pressão (tamanho de gota ≤50μm)
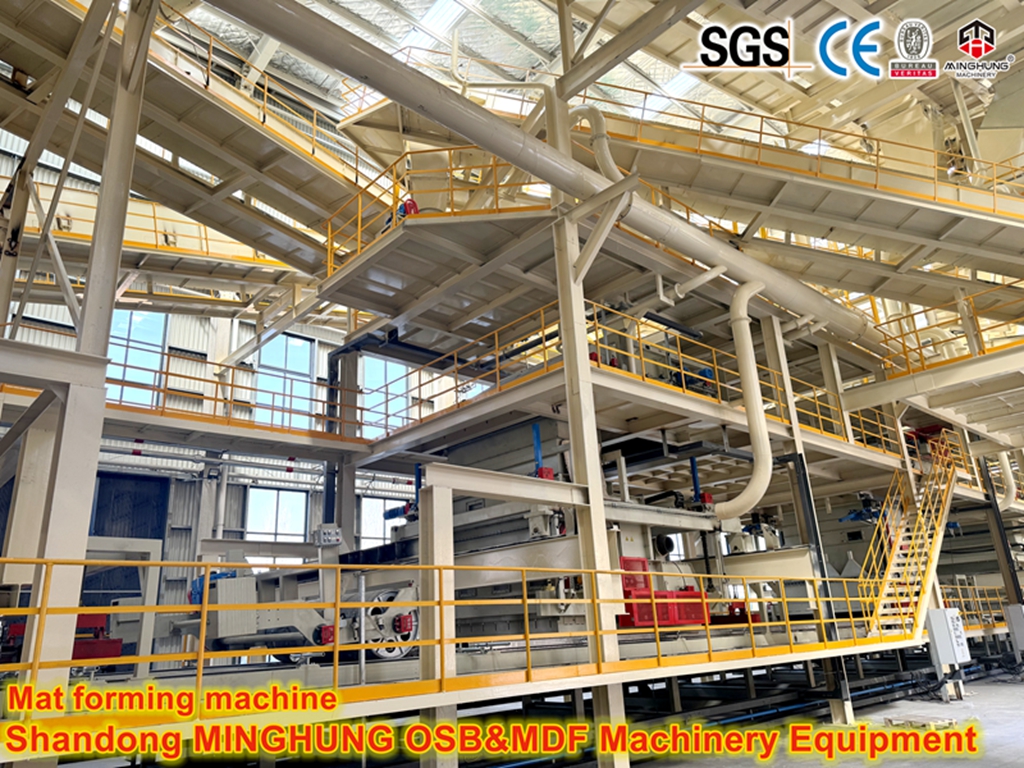
3. Formação e prensagem a quente (processo crítico de 15 mm)
Método de formação:
Formação de ar (superfície: 40% de fibras finas; núcleo: 60% de fibras grossas)
Variação de densidade: ≤±2,5%
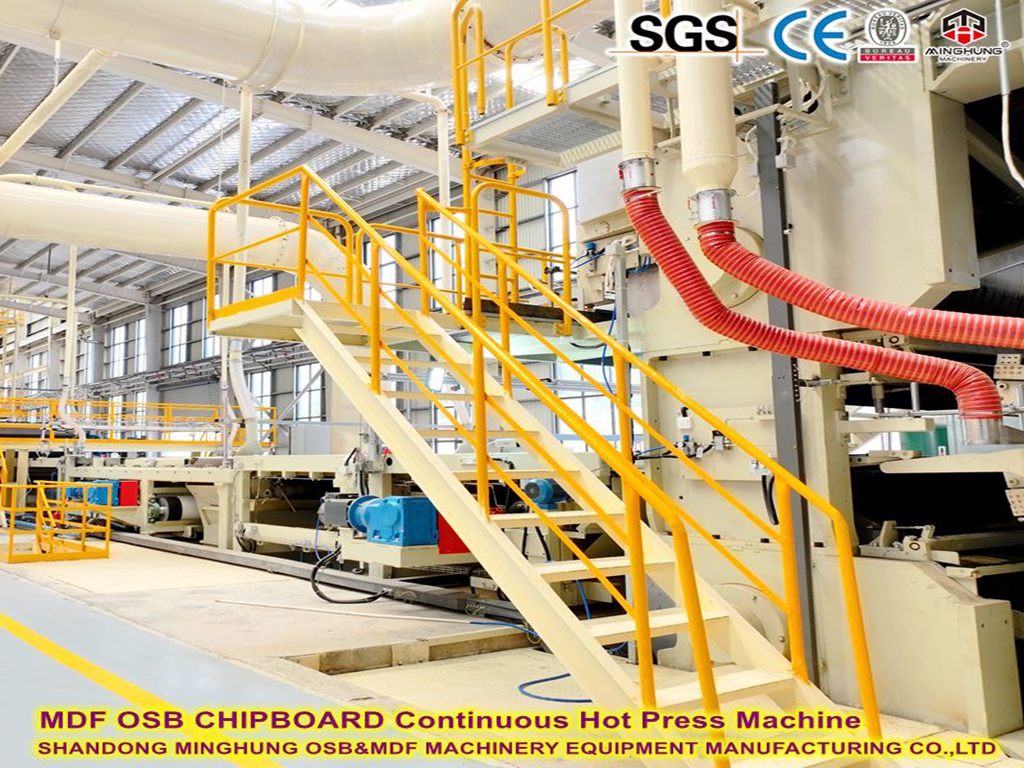
Parâmetros de imprensa contínua:
Pressione Zona |
Temperatura. (℃) |
Pressão (MPa) |
Tempo(s) |
Função |
Pré-impressão |
180 | 2.5 |
40 | Desaeração e pré-cura |
Cura Central |
210 | 4 | 180 | Camada resistente à hidrólise |
Cura de superfície |
195 | 3.2 | 90 | Densificação |
Liberação de pressão |
170 | 0.8 | 30 | Alívio do estresse |
→ Tempo total de impressão: 340 s (5,7 min)
4. Sistema de Acabamento
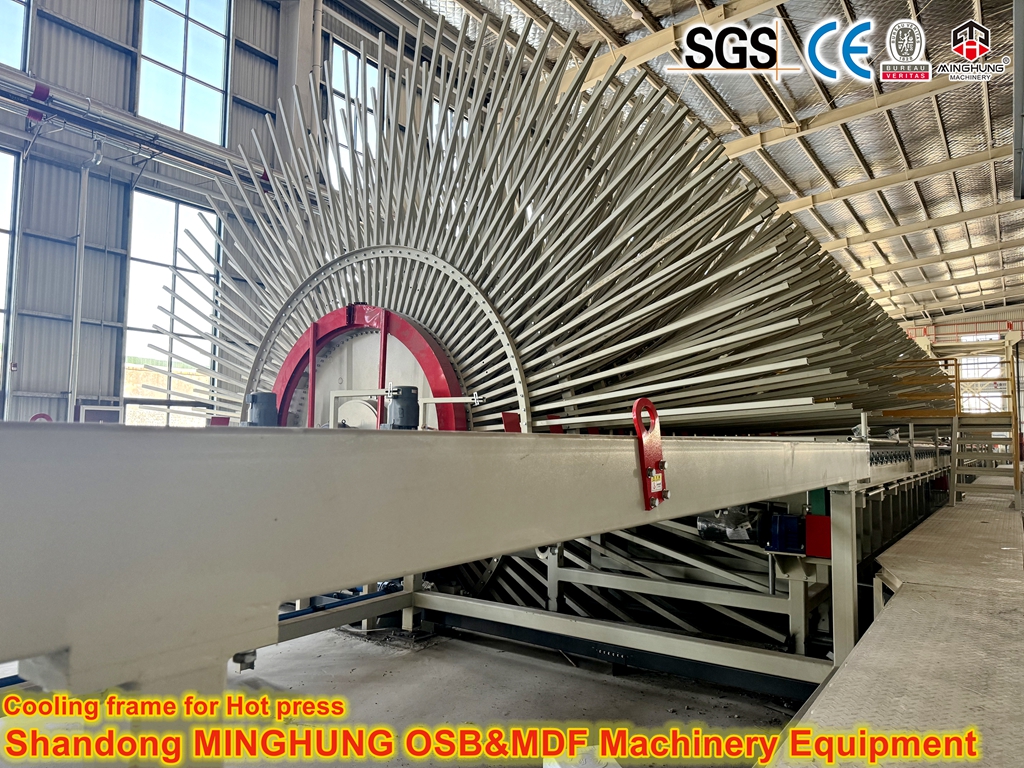
Resfriamento:
Resfriamento forçado de 12 rolos (160°C → 45°C em 25 min)
Lixar:
Lixadeira calibradora de 4 cabeças (sequência de grão: P60→P120→P180→P240)
Remoção: 0,4 mm (0,2 mm/lado)

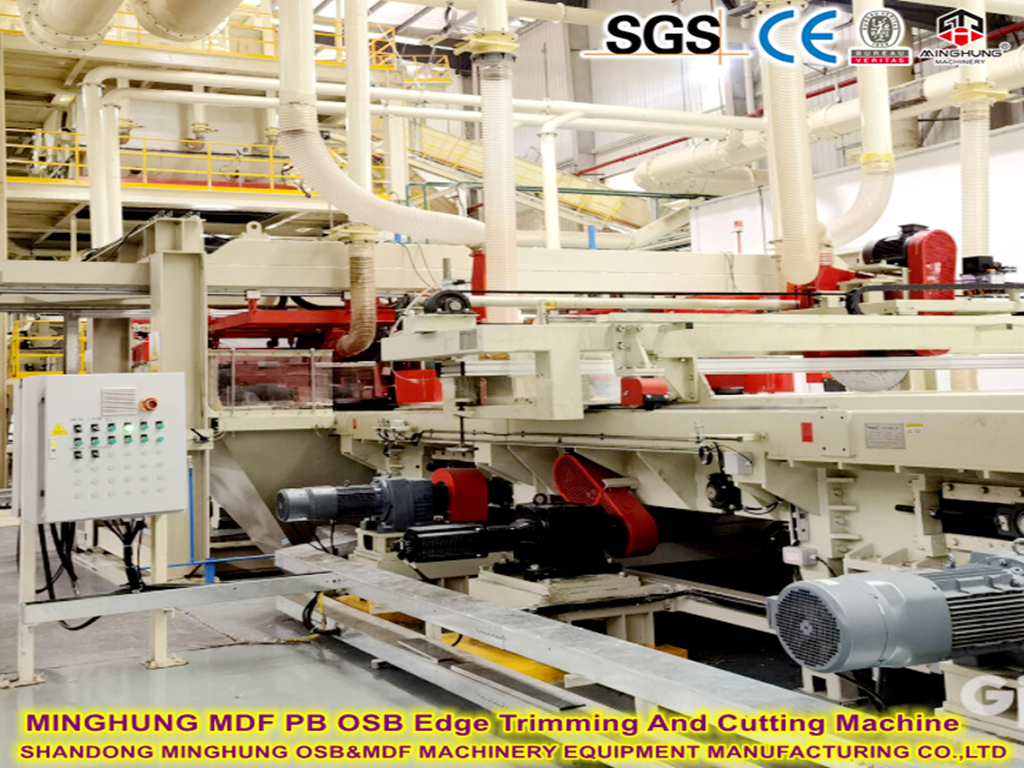
Corte:
Serra de corte transversal de alta velocidade (tolerância: 1220 +0,5 ×2440 +1,0 mm)
Equipamento Crítico:
Tubulação do secador: 120 m de comprimento, velocidade do ar de 18 m/s (residência da fibra 6,7 s)
Capacidade do secador de fibra: 8,2 t/h de evaporação de água
Caldeira a vapor: 6 t/h @ 1,3 MPa
Aspecto |
Beneficiar |
Estrutural |
25% ↑ MOE vs placa de 12mm (≥3500 MPa); 17% ↓ peso vs placa de 18 mm |
Durabilidade |
Passa no teste cíclico BS EN 321 (3×72h de imersão + 24h de secagem, inchaço ≤10%) |
Usinabilidade |
Profundidade de fresagem CNC ≤12mm; prensagem curva (raio mínimo R=150mm) |
Setor |
Aplicativo |
Requisito de desempenho |
Móveis de banheiro |
Armários de toucador |
Exposição de longo prazo a RH≥85% (GB/T 17657-2013 Seção 4.24) |
Instalações Médicas |
Carrinhos de instrumentos estéreis |
Superfície antibacteriana (≥99,9% de inibição, ISO 22196) |
Interiores Marinhos |
Divisórias de cabine |
Certificação IMO FTPC Parte 8 contra fogo e umidade |
Cadeia de frio |
-40°C portas do congelador |
50 ciclos térmicos (-40°C~+60°C) sem delaminação (ASTM D1037) |
Fundada em 1983, Shandong MINGHUNG OSB&MDF Machinery Equipment Manufacturing Co., Ltd., é especializada em soluções de prensa contínua há mais de 40 anos.
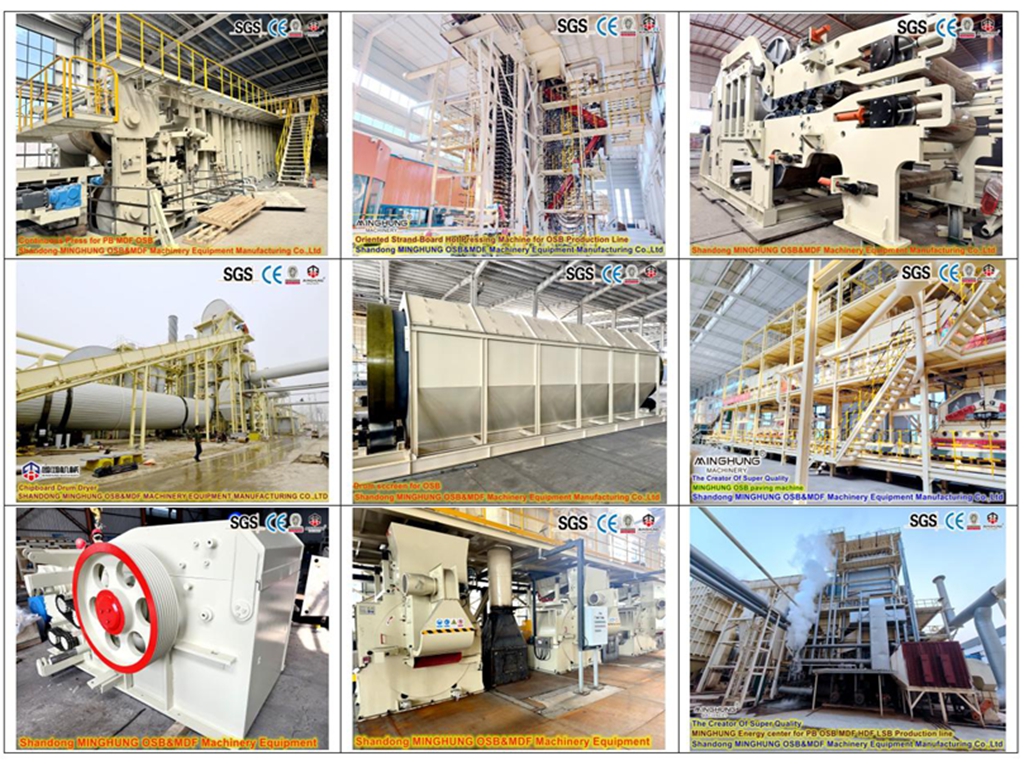
MINGHUNG é uma empresa líder na indústria de máquinas para fabricação de OSB e MDF. Com um forte foco na produção de máquinas de alta qualidade, nos especializamos na fabricação de linha de produção completa de painéis de fibras de média densidade (MDF), painéis de fibras de alta densidade (HDF), painéis de partículas (PB), painéis de partículas orientadas (OSB) e painéis de partículas superfortes veneráveis (LSB).

Pergunte agora e aproveite uma resposta rápida (suporte 24 horas por dia, 7 dias por semana)!
Whatsapp: +86 18769900191 +86 15589105786 +86 18954906501
E-mail: osbmdfmachinery@gmail.com


