


МЗ-ЦЭЦ
МІНХУНГ

| 1. | Бесперапынны плоскі націск |
| - У адрозненне ад шматдзённых прэсаў з перыядычным рэжымам, якія апрацоўваюць абмежаваныя партыі, прэсы бесперапыннага дзеяння працуюць з двума цыркуляцыйнымі сталёвымі стужкамі. - Мат ўваходзіць паміж верхнім і ніжнім сталёвымі рамянямі. - Ён бесперапынна рухаецца па канале награвальнага валіка (даўжынёй да дзясяткаў метраў) пад раўнамерным цяплом і ціскам. - Зацвярдзелыя панэлі бесперапынна выходзяць на супрацьлеглым канцы. |
| 2. | Сегментаваны кантроль ціску: |
- Сутнасць 12-ступеністых прэсаў: Канал нагрэву падзелены па сваёй даўжыні на 12 незалежных зон ціску. - Кожная зона мае спецыяльныя гідраўлічныя цыліндры (або механізмы з сервоприводом), датчыкі ціску/палажэння і незалежныя сістэмы кіравання. - Асноўная канцэпцыя: ужывайце аптымізаваныя профілі ціску, адаптаваныя да фізіка-хімічных зменаў мата на кожнай стадыі (напрыклад, выпарэнне вільгаці, отвержденія смалы, паслабленне напружання). |
1. Сістэма падачы: Дакладна перадае сфармаваныя кілімкі ў прэс.
2. Сістэма сталёвых рамянёў:
- Дзве высокатрывалыя тэрмаўстойлівыя сталёвыя стужкі з дакладнай шліфоўкай.
- Прывадныя/прывадныя валкі для бесперапыннага руху.
- Нацяжныя ролікі для падтрымання стабільнасці рамяня.
- Апорныя рулоны/пліты, каб супрацьстаяць сілам прэсавання.

3. Сістэма гарачага прэсавання (ядро):
- Награвальныя валікі: размешчаны па-за рамянёў; падзелены на тэмпературныя зоны (нагрэў тэрмічнага алею/пара).
- Рама пад ціскам: трывалая канструкцыя, якая вытрымлівае вялікія сілы.
- 12-ступеністыя групы гідраўлічных цыліндраў:
- Незалежныя наборы цыліндраў на зону (верхняя/ніжняя).
- Незалежны кантроль ціску і зазору рамяня/таўшчыні панэлі.
- Серва/прапарцыйныя клапаны для дакладнасці.
- Датчыкі: Высокадакладныя датчыкі ціску/палажэння на зону для кіравання па замкнёным контуры.
4. Галоўная сістэма прывада: рэгулюемая хуткасць істужачнага руху.
5. Разрадная сістэма: астуджае і разразае панэлі да неабходнай даўжыні.
6. Сістэма кіравання :
- Цэнтральны PLC/DCS.
- 12 незалежных контураў кіравання (PID/прасунутыя алгарытмы MPC).
- HMI для ўстаноўкі/маніторынгу крывых ціску, тэмпературы і значэнняў зазору.
- Рэгістрацыя даных для адсочвання/аптымізацыі.
- Аўтаматызаваны разлік крывой ціску на аснове уласцівасцяў мата.
1. Аптымізаваны профіль шчыльнасці:
- Зона ўваходу: высокі ціск для хуткага сціску і цеплавога кантакту.
- Сярэдняя зона: адрэгуляваны ціск для отвержденія стрыжня.
- Зона выхаду: градуяваная дэкампрэсія (±3–4 этапы) мінімізуе адскок і забяспечвае дакладнасць таўшчыні (±0,15 мм).
2. Палепшаная якасць прадукцыі:
- Раўнамерная шчыльнасць → Больш высокая MOR/MOE, трываласць унутранай сувязі (IB), цвёрдасць паверхні.
- Больш тонкія папярэдне отвержденные пласты → Зніжэнне страт пры шліфаванні.
- Прыгнечана расслаенне/утварэнне бурбалак.
3. Гнуткасць і эфектыўнасць вытворчасці:
- Хуткае пераключэнне прадуктаў праз прадусталяваныя профілі ціску.
- Адаптаванасць да варыяцый сыравіны.
- Патэнцыял для больш высокай хуткасці лініі.
4. Зніжэнне выдаткаў:
- На 10–15% меншыя страты пры шліфаванні → Эканомія матэрыялу.
- Палепшаная цеплааддача → Энергаэфектыўнасць.
- Больш высокі ўраджай за кошт меншай колькасці дэфектаў.
Стадыя гарачага прэсавання ў асноўным дзеліцца на чатыры функцыянальныя зоны (папярэдняе прэсаванне, асноўнае отверждение, ўстаноўка, дэкампрэсія). 12 этапаў нераўнамерна размеркаваны, з прыярытэтам дэкампрэсіі (заключныя 2-4 этапы).
Тэхнічная сутнасць: забяспечвае аптымізаванае размеркаванне шчыльнасці (асабліва па таўшчыні) і дакладнасць таўшчыні — ад асяродку да высакаякаснай вытворчасці панэляў.
- Вытворчыя лініі МДФ, ДСП, OSB, LVL.
- Высокапрадукцыйныя/спецыяльныя пліты (напрыклад, вогнеахоўныя, вільгацятрывалыя).
ДСП
OSB
МДФ
12-ступеністы бесперапынны плоскі прэс з'яўляецца вянком дасягнення сучасных панэльных тэхналогій. Забяспечваючы беспрэцэдэнтны кантроль над размеркаваннем ціску — асабліва за кошт дакладнай дэкампрэсіі — ён забяспечвае высокую якасць прадукцыі, дакладнасць таўшчыні і эфектыўнасць працы. Нягледзячы на сваю складанасць і кошт, ён застаецца незаменным для высокага класа, буйнамаштабнай вытворчасці драўняных пліт.
> ✅ Пераўтварыце сваю вытворчасць зараз!
> Запытаць індывідуальную цану і тэхнічную прапанову:
>Whatsapp: +86 18769900191 +86 15589105786 +86 18954906501
Адрас электроннай пошты: osbmdfmachinery@gmail.com
> Атрымайце план павышэння прадукцыйнасці на працягу 24 гадзін


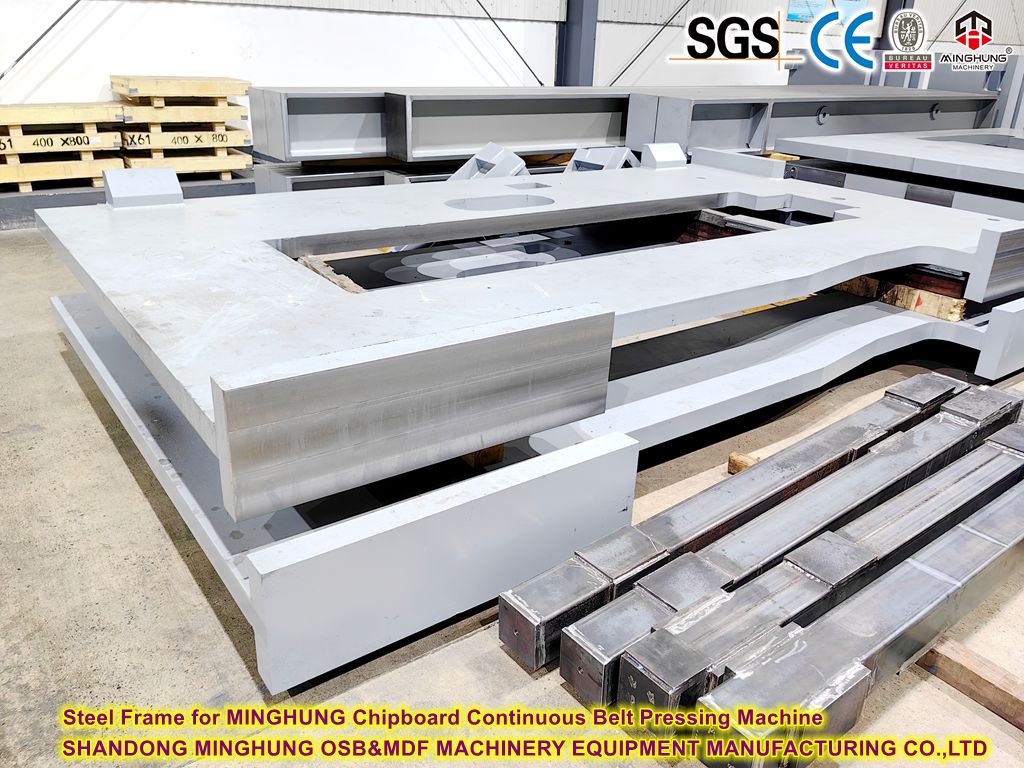 сталёвы каркас


