


MH-CHP
MINGHUNG

| 1. | Kontinuerlig fladpresning |
| - I modsætning til intermitterende flerdagslyspresser, der behandler begrænsede partier, opererer kontinuerlige presser med to cirkulerende stålbånd. - Måtten går ind mellem de øverste og nederste stålbånd. - Den bevæger sig kontinuerligt gennem en varmepladekanal (op til ti meter lang) under ensartet varme og tryk. - Hærdede paneler udgår kontinuerligt i den modsatte ende. |
| 2. | Segmenteret trykkontrol: |
- Essensen af 12-trins presser: Varmekanalen er opdelt i 12 uafhængige trykzoner langs dens længde. - Hver zone har dedikerede hydrauliske cylindre (eller servodrevne mekanismer), tryk/positionssensorer og uafhængige kontrolsystemer. - Kernekoncept: Anvend optimerede trykprofiler, der er skræddersyet til måttens fysisk-kemiske ændringer på hvert trin (f.eks. fugtfordampning, harpikshærdning, stressafslapning). |
1. Fodersystem: Formidler præcist formede måtter ind i pressen.
2. Stålbæltesystem:
- To højstyrke, varmebestandige, præcisionsslebne stålremme.
- Driv/drevne ruller til kontinuerlig bevægelse.
- Spændingsruller for at bevare bæltestabiliteten.
- Støtteruller/plader til at modstå pressekræfter.

3. Hot-Presing System (kerne):
- Varmeplader: Placeret uden for båndene; opdelt i temperaturzoner (termisk olie/damp opvarmet).
- Pressure Frame: Robust struktur til at modstå store kræfter.
- 12-trins hydrauliske cylindergrupper:
- Uafhængige cylindersæt pr. zone (øvre/nederste).
- Styrer uafhængigt tryk og båndspalte/paneltykkelse.
- Servo/proportionalventiler for præcision.
- Sensorer: Tryk-/positionssensorer med høj nøjagtighed pr. zone til styring med lukket sløjfe.
4. Hoveddrivsystem: Bæltefremdrift med justerbar hastighed.
5. Udledningssystem: Køler og skærer paneler til i længden.
6. Kontrolsystem :
- Central PLC/DCS.
- 12 uafhængige kontrolsløjfer (PID/avancerede MPC-algoritmer).
- HMI til indstilling/overvågning af trykkurver, temperaturer og mellemrumsværdier.
- Datalogning for sporbarhed/optimering.
- Automatiseret tryk-kurveberegning baseret på måtteegenskaber.
1. Optimeret tæthedsprofil:
- Indgangszone: Højt tryk for hurtig kompression og termisk kontakt.
- Midtzone: Justeret tryk til kernehærdning.
- Udgangszone: Graderet dekompression (±3–4 trin) minimerer tilbageslag og sikrer tykkelsespræcision (±0,15 mm).
2. Forbedret produktkvalitet:
- Ensartet densitet → Højere MOR/MOE, intern bindingsstyrke (IB), overfladehårdhed.
- Tyndere forhærdede lag → Reduceret slibetab.
- Undertrykt delaminering/blisterdannelse.
3. Produktionsfleksibilitet og effektivitet:
- Hurtige produktskift via forudindstillede trykprofiler.
- Tilpasningsevne til råvarevariationer.
- Potentiale for højere linjehastigheder.
4. Omkostningsreduktion:
- 10–15 % lavere slibetab → Materialebesparelser.
- Forbedret varmeoverførsel → Energieffektivitet.
- Højere udbytte fra færre defekter.
Varmpresningsstadiet er hovedsageligt opdelt i fire funktionszoner (Forpresning, Hovedhærdning, Indstilling, Dekompression). 12 trin uensartet allokeret, med dekompression prioriteret (sidste 2-4 trin).
Teknisk essens: Muliggør optimeret tæthedsfordeling (især gennem tykkelse) og tykkelsespræcision – kerne til panelproduktion af høj kvalitet.
- MDF, spånplader, OSB, LVL produktionslinjer.
- Højtydende/specialplader (f.eks. brandhæmmende, fugtbestandige).
spånplade
OSB
MDF
Den 12-trins kontinuerlige fladpresse er kronen på værket af moderne panelteknologi. Ved at muliggøre hidtil uset kontrol over trykfordelingen – især gennem præcisionsdekompression – leverer den overlegen produktkvalitet, tykkelsesnøjagtighed og driftseffektivitet. På trods af dens kompleksitet og omkostninger er den stadig uundværlig til high-end, storskala træbaseret panelfremstilling.
> ✅ Transformer din produktion nu!
> Anmod om dit tilpassede tilbud og tekniske forslag:
>Whatsapp: +86 18769900191 +86 15589105786 +86 18954906501
E-mail: osbmdfmachinery@gmail.com
> Få en produktivitetsopgraderingsplan inden for 24 timer


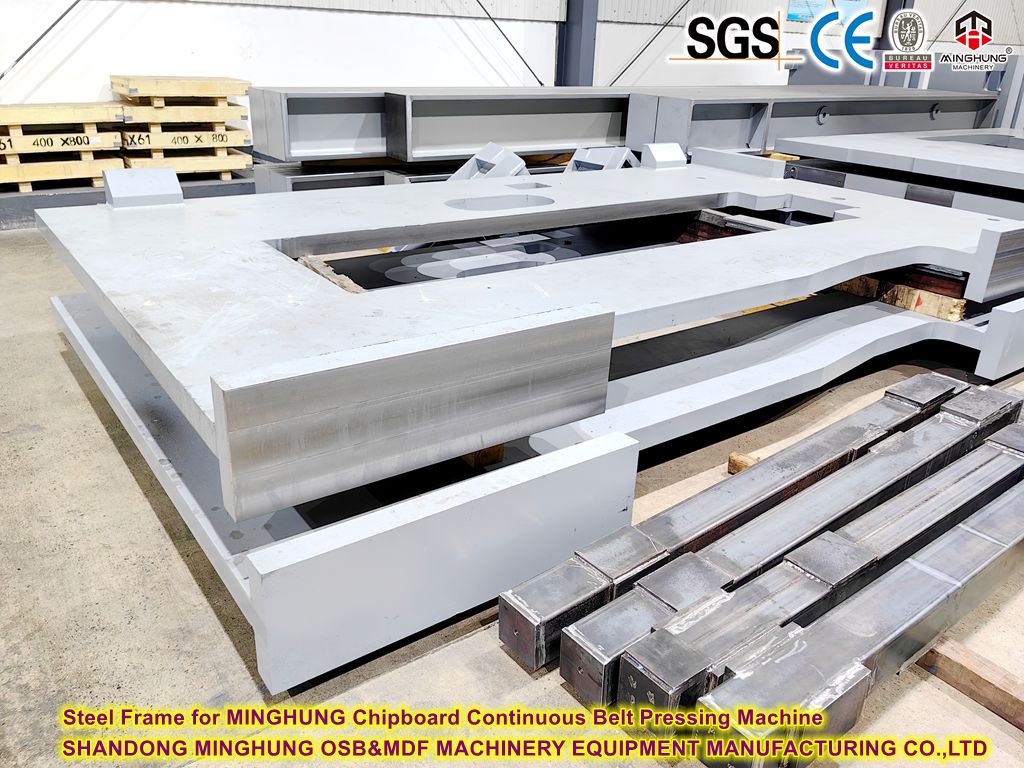 stålramme


