


MH-CHP
MINGHUNG

| 1. | Ciągłe dociskanie na płasko |
| - W odróżnieniu od pras pracujących sporadycznie i wykorzystujących wiele godzin światła dziennego, które przetwarzają ograniczone partie, prasy ciągłe działają z dwoma krążącymi stalowymi taśmami. - Mata wchodzi pomiędzy górny i dolny pas stalowy. - Porusza się w sposób ciągły przez kanał płyty grzewczej (o długości do kilkudziesięciu metrów) pod równomiernym ciepłem i ciśnieniem. - Utwardzone panele wychodzą w sposób ciągły na przeciwległym końcu. |
| 2. | Segmentowa kontrola ciśnienia: |
- Istota pras 12-stopniowych: Kanał grzewczy podzielony jest na 12 niezależnych stref ciśnieniowych na całej swojej długości. - Każda strefa ma dedykowane cylindry hydrauliczne (lub mechanizmy napędzane serwo), czujniki ciśnienia/położenia i niezależne systemy sterowania. - Podstawowa koncepcja: zastosowanie zoptymalizowanych profili ciśnienia dostosowanych do zmian fizykochemicznych maty na każdym etapie (np. odparowanie wilgoci, utwardzanie żywicy, relaksacja naprężeń). |
1. System podawania: Precyzyjnie przenosi uformowane maty do prasy.
2. System pasów stalowych:
- Dwa wytrzymałe, żaroodporne i precyzyjnie szlifowane stalowe pasy.
- Rolki napędowe/napędzane do ruchu ciągłego.
- Rolki napinające zapewniające stabilność paska.
- Rolki/płyty podporowe wytrzymują siły nacisku.

3. System prasowania na gorąco (rdzeń):
- Płyty grzewcze: Umieszczone na zewnątrz pasów; podzielony na strefy temperaturowe (ogrzewanie olejem termicznym/parą).
- Rama ciśnieniowa: Solidna konstrukcja wytrzymująca duże siły.
- 12-stopniowe grupy cylindrów hydraulicznych:
- Niezależne zestawy butli na strefę (górna/dolna).
- Niezależnie kontroluj ciśnienie i szczelinę pasa/grubość panelu.
- Zawory serwo/proporcjonalne zapewniające precyzję.
- Czujniki: Bardzo dokładne czujniki ciśnienia/położenia na strefę do sterowania w pętli zamkniętej.
4. Główny układ napędowy: Napęd pasowy o regulowanej prędkości.
5. System wyładowczy: chłodzi i przycina panele na odpowiednią długość.
6. System sterowania :
- Centralny sterownik PLC/DCS.
- 12 niezależnych pętli regulacyjnych (algorytmy PID/zaawansowane MPC).
- Interfejs HMI do ustawiania/monitorowania krzywych ciśnienia, temperatur i wartości szczelin.
- Rejestrowanie danych w celu identyfikowalności/optymalizacji.
- Automatyczne obliczanie krzywej ciśnienia na podstawie właściwości maty.
1. Zoptymalizowany profil gęstości:
Strefa wejściowa: Wysokie ciśnienie zapewniające szybką kompresję i kontakt termiczny.
- Strefa środkowa: Skorygowane ciśnienie utwardzania rdzenia.
- Strefa wyjściowa: Stopniowa dekompresja (±3–4 stopnie) minimalizuje odbicie i zapewnia precyzję grubości (±0,15 mm).
2. Zwiększona jakość produktu:
- Jednolita gęstość → Wyższe MOR/MOE, wytrzymałość wiązania wewnętrznego (IB), twardość powierzchni.
- Cieńsze, wstępnie utwardzone warstwy → Mniejsze straty podczas szlifowania.
- Ograniczone rozwarstwianie/pęcherze.
3. Elastyczność i wydajność produkcji:
- Szybka zmiana produktu dzięki wstępnie ustawionym profilom ciśnienia.
- Możliwość dostosowania do różnic w surowcach.
- Potencjał wyższych prędkości linii.
4. Redukcja kosztów:
- 10–15% mniejsze straty podczas szlifowania → Oszczędność materiału.
- Poprawa wymiany ciepła → Efektywność energetyczna.
- Wyższa wydajność przy mniejszej liczbie defektów.
Etap prasowania na gorąco dzieli się głównie na cztery strefy funkcjonalne (prasowanie wstępne, utwardzanie główne, utwardzanie, dekompresja). 12 etapów przydzielonych nierównomiernie, z priorytetem dekompresji (ostatnie 2–4 etapy).
Istota techniczna: Umożliwia zoptymalizowany rozkład gęstości (szczególnie na całej grubości) i precyzję grubości – od rdzenia do wysokiej jakości produkcji paneli.
- Linie do produkcji płyt MDF, wiórowych, OSB, LVL.
- Płyty o wysokich parametrach użytkowych/specjalistyczne (np. ognioodporne, odporne na wilgoć).
płyta wiórowa
Płyta OSB
MDF
12-stopniowa ciągła prasa płaska jest ukoronowaniem nowoczesnej technologii paneli. Umożliwiając bezprecedensową kontrolę nad rozkładem ciśnienia – szczególnie poprzez precyzyjną dekompresję – zapewnia najwyższą jakość produktu, dokładność grubości i wydajność operacyjną. Pomimo swojej złożoności i kosztów pozostaje niezastąpiony w wysokiej klasy produkcji płyt drewnopochodnych na dużą skalę.
> ✅ Zmień swoją produkcję już teraz!
> Poproś o indywidualną wycenę i propozycję techniczną:
>Whatsapp: +86 18769900191 +86 15589105786 +86 18954906501
E-mail: osbmdfmachinery@gmail.com
> Uzyskaj plan zwiększenia produktywności w ciągu 24 godzin


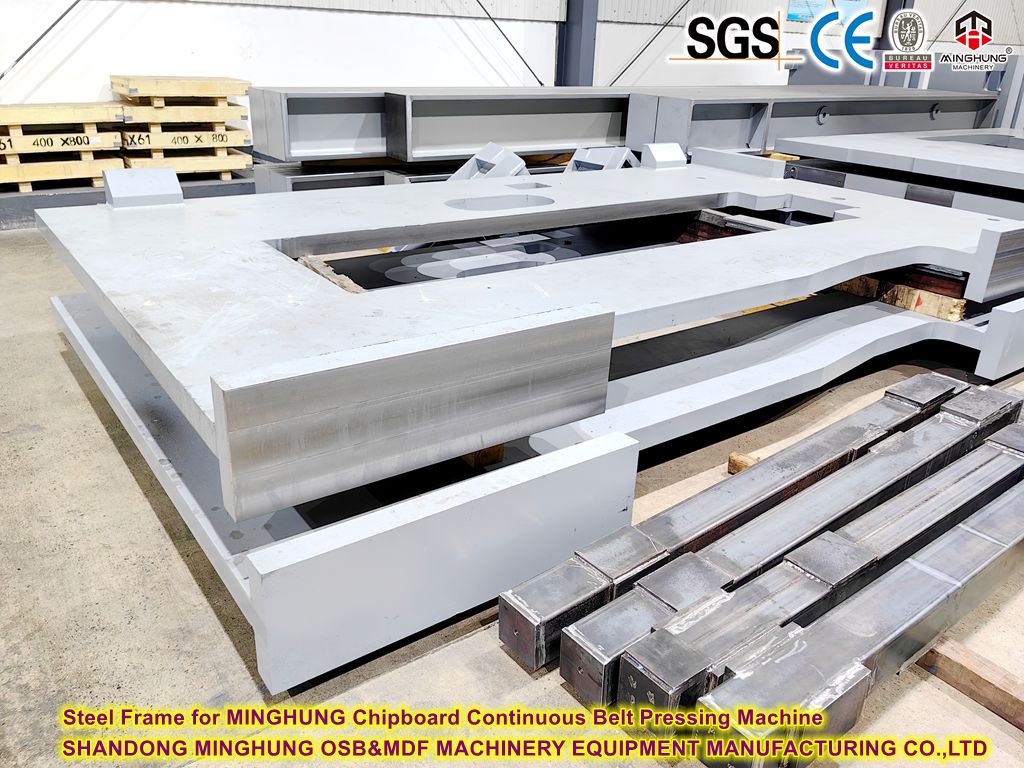 stalowa rama


