


MH-CHP
MINGHUNG

| 1. | Pressatura piana continua |
| - A differenza delle presse intermittenti multivano che lavorano lotti limitati, le presse continue funzionano con due nastri d'acciaio circolanti. - Il tappeto entra tra i nastri in acciaio superiore e inferiore. - Si muove continuamente attraverso un canale della piastra riscaldante (lungo fino a decine di metri) sotto calore e pressione uniformi. - I pannelli polimerizzati escono continuamente dall'estremità opposta. |
| 2. | Controllo della pressione segmentato: |
- L'essenza delle presse a 12 stadi: il canale di riscaldamento è diviso in 12 zone di pressione indipendenti lungo la sua lunghezza. - Ciascuna zona dispone di cilindri idraulici dedicati (o meccanismi servoazionati), sensori di pressione/posizione e sistemi di controllo indipendenti. - Concetto di base: applicare profili di pressione ottimizzati su misura per i cambiamenti fisico-chimici del tappetino in ogni fase (ad esempio, vaporizzazione dell'umidità, polimerizzazione della resina, rilassamento dello stress). |
1. Sistema di alimentazione: trasporta con precisione i tappetini formati nella pressa.
2. Sistema di cinture in acciaio:
- Due cinghie in acciaio ad alta resistenza, resistenti al calore e rettificate di precisione.
- Rulli motrici/mozionate per movimento continuo.
- Rulli tenditori per mantenere la stabilità del nastro.
- Supportare i rulli/piastre per resistere alle forze di pressione.

3. Sistema di pressatura a caldo (nucleo):
- Piastre Riscaldanti: Posizionate all'esterno dei nastri; suddiviso in zone termiche (riscaldamento ad olio diatermico/vapore).
- Telaio a pressione: struttura robusta per sopportare forze elevate.
- Gruppi di cilindri idraulici a 12 stadi:
- Gruppi di cilindri indipendenti per zona (superiore/inferiore).
- Controllo indipendente della pressione e dello spessore del nastro/pannello.
- Valvole servo/proporzionali per precisione.
- Sensori: sensori di pressione/posizione ad alta precisione per zona per il controllo a circuito chiuso.
4. Sistema di azionamento principale: propulsione a cinghia a velocità regolabile.
5. Sistema di scarico: raffredda e taglia i pannelli a misura.
6. Sistema di controllo :
- PLC/DCS centrale.
- 12 loop di controllo indipendenti (algoritmi PID/MPC avanzati).
- HMI per l'impostazione/monitoraggio delle curve di pressione, delle temperature e dei valori del gap.
- Registrazione dei dati per tracciabilità/ottimizzazione.
- Calcolo automatizzato della curva di pressione in base alle proprietà del tappetino.
1. Profilo di densità ottimizzato:
- Zona di ingresso: alta pressione per compressione rapida e contatto termico.
- Zona centrale: pressione regolata per la polimerizzazione del nucleo.
- Zona di uscita: la decompressione graduale (±3–4 stadi) riduce al minimo il rimbalzo e garantisce la precisione dello spessore (±0,15 mm).
2. Migliore qualità del prodotto:
- Densità uniforme → MOR/MOE più elevato, forza del legame interno (IB), durezza superficiale.
- Strati prestampati più sottili → Ridotte perdite di carteggiatura.
- Delaminazione/vesciche eliminate.
3. Flessibilità ed efficienza della produzione:
- Cambi rapidi di prodotto tramite profili di pressione preimpostati.
- Adattabilità alle variazioni delle materie prime.
- Potenziale per velocità di linea più elevate.
4. Riduzione dei costi:
- Perdita di levigatura inferiore del 10–15% → Risparmio di materiale.
- Miglioramento del trasferimento di calore → Efficienza energetica.
- Maggiore resa da meno difetti.
La fase di pressatura a caldo è principalmente suddivisa in quattro zone funzionali (Prepressatura, Stagionatura Principale, Fissaggio, Decompressione). 12 fasi assegnate in modo non uniforme, con priorità alla decompressione (2-4 fasi finali).
Essenza tecnica: consente una distribuzione ottimizzata della densità (soprattutto nello spessore) e la precisione dello spessore, fondamentali per la produzione di pannelli di alta qualità.
- Linee di produzione MDF, truciolare, OSB, LVL.
- Pannelli speciali/ad alte prestazioni (ad esempio, ignifughi, resistenti all'umidità).
truciolare
OSB
MDF
La pressa piana continua a 12 stadi è il coronamento della moderna tecnologia dei pannelli. Consentendo un controllo senza precedenti sulla distribuzione della pressione, in particolare attraverso una decompressione di precisione, offre qualità del prodotto, precisione dello spessore ed efficienza operativa superiori. Nonostante la sua complessità e i suoi costi, rimane indispensabile per la produzione di pannelli a base di legno di fascia alta e su larga scala.
> ✅ Trasforma la tua produzione adesso!
> Richiedi il tuo preventivo personalizzato e la tua proposta tecnica:
>Whatsapp: +86 18769900191 +86 15589105786 +86 18954906501
E-mail: osbmdfmachinery@gmail.com
> Ottieni un piano di miglioramento della produttività entro 24 ore


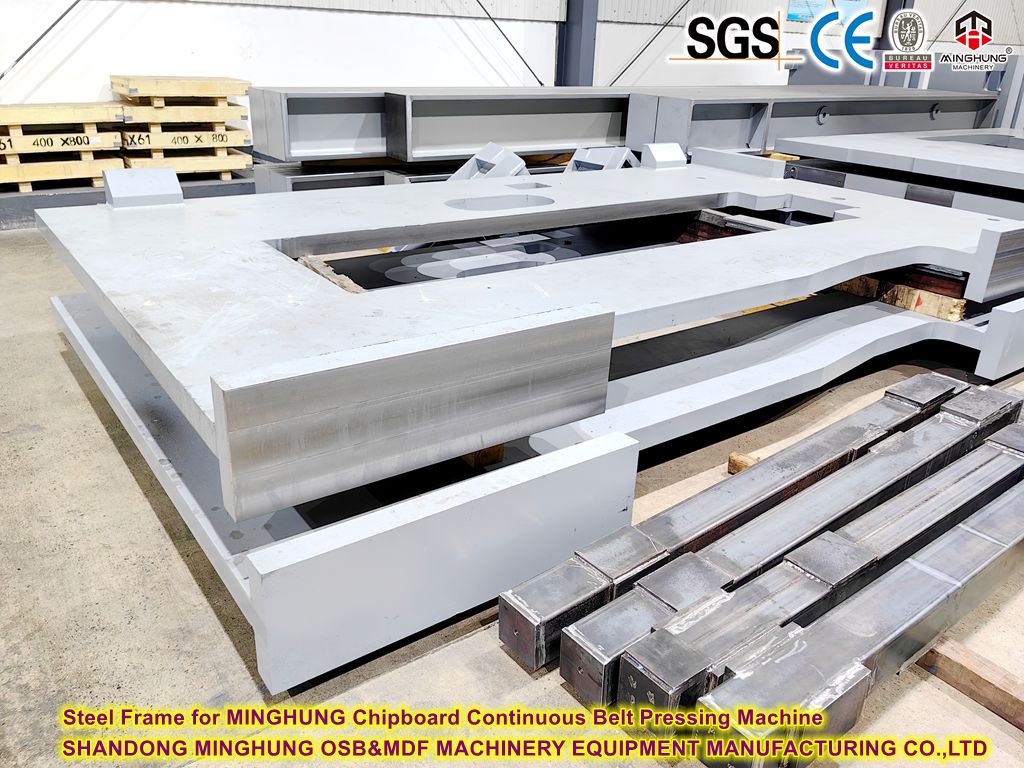 telaio in acciaio


